Tooted
Tooted

Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.

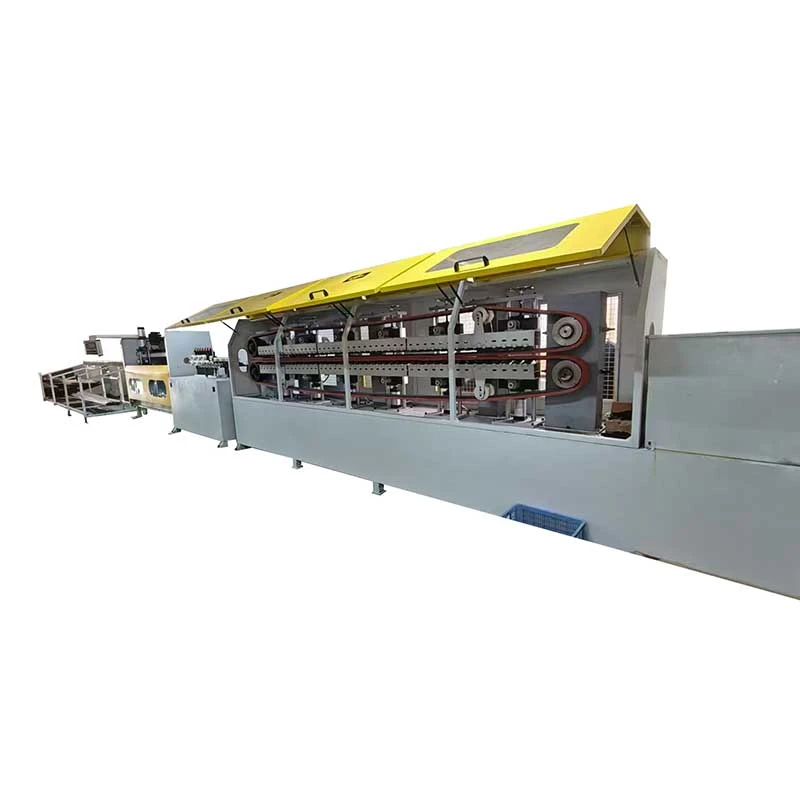
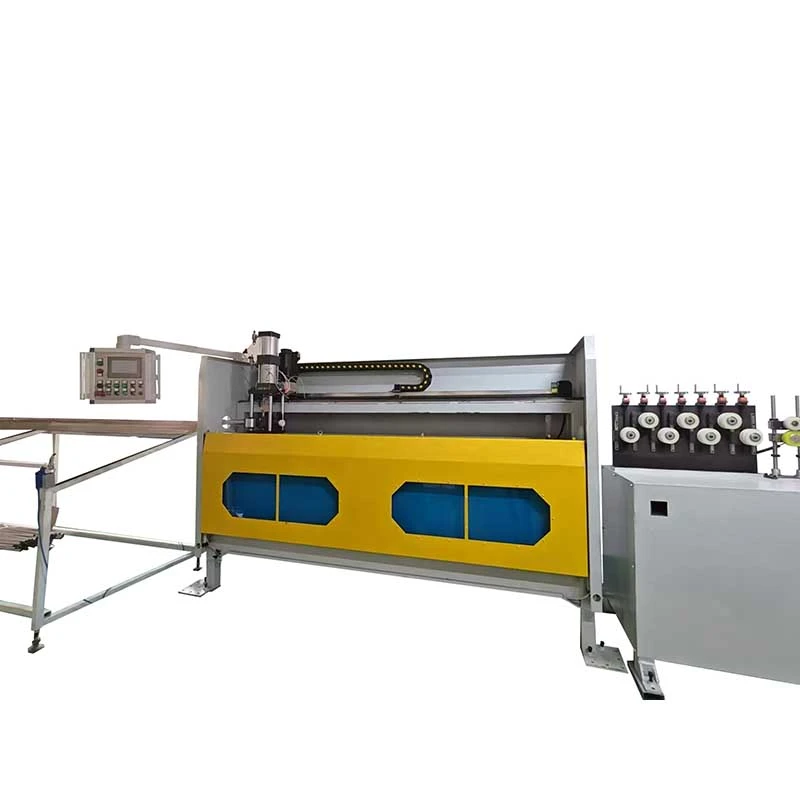
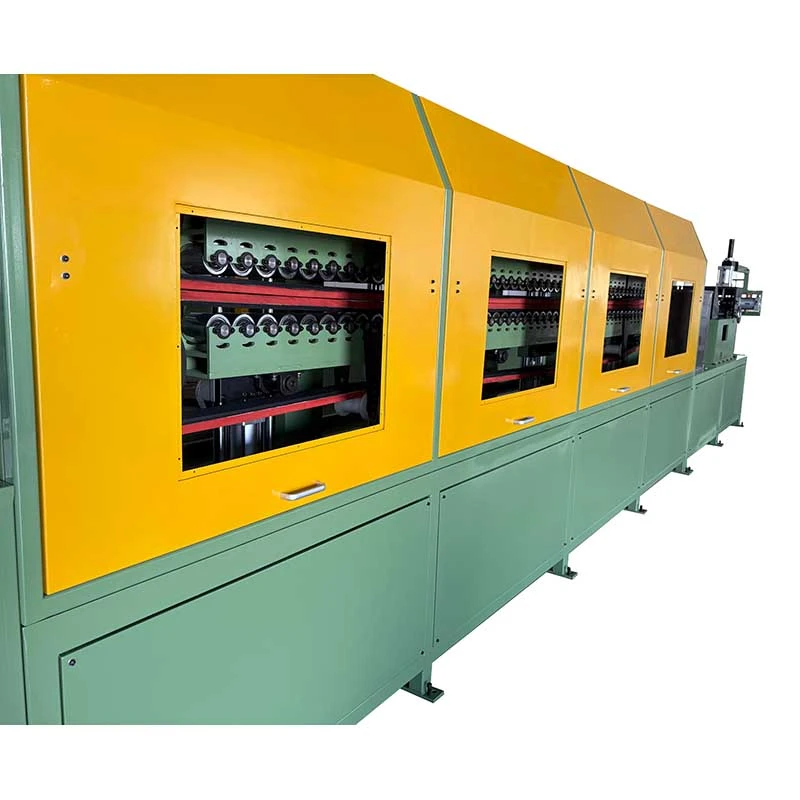
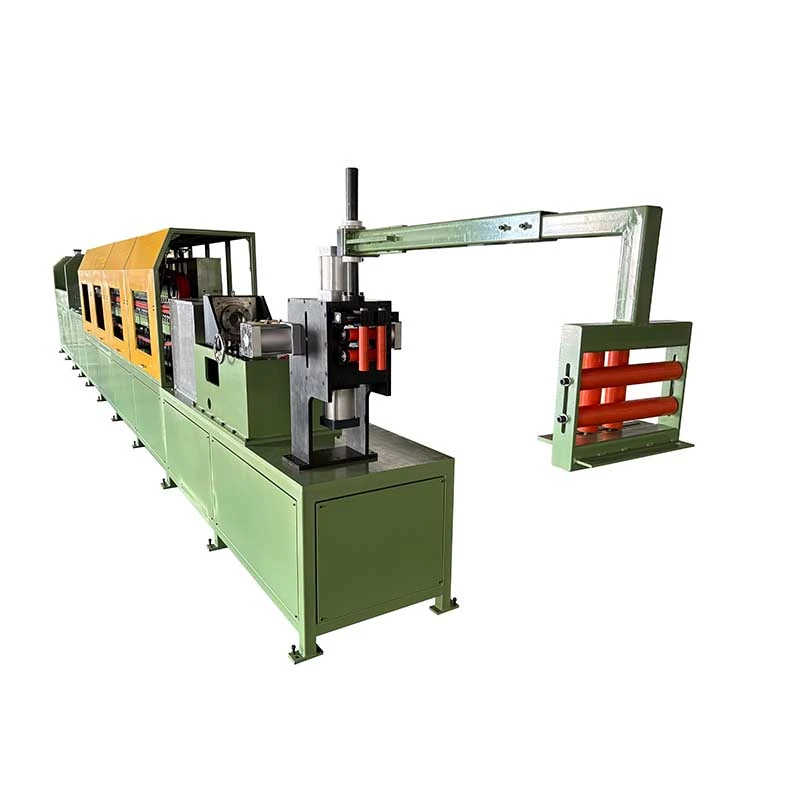
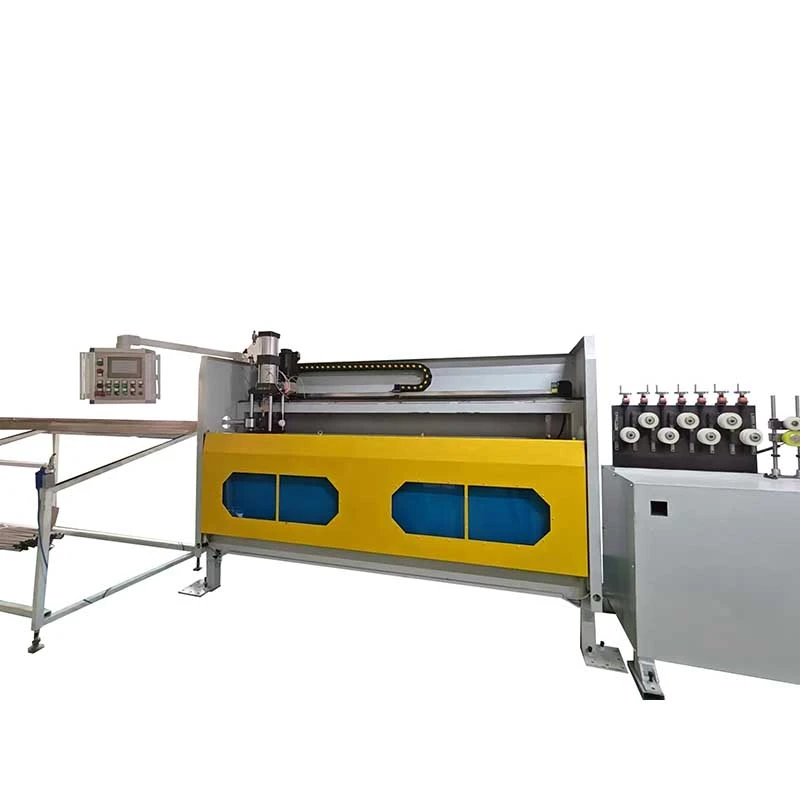
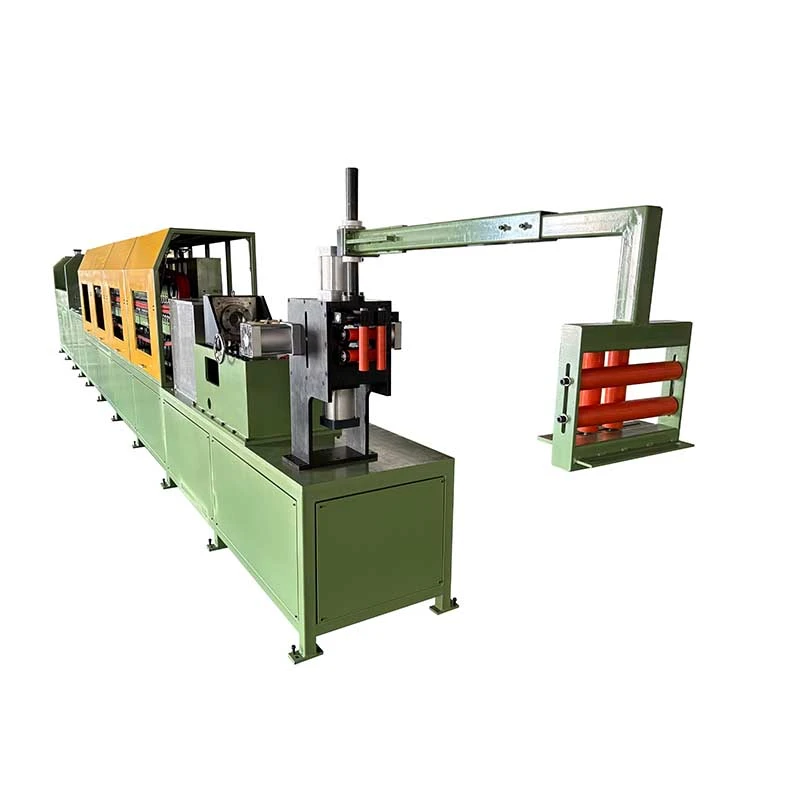
Automaatne roomik-tüüpi külmtõmbemasin koos rulliga
  • Automaatne roomik-tüüpi külmtõmbemasin koos rulligaAutomaatne roomik-tüüpi külmtõmbemasin koos rulliga
  • Automaatne roomik-tüüpi külmtõmbemasin koos rulligaAutomaatne roomik-tüüpi külmtõmbemasin koos rulliga
  • Automaatne roomik-tüüpi külmtõmbemasin koos rulligaAutomaatne roomik-tüüpi külmtõmbemasin koos rulliga
  • Automaatne roomik-tüüpi külmtõmbemasin koos rulligaAutomaatne roomik-tüüpi külmtõmbemasin koos rulliga
  • Automaatne roomik-tüüpi külmtõmbemasin koos rulligaAutomaatne roomik-tüüpi külmtõmbemasin koos rulliga

Automaatne roomik-tüüpi külmtõmbemasin koos rulliga

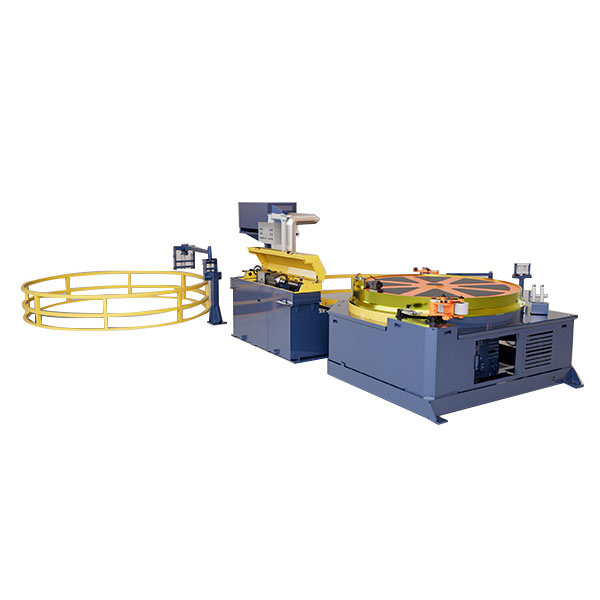
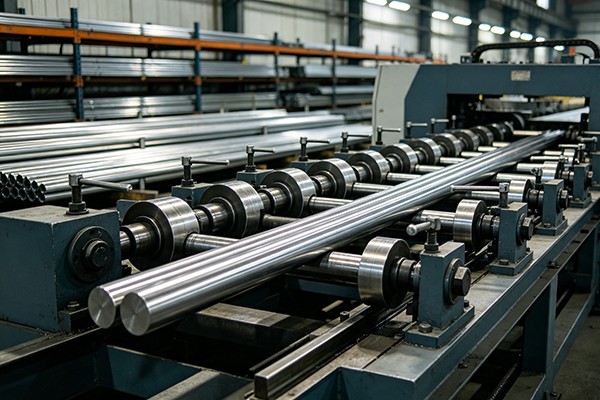
TheAutomaatne roomik-tüüpi külmtõmbemasin koos rulligaon mõeldud pidevaks tõmbamiseks ja kerimiseksväikese läbimõõduga metalltorud. Tõmbejõududega10–50 kNja kiirendab kuni100 m/min, roomik-roomiku ajam tagab stabiilse tõmbamise ja pideva töö. See käsitleb torude läbimõõtuφ5–40 mmja toidab tõmmatud materjali otse mähisesse, vähendadeslõikamine, käsitsemine ja ladustamine. Sobib kasutatavatele vasest, alumiiniumist, roostevabast terasest ja süsinikterasest torudeleHVAC, auto-, elektri- ja üldtehnika.

Hinnang: 5.0
(Reitingute arv: 1)

TheAutomaatne roomik-tüüpi külmtõmbemasin koos rulligaon mõeldud tootjatele, kes peavad pidevalt tõmbama väikese läbimõõduga metalltorusid ja saama valmistoote sirgete pikkuste asemel rullides. See ühendab aroomik-tüüpi joonistussüsteem, täppisstantsihoidja, PLC juhtimine ja automaatne kerimisjaamühes tootmisliinis, välistades korduva seiskamise, mahalaadimise, lõikamise ja käsitsi teisaldamise tõmbamise ja kerimise vahel.

See konfiguratsioon on eriti kasulik, kui toodet tarnitakse pikkade pidevate pikkustena torude allavoolu painutamiseks, lõikamiseks, soojusvaheti tootmiseks või edasiseks tõmbamiseks. FR-seeria hõlmab torude läbimõõtu alatesφ5 kuni φ40 mm, millelt tõmbavad jõud10 to 50 kNja maksimaalsed joonistuskiirused80-100 m/min, olenevalt mudelist ja protsessi tingimustest.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

Millise probleemi see masin lahendab?

Traditsioonilised kett- või hüdraulilised tõmbepingid tõmbavad toru üksikute liigutustega. Rulliga automaatne roomiktüüpi külmtõmbemasin peab pärast iga tõmmet peatuma, et operaator saaks töödeldava detaili lähtestada, maha laadida või teisaldada. See töömeetod on vastuvõetav lühikeste sirgete torude jaoks, kuid muutub ebaefektiivseks, kui klient seda vajabsadu või tuhandeid meetreid pidevaid väikese läbimõõduga torusid.

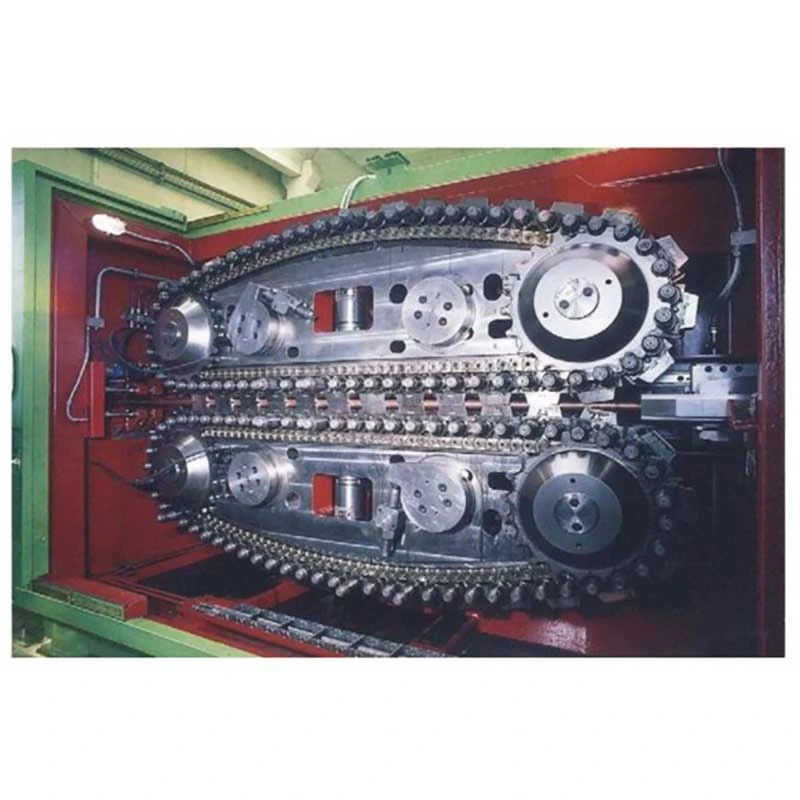
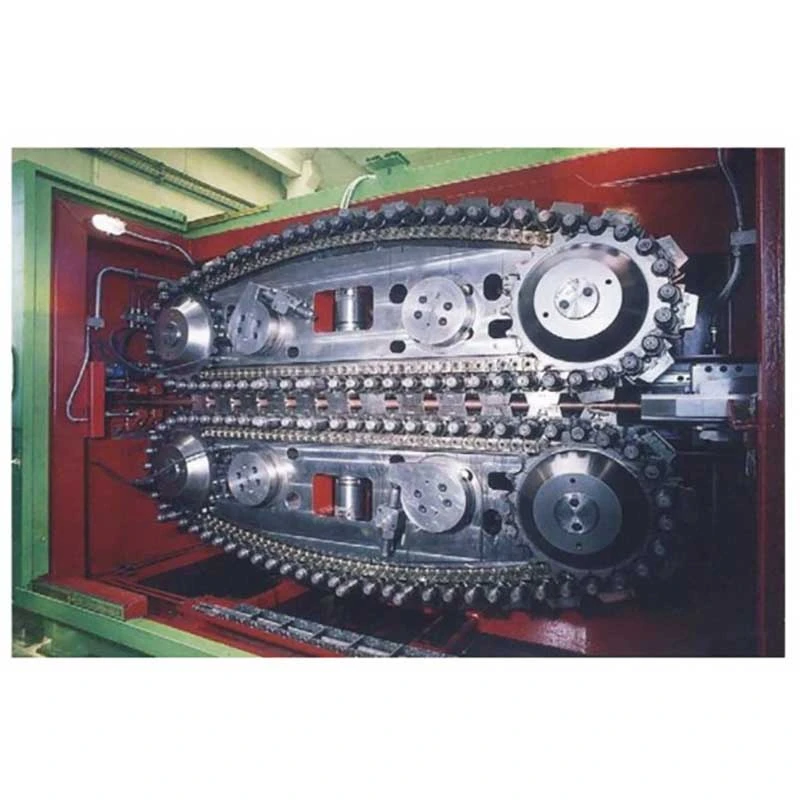
Roomiksüsteem muudab tõmbemeetodit vahelduva löögi liikumise asemelpidev hõõrdetõmme. Ülemised ja alumised roomikroomikud hoiavad toru pikal kontaktpinnal ja toidavad seda pidevalt läbi tõmbamisvormi. Valmis toru siseneb seejärel otse rullikusse.

Tulemuseks pole lihtsalt suurem joonistuskiirus. Peamised tootmise eelised on vähem käsitsemisetappe, vähem vahepealset ladustamist, väiksem operaatori sekkumine ja valmistoote formaat, mida saab otse järgmisse protsessi üle kanda.

Kui pidev joonistamine on oluline:See on kõige väärtuslikum pikkade vask-, alumiinium- ja terastorude puhul, kus tootmismaht ja mähise tarnimine on olulisemad kui üksikute sirgete vardade tootmine.

Kui see on vähem oluline:Kui teie toodet tarnitakse alati lühikeste sirgete pikkustena ja see nõuab sageli väga erineva suurusega torude vahetamist, võib tavapärane tõmbepink olla sobivam. Seetõttu tuleks masina valikul lähtuda pigem materjalist, läbikäigu vähendamisest, läbimõõdust, nõutavast pikkusest ja tarneformaadist, mitte ainult kiirusest.

Kuidas roomiktüüpi joonistamise ja kerimise protsess töötab

1. Sondi söötmine:Sissetulevat toru toidetakse decoileri või sirge pikkusega etteandesüsteemist ja see siseneb masinasse läbi sisestusjuhiku.

2. Joonistusvorm:Toru läbib täppistõmbestantsi, vähendades välisläbimõõtu ja kontrollides valmis mõõtmetega profiili. Stantsi konstruktsioonil ja määrimisel on otsene mõju tõmbejõule, pinna seisundile ja tööriista elueale.

3. Continuous crawler pulling:Kaks paralleelset roomikroomiku hoiavad torust kinni enne või ümber tõmbamise. Mitu paari pneumaatilisi silindreid avaldavad kontrollitud survet, et säilitada hõõrdumist roomikute ja toru vahel. Erinevalt kett-tõmbepingist ei pea roomik pärast iga liigutust vabastama ja lähtestama.

4. Muutuva kiirusega joonistamine:Joonistuskiirus on nimivahemikus pidevalt reguleeritav. Tegelik tootmiskiirus tuleks valida vastavalt materjali tugevusele, toru suurusele, redutseerimisastmele, määrimisele ja nõutavale pinnaviimistlusele, mitte lihtsalt maksimaalsel kiirusel töötamisele.

5. Sünkroniseeritud mähis:Tõmmatud toru siseneb kerimisjaama kohe pärast tõmbamisosast lahkumist. Kerimiskiirus järgib tõmbekiirust, et kontrollida liini pinget ja luua stabiilne mähis.

6. Pooli vahetus:Kui pooli eelseadistatud pikkus või tootmiskogus on saavutatud, peatab juhtsüsteem liini mähise vahetamiseks ja järgmise pooli või trumli saab tootmiseks positsioneerida.

7. PLC ja HMI juhtimine:Juhtsüsteem haldab joonistuskiirust, pikkuse loendamist, mähistamist ja poolivahetuse järjestust, võimaldades operaatoril jälgida kogu protsessi ühest juhtjaamast.

Tootmisrakenduste põhifunktsioonid

Pidev joonistus kuni 100 m/min

Roomikajam tagab pideva tõmbamise korduvate tõmbepeatustsüklite asemel. FR-16 ja FR-25 pakuvad joonistuskiirust kuni80 m/min, samas kui FR-38 ulatub kuni100 m/min.

Suuremahulise vasktorude tootja jaoks, kes tarnib pikki mähiseid HVAC-tootjatele, võib see tööpõhimõte kõrvaldada tõmbepingi korduvate löökidega seotud seisakuid. Maksimaalne kiirus ei ole aga automaatselt parim tootmiskiirus. Raskete roostevaba terase klasside või suure redutseerimisastme korral võib madalam kiirus koos sobiva määrimisega tagada tööriista parema tööea ja pinnakvaliteedi.

Pikk roomikkontakt stabiilse haarde jaoks

Roomiku kontakti pikkus on vahemikus1800 kuni 3500 mm. Pikem kontaktpind võimaldab tõmbejõudu jaotada toru suuremale pikkusele, vähendades roomiku libisemise ohtu, kui on vaja suuremat tõmbejõudu.

See parameeter muutub eriti oluliseks kõvemate materjalide, suuremate torude läbimõõtude või suuremate vähendamiste töötlemisel. Tagasihoidliku kahanemisega pehme vasktoru puhul ei ole pikim roomik tingimata vajalik.

8-12 paari pneumaatilisi kinnitussilindreid

FR-seeria kasutab roomiku kinnitusrõhu reguleerimiseks mitut õhu-silindri paari. FR-16 kasutab 8 paari, FR-25 kasutab 10 paari ja FR-38 kasutab 12 paari.

Eesmärk on säilitada piisav hõõrdehaardumine piki tõmbamistsooni, lootmata liigsele survele ühes punktis. Õige rõhu reguleerimine on oluline, kuna ebapiisav rõhk võib põhjustada libisemist, samas kui liigne rõhk võib toru pinda jäljendada või deformeerida.

Integreeritud mähis eraldi käsitsemise asemel

Valmis toru keritakse pärast tõmbamist otse poolile või trumlile. See on kasulik HVAC-, jahutus- ja autotorude puhul, kus järgnevad protsessid nõuavad sageli pikka pidevat materjali.

Vasktorude tootja, kes kasutab kliimaseadme torude jaoks FR-38, saab seetõttu valmis mähise otse järgnevasse lõikamis-, painutamis- või soojusvaheti tootmisse üle kanda, selle asemel et materjali esmalt sirgeteks tükkideks lõigata, kimpu panna ja seejärel teise protsessi suunata.

Mudeli valik tegelike joonistusnõuete alusel

Kolm standardmudelit vastavad erinevatele läbimõõdu- ja tõmbejõunõuetele. Suurema mudeli valimine lihtsalt seetõttu, et see pakub suuremat maksimaalset kiirust, võib suurendada seadmete ja energiakulusid ilma tootmist parandamata, kui toru nõutav suurus ja vähendamine on väikesed.

Tehnilised andmed

Mudel FR-16 FR-25 FR-38
Tube Diameter Range φ5-φ16 mm φ10-φ25 mm φ10-φ40 mm
Tõmbejõud 10 kN 30 kN 50 kN
Peamine mootori võimsus 15 kW 22 kW 37 kW
Joonistamise kiirus 0-80 m/min 0-80 m/min 0-100 m/min
Õhusilindrite paarid 8 paari 10 paari 12 paari
Roomiku laius 80 mm 100 mm 120 mm
Roomiku kontakti pikkus 1800 mm 2500 mm 3500 mm
Kerimisjaam Integreeritud Integreeritud Integreeritud

Mudeli valik:FR-16 sobib väiksematele torudele kuni φ16 mm; FR-25 tagab suurema tõmbejõu φ10–φ25 mm rakenduste jaoks; FR-38 on mõeldud suurematele torudele kuni φ40 mm ja rakendustele, mis nõuavad kuni 50 kN tõmbejõudu. Lõplik valik tuleks kinnitada algläbimõõdu, valmisläbimõõdu, materjali klassi, läbisõidu vähendamise, määrimismeetodi ja nõutava tootmisvõimsuse põhjal.

Rakendused ja klientide kasutusstsenaariumid

HVAC ja külmutustorud

Tüüpilised materjalid:Vasest ja alumiiniumist torud kliimaseadmete, jahutussüsteemide, kondensaatorite ja aurustite jaoks.

Kliendi stsenaarium:Vasktorude tootja kasutab pikkade kliimaseadmete torude tootmiseks FR-38 roomikpinki koos integreeritud mähisega. Pidev tõmbamisprotsess võimaldab tõmmatud torul otse rullikusse siseneda, vähendades vajadust vahepealse lõikamise ja käsitsi teisaldamise järele enne järgmist tootmisoperatsiooni.

Selle rakenduse puhul on tõmbekiirus ja pooli stabiilsus tavaliselt olulisemad kui maksimaalne tõmbejõud. Määrimist, stantsi seisukorda ja lõplikku mõõtmete tolerantsi tuleks hinnata koos väljundnõuetega.

Autotööstuse torud

Tüüpilised materjalid:Süsinikterasest, roostevabast terasest, vasest ja alumiiniumist torud piduritorude, kütusesüsteemide ja sõidukite kliimaseadmete jaoks.

Kliendi stsenaarium:Autotorude tarnija kasutab FR-25 väikese läbimõõduga keritud torude pidevaks tootmiseks. Roomiktõmbesüsteem väldib vahelduva tõmbamisega seotud korduvat kiirendust ja aeglustumist, aidates tootjal säilitada stabiilsemat pidevat protsessi enne allavoolu lõikamist ja vormimist.

Autode torude puhul võivad pinna seisukord ja mõõtmete järjepidevus olla olulisemad kui liini suurima võimaliku kiiruse saavutamine, sest defektid võivad pärast painutamist, laienemist või kokkupanekut kulukaks muutuda.

Meditsiini- ja instrumentaaltorud

Tüüpilised materjalid:Roostevaba teras ja muud täppissulamid, mida kasutatakse väikese läbimõõduga torude ja mõõteriistade komponentide jaoks.

Kliendi stsenaarium:Meditsiiniseadmete tootja kasutab FR-16 väikese läbimõõduga roostevabast terasest torude tõmbamiseks järgnevaks lõikamiseks ja kokkupanekuks. Pidev protsess sobib siis, kui enne materjali üksikuteks komponentideks lõikamist on vaja pikki ja ühtseid torusid.

Meditsiini- ja instrumentaalseadmete puhul on maksimaalne kiirus tavaliselt vähem oluline kui mõõtmete kontroll, pinna seisund, tööriistade stabiilsus ja jälgitav kvaliteedikontroll.

Elektri- ja üldtehnika

Väikesi vasest, alumiiniumist ja terasest torusid saab tõmmata ja kerida elektriliste komponentide, mõõteriistade, soojusülekandekomponentide ja muude projekteeritud toodete jaoks. Integreeritud mähise konfiguratsioon on kõige kasulikum, kui järgmine protsess suudab vastu võtta pideva mähise materjali.

Standardvarustus ja konfiguratsioon

Standardne masinapakett sisaldabroomiktõmbesüsteem, peamootor, käigukast, stantsihoidik, pneumaatiline kinnitussüsteem, integreeritud mähisjaam, PLC juhtkapp HMI ja standardsete masinakomponentidega.

Drawing dies for specific tube sizes are normally selected according to the customer's material and pass schedule and can be quoted separately. Decoilereid, täiendavaid etteandeseadmeid, spetsiaalseid kerimistrumleid, kohandatud automatiseerimist ja muid üles- või allavoolu seadmeid saab konfigureerida vastavalt tootmisliinile.

Kaubandustingimused: MOQ, hind ja kohaletoimetamine

MOQ 1 täielik masinakomplekt
Kogusepõhine hinnakujundus 1 komplekt / 2-4 komplekti / 5+ komplekti; ühiku lõplik hind on esitatud mudeli, konfiguratsiooni ja tellimuse koguse järgi
Kaubandustähtaeg FOB Shenzheni sadam, Hiina; muud Incotermid kokkuleppel
Maksetähtaeg 30% tagatisraha pärast tellimuse kinnitamist; 70% saldo enne saatmist pärast tehase vastuvõtutesti
Tavaline tellimuse täitmise aeg FR-16 / FR-25: ligikaudu 30-60 päeva; FR-38 ja kohandatud konfiguratsioonid: umbes 60–90 päeva
Kiirtellimus Prioriteetset tootmist saab korraldada vastavalt tehase võimsusele ja konfiguratsioonile. Kiirendatud tarnekuupäev tuleb enne tellimuse esitamist kinnitada kommertspakkumises.
Garantii 12 kuud alates kasutuselevõtust

Tähtis:Tarneaeg algab pärast tehniliste kirjelduste, joonistusnõuete ja kaubandustingimuste kinnitamist. Kohandatud stantsid, spetsiaalne automatiseerimine, imporditud elektrikomponendid ja kliendipõhised testimisnõuded võivad mõjutada lõplikku tarnegraafikut.

Tehnika ja kvaliteedikontroll

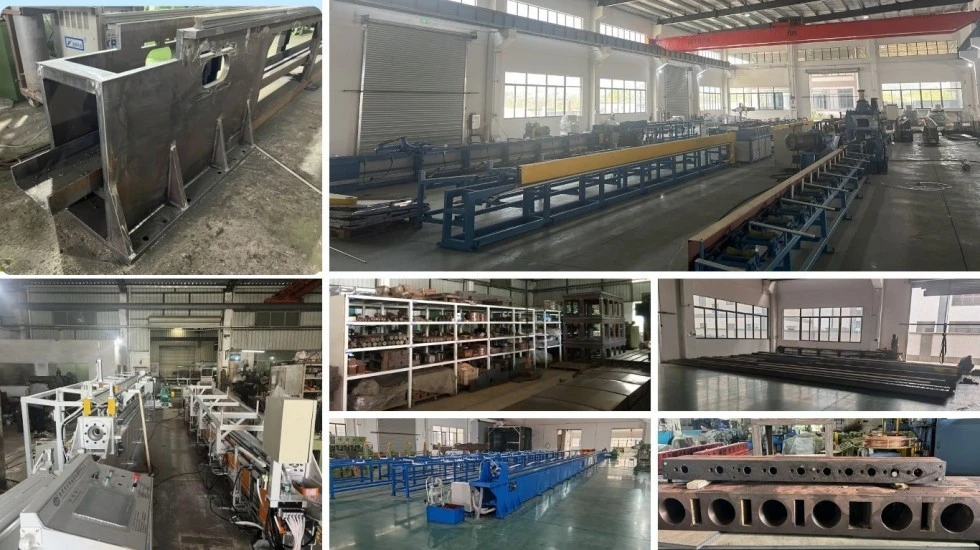
FangRong cold drawing machine manufacturing workshop

Automaatne roomiktüüpi külmtõmbemasin koos rulliga on konstrueeritud lähtudes kliendi tegelikust torutõmbeprotsessist, mitte ainult toru nimiläbimõõdu järgi. Before production, the technical team can evaluate thematerjali klass, algsuurus, valmis suurus, redutseerimisaste, nõutav tõmbejõud, tootmiskiirus ja mähisnõuded.

Tootmisprotsess

Cold drawing machine production process

1. Protsessi insener:Kinnitage toru materjal, mõõtmed, matriitsi paigutus, roomiku konfiguratsioon ja mähisnõuded.

2. Materjali kontroll:Enne töötlemist kontrollige võtmeterast, võlli, hammasrattaid, roomiku komponente ja muid kandvaid osi.

3. Täppistöötlus:Masina roomikuraamid ja peamised mehaanilised komponendid vastavalt tehnilistele joonistele ja nõutavatele tolerantidele.

4. Mehaaniline kokkupanek:Pange kokku roomikajam, käigukast, pneumaatiline kinnitussüsteem, stantsihoidja ja mähissüsteem.

5. Elektriline integreerimine:Paigaldage PLC, HMI, andurid, mootorid ja juhtkomponendid ning lõpetage masina juhtmestik.

6. PLC kasutuselevõtt:Kontrollige joonistuskiiruse juhtimist, pikkuse loendamist, mähise sünkroonimist ja pooli vahetamise järjestust.

7. Tehase testimine:Masinat testitakse tühikäigul ja koormuskatsetes. Kui kliendi torunäidised on saadaval, saab tõmmata ja kerida tegelikku materjali kasutades.

8. Lõppkontroll:Kontrollige masina mõõtmeid, elektrilisi funktsioone, pneumaatilist tööd, määrimist, turvaseadmeid ja valmis pooli seisukorda.

9. Ekspordipakend:Masin on pakitud vastavalt välistranspordi nõuetele, kaitstes niiskuse, korrosiooni ja käsitsemiskahjustuste eest.

Miks FangRong roomiktüüpi tõmbepinkide jaoks

FangRong drawbench manufacturing and engineering

Drawbench insener alates 1998. aastast.FangRong on rohkem kui kaks aastakümmet keskendunud külmtõmbamisele ja sellega seotud metallivormimisseadmetele. Ettevõtte inseneritaust hõlmab Taiwani joonestusseadmete partnerlust ja sellele järgnenud iseseisvat tootmise arendamist.

Kaks tootmisrajatist.Dongguani ja Yangjiangi tootmisrajatised toetavad erinevate tellimuste mehaanilist valmistamist, kokkupanekut, testimist ja seadmete tarnimist.

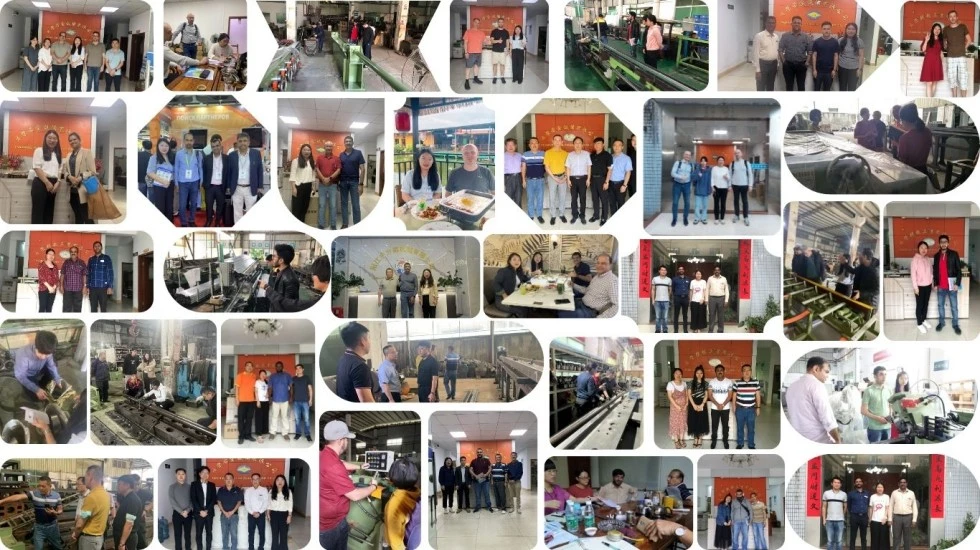
Rahvusvaheline paigalduskogemus.FangRongi seadmeid on tarnitud klientidele enam kui 70 riigis, pakkudes praktilisi kogemusi erinevate torumaterjalide, tootmisnõuete ja tehasetingimustega.

Tehase vastuvõtukatsed.Peamisi tööfunktsioone kontrollitakse enne saatmist. Projektide puhul, mille puhul tarnitakse kliendi näidised eelnevalt, saab tõmbamis- ja kerimisprotsessi testida tegeliku tootmismaterjaliga.

Rakendusepõhine tehniline tugi.Tehniline meeskond saab aidata stantsi valimisel, tõmbejõu arvutamisel, läbipääsu ajakava planeerimisel, roomiku konfigureerimisel, masina paigutusel ja kerimisnõuetel. See on eriti oluline vahelduva tõmbepingi asendamisel pideva tõmbejoonega.

Sertifikaadid ja kohaldatavad standardid

FangRong cold drawing machine certifications

ISO 9001:2015— Kvaliteedijuhtimissüsteem, mis hõlmab projekteerimist, tootmist, paigaldamist ja teenindust. Sertifikaadi nr UQ231211R1.

CE märgistus— Standardsed FR-masinad on varustatud CE-vastavusdokumentidega, mis kehtivad masina konfiguratsiooni ja asjakohaste EL-i nõuete kohta. Masina ohutuse hindamine põhineb kohaldatavatel nõueteldirektiiv 2006/42/EÜja nendega seotud ühtlustatud standardid.

SGS ülevaatus— Kokkulepitud masina spetsifikatsioonide, jõudluse ja ohutusnõuete osas saab korraldada kolmanda osapoole kontrolli.

Patendiportfell— FangRong on välja töötanud patenteeritud tehnoloogiad, mis on seotud tõmbeseadmete, stantsihoidjate, pingutusmehhanismide ja muude metallivormimiskomponentidega.

Märkus.CE-vastavus on konfiguratsioonispetsiifiline. Kui masin imporditakse Euroopa Liitu, tuleb lõplik tehniline toimik, vastavusdeklaratsioon, ohutusseadmed ja elektriline konfiguratsioon kinnitada täpselt tarnitud masina kohta. UKCA documentation and other market-specific requirements can be discussed before production.

Pakendamine ja saatmine

Cold drawing machine export packaging and shipping

Automaatne roomiktüüpi külmtõmbemasin mähisesse on ette valmistatud rahvusvahelisteks vedudeks koos ekspordile suunatud pakendiga ja mehaaniliste, elektriliste ja pneumaatiliste komponentide kaitsega. Lõplik pakkimisviis sõltub masina mõõtmetest, tarneteest ja sellest, kas seadmed tarnitakse terve masinana või eraldi sektsioonidena.

Välismaiste projektide puhul kinnitatakse enne saatmist pakkimisnimekiri, masina mõõtmed, brutokaal ja laadimiskorraldus, et ostja saaks eelnevalt ette valmistada tollivormistuse, sisetranspordi ja tehase mahalaadimisseadmed.

Korduma kippuvad küsimused

K1: Kuidas valida FR-16, FR-25 ja FR-38 vahel?

Alustage toru tegelikust läbimõõdust ja tõmbejõust, mitte maksimaalsest kiirusest. FR-16 katab φ5-φ16 mm ja annab 10 kN; FR-25 katab φ10-φ25 mm ja annab 30 kN; FR-38 katab φ10-φ40 mm ja annab 50 kN. Arvesse tuleks võtta ka materjali tugevust, algläbimõõtu, lõppläbimõõtu ja vähenemist ühe läbimise kohta.

2. küsimus: kas automaatne roomiktüüpi külmtõmbemasin tõmbab sama masinaga vaske ja roostevaba terast?

Jah, FR-seeriat saab konfigureerida vase, alumiiniumi, roostevaba terase, süsinikterase ja valitud erisulamite jaoks. Siiski ei tohiks eeldada, et sama masin kasutaks iga materjali puhul identseid stantse, määrimis- või joonistusparameetreid. Kõvemad materjalid nõuavad üldiselt suuremat tõmbejõudu ning täpsemat kontrolli redutseerimise ja määrimise üle.

Q3: Kas 100 m/min on normaalne tootmiskiirus?

Nr 100 m/min on FR-38 maksimaalne nimikiirus sobivates protsessitingimustes. Tegelik tootmiskiirus sõltub materjalist, toru mõõtmetest, vähendamisest, stantsi konstruktsioonist, määrimisest, pinnanõuetest ja kerimistingimustest. Maksimumkiirusel töötamine on kasulik ainult siis, kui kogu protsess suudab sellel kiirusel säilitada stabiilse kvaliteedi.

K4: Mis on roomikajami eelis võrreldes hüdraulilise veopingiga?

Peamine erinevus on tõmbamismeetod. Tavaline veopink tõmbab liigutusi, roomiksüsteem pakub aga pidevat hõõrdumisel põhinevat tõmbamist. See on kasulik pikkade pidevate torude puhul, kuna see vähendab stop-start tsükleid ja võimaldab tõmmatud tootel otse rullikusse siseneda.

K5: Kas roomiku jäljed tähistavad toru pinda?

Õige roomiku surve, rööbastee seisund, joondamine ja protsessi määrimine on olulised. Liigne kinnitussurve võib kahjustada tundlikke pindu, ebapiisav surve aga libisemist. Seetõttu tuleb kinnitussüsteemi reguleerida vastavalt toru materjalile ja pinna nõuetele, mitte lihtsalt maksimaalset survet avaldada.

K6: Millist teavet peaksin pakkumise jaoks esitama?

Palun esitagematerjali klass, algtoru läbimõõt, valmis läbimõõt, toru seina paksus, kui see on olemas, nõutav tõmbamiskiirus, sihttoodang, pooli mõõtmed ja saadaolev toiteallikas. Kasulik on ka joonise näidis või olemasolev läbimise ajakava. Need parameetrid võimaldavad enne pakkumise tegemist kontrollida vajalikku tõmbejõudu ja masina mudelit.

K7: Kas standardmasin sisaldab joonistusstantse?

Standardne masin sisaldab joonistussüsteemi ja stantsihoidjat. Konkreetsete torusuuruste stantsid valitakse vastavalt kliendi materjalile ja mõõtmetele ning tavaliselt hinnatakse neid vastavalt nõutavale joonistusprotsessile.

Q8: Kas masin saab mähised automaatselt toota?

Jah. FR-seeria konfiguratsioon sisaldab integreeritud poolimisjaama. Rull järgib tõmbejoone kiirust ja kerib valmis toru määratud poolile või trumlile. Rulli pikkus, pinge ja ümberlülitusnõuded tuleks kinnitada tehniliste kirjelduste käigus.

Q9: Mis on MOQ ja kuidas kogus hinda mõjutab?

Standardne MOQ on1 täielik masinakomplekt. Saab koostada kogusepõhised hinnapakkumised1 komplekt, 2-4 komplekti ja 5+ komplekti. Lõplik ühikuhind ei sõltu ainult kogusest, vaid ka valitud mudelist, tööriistadest, mähise konfiguratsioonist, automaatikast ja kliendispetsiifilistest nõudmistest.

Q10: Mis on FOB-sadamast?

Standardne FOB noteering põhinebShenzheni sadam, Hiina. Kui teie logistikakorraldus nõuab teist Hiina sadamat, saab tarnetähtaja ja siseveo maksumuse hinnapakkumises ümber arvutada.

Q11: Kui kaua standardtellimus võtab?

Tavalised FR-16 ja FR-25 tellimused nõuavad üldjuhul30-60 päeva. FR-38 ja kohandatud konfiguratsiooniga masinad nõuavad üldiselt60-90 päeva. Kinnitatud tarneaeg algab pärast tehniliste kirjelduste ja tellimuse üksikasjade kinnitamist.

Q12: kas saate kiireloomulise tellimusega hakkama?

Kiireloomuliste projektide puhul saab arutada prioriteetset tootmist. Kiirtellimus sõltub praegusest tehase võimsusest, komponentide saadavusest ja masina konfiguratsioonist. Kiirendatud tarnekuupäev tuleb enne tellimuse esitamist kommertspakkumises kirjalikult kinnitada.

Q13: Millised maksetingimused on saadaval?

Tavaline maksekorraldus on30% tagatisraha pärast tellimuse kinnitamist ja 70% saldo enne saatmist pärast tehase vastuvõtmise testimist. Kvalifitseeritud projektide puhul võib arutada alternatiivseid tingimusi.

Q14: milline kontroll tehakse enne saatmist?

Kontrollitakse masina mehaanilist tööd, elektrilisi funktsioone, pneumaatilist kinnitust, tõmbekiiruse juhtimist, mähise sünkroonimist, ohutusfunktsioone ja üldist kokkupanekut. Kui kliendi torunäidised on esitatud, saab enne saatmist korraldada tegelikud tõmbamis- ja kerimiskatsed.

Q15: kas pakute paigaldus- ja operaatorikoolitust?

Jah. FangRong võib pakkuda paigaldusjuhiseid, kasutuselevõtu tuge ja operaatori koolitust. Koolitus võib hõlmata masina kasutamist, stantside vahetamist, rutiinset hooldust, roomiku reguleerimist ja põhilist rikete diagnoosimist. Täpne teeninduskorraldus kinnitatakse vastavalt projektile ja sihtkohale.

K16: Millist garantiid ja varuosade tuge pakutakse?

Tavaline garantiiaeg on12 kuud alates kasutuselevõtust. Tavalisi varuosi, nagu roomiku komponendid, hammasrattad, tihendid ja andurid, saab tarnida vastavalt masina konfiguratsioonile. Kasutus- ja hooldusprobleemide korral on saadaval ka tehniline kaugtugi.

Q17: Kas saate enne saatmist masinat meie tegeliku toruga testida?

Jah, kus klient saab eelnevalt esitada esindusliku torumaterjali ja nõutava joonise teabe. Tegeliku materjaliga testimine on eriti kasulik uute rakenduste puhul, kuna see võimaldab enne tarnimist hinnata tõmbejõudu, kiirust, määrimist, pinna seisukorda ja mähise jõudlust.

Q18: Millist tehase ettevalmistust on vaja enne paigaldamist?

Ostja peaks vastavalt masina lõplikule paigutusele valmistama ette vajaliku vundamendi, ankruasendid, elektritoite, suruõhu, määrimissüsteemi ja materjalikäitlusseadmed. FangRong võib enne saatmist pakkuda vundamendijooniseid, ankrupoltide teavet ja paigaldusnõudeid.

Saada päring
Kontaktinfo
Rääkige meile oma materjalist, toote spetsifikatsioonidest, tootmisprotsessist ja seadmenõuetest. FangRong võib arutada teie rakenduse jaoks sobivaid külmtõmbemasinaid, tõmbestantse, sirgendusmasinaid ja kohandatud lahendusi.
Hinnang:
5.0
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu