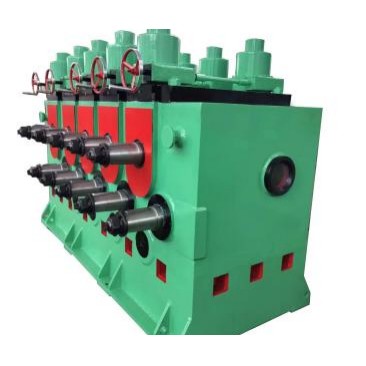
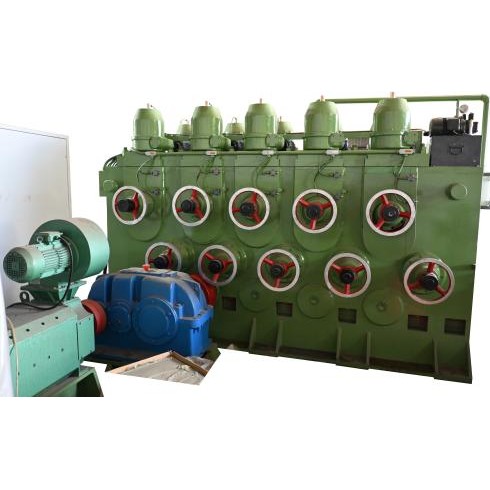
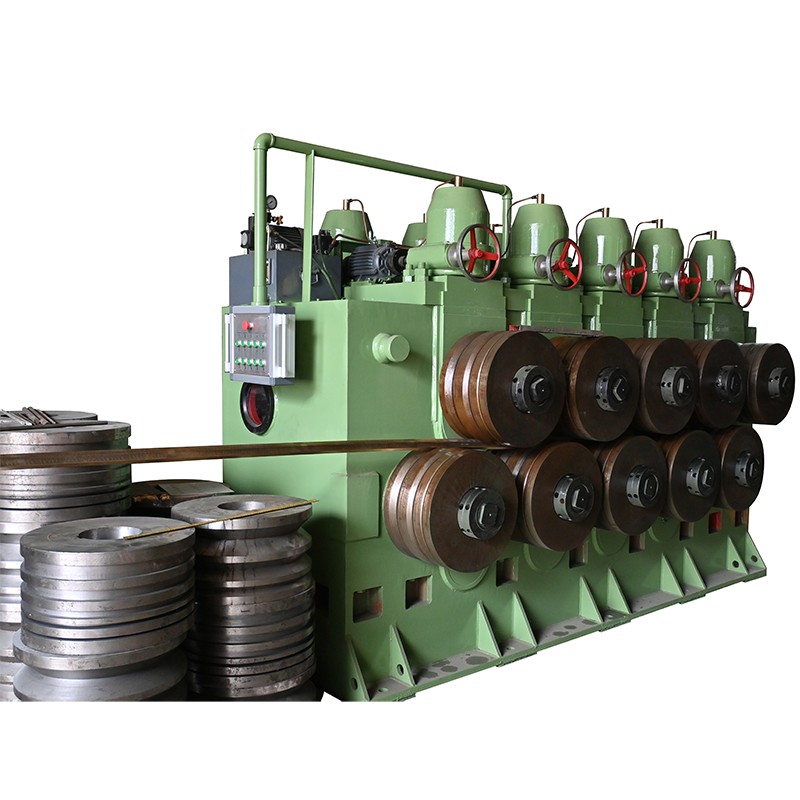
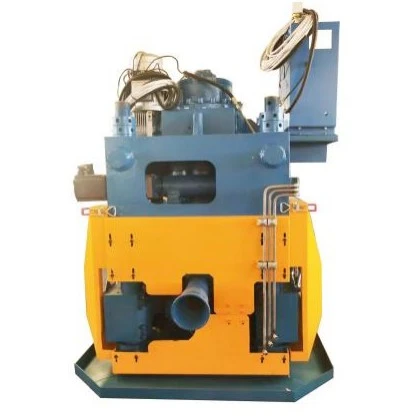
Toru või latt võib väljuda joonistusprotsessist hea mõõtmete täpsusega ja siiski ei suuda täita lõplikku sirguse nõuet. Jääkpinge, ebaühtlane deformatsioon, materjali kõvadus ja ristlõike kuju võivad pärast tõmbamist põhjustada paindumist või moonutusi.FangRongSirgestusmasinadon konfigureeritud nende erinevuste järgi, hõlmates ümmargusi torusid, vardaid, suure läbimõõduga sektsioone ja ebakorrapäraseid profiile, selle asemel, et kasutada iga toote jaoks ühte rullide paigutust.
Mitte iga sirguse probleem ei vaja sama masinat
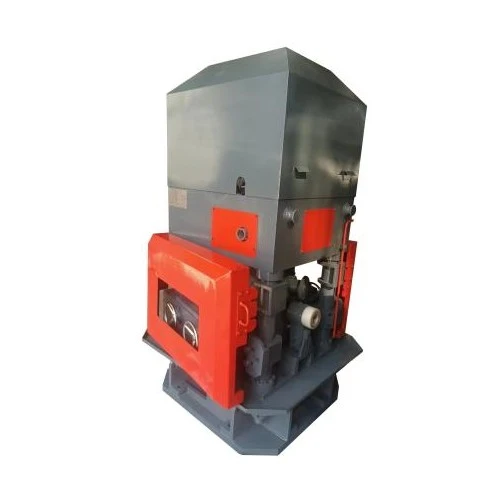
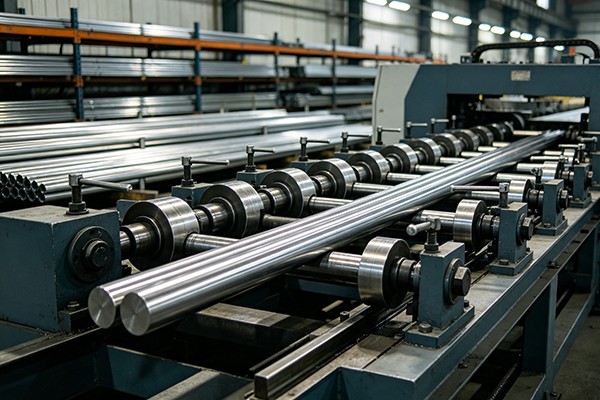
Väikeste ja keskmiste ümmarguste torude või vardade jaoks võimaldavad horisontaalsed mitme rulliga masinad korduvat korrigeerimist kogu materjali pikkuses. FangRong FR-20 kuni FR-180 horisontaalsed mudelid katavad umbes φ4–φ180 mm ja kasutavad 15–17 rullikut. Vertikaalsed mitme rulliga masinad laiendavad vahemikku FR-20 kuni FR-1100 palju suuremate sektsioonide jaoks, toru läbimõõduga kuni φ1100 mm ja seina paksusega kuni 60 mm.
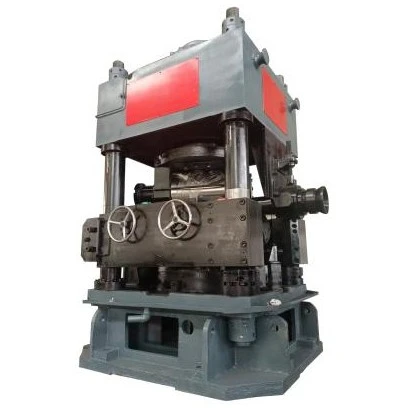
Täppiskooritud vardade puhul, kus on oluline nii sirgus kui pinna seisukord, onkahe rulliga täppisseeriakasutab teistsugust paranduspõhimõtet. Mudelid FR-20 kuni FR-160 on saadaval rullide läbimõõduga φ180 kuni φ570 mm ja võivad sobivates protsessitingimustes saavutada pinnakareduse kuni Ra≤0,8 μm.
Ebakorrapärased lõigud nõuavad jälle teist lähenemist. Kuusnurksed, ruudukujulised, nurk- ja muud profiilid ei reageeri ühtlaselt tavapärasele ümarvarraste sirgendamisele, kuna nende nurgad ja tasased pinnad kannavad erinevat kontaktkoormust. FangRong on ebaregulaarnesirgendusmasinadon mõeldud kuni S80 mm profiilidele, kusjuures rullide paigutus on sobitatud tegeliku sektsiooniga.
Rulli seadistus määrab, mida parandatakse
Rullide arv üksi ei määra sirgendamise täpsust.Rulli läbimõõt, rullide vahekaugus, kaldenurk, kontaktasend ja vähendamine igas paranduspunktis mõjutavad materjali reageerimist. FangRongi masinad kasutavad karastatud rullikuid ja rulliku reguleeritavaid kaldenurki ligikaudu 27°–36°, mis võimaldab korrigeerimistingimusi erinevate materjalide ja sektsioonide suuruste jaoks kohandada.
Ümarate toodete puhul võib protsess olla suunatud sirgusele, kontrollides samal ajal ka ümarust. FangRongi täppiskonfiguratsioonid võivad saavutada sirguse vahemikus 0,1–0,3 mm/m ja ümarduse tolerantsi ≤0,05 mm, kui materjali-, tööriista- ja protsessitingimused on sobivad. Neid arve tuleks hinnata tegeliku sissetuleva olukorra ja nõutava valmistolerantsuse alusel, mitte käsitleda iga toote universaalsete tulemustena.
Alates φ4mm kuni φ1100mm
Seadmete valik hõlmab nii täppistööd väikese läbilõikega kui ka raskeid suure läbimõõduga torusid. Horisontaalsed mudelid töötavad töökiirusel kuni 60m/min, suuremad vertikaalsed süsteemid kasutavad peamootoreid kuni 280kW ja tõstemootoreid kuni 5,5kW. Muutuva sagedusega ajamid võimaldavad töökiirust sobitada materjali suuruse, kõvaduse, korrektsiooninõuete ja tootmiskiirusega.
See vahemik on kasulik, kui tehas töötleb rohkem kui üht tüüpi tooteid. Väikest täppislatti ja raskeseinalist toru ei tohiks sundida samale sirgenduskonfiguratsioonile lihtsalt seetõttu, et mõlemad tooted on tehniliselt "ümmargused". Masina struktuur, rulli mõõtmed, laadimismeetod ja parandusjõud peavad vastama tegelikule sektsioonile.
Where Straightening Fits in the Production Line
Sirgendamine on sageli lõplik mõõtmete korrigeerimine enne lõikamist, faasimist, kontrolli või kokkupanekut. Tõmmatud torude ja lattide jaoks saab FangRong integreerida sirgendaja aLõikemasinjaLõikamismasinnii et materjali käitlemine nende toimingute vahel väheneks.
See on eriti kasulik autoosade, kosmoseosade, ehitussektsioonide ja muude toodete puhul, mille sirgsust kontrollitakse pärast joonistamist, mitte eeldatakse eelmisest vormimisoperatsioonist. FangRong tarnib rahvusvaheliste projektide jaoks CE- ja ISO-sertifikaatidega horisontaalseid, vertikaalseid mitme rulliga, vertikaalseid kahe rulliga ja ebakorrapärase profiiliga konfiguratsioone.


 Whatsapp