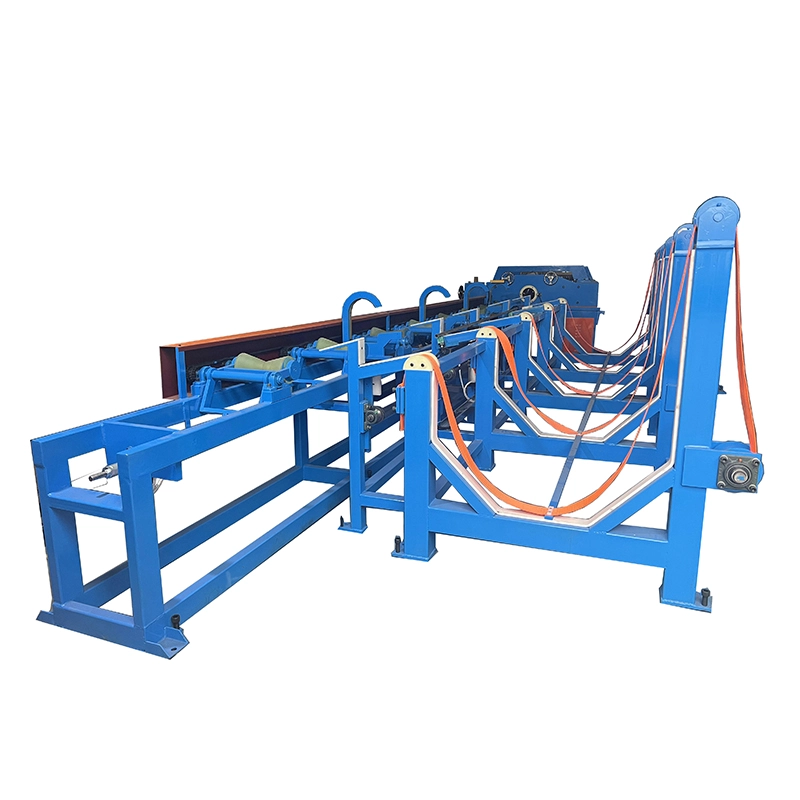
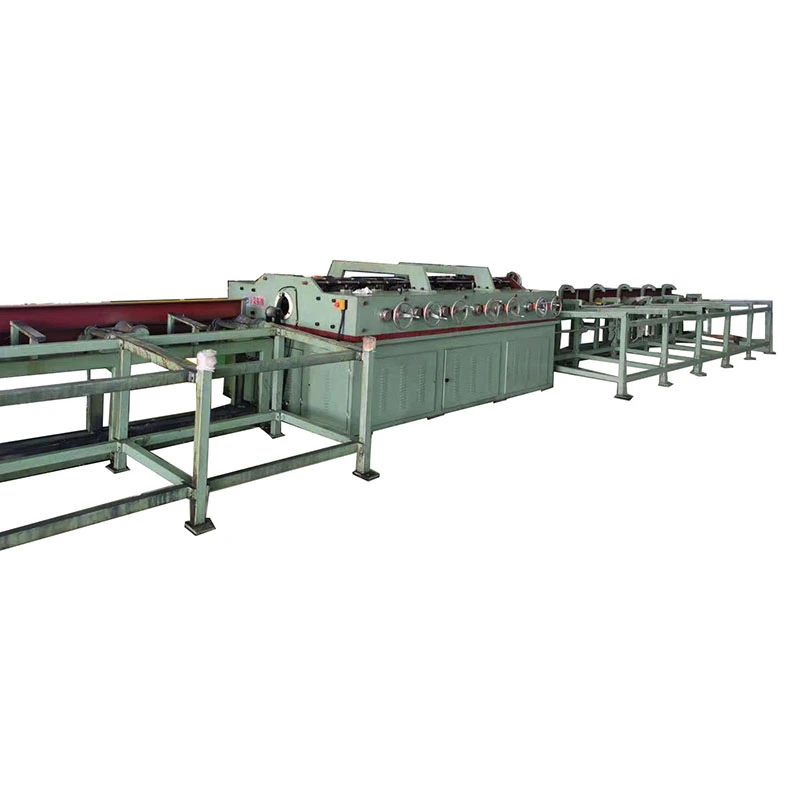
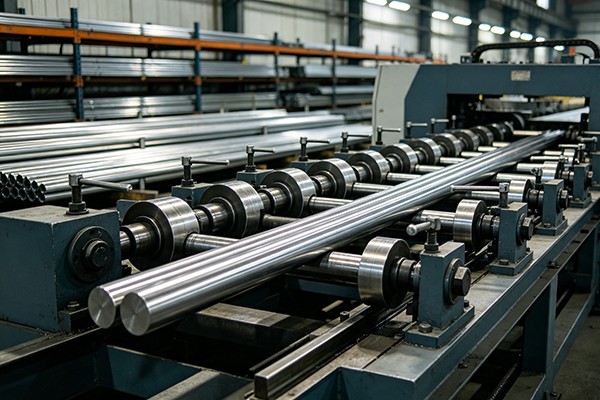
Pikkade vardade ja torude puhul on sirgendamine pigem pidev korrigeerimisprotsess kui üks pressimisoperatsioon. Kui materjal läbib horisontaalset rullide rida, rakendatakse korduvalt kontrollitud painutamist, et eemaldada jääkkõverus, hoides samal ajal viimistletud sektsiooni nõutavas mõõtmete vahemikus.FangRongHorisontaalsed sirgendusmasinadon ehitatud seda tüüpi pideva korrektsiooni jaoks, hõlmates ümaraid tooteid φ4mm kuni φ180mm.
Pikkade lõikude pidev korrigeerimine
Horisontaalne paigutus annab operaatorile selge materjalitee läbi rullide liini, mis on eriti praktiline pikkade vardade, torude, võllide ja muude toodete puhul, mis peavad kogu sirgendamise ajal olema toetatud. FangRong FR-20 kuni FR-180 mudelid on konfigureeritud ligikaudu 14–20 rulliga, mis võimaldab deformatsiooni ühte kohta koondamise asemel jaotada paranduskoormust mitme kontaktpunkti vahel.
Töökiirus on reguleeritav vahemikus 0–60 m/min läbi muutuva sagedusega juhtimise. Madalamad kiirused võivad olla kasulikud kõvemate materjalide, suuremate sektsioonide või hoolikamat korrigeerimist vajavate toodete töötlemisel, samas kui suuremad kiirused sobivad stabiilseks ja korduvaks tootmiseks, kui rulli seadistused on paika pandud.
Kolm suurust näitavad masina konfiguratsiooni erinevust
| Mudel |
Tootevalik |
Rullid |
Peamine mootor |
Masina kaal |
| FR-25 |
φ6–25 mm |
14
|
4 kW |
1000 kg |
| FR-76 |
φ18–76 mm |
17
|
15 kW |
3500 kg |
| FR-180 |
φ60–180 mm |
17
|
55 kW |
25 000 kg |
Masina suuruse suurenemine ei ole lihtsalt seotud rullide kogusega. Suurema läbimõõduga vardad ja torud nõuavad suuremat parandusjõudu, raskemaid rullikuid ja jäigemat masinastruktuuri. Näiteks FR-180 kasutab 55 kW põhimootorit ja kaalub ligikaudu 25 000 kg, tagades mehaanilise võimsuse, mis on vajalik kuni φ180 mm sektsioonide jaoks.
Sirgus on vaid osa lõpptulemusest
Riba võib tunduda visuaalselt sirgena, kuid samal ajal võib see siiski lubamatu ümaruse või mõõtmete erinevusega. Täpse tootmise jaoks saab FangRong horisontaalseid sirgendajaid konfigureerida ligikaudu sirgeks0,1–0,3 mm/mja ümarustolerants kuni≤0,05 mm, olenevalt materjali seisundist, sissetulevast deformatsioonist, rulli reguleerimisest ja protsessi parameetritest.
See eristus on oluline, kui sirgendatud toode siseneb töötlemis-, montaaži-, hüdraulika- või laagriga seotud protsessi. Sellistel juhtudel ei piisa lihtsalt nähtava painde eemaldamisest; parandusprotsess peab vältima sektsiooni enda liigset deformatsiooni.
Pinna kaitsmine korrigeerimise ajal
Valmis- või pooltöödeldud vardade ja torude sirgendamisel on tavaline probleem pinna märgistamine. Liigne rullisurve, saastunud rullipinnad, sobimatud rullimaterjalid või vale joondus võivad jätta pikisuunalised jäljed isegi siis, kui sirguse tulemus on vastuvõetav.
FangRongi masinad kasutavad karastatud ja poleeritud rulle, mille läbimõõt on umbes φ68mm kuni φ320mm. Rulli pinnamaterjalid ja kokkupuutetingimused saab valida vastavalt tootele nii, et parandusjõud rakendub ilma viimistletud pinda asjatult kahjustamata.
Kuhu horisontaalne sirgendamine kõige paremini sobib
Tüüpiliste toodete hulka kuuluvad autovõllid, hüdrosilindrite torud, ehitusvardad, mööblitorud ja muud pikad ümarad osad, mis nõuavad kontrollitud sirgust pärast tõmbamist, koorimist, töötlemist või kuumtöötlust. Horisontaalset sirgendusmasinat saab lisada ka tootmisliinile aKülm joonistusmasinülesvoolu ja aLõikemasinallavoolu, kui sama joon peab tegelema joonistamise, sirgendamise ja fikseeritud pikkusega töötlemisega.
FangRongi jaoks valitakse rulli konfiguratsioon tegeliku toote, mitte ainult läbimõõdu järgi. Materjali klass, sissetulev kõverus, viimistletud sirgus, pinnanõue, tootmiskiirus ja allavoolu toimimine mõjutavad kõik lõplikku seadistust. Rahvusvaheliste tootmisprojektide jaoks on saadaval CE-sertifikaadiga seadmed ja tehniline tugi.


 Whatsapp