Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
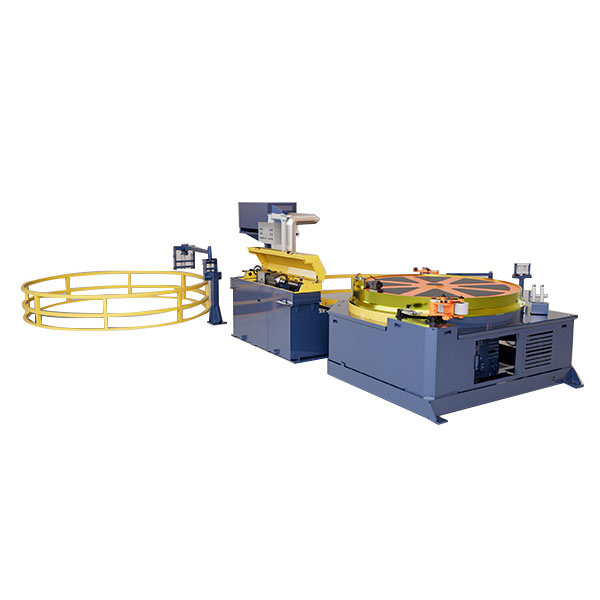
Pikkade torude või juhtmete tõmbamine nõuab, et materjal jääks tõmbamise ja mähkimise ajal pidevaks. Erinevalt tavapärasest fikseeritud pikkusega varraste tõmbepingist peab poolitõmbemasin juhtima tõmbamist, suunamist, pinget ja vastuvõtmist samaaegselt. FangRongi omaRullide joonistusmasinon saadaval vertikaalsete ja ümberpööratud konfiguratsioonidega, mille kanduri läbimõõt on alatesφ250mm kuni φ2200mmja kiiruste joonistamine alates80–400 m/min, olenevalt mudelist ja materjalist.
Pingekontroll suurel tõmbekiirusel
Suurema liinikiiruse korral võib ebastabiilne pinge põhjustada lõtvunud pooli, teleskoopi, ebaühtlase mähise sammu või ebakorrapärase materjali etteande. Lihtsalt mootori kiiruse suurendamine neid probleeme ei lahenda. FangRong kasutab atantsija käsi ja programmeeritav helikõrguse juhtiminematerjali pinge kooskõlastamiseks mähise kiirusega, võimaldades vastuvõtusüsteemil jälgida muutusi joonistusjoones.
See on eriti oluline pehme vase ja alumiiniumi toodete puhul. Liigne mähispinge võib materjali deformeerida ja muuta valmis mähise järgmise tootmisetapi käigus raskesti lahti kerima.
Joonistus ja mähis tuleb sobitada.Rullide pidevaks tootmiseks peab vastuvõtusüsteem järgima tegelikku tõmbamiskiirust ja materjali seisukorda. Mähissüsteemi liiga kiire käitamine või liigse pinge rakendamine võib mõjutada valmis mähis.
Pööratud ja vertikaalsed rullide tõmbamismasinad
FangRong pakub nii ümberpööratud kui ka vertikaalse mähise tõmbamise konfiguratsioone. Tagurpidi mudelid alatesFR-D250 kuni FR-D2200saab hakkama toru läbimõõduga kuni 25 mm. Vastuvõtumootor on olenevalt mudelist 5,5–7,5 kW, koos WPO seeria reduktorite, pneumaatilise materjalipressimise ja 5–10 ristrulli eelsirgistussõlmede rühmaga.
Neid masinaid kasutatakse torude pidevaks töötlemiseks, kus materjali tuleb enne mähisektsiooni sisenemist juhtida ja kontrollida. Eelsirgistussõlmed aitavad materjali ette valmistada ühtlasemaks mähiseks.
Vertikaalsed mudelid, sealhulgasFR-250 kuni FR-1800vahemikus, kasutage WPO tiguülekannet või karastatud reduktoreid ja võivad saavutada kuni tõmbekiiruse200m/min. Paigutus sõltub sissetulevast materjalist, toru või traadi läbimõõdust, nõutavatest pooli mõõtmetest, olemasolevast paigaldusruumist ja allavoolu käitlemise nõuetest.
Pööratud tüüpFR-D250–FR-D2200 Toru läbimõõt kuni 25 mm 5,5–7,5 kW sissevõtumootor
Vertikaalne tüüpFR-250–FR-1800 Joonistuskiirus kuni 200m/min WPO või karastatud käigu reduktor
Eelsirgendamine5–10 ristrullisõlmede rühma Saadaval valitud mudelitel Kontrollitud pooli söötmiseks
Toru läbimõõt ja masina valik
Kandur on pooli tõmbamismasina oluline osa, kuna selle läbimõõt mõjutab materjali paindumist, kui see läbib tõmbamis- ja mähissüsteemi. FangRongi konfiguratsioonid ulatuvadφ250mm kuni φ2200mm, mootori võimsusega umbes5,5/7,5 kW kuni 90/110 kW.
Toru läbimõõtφ250–2200 mm
Joonistamise kiirus80–400 m/min
Mootori võimsusu. 5,5/7,5–90/110 kW
Suurem vedru ei ole alati õige valik. Õhukeste või kõvemate materjalide puhul võib nõutav painderaadius, pinna seisund ja valmis pooli suurus olla olulisemad kui maksimaalne liini kiirus. Valiku tegemisel tuleks arvesse võttamaterjali klass, algläbimõõt, vähendamine ühe läbimise kohta, valmis pooli läbimõõt ja nõutav tõmbamiskiirus.
Valiku üksus
Mida see mõjutab
Miks see on oluline
Materjali klass
Tõmbekoormus ja paindekäitumine
Pehme vask ja alumiinium nõuavad hoolikat pingekontrolli
Algne läbimõõt
Tõmbejõud ja masina võimsus
Määrab masina vajaliku tööpiirkonna
Vähendamine passi kohta
Tõmbekoormus ja tootmistsükkel
Mõjutab mootori- ja joonistussüsteemi nõudeid
Valmis mähise läbimõõt
Mähise paigutus ja veduri valik
Peab sobitama allavoolu käitlemise ja ladustamise
Nõutav liinikiirus
Joonistamise ja vastuvõtu kiirus
Suurem kiirus nõuab stabiilsemat pinget ja mähise juhtimist
Rakendused pideva toru ja juhtme jaoks
Rullide tõmbamine sobib toodetele, mida tarnitakse ja kasutatakse pideva pikkusega, mitte üksikute lõigatud tükkidena. Tüüpilised rakendused hõlmavadvasktoru poolid kliimaseadmete jaoks, alumiiniumtraat kaablite tootmiseks ja terastraat vedrude tootmiseks.
Masin sobib ka sinna, kus tõmmatud materjal peab minema otse kerimis- või ladustamisprotsessi. Kui valmis mähis vajab teistsugust läbimõõtu, mähise suunda või pakkevormingut, aTagasikerimismasinsaab paigaldada pärast joonistusmasinat.
Pidevate toodete puhul tuleks masina valimisel kaaluda allavoolu käitlemist.Joonistusmasin ei pea iga mähise- või pakkimisvajadusega ise hakkama saama. Eraldi kerimisseadet saab kasutada siis, kui mähise lõplik spetsifikatsioon erineb joonistusmasina standardsest vastuvõtuformaadist.
Eelsirgendamine ja mähismähis
Materjali seisukord enne mähimist avaldab otsest mõju valmis mähisele. Eelsirgendamine, materjali pressimine, mähise samm ja pinge kõik tuleb vastavalt tootele reguleerida. FangRong konfigureerib need funktsioonid vastavalt masina tüübile ja rakendusele nii, et materjal jääks vastuvõtusektsiooni sisenedes stabiilseks.
Torurakenduste puhul aitavad ristrulli eelsirgistusüksused kontrollida materjali enne, kui see jõuab mähise sektsiooni. Pneumaatilist pressimist kasutatakse valitud konfiguratsioonidel, et materjal püsiks pideva töötamise ajal korralikult kinni.
Pideva tootmise jaoks tuleks masin valida tegeliku tõmbekoormuse, materjali pinge ja nõutava pooli geomeetria alusel. Maksimaalne joonistuskiirus on vaid üks osa spetsifikatsioonist. Arvestada tuleb ka materjali omadustega, redutseerimisega, vedru läbimõõduga ja järgmise protsessi nõuetega.
ThePööratud mähise joonestusmasinkombineeribpidev joonistamine ja keriminevasest, alumiiniumist, roostevabast terasest ja süsinikterasest torudele või juhtmetele. Joonistuskiirustega kuni400 m/minja toru läbimõõdud3-25 mm, see vähendab lõikamist, käsitsemist ja vahepealset ladustamist. Pooli trumlid ulatuvad250–2200 mm. Sagedusjuhitav kiiruse reguleerimine säilitab stabiilse tõmbepinge ja pinnakvaliteedi. Sobib kasutamiseksHVAC-, külmutus-, elektri-, auto- ja meditsiinitorudtootmine.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika


 Whatsapp