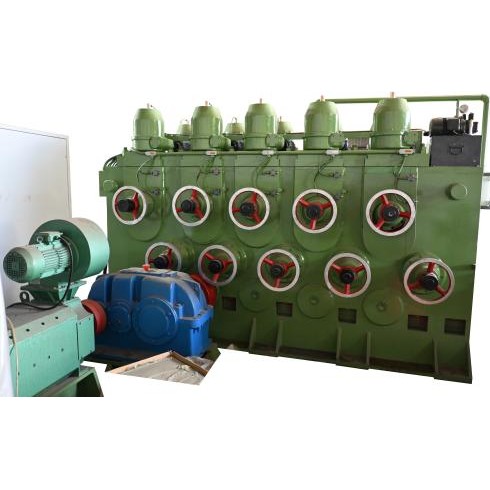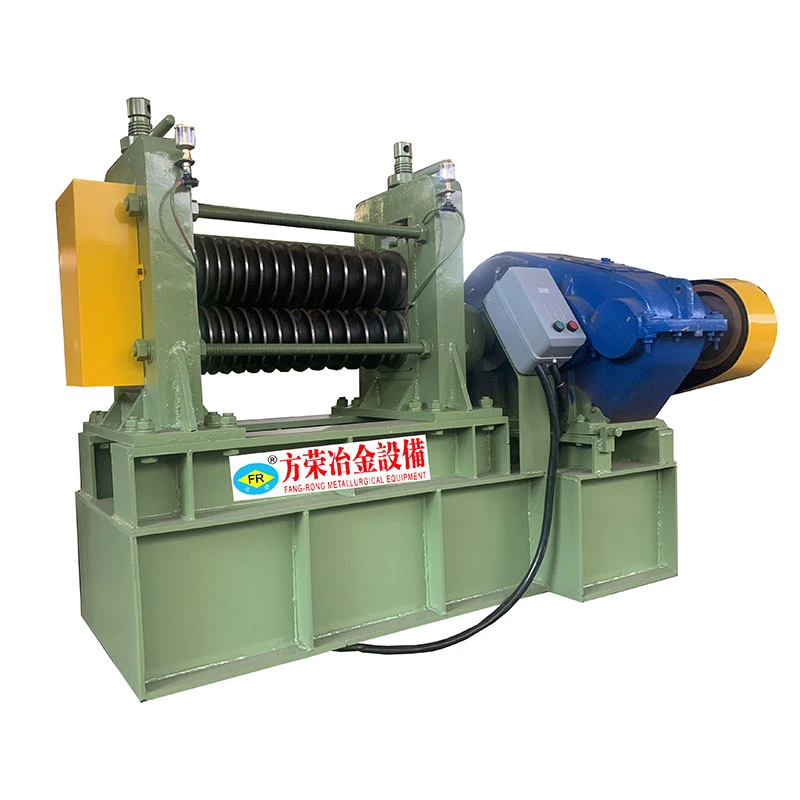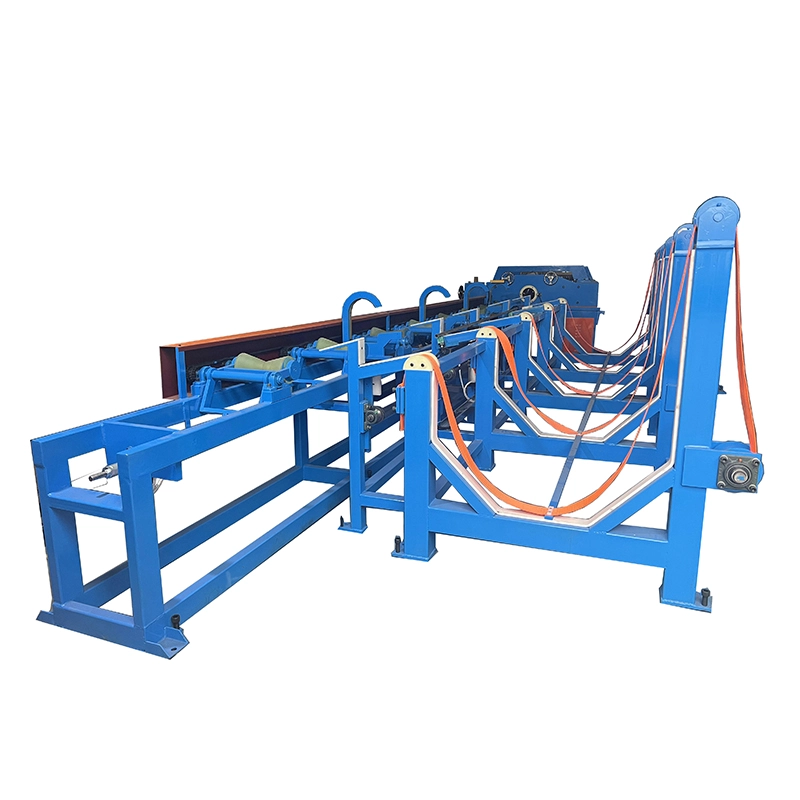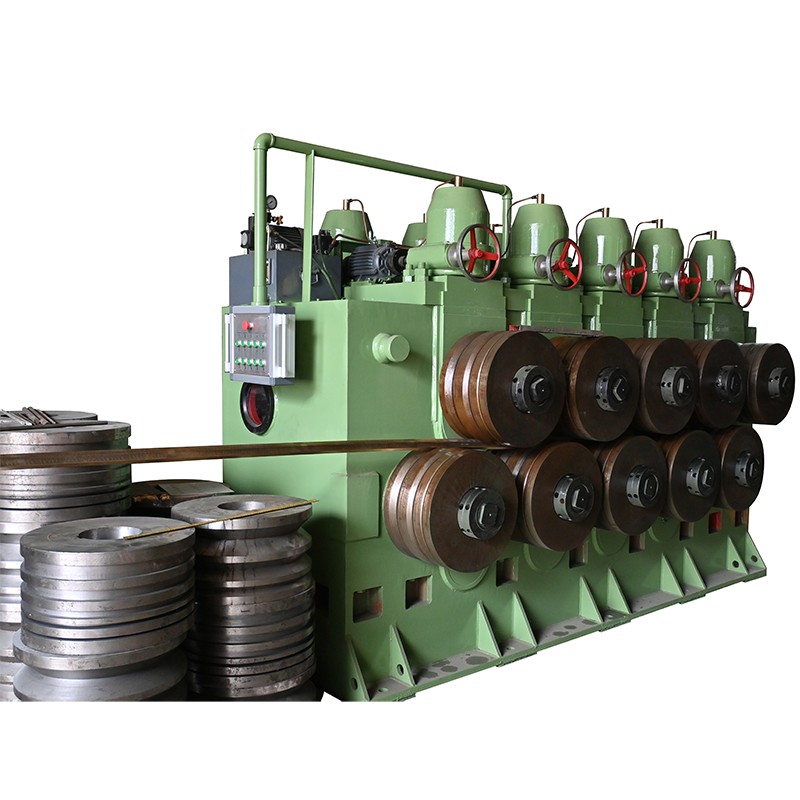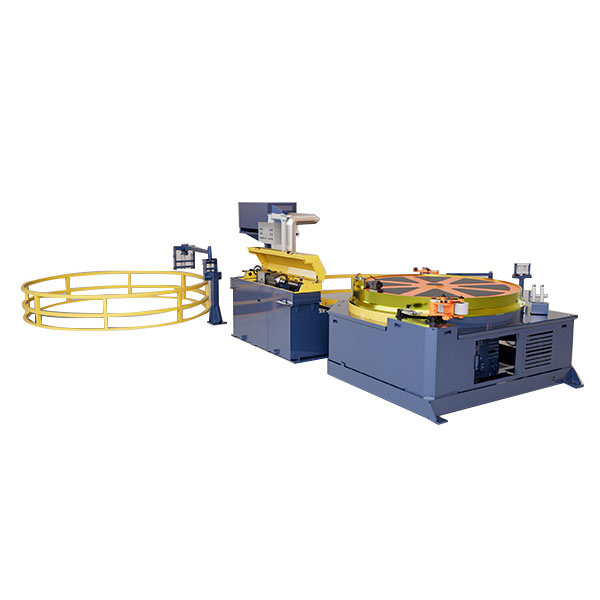
FangRongpakubToru sisekeerme vormimismasinpideva sisekeerme ja spiraalse soone jaoks vasest, roostevabast terasest, messingist ja alumiiniumist torudesse. FR-8 ja FR-12 konfiguratsioonidega, mis hõlmavad torude läbimõõtu 5–15 mm ja tõmbekiirust kuni 60 m/min, on seadmed mõeldud tõhusaks torude töötlemiseks HVAC-, külmutus-, painduva vooliku ja täppistorude tootmiseks.
Sisekeerme ja soonte moodustamine on oluline protsess tootjate jaoks, kes toodavad suure jõudlusega metalltorusid, painduvaid torusid, soojusvaheti torusid ja spetsiaalseid vedeliku ülekandekomponente. Erinevalt vahelduvatest töötlemistoimingutest võib pidevvormimissüsteem kombineerida toru etteandmist, siseprofiili vormimist, kontrollitud tõmbamist ja automaatset kerimist ühes tootmisjärjestuses. See aitab vähendada korduvat käsitsemist, säilitades samal ajal toru stabiilse liikumise ja ühtlased vormimistingimused.
FangRongi toru sisekeerme vormimismasin on saadaval FR-8 ja FR-12 konfiguratsioonides. Mudel FR-8 toetab 5–10 mm toru läbimõõtu tõmbekiirusega 15–30 m/min, FR-12 aga 8–15 mm torusid kiirusega 40–60 m/min. Lõpliku konfiguratsiooni saab sobitada toru materjali, seina paksuse, siseprofiili, sammu, tootmiskiiruse ja pooli läbimõõduga.
Sisukord
- Kuidas toru sisekeerme vormimismasin töötab?
- Millised on pideva sisemise keerme moodustamise põhijooned?
- Millised on peamised masina spetsifikatsioonid?
- Kuidas peaksid tootjad valima õige masina?
- Kus seda masinat kasutatakse?
- Milliseid tootmisprobleeme see lahendab?
- Kuidas FangRong läheneb masinate tootmisele?
- Korduma kippuvad küsimused
- Kuidas saate oma torude töötlemise projekti alustada?
Kuidas toru sisekeerme vormimismasin töötab?
Toru sisekeerme moodustamise masin on konstrueeritud toru pideva liikumise järgi. Selle asemel, et üksikuid torusektsioone eraldi töödelda, siseneb toru toitesüsteemi ja liigub pidevalt läbi sisemise vormimissektsiooni. Kontrollitud vormimistööriist loob sisepinnale vajaliku spiraalse keerme või soone, samal ajal kui veosüsteem säilitab stabiilse liikumise.
1. Kontrollitud toruga toitmine
Toitesektsioon juhib toru kontrollitud kiirusega vormimisala poole. Täpne joondamine on oluline, kuna liigne kõrvalekalle võib mõjutada vormimise sügavust, sammu konsistentsi ja lõplikku siseprofiili.
2. Siseprofiili moodustamine
Vormimissüsteem loob sisemise spiraalse profiili kontrollitud deformatsiooni kaudu, mitte tuginedes tavapärasele materjali eemaldamise lõikamisele. See meetod sobib eriti hästi pidevaks tootmiseks, kus on oluline stabiilne samm ja korratav sisegeomeetria.
3. Joonistamine ja veojõud
Pärast vormimissektsiooni sisenemist tõmmatakse toru pidevalt läbi masina. Tõmbejõudu ja töökiirust saab reguleerida vastavalt toru materjalile ja mõõtmetele, aidates säilitada stabiilseid tootmistingimusi.
4. Automaatne kerimine
Kui siseprofiil on moodustatud, saab valmis toru automaatselt mähisesse kerida. See vähendab vahepealset käsitsi teisaldamist ja muudab protsessi lihtsamaks ühendamise üles- või allavoolu torutöötlusseadmetega.
Millised on pideva sisemise keerme moodustamise põhijooned?
Torutootjate jaoks ei määra masina jõudlust ainult vormimisvõime. Pidev tootmine nõuab ka kooskõlastatud etteande-, veo-, tööriista- ja mähissüsteeme.
- Pidev töötlemine:Torude vormimine, tõmbamine ja kerimine võivad toimida ühendatud tootmisprotsessina.
- Sisemine spiraalne vormimine:Vormimissüsteem tekitab toru pikkuses sisekeermed või sooned.
- Mitme materjali ühilduvus:Konfiguratsioone saab välja töötada vasest, roostevabast terasest, messingist, alumiiniumist ja muudest sobivatest metalltorudest.
- Reguleeritavad tootmisparameetrid:Töökiirust ja tõmbamistingimusi saab valida vastavalt materjali ja toru spetsifikatsioonidele.
- Automaatne mähis:Valmis torud saab koguda rullidesse, mis vähendab täiendavat tagasikerimistööd.
- Tootmisliini integreerimine:Seadmeid saab konfigureerida ühendama olemasolevate torude töötlemisliinidega.
- Kohandatud tööriistad:Vormitööriistu saab sobitada toru vajalike mõõtmete, sammu ja siseprofiiliga.
Millised on peamised masina spetsifikatsioonid?
FangRong pakub praegu kahte standardset konfiguratsiooni erinevate torude suuruste ja tootmisnõuete jaoks. Järgmised tehnilised andmed annavad praktilise viite masina esialgseks valikuks.
| Spetsifikatsioon | FR-8 | FR-12 |
|---|---|---|
| Tõmbejõud | 2 T | 5 T |
| Toru läbimõõt | 5-10 mm | 8-15 mm |
| Joonistamise kiirus | 15–30 m/min | 40–60 m/min |
| Rulli läbimõõt | 600-1000 mm | 800–1200 mm |
| Peamine mootor | 15 kW | 22 kW |
| Muutuv draiver | 18 kW | 30 kW |
Tegelikud tööparameetrid tuleb kinnitada vastavalt toru materjalile, välisläbimõõdule, seina paksusele, nõutavale siseprofiilile, sammule, tootmisvõimsusele ja valmisspiraali nõuetele. Kohandatud konfiguratsioonid on saadaval, kui standardsed spetsifikatsioonid ei vasta täielikult tootmisliinile.
Kuidas peaksid tootjad valima õige masina?
Sisekeermevormimismasina valimine ainult mootori võimsuse või maksimaalse kiiruse põhjal võib põhjustada sobimatu tootmiskonfiguratsiooni. Usaldusväärsem lähenemisviis on hinnata torude täielikku töötlemise nõuet.
Toru materjal
Vasel, roostevabal terasel, messingil ja alumiiniumil on erinevad mehaanilised omadused ja vormimiskäitumine. Seetõttu peaksid valitud vormimisjõud, tööriistad ja tööparameetrid vastama töödeldavale materjalile.
Toru läbimõõt ja seina paksus
Toru mõõtmed mõjutavad otseselt masina konfiguratsiooni. FR-8 on mõeldud 5–10 mm torudele, FR-12 aga 8–15 mm torudele. Kohandatud konfiguratsiooni taotlemisel tuleks esitada ka seina paksus.
Nõuded sisekeermele või soonele
Nõutav siseprofiil ja samm määravad sobiva vormimistööriista. Tootjad, kes toodavad mitut toru spetsifikatsiooni, peaksid seadmete kavandamisel arvestama tööriistade paindlikkusega.
Tootmiskiirus
Sihtväljund on veel üks oluline tegur. Mõõduka kiirusega tootmiseks, mis hõlmab väiksemaid torusid, võib sobida FR-8 konfiguratsioon. Suuremad kiirusnõuded ja suurem tõmbejõud võivad nõuda FR-12 konfiguratsiooni.
Valmis mähise läbimõõt
Mähkimissüsteemi tuleks kaaluda koos vajaliku valmis pooli suurusega. Erinevad tootmisskeemid võivad nõuda erinevat mähisekonfiguratsiooni ja käsitsemiskorraldust.
Kus seda masinat kasutatakse?
Pidev sisekeerme ja soone moodustamine võib toetada mitmesuguseid torude valmistamise rakendusi, kus sisemine geomeetria aitab kaasa toote jõudlusele või koostenõuetele.
- HVAC ja kliimaseadmete torude tootmine
- Külmutus- ja soojusvaheti torude töötlemine
- Paindliku roostevabast terasest vooliku valmistamine
- Gaasivooliku tootmine
- Veevarustus- ja sanitaartehnilised komponendid
- Gofreeritud metalltorude tootmine
- Autode painduvad torud
- Tööstuslikud vedeliku ülekandetorud
- Täppismetallist torude tootmine
Vasktorude jaoks saab moodustada sisemised spiraalsed sooned spetsiaalsete soojusülekande rakenduste jaoks kliima- ja jahutussüsteemides. Lõplikud tööriista- ja tööparameetrid tuleks kindlaks määrata toru tegeliku spetsifikatsiooni ja rakenduse põhjal.
Milliseid tootmisprobleeme see lahendab?
Traditsiooniline torutöötlus võib hõlmata mitut sõltumatut toimingut, käsitsi söötmist, korduvat reguleerimist ja eraldi tagasikerimist. Need sammud võivad pikendada käsitsemisaega ja tekitada joondus- või järjepidevusprobleeme.
| Tootmise väljakutse | Pideva vormimise lähenemine | Võimalik tootmiskasu |
|---|---|---|
| Korduv käsitsi söötmine | Pidev torusöötmine | Vähem vahepealset käsitsemist |
| Ebastabiilne toru joondamine | Kontrollitud söötmine ja positsioneerimine | Järjepidevamad vormimistingimused |
| Eraldi vormimisoperatsioonid | Integreeritud vormimine ja joonistamine | Lihtsustatud tootmisvoog |
| Käsitsi tagasikerimine | Automaatne pooli mähis | Vähendatud vormimisjärgne käsitsemine |
| Erinevad torude spetsifikatsioonid | Konfigureeritavad tööriistad ja parameetrid | Suurem tootmise paindlikkus |
Pideva konfiguratsiooni esmane väärtus on protsessi koordineerimine. Ühendades söötmise, sisemise vormimise, veojõu ja mähise ühte tootmisjärjestust, saavad operaatorid kulutada rohkem aega parameetrite kontrollile ja kvaliteedikontrollile, selle asemel, et torusektsioone erinevate toimingute vahel üle kanda.
Kuidas FangRong läheneb masinate tootmisele?
FangRong on külmtõmbamise, sirgendamise ja sellega seotud metallurgiaseadmete tootmisega tegelenud alates 1998. aastast. Selle tootmisprotsess hõlmab projekteerimist, konstruktsioonide valmistamist, mehaanilist töötlemist, vormimistööriistade tootmist, montaaži, kalibreerimist ja katsetamist.
Peamised mehaanilised komponendid, nagu tõmbestantsid, juhtrattad ja sisemised vormimispead, valmistatakse vastavalt nende töönõuetele. Sõltuvalt komponendist kasutatakse mõõtmete stabiilsuse ja hoolduse toetamiseks töötlemis- ja kuumtöötlusprotsesse.
Enne saatmist kontrollitakse kogu seadme mehaanilist struktuuri, jõuülekande tööd, moodustavaid komponente, elektrilisi juhtseadiseid, toru liikumist ning ajami- ja juhtimissüsteemide koordineerimist. Kohandatud masinaid saab kontrollida ka vastavalt kokkulepitud toru spetsifikatsioonidele ja tootmisnõuetele.
Kvaliteet ja tehniline volikiri
- ISO 9001 sertifikaat
- CE vastavus
- SGS kontrolli tugi
- 32 leiutise patenti
- Rohkem kui 100 kasuliku mudeli patenti
- Tootmisrajatised Dongguanis ja Yangjiangis, Guangdongis
- Rohkem kui 26-aastane kogemus seotud metallurgiaseadmetega
FangRong pakub ka paigaldusjuhiseid, operaatorikoolitust, tehnilist tuge ja varuosade teenuseid. Standardne garantiiaeg on 12 kuud, välja arvatud normaalsed kuluvad osad.
Korduma kippuvad küsimused toru sisekeerme vormimismasinate kohta
Milliseid materjale saab töödelda?
Masinat saab konfigureerida vasest, roostevabast terasest, messingist, alumiiniumist ja muudest sobivatest metalltorudest. Vormimistingimused sõltuvad materjali omadustest, toru mõõtmetest ja nõutavast siseprofiilist.
Millise toru läbimõõduga standardmudelid hakkama saavad?
FR-8 on mõeldud torude läbimõõduga 5–10 mm, FR-12 aga 8–15 mm. Kohandatud konfiguratsioone saab arutada rakenduste jaoks, mis jäävad väljapoole neid standardvahemikke.
Mis vahe on FR-8 ja FR-12 vahel?
FR-8 pakub 2 T tõmbejõudu ja 15–30 m/min tõmbekiiruse vahemikku. FR-12 pakub 5 T tõmbejõudu ja 40–60 m/min tõmbekiiruse vahemikku, muutes need kaks konfiguratsiooni sobivaks erinevate torude suuruste ja tootmisnõuete jaoks.
Kas sisekeermeid või sooni saab moodustada pidevalt?
Jah. Masin on ette nähtud toru pidevaks liikumiseks ja võib moodustada sisemise spiraalse keerme või soone piki nõutud toru pikkust ilma iga toruosa eraldi töötlemata.
Kas seda saab integreerida olemasoleva tootmisliiniga?
Jah. Seadmeid saab integreerida üles- või allavoolu torutöötlussüsteemidega. Ühendusmeetod tuleks kavandada vastavalt toru etteandele, tootmiskiirusele, poolide käitlemisele ja olemasolevale tehase paigutusele.
Millist teavet tuleks masina hinnapakkumist taotledes esitada?
Tootjad peaksid esitama toru materjali, välisläbimõõdu, seina paksuse, sisekeerme või soone profiili, sammu, soovitud tootmiskiiruse, valmis pooli läbimõõdu, eeldatava tootmisvõimsuse ja vajaduse korral teabe olemasoleva tootmisliini kohta.
Kas masinat saab kohandada?
Jah. Masina konfiguratsiooni, vormimistööriistu, tööparameetreid ja tootmisliini paigutust saab kohandada vastavalt toru materjalile, mõõtmetele, vormimisnõuetele ja tootmistingimustele.
Kuidas saate oma torude töötlemise projekti alustada?
Õige sisemise vormimisseadme valimine nõuab enamat kui masina spetsifikatsioonide võrdlemist. Toru materjali, läbimõõtu, seina paksust, siseprofiili, sammu, sihtkiirust, pooli mõõtmeid ja liinide integreerimise nõudeid tuleks arvesse võtta koos. Kui plaanite uut torude tootmisliini või uuendate olemasolevat protsessi, esitage FangRongile torude spetsifikatsioonid ja tootmiseesmärgid sobiva seadmekonfiguratsiooni saamiseks.Võtke meiega ühendusttäna, et arutada oma taotlust, kinnitada sobiv masinamudel ja uurida kohandatud toru sisekeerme vormimismasina lahendust oma tootmisnõuete jaoks.