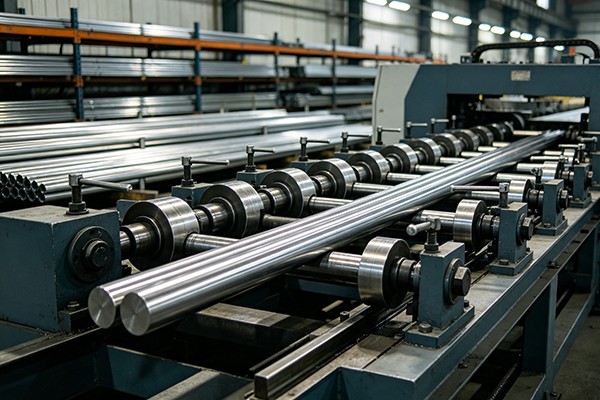
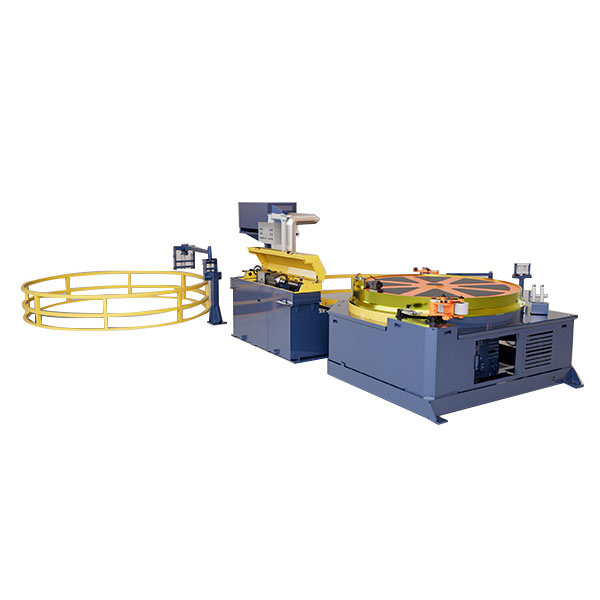
FangRongi omaSiini joonistusmasinon mõeldud vasest ja alumiiniumist siinide külmtõmbamiseks täpseteks ristkülikukujulisteks osadeks. Joonistusprotsess võib parandada mõõtmete järjepidevust, pinna seisukorda ja sirgust, saavutades samal ajal elektriseadmete jaoks vajaliku laiuse ja paksuse. Saadaval on nii keti- kui ka hüdraulikatüüpi konfiguratsioonid, mis hõlmavad tõmbejõude alates10T kuni 100T.
Ristkülikukujulised profiilid nõuavad rohkem kui tõmbejõudu
Siini joonistamine erineb ümmarguse riba joonistamisest. Valmis laius, paksus, nurga seisukord ja tasapinnalisus peavad jääma nõutavasse vahemikku, samas kui vask ja alumiinium võivad sama reduktsiooni korral käituda erinevalt. Liigne deformatsioon või ebastabiilne etteandmine võib põhjustada varda kõveruse, väändumise või mõõtmete muutumise.
FangRong konfigureerib joonistussüsteemi vastavalt algsektsioonile, sihtlaiusele ja -paksusele, materjali kvaliteediklassile, käigu vähendamisele ja riba pikkusele. Saadaval varustus katab laiusi kuni400 mm, paksused 2-30mm, efektiivsed tõmbepikkused 6-12m ja tõmbekiirused kuni 25m/min.
Kett või hüdrauliline: kaks võimalust liini ehitamiseks
Kett-tüüpi masinad sobivad rakendustele, kus eelistatakse mehaanilist tõmbepinki, millel on otsene pidev tõmbamine. FR-10T saab hakkama kuni ligikaudu 40 mm laiuste ja 2–5 mm paksuste siinidega, millel on 30 kW peamootor. Suuremas otsas katab FR-100T laiused umbes 150–400 mm ja paksused 2–30 mm, kasutades 200 kW peamootorit.
Hüdraulilised mudelid FR-10T kuni FR-100T pakuvad erinevat töövahemikku, põhisilindrite avadega φ125mm kuni φ280mm, kolvivarrastega φ70mm kuni φ140mm ja tõmbekiirustega umbes 2–12m/min. Tagastuskiirused jäävad vahemikku 5–20 m/min, hüdrosüsteemi rõhk 140–250 kgf/cm² ja põhimootorite konfiguratsioonid vahemikus 22 kW kuni 75 kW × 2.
Tootmise planeerimisel ei saa valida lihtsalt "ketti" ja "hüdraulilise" vahel. Tõmbekoormus, nõutav kiirus, siini mõõtmed ja tootmistsükkel peaksid määrama, milline ajami paigutus on sobivam. Suure võimsusega masin ei ole automaatselt parem, kui tegelik tootevalik on suhteliselt väike.
Kontrolli kambrit ja keera pärast surma
Siinivarras võib täita oma laiuse ja paksuse sihtmärke ning tekitada siiski probleeme, kui see jätab joonistusvormi liigse kõveruse või väändega. See on eriti oluline lülitusseadmete ja siini koostu puhul, kus valmis osa võib vajada täpselt vastu isolaatorit, pistikut või paigalduspinda.
FangRong integreerubsirgendusrullid pärast joonistusstantsijääkdeformatsiooni korrigeerimiseks, kui materjal on endiselt samal töötlemisviisil. Rulli reguleerimine on sobitatud siini sektsiooniga, nii et sirgendamine ei moonuta asjatult ristkülikukujulist profiili.
Elektrisiinide tootmiseks
Masinaid kasutatakse vasest ja alumiiniumist siinide jaoks sellistes rakendustes naguelektrijaotusseadmed, trafod, siinikanalid ja taastuvenergia seadmed. Kui valmistoode vajab fikseeritud pikkusi ja ettevalmistatud otsasid, saab tõmbemasinat kombineerida aLõikemasinjaLõikamismasin.
See paigutus on kasulik, kui siini liigub otse joonistamiselt lõikamiseni ja lõpu ettevalmistamiseni. See vähendab vajadust pikkade joontega lõikude salvestamise ja käsitsi ümberpaigutamise järele toimingute vahel, säilitades samal ajal mõõtmete korrigeerimise ja viimistluse ühe tootmismarsruudi piires.
Miks FangRong siini joonistamiseks
FangRongi eelis ei piirdu kindlaksmääratud tonnaažiga veopingi tarnimisega. Töötame kogu siini töötlemise marsruudiga, sealhulgas joonistamine, sirgendamine, lõikamine ja faasimine, nii et masina konfiguratsioon võib põhinedategelik valmis siiniosa ja allavoolu nõuded.
Erinevate vasest või alumiiniumist osadega tegelevate ostjate jaoks saab FangRong enne masina võimsuse ja tööriistade paigutuse kindlaksmääramist hinnata algmõõtmeid, vähendamise ajakava, joonise pikkust ja vajalikku tootmiskiirust. See on siini tootmisel oluline, sest lihtsalt tõmbejõu suurendamine ei lahenda probleeme, mis on põhjustatud sobimatutest matriitidest, liigsest vähendamisest või halbadest sirgendusseadetest.


 Whatsapp