Tooted
Tooted

Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.

Automaatne tõukurtõukur
  • Automaatne tõukurtõukurAutomaatne tõukurtõukur
  • Automaatne tõukurtõukurAutomaatne tõukurtõukur
  • Automaatne tõukurtõukurAutomaatne tõukurtõukur

Automaatne tõukurtõukur

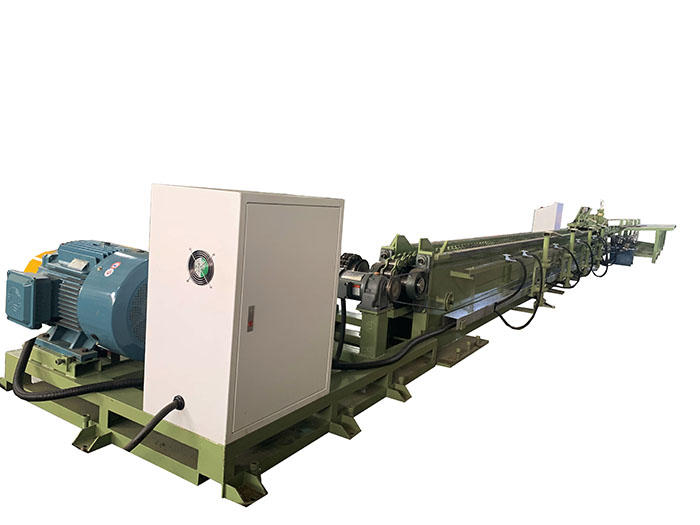
TheAutomaatne tõukurtõukurvälistab riba osutamise, kasutades ahüdrauliline tõukepeatäissuuruses lati söötmiseks läbi matriitsi enne, kui põhisilinder võimust võtab. See vähendabmaterjali kadu, tööriistad ja käsitsemine. Mudelid FR-5T kuni FR-200T pakuvad5–200 tonni tõmbejõuduja10–300 tonni tõukejõudujaoksØ13–100 mmbaarid. Sobib süsinikterasele, legeerterasele, roostevabale terasele, vasele ja alumiiniumile.

Hinnang: 5.0
(Reitingute arv: 1)

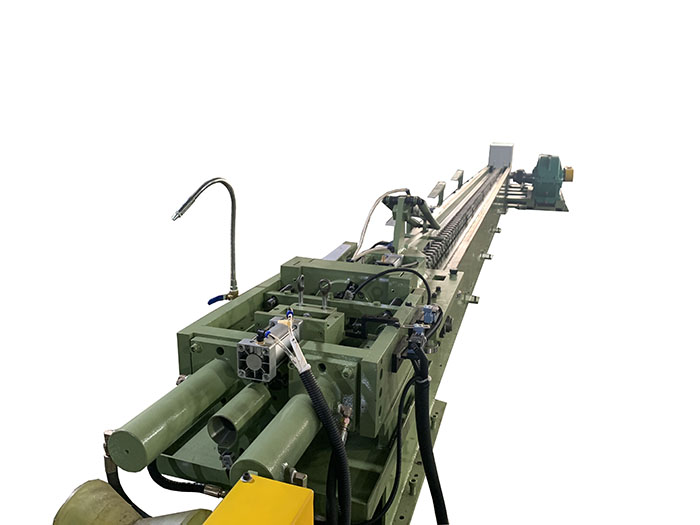
TheAutomaatne tõukurtõukuron hüdrauliline külmtõmbemasin, mis on mõeldud vardade tootmiseks, kus tavaline suunamine tekitab enne tõmbamist materjalikadu, lisakäsitsemist või kitsaskoha. Selle asemel, et vähendada varda otsa eraldi osutusmasinaga, surub tagumine hüdrauliline tõukepea terava varda läbi matriitsi, kuni esiots siseneb tõmbekelku. Seejärel võtab vanker juhtimise üle ja tõmbab kangi läbi matriitsi.

See tõukejõu paigutus on eriti kasuliklühikesed vardad, suuremahuline täppisvarraste tootmine ja materjalid, mida on raske või kulukas suunata. FangRong FR-seeria masinad on saadaval vahemikus 5T kuni 200T, mis katavad massiivseid ümarvardaid umbes Ø13 kuni Ø100 mm. Toru tõmbamist saab konfigureerida ka sobivate tornide ja tööriistadega.

Automatic Point Pusher Drawing Machine Hydraulic Point Pusher Drawing Machine Automatic Push Drawbench

Tavalisel vardajoonistusjoonel on sissetulev latt tavaliselt ühest otsast terav või sikutatud, et see saaks läbi stantsi läbida. Tuhandeid latte töötleva tehase jaoks loob see enne joonistamist eraldi toimingu. See tähendab ka lisavarustust, operaatori käsitsemist, tööriistu ja jääke igas baari otsas.

Thepunktitõukuriga joonistusmasin eemaldab selle kitsaskoha. Otsaotsa latt surutakse otse matriitsisse ja tõmbekelk võtab üle pärast esiosa esiletulekut. See on kõige väärtuslikum siis, kui materjali saagis ja käsitsemisaeg on olulisemad kui lihtsalt tõmbamiskiiruse maksimeerimine.

Tüüpiline tootmisolukord:Lühikeste legeerterasest varrastega töötav kinnitusdetailide tootja võib osutamise ajal kaotada olulise osa kasutatavast pikkusest. Punktitõukesüsteemiga saab latt siseneda tõmbamisprotsessi ilma selle otsa esmalt töötlemata või libistamata, võimaldades suuremal osal ostetud latist jääda allavoolu külma suuna jaoks kättesaadavaks.

Kuidas Push-Draw protsess töötab

1. Laadimine:Otsaotsa latt asetatakse söödarestile ja joondatakse matriitsiga.

2. Hüdrauliline surumine:Tagumine tõukepea kinnitab varda ja surub selle edasi läbi matriitsi. See algjõud on oluline, kuna latt ei ole olnud terav ja seetõttu kogeb matriitsi sisenemisel suuremat takistust.

3. Veo ülevõtmine:Kui vähendatud esiots tuleb matriitsist välja, haarab põhitõmbekelk varda.

4. Pidev joonistamine:Tõukepea vabastab või naaseb, samal ajal kui peamine hüdrosilinder tõmbab varda läbi matriitsi vajaliku pikkusega.

5. Tagastamine ja mahalaadimine:Pärast joonistamist naaseb kelk ja valmis latt laaditakse järgmiseks toiminguks maha.

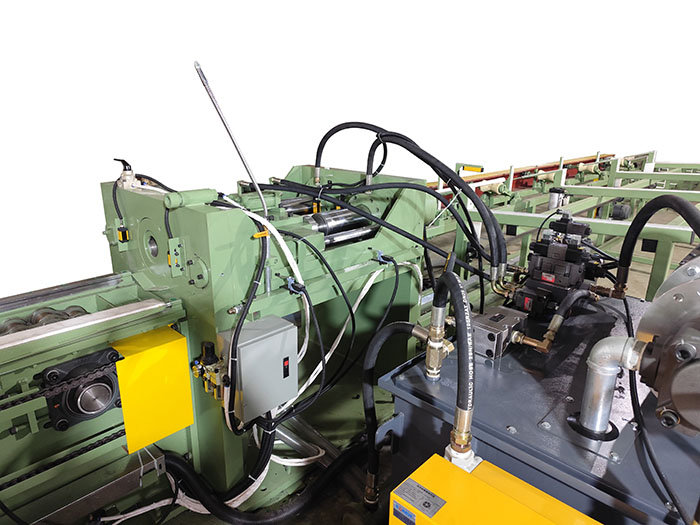
PLC ja HMI juhtnupud koordineerivad lükkamist, kinnitamist, joonistamist ja tagasipöördumist. Täpne tõukejõud, tõmbejõud, käik ja matriitsi konfiguratsioon valitakse vastavalt algläbimõõdule, valmis läbimõõdule, materjali kvaliteedile ja vähendamise ajakavale.

Peamised omadused ja tootmise eelised

Punktivaba sissepääs baari

Tagumine hüdrauliline tõukepea võimaldab terava varda sisenemist matriitsisse, eemaldades vajaduse eraldi suunamisoperatsiooni järele. See on kõige olulisem lühikesi latte või kalleid sulameid töötlevate tehaste puhul, kus materjali kadumine igast varda otsast mõjutab otseselt saagikust.

Tootmise näide:Lühikesi legeerterasest toorikuid kasutav laagrirulli tootja võib säilitada rohkem kasutatavat varda pikkust, selle asemel, et enne joonistamist terava osa eemaldada. Majanduslik kasu sõltub varda pikkusest ja tavaliselt näpunäidete käigus eemaldatavast kogusest, seega tuleks seda arvutada tegelike tootmisandmete põhjal, mitte eeldada kindla protsendina.

Kõrgem materjalikasutus

Tavaline osutamine eemaldab osa varda otsast või jätab väiksema osa, mis võidakse hiljem ära lõigata. Punktitõukeprotsess väldib seda ettevalmistusetappi. Mida lühem on latt ja mida kõrgem on selle materiaalne väärtus, seda olulisemaks see omadus muutub.

Pikkade vardade puhul võib terava otsa kõrvaldamise protsentuaalne sääst olla suhteliselt väike. Lühikeste täppistoorikute puhul võib aga sama 100-300 mm materjal moodustada palju suurema protsendi valmis detailist.

Hüdrauliline tõuke-tõmbejõud

Tõukepea annab jõu, mis on vajalik terava varda käivitamiseks läbi matriitsi, samas kui peamine tõmbesilinder annab jõu järelejäänud tõmbekäigu jaoks. Tõukepea võimsus valitakse vastavalt stantsi sisenemiskindlusele, materjali tugevusele, läbimõõdule ja vähendamisele, mitte lihtsalt põhitõmbetonnaažile.

Miks see oluline on:Automaatsel tõukurtõukurmasinal võib olla küllaldane nimitõmbetonnaaž, kuid see ei sobi siiski, kui esialgne tõukejõud on kõvasulami või suure vähendamise jaoks ebapiisav. Seetõttu arvutab FangRong tõuke- ja joonistusnõuded kliendi tegeliku materjali ja mõõtmete põhjal.

Kiire surmavahetus

Modulaarne stantsihoidik vähendab tööriista vahetamise aega, kui samal masinal töödeldakse erinevaid varda läbimõõtu. See on eriti kasulik töökodadele ja tehastele, mis toodavad ühes vahetuses mitut suurust. Kui joon toodab pidevalt ainult ühe läbimõõdu, on kiirvahetustööriistad vähem olulised kui õige stantsi eluiga ja tõmbejõu valik.

Reguleeritav hüdrauliline joonis

Hüdraulilist jõudu ja kiirust saab reguleerida vastavalt materjalile ja läbimise ajakavale. See võimaldab operaatoritel vältida liigse jõu kasutamist suhteliselt pehmetele materjalidele, säilitades samas piisava jõu roostevaba terase, legeerterase või muude ülitugevate materjalide puhul.

Täppisvõlli tootmisel aitavad kontrollitud tõmbamistingimused vähendada ootamatut koormust ja pinnakahjustusi. Lõplik sirgus ja mõõtmete täpsus sõltuvad endiselt stantsi konstruktsioonist, sissetuleva varda seisukorrast, läbimise ajakavast ja järgnevast sirgendamise protsessist.

PLC ja HMI juhtimine

PLC juhib järjestust tõukepea liikumise, haaramise, stantsi sisestamise, kelgu kinnitamise, tõmbamise ja tagasitõmbamise vahel. Operaatorid saavad HMI kaudu seadistada ja jälgida peamisi protsessiparameetreid.

See on kõige kasulikum, kui sama masin töötab erinevatest materjalidest või erineva suurusega. Ühe tootesarja puhul vähendab automatiseeritud järjestuse juhtimine peamiselt operaatori sekkumist ja aitab hoida väljakujunenud protsessi korratav.

Tahke riba ja toru konfiguratsioon

Standardne FR-seeria konfiguratsioon on mõeldud tahkete ümarvarraste jaoks. Toru tõmbamine on võimalik sobivate tornide, pistikute ja stantside paigutusega. Torude kasutamine tuleks kinnitada projekteerimise käigus, kuna seina paksus, südamiku tüüp ja määrimisnõuded mõjutavad nõutavat tõmbejõudu ja tööriistu.

Tehnilised andmed

Õige mudel tuleks valida hulgastalgläbimõõt, valmis läbimõõt, materjali tugevus, pindala vähendamine ja nõutav tootmisvõimsus. Masina valikuks ei piisa ainult nominaaltonnaažist.

Mudel FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Tõmbevõimsus (tonnides) 5 10 20 30 40 50 60 80 100 120 150 200
Hüdrauliline tõukepea (tonnides) 10 20 40 50 60 80 100 120 150 200 250 300
Lükkasilinder φ63×200 mm φ80×200 mm φ100×200 mm φ125×200 mm φ150×300 mm φ160×700 mm φ180×300 mm φ200×300 mm φ220×300 mm φ250×300 mm φ280×300 mm φ300×300 mm
Õlipumba võimsus (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Varda läbimõõdu vahemik (mm) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
Põhimootori võimsus (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Standardne joonise pikkus:10 m. Kohandatud joonise pikkusi saab konstrueerida vastavalt kliendi tootmisplaanile.

Tähtis:Eespool näidatud läbimõõtude vahemik on masinale kohaldatav varda vahemik, mis ei garanteeri, et iga materjali saab ühe käiguga tõmmata suurimast algläbimõõdust iga võimaliku valmisläbimõõduni. Tegelikku läbimise ajakava tuleb kontrollida materjali tugevuse, läbisõidu kohta vähenemise, stantsi geomeetria ja määrimise suhtes.

Rakendused

Kinnitusvarraste laos

Kasutatakse poltide, naastude, kruvide, tihvtide ja sarnaste komponentide külmade suunamisliinide jaoks tarnitavate lattide jaoks. Punktitõukuri disain on eriti kasulik siis, kui lühikesed toorikud tekitavad suure osa näpunäidetest.

Kliendi stsenaarium:Kinnitusdetailide tootja, kes asendab eraldi osutamise ja tõmbamise jada, saab kasutada FR-30T-d, et ühendada stantsi sisestamine ja tõmbamine üheks masinatsükliks, vähendades vahepealset käsitsemist enne külmsuunamist.

Autode võllid ja vardad

Sobib täppisvarrastele, mida kasutatakse roolivõllide, täiturvarraste, klapikomponentide ja muude treitud või töödeldud osade jaoks. Olulised parameetrid on tõmbejõud, läbimõõdu tolerants, pinna seisukord ja võime hoida stabiilset läbimisgraafikut.

Kliendi stsenaarium:Autotööstuse tarnija, mis tõmbab roolikomponentide jaoks legeerterasest varda, võib kasutada FR-100T konfiguratsiooni, kus teravate otste kõrvaldamine parandab materjali kasutamist enne töötlemist.

Laagrirullid ja lineaarsed võllid

Joonistamine võib anda kontrollitud läbimõõdu ja parema pinnaseisundi enne järgnevat lihvimist, koorimist või viimistlemist. Laagrirakenduste puhul ei asenda aga ainult joonistamine lõpliku lihvimisprotsessi mõõtmete ja pinna nõudeid.

Kliendi stsenaarium:Laagritootja saab FR-50T kasutada rulltoorikute jaoks, kus stabiilne tõmbamine vähendab materjali hulka, mis tuleb hiljem viimistluse käigus eemaldada.

Tööriist ja survetera

Kõrgtugevad tööriistaterased nõuavad suuremat tõmbejõudu ja hoolikat kontrolli läbimise kohta. Seetõttu tuleks masin valida materjali tegeliku tugevuse ja läbimise ajakava arvutuste, mitte ainult läbimõõdu põhjal.

Kliendi stsenaarium:Kiireid terasvardaid tõmbav tööriistaterasest protsessor võib kasutada suurema võimsusega FR-mudelit, kui deformatsioonitakistus ületab väiksemate tõmbepinkide praktilise ulatuse.

Roostevaba teras ja erisulamid

Roostevaba teras, titaan, niklisulamid ja muud väärtuslikud materjalid võivad kasu saada eraldi osutusoperatsiooni kaotamisest. Kasu on eriti oluline, kui materjal on kallis või lati otsa on raske järjepidevalt ette valmistada.

Kliendi stsenaarium:Titaanvarraste tootmisel võib tavapärase mehaanilise suunamise vältimine lihtsustada esiosa ettevalmistusprotsessi ja vähendada materjali käsitsemist enne külmtõmbamist.

Vasest ja alumiiniumist vardad

Automaatset tõukurtõukurit saab konfigureerida vasest ja alumiiniumist varraste jaoks, kus mõõtmete vähendamiseks või pinna parandamiseks on vaja kontrollitud joonistamist. Pehmemad materjalid ei pruugi vajada maksimaalset saadaolevat tõukejõudu, seega võib väiksema mudeli valimine vähendada tarbetut paigaldatud võimsust.

Kuidas valida õige mudel

Enne hinnapakkumise küsimist saatke järgmine teave:

Materjal:klass, tõmbetugevus või voolavuspiir ja kuumtöötlemise tingimus.

Algne suurus:välisläbimõõt ja varda pikkus.

Valmis suurus:sihtläbimõõt ja mõõtmete tolerants.

Vähendamine:nõutava ala vähendamine ja joonistuskäikude arv.

Tootmine:vajaminevaid tükke tunnis või tonne vahetuses.

Toote formaat:tugev latt või toru.

Automatiseerimine:käsitsi laadimine või automaatne söötmine, lõikamine, sirgendamine ja virnastamine.

Need üksikasjad võimaldavad enne hinnapakkumist kontrollida vajalikku tõmbejõudu, tõukejõudu, stantsi konfiguratsiooni ja masina tsüklit. Masinat ei tohiks valida ainult seetõttu, et selle nimimaht on suurem kui teise tarnija mudelil.

Mida sisaldab standardkonfiguratsioon?

Standardne automaatse tõukuriga tõukemasina pakett sisaldab tavaliseltveopingi raam, hüdrauliline tõmbesüsteem, hüdrauliline tõukepea, veokelk, stantsihoidja, hüdrojõuseade, elektriline juhtkapp, PLC ja HMI. Standardtööriistad tarnitakse vastavalt kokkulepitud konfiguratsioonile; konkreetsete kliendimõõtmete tootmisvormid tuleks hinnapakkumises eraldi kinnitada.

Valikulised seadmed võivad hõlmata automaatseid söötmis-, vardamõõtmis-, lõikamis-, sirgestamis-, mahalaadimis- ja virnastamissüsteeme. Lõplik ulatus tuleks kommertspakkumises punkthaaval märkida, et klient teaks täpselt, mis tehasesse jõuab.

Tootmine ja tehase testimine

FangRong Automatic Point Pusher Drawing Machine Factory

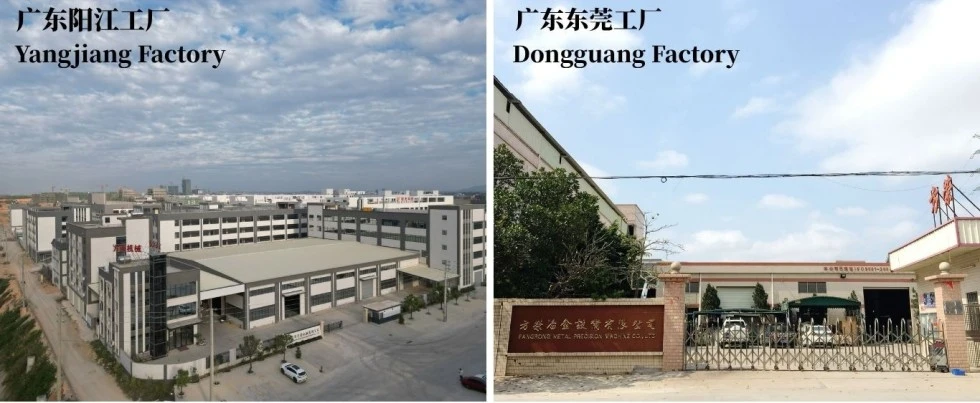
FangRong on külmtõmbamisseadmeid tootnud alates 1998. aastast. Tootmine toimub Dongguani ja Yangjiangi rajatistes, hõlmates mehaanikat, hüdraulilist montaaži, elektrilist integreerimist ja masinate testimist.

Mida kontrollitakse enne saatmist?

Mehaaniline joondamine:enne lõplikku kokkupanekut kontrollitakse juhtsiinide, tõmbekelgu ja matriitsihoidiku õiget joondamist.

Hüdraulikasüsteem:kasutuselevõtu käigus kontrollitakse rõhu stabiilsust, silindri liikumist ja leket.

Elektrisüsteem:Katsetatakse PLC järjestust, HMI funktsioone, andureid ja ohutusahelaid.

Joonistamise jõudlus:Kui kliendi materjal on saadaval, saab prooviribasid töödelda, et kontrollida tõuke-tõmbejärjestust ja kokkulepitud protsessiparameetreid.

See testimine on kasulikum kui lihtne tühikäigu demonstratsioon, kuna tegelik tõmbejõud sõltub kliendi materjalist, algläbimõõdust, vähendamisest ja tööriistadest.

Cold Drawing Machine Workshop and Quality Control

Tootmisprotsess

1. Tehniline ülevaade:varda mõõtmed, materjal, redutseerimis- ja automatiseerimisnõuded vaadatakse enne valmistamist üle.

2. Komponentide kontroll:peamisi konstruktsiooni-, hüdraulika- ja jõuülekandekomponente kontrollitakse tootmisnõuete suhtes.

3. Täppistöötlus:silinder ja mehaanilised komponendid töödeldakse ja viimistletakse vastavalt nende funktsionaalsetele tolerantidele.

4. Mehaaniline kokkupanek:raam, juhtsüsteem, tõukepea, tõmbekelk ja matriitsihoidik on kokku pandud ja joondatud.

5. Hüdrauliline ja elektriline integreerimine:silindrid, ventiilid, pumbad, andurid, PLC ja HMI on ühendatud ja kasutusele võetud.

6. Funktsionaalne testimine:enne saatmist testitakse tõuke-, klambri-, tõmbamis- ja tagastamisjärjestusi.

7. Lõppkontroll:kontrollitakse hüdraulilist rõhku, elektriohutust, masina mõõtmeid ja kokkulepitud konfiguratsiooni.

Sertifikaadid ja kohaldatavad standardid

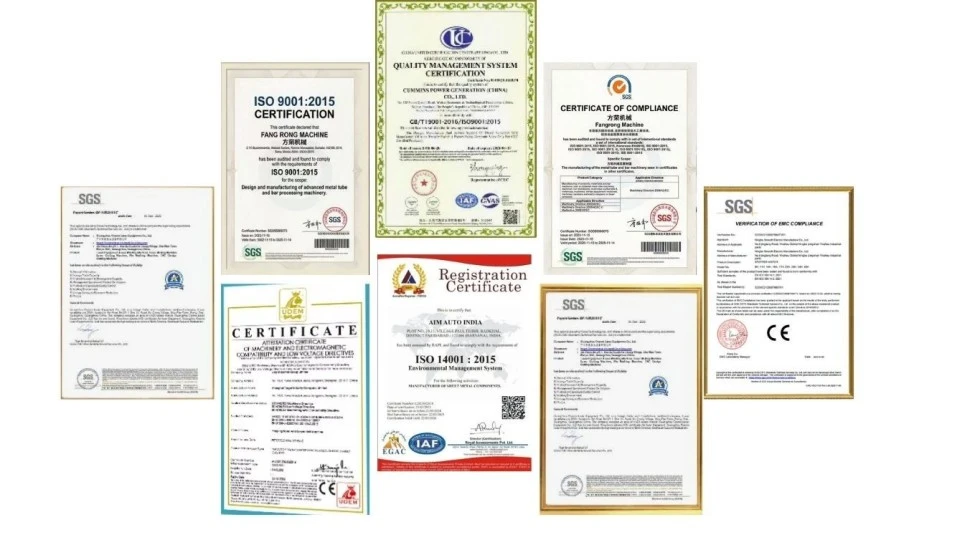
Automatic Point Pusher Drawing Machine CE and ISO Certification

ISO 9001:2015:kvaliteedijuhtimissüsteem, mis hõlmab asjakohaseid projekteerimis-, tootmis- ja teenindusprotsesse. Sertifikaadi nr UQ231211R1.

CE-märgis:saadaval standardsete masinakonfiguratsioonide jaoks, mis on kavandatud kohaldatavate Euroopa masinanõuete jaoks. Täpse tarnitud masina konfiguratsiooni jaoks tuleb kinnitada vastavusdokumentatsioon ja kohaldatavad standardid.

Masina ohutus:masina ohutusprojekt võib hõlmata hädaseiskamisahelaid, piirdeid, blokeerimisseadmeid ja muid kaitseseadmeid, mida nõutakse kohaldatavas masina riskihinnangus.

SGS ülevaatus:kolmanda osapoole kontrolli saab korraldada, kui ostuleping seda nõuab.

Tähtis:CE ei ole sama mis UL-sertifikaat. Kui masinat paigaldatakse Ameerika Ühendriikidesse või Kanadasse ja projekt nõuab UL/CSA-loendis loetletud elektrikomponente või sertifikaati, tuleb see enne tootmist täpsustada, et elektrikilpi ja komponente saaks vastavalt konfigureerida.

MOQ, hinnakujundus ja kohaletoimetamine

MOQ:1 komplektne masin. 

Tellimuse kogus Hinnakujunduse alus Tüüpiline ärikorraldus
1 masin Standard noteeritud hind Üksikute tootmisliinide või prooviprojektide jaoks
2-4 masinat Projekti koguse pakkumine Sobib mitmerealiseks laiendamiseks; kogusesoodustust saab kokku leppida
5+ masinat Köite tsitaat Lõplik hind sõltub mudelivalikust, automatiseerimisest ja tarnegraafikust

Standardne tellimuse täitmise aeg:ligikaudu 30-60 päeva pärast tehnilist kinnitust, lepingu kinnitust ja kokkulepitud tagatisraha laekumist. Suured masinad või integreeritud automaatikaga süsteemid võivad vajada pikemat tootmisaega.

Kiirtellimus:kiirendatud ajakava saab hinnata tehase praeguse võimsuse, masina mudeli ja komponentide saadavuse järgi. Kiirendatud tarneaeg tuleb kinnitada kirjalikult enne tellimuse esitamist, mitte esitada fikseeritud garantiina.

Makse:tüüpiline kokkulepe on 30% tagatisraha pärast tellimuse kinnitamist ja 70% saldo enne saatmist pärast kokkulepitud tehase vastuvõtutesti. Lõplikud tingimused sõltuvad müügilepingust.

Garantii:12 kuud alates kasutuselevõtust kokkulepitud garantiitingimustel.

Pakkimine ja saatmine

Automatic Point Pusher Drawing Machine Packaging for Export

Automaatne tõukurtõukurmasin on ette valmistatud eksportveoks koos sobiva kaitsepakendiga, katmata töödeldud pindade korrosioonikaitsega ja pakkimiskorraldusega, mis põhinevad masina mõõtmetel ja saatmismeetodil. Suured tõmbepingid võivad vajada osavedu olenevalt konteinerite piirangutest ja juurdepääsust objektile.

Enne saatmist peaks klient kinnitamatehase sissepääsu mõõtmed, vundamendi nõuded, tõstevõime, elektrivarustus ja mahalaadimisseadmed. Nende andmete esitamine enne tootmist aitab vältida paigaldamise viivitusi pärast saabumist.

KKK

1. Mis on automaatse tõukurtõukurmasina peamine eelis tavalise tõukepingi ees?

Peamine eelis on see, et varda otsa ei pea enne tõmbamist mehaaniliselt teravaks tegema. Tagumine hüdrauliline tõukepea surub terava varda läbi matriitsi, kuni väljub esiots, misjärel tõmbekelk haarab ja tõmbab selle läbi. See võib vähendada materjalikadu ja välistada eraldi osutusoperatsiooni, mis on eriti kasulik suuremahuliste vardade tootmisel, kus muidu visatakse ära 100–300 mm teravat materjali varda kohta.

2. Kas masin saab tõmmata vardaid ilma suunata?

Jah. Automaatne tõukurtõukur on mõeldud spetsiaalselt tõukurite jaoks ilma tavapärase eelsuunamiseta. Enne konfiguratsiooni kinnitamist tuleb siiski kontrollida tooriku materjali, algläbimõõtu, vähendamist läbimise kohta, stantsi geomeetriat ja vajalikku tõmbejõudu. Väga kõvad sulamid või ebatavaliselt suured reduktsioonid võivad vajada teistsugust stantsi konstruktsiooni või läbimise ajakava.

3. Kuidas valida õige masina tonnaaži?

Masina valik ei tohiks põhineda ainult varda läbimõõdul. Nõutav tõmbejõud sõltub materjali tugevusest, alg- ja lõppläbimõõdust, ristlõike vähendamisest, hõõrdumisest, stantsinurgast ja tõmbekiirusest. Näiteks 50 mm süsinikterasest varras ja 50 mm kõrgtugevast legeeritud varras võivad nõuda oluliselt erinevaid tõmbejõude. FangRong oskab enne FR-mudeli soovitamist kliendi materjali- ja mõõtmeandmete põhjal arvutada vajalikud tõuke- ja tõmbejõud.

4. Milliseid riba suurusi ja materjale saab see masin töödelda?

FR-seeria katab olenevalt mudelist ligikaudu 13–100 mm massiivseid ümarlatte. Tüüpilised kasutusalad on süsinikteras, legeerteras, roostevaba teras, laagriteras, tööriistateras, vask, alumiinium ja muud sobivad külmtõmbematerjalid. Torud või eriprofiilid võivad vajada erinevaid tööriistu ja neid tuleks enne tellimist eraldi hinnata.

5. Kui palju materjali saab kokku hoida, kui osutusoperatsioon ära jätta?

Sääst sõltub algsest osutuspikkusest, varda pikkusest, läbimõõdust, materjalist ja tootmismeetodist. Tavalise protsessiga võib igast vardast eemaldada umbes 100–300 mm, et luua terav ots. Selle etapi kõrvaldamine võib seega parandada materjali saagist, kuid tegelik kokkuhoid tuleks arvutada kliendi varda mõõtmete ja olemasoleva osutusvaru põhjal, mitte eeldada kindla protsendina.

6. Kas masin ajab ka tõmmatud lati sirgeks?

Mitte tingimata. Külmtõmbamine võib parandada mõõtmete täpsust ja pinna seisundit, kuid seda ei tohiks pidada spetsiaalse sirgendamise asendajaks, kui kehtivad ranged sirgusnõuded. Kui valmistoode vajab kontrollitud sirgust, saab tootmisliini peale joonistamist seadistada eraldi sirgendamise protsessiga.

7. Millist teavet on vaja masina korrektseks tsiteerimiseks?

Enne hinnapakkumist peaks tarnija saama materjali klassi, algläbimõõdu, valmis läbimõõdu, nõutava tõmbepikkuse, varda pikkuse, nõutava väljundi, sihtmõõtmete tolerantsi, joonistuspassid, kui see on teada, ja saadaoleva tehase toiteallika. Olemasoleva terava varda fotod või näidised võivad samuti aidata määrata stantsi sisenemise tingimusi ja vajalikku tõukepea konfiguratsiooni.

8. Mis on tavaliselt masinaga kaasas?

Standardkonfiguratsioon sisaldab tavaliselt hüdrojõuseadet, peamootorit, tagumist tõukepead, tõmbesilindrit ja kelku, stantsihoidjat, PLC ja HMI juhtimissüsteemi ning kokkulepitud standardtööriistu. Täpne stantsikomplekt, elektrilised komponendid, automaatne peale- või mahalaadimissüsteem ja muud abiseadmed tuleks tehnilises hinnapakkumises kinnitada, kuna need sõltuvad kliendi materjalist, mõõtmetest ja automaatikanõuetest.

Saada päring
Kontaktinfo
Rääkige meile oma materjalist, toote spetsifikatsioonidest, tootmisprotsessist ja seadmenõuetest. FangRong võib arutada teie rakenduse jaoks sobivaid külmtõmbemasinaid, tõmbestantse, sirgendusmasinaid ja kohandatud lahendusi.
Hinnang:
5.0
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu