Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
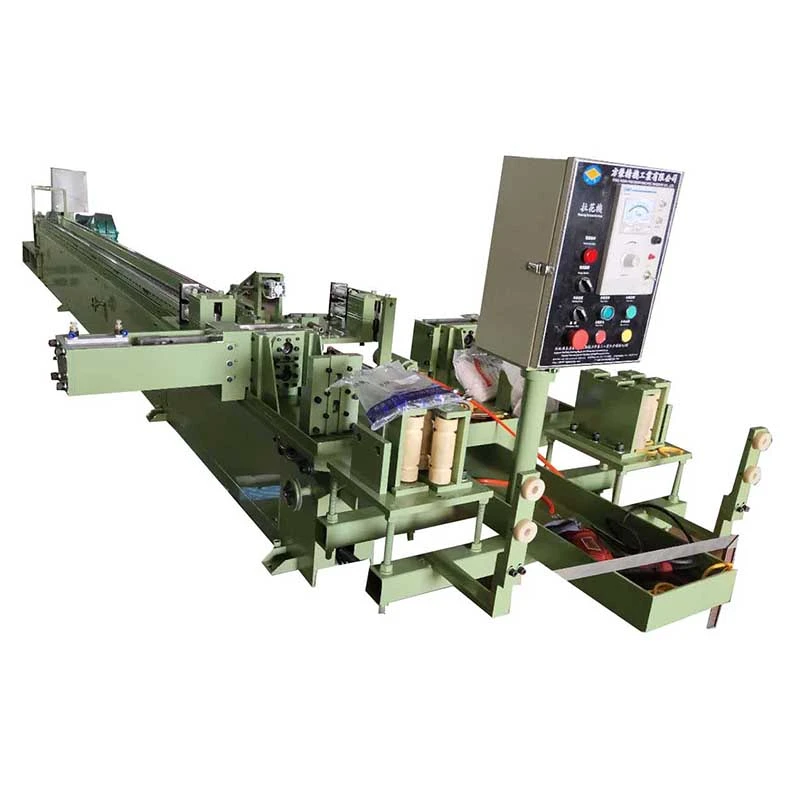
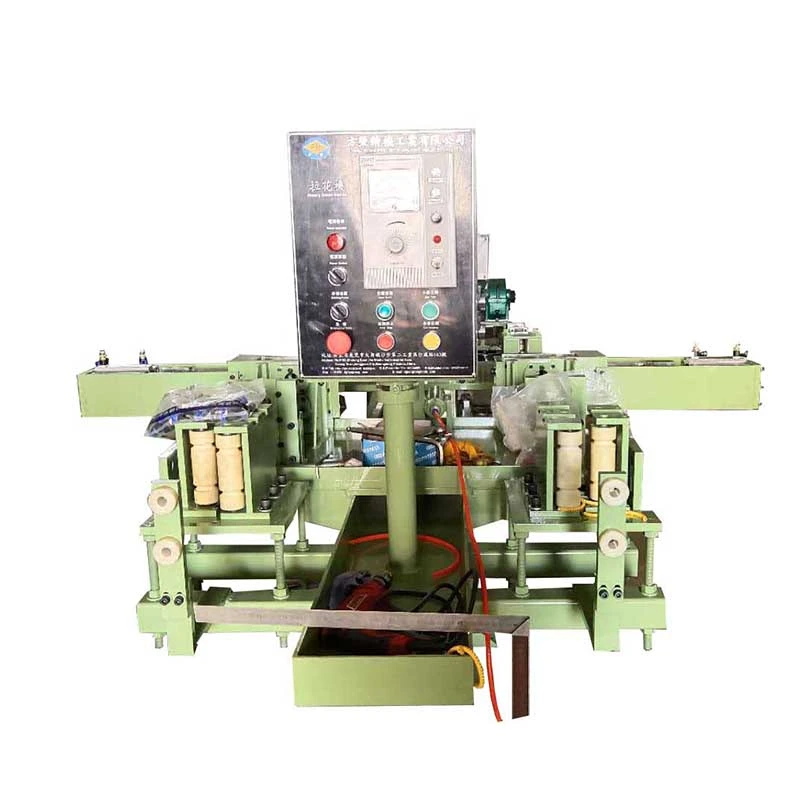
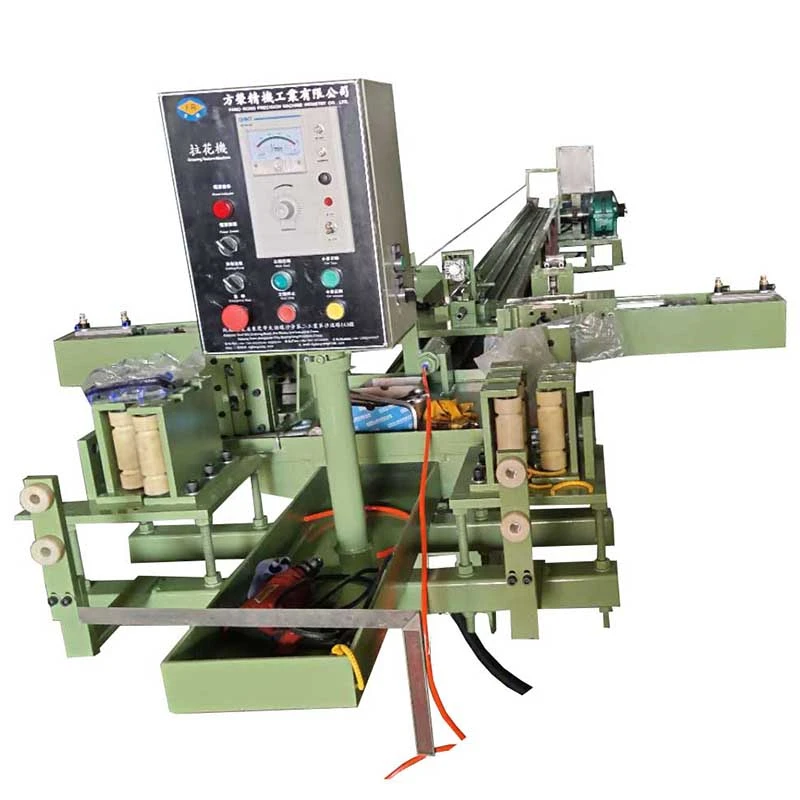
TheNeljarealine külmtõmbe- ja -lõikamismasinkombineerib külm joonistamistautomaatne fikseeritud pikkusega lõikamineühes pidevas protsessis. Seda saab töödelda2 või 4 toru või varda korraga, mille tõmbejõud on10–50 kNja tõhusaid lööke kuni7 m. Saadaval hüdrauliliste, pneumaatiliste ja saagimiskonfiguratsioonidena, see saab hakkamasüsinikterasest, roostevabast terasest, vasest, alumiiniumist ja legeeritud torud või vardad kuni Ø25 mm. Ridalõikamine vähendab käsitsemist ja tööjõudu, säilitades samal ajal ühtlased viimistletud pikkused.
TheNeljarealine külmtõmbe- ja -lõikamismasinühendab külmtõmbamise automaatse fikseeritud pikkusega lõikamisega, nii et torusid või latte saab tõmmata vajalikusse mõõtu ja lõigata valmis pikkusteks ilma materjali eraldi lõikemasinasse üle kandmata. See on mõeldud tootmisliinidele, kus toodetakse korduvalt sama suurust toru või latti ning lõiketäpsus, käsitsemisaeg ja väljund on paindlikkusest olulisemad paljude erinevate tootesuuruste puhul.
Peamine tootmisprobleem, millega see tegeleb, on lisaoperatsioon pärast tavapärast külmtõmbamist. Tavaline veopink toodab pikki tõmmatud torusid või vardaid, mida tuleb eraldi mõõta, teisaldada ja lõigata. See lisab käsitsemist, põrandapinda, tööjõudu ja võimalusi pikkuse varieerumiseks või pinnakahjustusteks. Asetades lõikeosa vahetult joonistussektsiooni järele, viib FR-seeria mõlemad toimingud ühe tootmisvooga lõpule.
FangRong pakub kolme standardkonfiguratsiooni. Õige mudel sõltub peamiselttoru läbimõõt, materjali tugevus, vajalik kiudude arv ja lõikamisviisselle asemel, et valida lihtsalt kõige suurema tõmbejõuga masin.
FR-16 Hüdraulikakasutab 10 kN tõmbejõudu ja hüdraulilist lõikamist kahe kuni Ø15 mm toru jaoks. See sobib siis, kui stabiilne lõikejõud on olulisem kui maksimaalne kiudude arv.
FR-16 Pneumaatilineon saadaval kahele torule kuni Ø15 mm või neljale torule kuni Ø12 mm, tõmbejõuga 10/20 kN ja pneumaatilise lõikamisega. Neljarealine konfiguratsioon on kasulik suuremahuliste väikese läbimõõduga vase, alumiiniumi ja muude suhteliselt lihtsalt lõigatavate toodete puhul.
FR-25 Sae lõikamineannab 50 kN tõmbejõu ja töötleb kahte toru kuni Ø25 mm. Saag on sobivam valik, kui läbimõõt, seina paksus või materjali kõvadus muudab pneumaatilise või hüdraulilise lõikamise sobimatuks.
Näiteks võib korduvaid kliimaseadme torusid valmistav vasktorude tootja kasutada FR-16 Pneumaticut neljarealises režiimis, et tõmmata ja lõigata sama tootmistsükli jooksul neli väikest toru. Selles rakenduses ei ole neljarealise töö väärtus lihtsalt kõrgem masina spetsifikatsioon; see on käsitsemise vähenemine ja võime toota mitu valmis pikkust veotsükli kohta.


Tootmisjärjestus on koostatud ühe küsimuse ümber: kuidas saab tõmmatud toode vajaliku valmis pikkuse ilma teise masinasse teisaldamata?
1. Laadimine:Torud või latid asetatakse söödariiulile. Mitmeahelalise tootmise puhul joondatakse kaks või neli töödeldavat detaili vastavate stantsidega.
2. Osutamine:Esiots on vähendatud, nii et see võib läbida tõmbestantsi ja olla haaratud tõmbekelguga. Osutamist saab teostada eraldi masinaga või integreeritud osutusseadmega, kui see on ette nähtud.
3. Külmjoonistus:Kelk tõmbab teravatipulised toorikud läbi stantside. Kettajam, reduktorkäigukast ja peamootor tagavad vajaliku tõmbejõu. Õige stantsi joondamine on siin eriti oluline, kuna halb joondus võib suurendada matriitsi kulumist ning mõjutada toru sirgust ja mõõtmete ühtlust.
4. Pikkuse mõõtmine ja lõikamine:Väljatõmmatud materjal mõõdetakse ja PLC käivitab hüdraulilise, pneumaatilise või saelõikeseadme, kui eelseadistatud pikkus on saavutatud.
5. Tühjendamine:Valmis tükid kantakse ülevaatuseks, komplekteerimiseks või järgmiseks toiminguks vastuvõturiiulile.
2 m või 3 m HVAC torusid valmistava tootmisliini puhul on automaatne pikkuse mõõtmine kasulikum kui lihtsalt tõmbamiskiiruse suurendamine. Kui valmis torud suunatakse otse painutamisele, laienemisele või kokkupanemisele, võib korduv pikkuse varieerumine põhjustada allavoolu reguleerimise või tagasilükkamise. Seetõttu on integreeritud lõikesüsteem suunatud nii tootmise kontrolli kui ka tööjõu kokkuhoiu probleemile.
Pikalt venitatud tooted vajavad sekundaarset lõikamist.
Tavaline veopink võib jätta operaatorile pikad viimistletud torud, mida tuleb veel mõõta ja lõigata. FR-seeria teostab lõikamise kohe pärast joonistamist, eemaldades ühe masinatevahelise ülekande.
Korduvad tooted vajavad korduvat pikkust.
Kui sama pikkust toodetakse sadu või tuhandeid kordi, muutub käsitsi mõõtmine oluliseks variatsiooniallikaks. PLC-ga juhitav pikkuse seadistus vähendab sõltuvust operaatori otsustusvõimest. Tegelik saavutatav tolerants tuleb enne tellimist kinnitada materjali, läbimõõdu, lõikemeetodi, etteande seisundi ja nõutava valmistolerantsuse suhtes.
Väikese läbimõõduga tooted piiravad ühe ahela tootlikkust.
Neljarealise külmtõmbe- ja -lõikamismasina puhul, mida saab tõmmata suhteliselt väikese jõuga, võib kiudude arvu suurendamine saavutada suurema väljundi paranemise kui palju suurema tõmbepingi paigaldamine. Seetõttu pakutakse FR-16 Pneumaticut neljarealise tööna kuni Ø12 mm torudele.
Täiendav käsitsemine võib viimistletud pindu kahjustada.
Pikkade tõmmatud torude teisaldamine tõmbepingilt eraldi lõikemasinasse loob täiendavaid kontaktpunkte ja käsitsemist. Integreeritud tühjendus- ja lõikeseade vähendab neid ülekandeid, mis on kasulik pinnatundlike roostevabast terasest, vasest ja alumiiniumist toodete puhul.
Valige FR-16 Hüdraulikakui vajate kaherealist tootmist kuni Ø15 mm ja eelistate kontrollitud lõikejõu saavutamiseks hüdraulilist lõikamist. Roostevaba terase või muude materjalide puhul, mille lõiketakistus on muret tekitav, kontrollige vajalikku lõikejõudu toru tegeliku seina paksuse ja materjali kvaliteedi järgi, mitte ainult välisläbimõõdu järgi.
Valige FR-16 Pneumaatilinekui toodang masinatunni kohta on väikese läbimõõduga toodete puhul prioriteetne. Neljarealine versioon on eriti oluline vask- ja alumiiniumtorude tootmisel, kus tõmbejõud keerme kohta jääb masina võimsuse piiresse ja toru väiksem läbimõõt võimaldab mitut toru.
Valige FR-25 Sae lõikaminekui toode saavutab Ø25 mm või kui materjal ja seina paksus muudavad saagimise sobivamaks kui lõikamine. Näiteks terastoru tootja võib nõustuda sae aeglasema lõikamistoiminguga, sest kõvema materjali puhas eraldamine on olulisem kui lühima lõiketsükli saavutamine.
Automaatne fikseeritud pikkusega lõikamine
Lõikesõlm paigaldatakse vahetult pärast joonistusosa. See on kõige kasulikum korduvate tootmispikkuste puhul, kuna operaator ei pea enne lõikamist iga tõmmatud toru mõõtma ja üle kandma. Vastavalt mudelile on saadaval hüdrauliline, pneumaatiline ja saelõikamine.
2- või 4-jooneline joonis
Mitut toru töödeldakse paralleelselt. Neljarealine tootmine võib suurendada toodangut, suurendamata masina jalajälge proportsionaalselt toodanguga. See on kõige tõhusam, kui toote läbimõõt ja tõmbejõud võimaldavad kõigil kiududel töötada neljajoonelise külmtõmbe- ja -lõikamismasina nimivõimsuse piires.
PLC ja HMI juhtimine
PLC haldab joonistustsüklit, pikkuse seadistust, lõikepäästikut ja tühjendusjärjestust. Operaatorid saavad HMI-st tootmissätteid muuta, selle asemel, et mehaanilisi mõõtekorraldusi korduvalt reguleerida.
Kettajamiga tõmbekäru
Tõmbekärul kasutatakse kettajamit koos sobiva reduktorkäigukastiga. FR-16 kasutab ZQ400 käigukasti ja 2" ketti, FR-25 aga ZQ500 käigukasti ja 2,5" ketti. Need spetsifikatsioonid on tõmbevõimsuse ja hooldusnõuete hindamisel olulised, kuid neid tuleks hinnata koos materjali tugevuse, redutseerimisastme ja stantsi konstruktsiooniga.
7 m standardne efektiivne löök
Standardne efektiivne tõmbekäik on 7 m. See on oluline olemasoleva sissetuleva toru pikkuse, valmis pikkuse, stantsi paigutuse ja tootmistsükli kavandamisel. Ei tohiks eeldada, et pikem käik suurendab väljundit automaatselt, kuna laadimine, osutamine, joonise vähendamine ja lõikamise aeg mõjutavad ka tsükli tootlikkust.
Integreeritud materjalikäitlus
Toiterest, tõmbeosa, lõikeseade ja vastuvõturest on paigutatud ühe tootmisvoona. Selliste rakenduste puhul nagu HVAC torud, mis liiguvad otse painutamisele või kokkupanemisele, võib vahepealse käsitsemise vähendamine lihtsustada tootmise paigutust.
| Tehnoloogia parameeter | FR-16 Hüdraulika | FR-16 Pneumaatiline | FR-25 Sae lõikamine |
| Max tõmbav jõud | 10 kN | 10/20 kN | 50 kN |
| Torude arv tõmbetsükli kohta | 2 | 2/4 | 2 |
| Max joonise läbimõõt | Ø15 mm | Ø15 mm / Ø12 mm | Ø25 mm |
| Tõhus joonistusreis | 7 m | 7 m | 7 m |
| Reduktor käigukast | ZQ400 | ZQ400 | ZQ500 |
| Keti suurus | 2" | 2" | 2,5" |
| Peamine mootor | 7,5 kW | 7,5 kW | 22 kW |
| Lõikesüsteem | Hüdrauliline | Pneumaatiline | Sae |
| Mõõdud P × L × K | 10000 × 1800 × 1500 mm | 10000 × 1800 × 1500 mm | 12000 × 2900 × 1500 mm |
Ülaltoodud joonised määratlevad masina standardkonfiguratsioonid. Neid ei tohiks tootmisvõimsuse arvutamiseks üksi kasutada. Tegelik väljund sõltub materjali kvaliteedist, sissetuleva läbimõõdust ja seina paksusest, joonise vähendamisest, läbimiste arvust, määrdeaine seisundist, lõpppikkusest, teravustamisajast, stantsi konstruktsioonist ja lõiketsüklist.
Hinnapakkumise saamiseks esitagematerjali klass, välisläbimõõt, seina paksus või tahke varda suurus, soovitud lõppsuurus, joonise vähendamine, viimistletud pikkus, vajalikud kiud, päevane või kuu toodang ja saadaolev toiteallikas. Seejärel saab FangRong kontrollida tõmbejõudu ja soovitada sobivat lõikekonfiguratsiooni.
Konditsioneeri- ja jahutussüsteemide vasest ja alumiiniumist torud on loomulik rakendus mitmerealiseks joonistamiseks, kuna paljud tooted kasutavad suhteliselt väikese läbimõõduga ja neid toodetakse korduvalt. FR-16 pneumaatiline neljarealine konfiguratsioon suudab tõmmata ja lõigata paralleelselt neli toru, kui toru suurus ja vähendamine jäävad nimivõimsuse piiridesse.
Tootmise stsenaarium:Korduvaid kliimaseadme torude pikkusi valmistav vasktorude tootja võib asendada eraldi lõikejaama integreeritud lõikeseadmega. Peamine eelis ei ole lihtsalt masinate automatiseerimine; see eemaldab mõõtmise, ülekande ja teisese lõikamisetapi joonistamise ja järgmise toimingu vahel.
Autoosade täppistorud võivad enne painutamist, töötlemist või kokkupanemist vajada kontrollitud välisläbimõõtu ja korratavaid lõikepikkusi. Roostevabast terasest kütusetorud, piduritorud ja muud väikese läbimõõduga tooted saavad kasu automaatsest pikkuse reguleerimisest, kui pidevalt toodetakse sama osanumbrit.
Autotootmise puhul on olulisem ostuküsimus pigem nõutav mõõtmete tolerants pärast joonistamist kui kataloogis märgitud maksimaalne joonise läbimõõt. Seetõttu tuleks tehnilise hindamise käigus kinnitada stantsi konstruktsioon, vähendamine läbisõidu kohta, sissetuleva toru seisukord ja sirguse nõuded.
Väikesed roostevabast terasest torud, mida kasutatakse meditsiini- ja instrumentaalkomponentide jaoks, nõuavad kontrollitud mõõtmeid ja korduvaid pikkusi. FR-16 hüdraulilist kaherealist masinat võib kaaluda, kui lõikejõud ja kontrollitud töötlemine on olulisemad kui maksimaalne keermete arv.
Tootmise stsenaarium:Kateetrisõlmedes kasutatavate hüpotorude puhul eemaldab automaatne fikseeritud pikkusega lõikamine tootmisteelt käsitsi lõikamise. Masinat tuleks hinnata tegeliku toru spetsifikatsiooni järgi, kuna õhukese seinaga torud võivad nõuda tavapärastest konstruktsioonitorudest erinevaid tõmbamis- ja lõikamistingimusi.
Väikesed vasktooted ja juhtivad torud saavad kasu mitmest ahelast koosnevast tõmbamisest, kui materjal on plastiline ja nõutavad mõõtmed jäävad FR-16 vahemikku. Pneumaatiline lõikamine on eriti oluline, kui pehmete värviliste materjalide puhul eelistatakse kiiret lõiketsüklit.
Sae lõikamise konfiguratsioon FR-25 on mõeldud rakendustele, mis nõuavad suuremat tõmbejõudu ja suuremat läbimõõtu kuni Ø25 mm. See sobib rohkem kõvema terase või legeeritud toodete jaoks, kus saagimine tagab vajaliku eraldusvõime.
Tootmise stsenaarium:Terastorude tootja, kes valmistab korduvaid toorikuid järgnevaks töötlemiseks, saab kasutada FR-25 torude tõmbamiseks ja saagimiseks enne töötlusetappi. Sellisel juhul valitakse saag, kuna materjali kõvadus ja sektsiooni suurus võivad olla olulisemad kui lühima lõiketsükli saavutamine.
FangRong on tootnud tõmbepinke alates 1998. aastast, tehes inseneritööd külmtõmbamise, sirgendamise, sihitamise ning nendega seotud vardade ja torude viimistlusseadmetega. Ettevõttel on tootmisrajatised Dongguanis ja Yangjiangis ning tarnitakse seadmeid välismaistele klientidele.
Veopingi ostja jaoks ei ole oluline mitte toodetud masinate arv, vaid see, kas tootja suudab masinat võrrelda kliendi tegeliku toru või latiga. Sel põhjusel hõlmab tootmisprotsess mehaanilist kokkupanekut, elektrilist integreerimist, PLC programmeerimist ja masinate testimist enne saatmist.
Tellimustehnika:Stantsihoidikud, lõikeseaded, kiudude paigutus ja automatiseerimine on konfigureeritud vastavalt toote spetsifikatsioonile.
Komponentide kontroll:Peamised konstruktsiooni- ja ülekandekomponendid kontrollitakse enne kokkupanekut.
Mehaaniline töötlemine ja joondamine:Juhtsiinid ja stantsihoidja komponendid töödeldakse vastavalt kindlaksmääratud mõõtmete ja joondusnõuetele.
Mehaaniline kokkupanek:Käigukast, kett, kelk, stantsihoidik, lõikesüsteem ja vastuvõtusüsteem on kokku pandud ja kontrollitud enne lõplikku integreerimist.
Elektri ja PLC integreerimine:Juhtimissüsteem on programmeeritud vajaliku joonistamise, pikkuse mõõtmise, lõikamise ja tühjendamise järjestuse jaoks.
Tehase vastuvõtukatsed:Masinad käitatakse enne saatmist. Kui kliendi näidised on esitatud, saab tegelikke torusid või vardaid kasutada joonistamise, lõikejärjestuse ja valmismõõtmete kontrollimiseks.
See testimine on eriti kasulik esmaostjatele, kuna masinat saab enne kliendi tehasesse paigaldamist hinnata tegeliku materjali ja toote spetsifikatsiooni alusel.

ISO 9001:2015:FangRong haldab kvaliteedijuhtimissüsteemi, mis hõlmab asjakohaseid projekteerimis-, tootmis-, paigaldus- ja teenindustegevusi. Sertifikaat nr UQ231211R1 on esitatud ettevõtte esitatud teabes.
CE-märgis:Standardsed FR-seeria masinad võivad olla varustatud CE-vastavusdokumentatsiooniga, mis vastab kehtivatele Euroopa masina- ja elektriohutusnõuetele. Tellitud masina jaoks tuleks kinnitada täpsed standardid ja vastavusdokumendid, sest kohaldatavad nõuded sõltuvad masina lõplikust konfiguratsioonist ja sihtturust.
Electrical and machinery safety:Kui projekt seda nõuab, saab masinat kohandada kohaldatavate standarditega, näiteksEN ISO 12100masinate riskide hindamiseks jaEN 60204-1masinate elektriseadmete jaoks. Lõplik vastavusstandardite loend tuleks esitada tehnilises kokkuleppes, mitte toote nimest eeldada.
SGS ülevaatus:Ostja nõudmisel saab korraldada kolmanda osapoole kontrolli. SGS-i kontroll on kontrolliteenus ja seda ei tohiks segi ajada toote sertifitseerimismärgiga.
UL nõuded:UL ei ole kaasasolevates spetsifikatsioonides loetletud standardse FR-seeria konfiguratsiooni standardse sertifikaadina. Kui masinat paigaldatakse Põhja-Ameerikas ja ostja vajab UL-tunnustatud komponente või UL-ga ühilduvat juhtpaneeli, tuleks see nõue täpsustada enne elektrikomponentide ostmist.
Neljarealine külmtõmbe- ja -lõikamismasin on tööstusseade ja seda hinnatakse tavaliselt lõpliku konfiguratsiooni järgi, mitte ühe fikseeritud veebihinnana. Joonistusjoonte arv, lõikemeetod, tööriistad, elektristandard, automatiseerimisnõuded ja sihtkoht võivad muuta masina lõplikku maksumust.
| Tellimuse kogus | Hinna alus | Tüüpiline hinnapakkumise korraldus |
| 1 komplekt | Ühe masina tellimus | Individuaalne konfiguratsioonipakkumine |
| 2-4 komplekti | Väike partii tellimus | Mahuhind saadaval vastavalt samale või segakonfiguratsioonile |
| 5+ komplekti | Projekt või partii tellimus | Projektipõhine hinnapakkumine ja tootmisgraafik |
MOQ: 1 komplekt.Tööstuslike tõmbepinkide puhul võib rohkem kui ühe masina tellimine kvalifitseeruda erineva ühikuhinnaga, kuid tegelik hinnataseme hind tuleks kinnitada kaubanduslikus noteeringus, mitte kataloogist järeldada.
FOB:FOB-hinna saab tsiteerida proforma arvel ja müügilepingus märgitud kokkulepitud kaubasadamas. Kuna FangRongil on Guangdongis tootmisrajatised, tuleks täpne FOB-sadam kinnitada müügimeeskonnaga vastavalt tehase lõplikule laadimiskohale ja saatmiskorraldusele. Pakkumises peaks olema selgesõnaliselt märgitud näiteks nimega portFOB [kokkulepitud Hiina sadam], selle asemel, et kasutada „FOB China” ilma pordi nimeta.
Standardne tellimuse täitmise aeg:Tavaliselt nõuavad FR-16 standardkonfiguratsioonid30-60 päevapärast tehnilist kinnitust ja kokkulepitud makse laekumist.
FR-25 või kohandatud tellimuse täitmise aeg:tüüpiliselt90-120 päeva, olenevalt lõikesüsteemist, elektrilisest konfiguratsioonist, tööriistadest, automaatikast ja muudest projektinõuetest.
Kiirtellimus:Kiirendatud tootmisgraafikut saab hinnata kiireloomuliste projektide jaoks, sõltuvalt praegusest töökoja võimsusest, komponentide saadavusest ja konfiguratsioonist. Kiirendatud tarneaeg tuleb enne tellimuse esitamist kirjalikult kinnitada; ei tohiks eeldada, et kiirtellimusel saab kasutada tavalist 30-60 päeva graafikut.
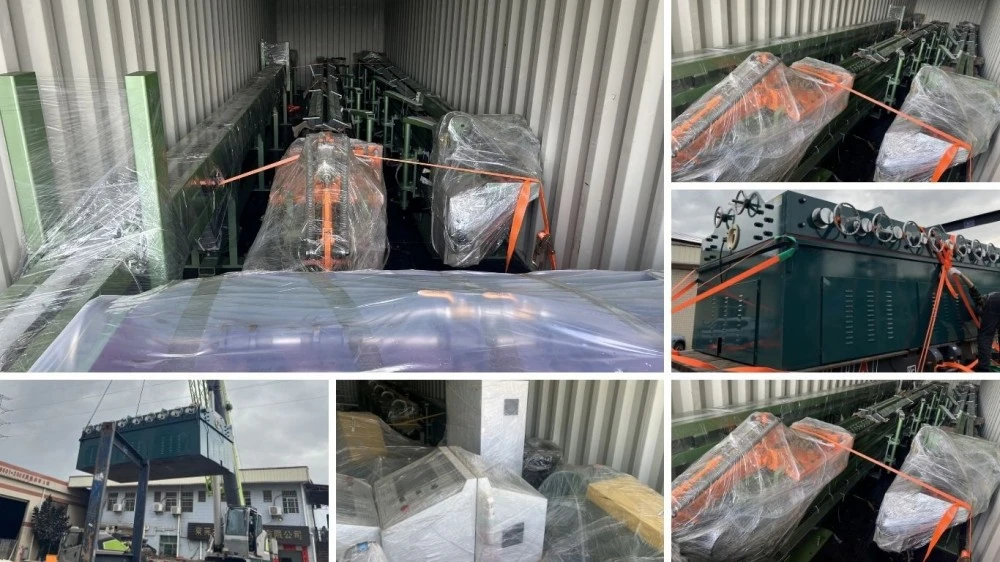
Neljarealine külmtõmbe- ja -lõikamismasin on ette nähtud ekspordiks koos kaitsepakendiga, mis sobib pikamaavedudeks. Pakkimismeetodil tuleks arvesse võtta masina mõõtmeid, elektrikilpi, hüdraulilisi või pneumaatilisi komponente ja korrosioonitundlikke pindu.
Enne saatmist peab ostja kinnitama pakkimisnimekirja, masina mõõtmed, tõstekohad, elektrinõuded, vundamendijoonised, varuosad ja paigaldusdokumendid. See teave on FR-25 jaoks eriti oluline, kuna selle standardmõõtmed on ligikaudu 12 000 × 2 900 × 1 500 mm.
Peamised valikutegurid on toru või varda läbimõõt, materjali tugevus, joonte arv ja lõikemeetod. FR-16 Hydraulic sobib 2-realiseks tootmiseks kuni Ø15 mm, kus eelistatakse hüdraulilist lõikamist. FR-16 Pneumatic toetab 2 rida kuni Ø15 mm või 4 rida kuni Ø12 mm, mistõttu sobib see siis, kui suurem väljund on olulisem. FR-25 Saw Cutting pakub kuni 50 kN tõmbejõudu ja käsitleb kuni Ø25 mm tooteid. Sae lõikamine sobib rakendustele, mis nõuavad hüdraulilise või pneumaatilise lõikamise asemel mehaanilist saagi.
Jah. Mudelid FR-16 Hydraulic ja FR-25 Saw Cutting on konfigureeritud kaherealiseks tootmiseks, samas kui FR-16 Pneumaticu saab konfigureerida kas 2 või 4 liini jaoks. 4-realine konfiguratsioon suurendab väljundit, kui toru läbimõõt ja tõmbejõu nõuded on masina töövahemikus. See pole lihtsalt ridade lisamise küsimus; matriitsi seadistus, materjal, läbimõõdu vähendamine ja saadaolev tõmbejõud peavad kõik vastama tootmisnõuetele.
Esitage materjali klass, algne välisläbimõõt, valmis läbimõõt, toru või varda tüüp, seina paksus, kui see on olemas, nõutav valmis pikkus, nõutav päeva- või kuutoodang ja vajalik arv tootmisliine. Torude puhul on olulised ka materjali seisukord ja vähendamise ajakava, kuna liigne vähendamine ühe käiguga võib suurendada tõmbejõudu ja mõjutada pinna kvaliteeti. Neid parameetreid kasutatakse sobiva mudeli, stantsi paigutuse, tõmbejõu ja lõikekonfiguratsiooni määramiseks.
Lõikepikkust juhitakse masina PLC-süsteemi kaudu koos pikkuse tuvastamise ja etteande- või tõmbamisjärjestusega. Lõikamise tegelik täpsus sõltub materjali elastsusest, sirgusest, tõmbamistingimustest, lõikemeetodist ja masina seadistusest. Selliste rakenduste puhul nagu HVAC torud või komponendid, mis nõuavad ühtlast montaaži pikkust, tuleks lõplik tolerants enne tellimist kinnitada tegeliku materjali ja sihtpikkuse põhjal, mitte tugineda üldisele täpsusarvule.
Jah, masinat saab konfigureerida erinevate metalltoodete, sealhulgas süsinikterase, legeerterase, roostevaba terase, vase ja alumiiniumi jaoks. Siiski ei tohiks eeldada, et sama konfiguratsioon sobib iga materjali jaoks. Roostevaba teras ja ülitugevad sulamid nõuavad üldiselt suuremat tõmbejõudu ja hoolikamat redutseerimiskontrolli, samas kui vask ja alumiinium võivad pinnaviimistluse kaitsmiseks vajada erinevaid stantsimaterjale ja määrimistingimusi. Seetõttu tuleks masina valimisel kinnitada materjali klass ja suurus.
Neljarealine külmtõmbe- ja -lõikamismasin on mõeldud peamiselt külmtõmbamise integreerimiseks automaatse fikseeritud pikkusega lõikamisega. Kui sissetulevat toru või latti ei saa otse läbi tõmbestantsi sisestada, võib enne tõmbamist osutuda või otsa ette valmistada. See, kas on vaja eraldi osutusmasinat, sõltub lähtematerjalist, lõppseisundist ja stantsi konstruktsioonist. Kogu protsessi saab hinnata, kui on esitatud kliendi tooraine näidised ja joonistamise ajakava.
Hüdrauliline ja pneumaatiline lõikamine sobivad automatiseeritud fikseeritud pikkusega tootmiseks, kus on vaja kiiret tsüklit ja integreerimist joonistusjärjestusega. Pneumaatiline lõikamine on eriti kasulik FR-16 neljarealise konfiguratsiooni korral, kus tootmisvõimsus on prioriteet. Saelõikamine pakub erinevat lõikamismeetodit ja seda kasutatakse mudelil FR-25, millel on suurem tõmbejõud ja mis toetab suuremaid kuni Ø25 mm tooteid. Parim valik sõltub materjalist, läbimõõdust, otsapinna nõuetest ja järgnevast töötlemisest.
Enne tellimist kinnitage toote materjal ja mõõtmed, joonise vähendamine, valmis pikkus, vajalik väljund, samaaegsete ridade arv, lõikeviis, elektrinõuded, paigaldustingimused ja automaatika nõuded. Ekspordiprojektide puhul kinnitage ka kokkulepitud Incoterm ja tarnesadam, tarnegraafik, varuosade pakett, kasutuselevõtu meetod ja kohaldatavad ohutus- või elektrinõuded, nagu CE-dokumentatsioon. Kui tegemist on rangete mõõtmete või pinnanõuetega, on soovitatav esitada tegelikud toru- või vardanäidised.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel