Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
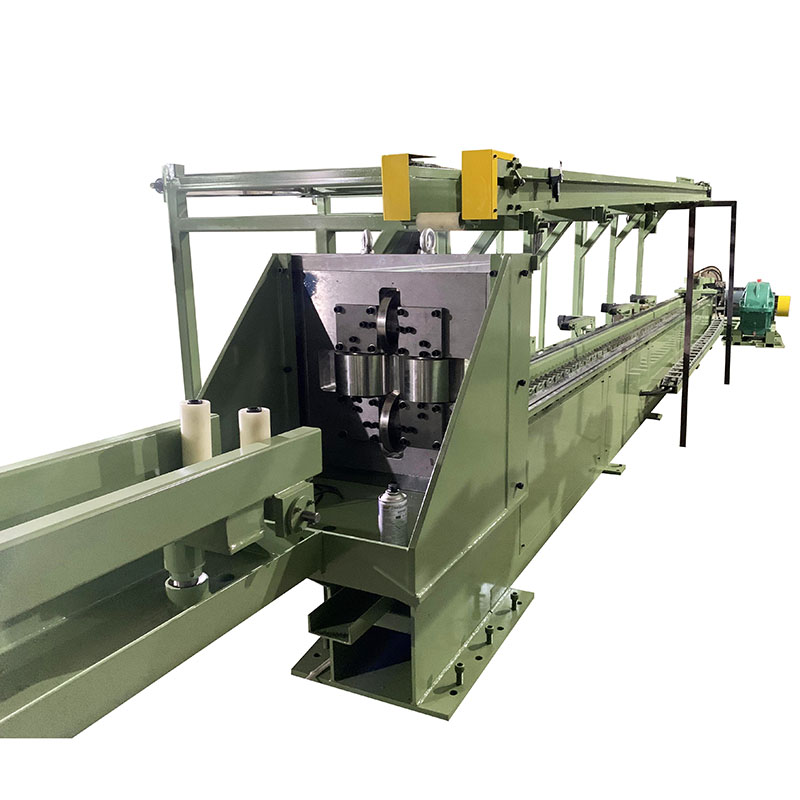
TheNelja rulliga valtsimismasinon mõeldud külmjoonistamiseksjuhtsiinid, liugurid ja erikujulised terasprofiilid. Tõmbejõududega300–750 kNja kiirendab kuni13 m/min, see töötleb S55C, 20CrMo ja sarnaseid teraseid tõmbetugevusega kuni 900 MPa. Thekaheahelaline ajam, pneumaatiline kinnituskelk, reguleeritav matriitsihoidik ja jäik C-raam tagavad stabiilse tõmbamise ja sirguse≤1 mm/m. PLC puutetundliku ekraani juhtimine toetab täpset kiiruse reguleerimist. Sobib kasutamiseksehitusmasinad, automaatikaseadmed ja terasest täppisprofiilid.
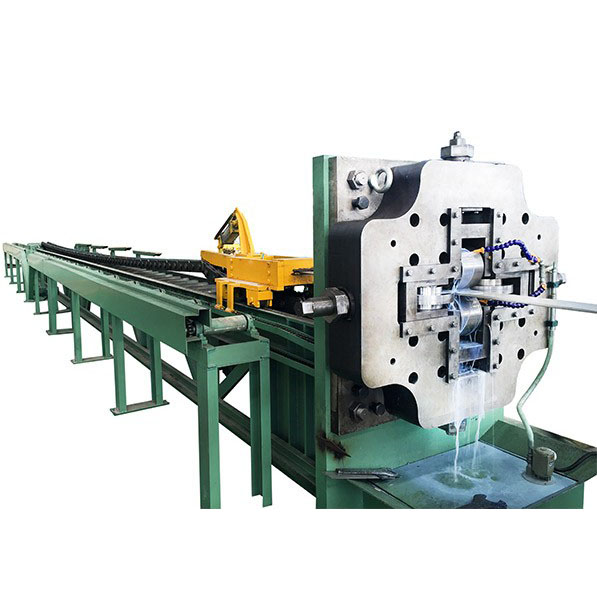
TheNelja rulliga valtsimismasinon kettajamiga külmtõmbepink, mis on mõeldud erikujuliste terasprofiilide, sealhulgas juhtsiinide, liugurite, asümmeetriliste profiilide ja muude mitteümmarguste sektsioonide täppisjoonimiseks. Toorik on eelnevalt teravdatud esiotsa ja tõmmatakse läbi täppistõmbe- või valtsimisvormi, vähendades ristlõikepindala, kontrollides samal ajal valmis profiili, mõõtmeid ja sirgust.
Erinevalt tavapärasest varraste tõmbamismasinast, mida kasutatakse peamiselt ümarate toodete jaoks, on see masin konfigureeritud profiilide jaoks, kus stantsi joondamine, tõmbestabiilsus ja viimistletud sirgus on kriitilise tähtsusega. Sfääriline matriitsihoidik võimaldab seadistamise ajal stantsi nurka reguleerida, pakkudes täiendavat vahendit tõmmatud sektsiooni sirguse korrigeerimiseks.
Standardvalikusse kuuluvad mudelid FR-30, FR-45 ja FR-65, mille nimitõmbejõud on vastavalt 300 kN, 450 kN ja 650 kN. FR-65 kasutab suurema koormusega rakenduste jaoks kaheahelalist ajamit, samas kui FR-30 ja FR-45 kasutavad üheahelalisi konfiguratsioone.
Masin ühendab kontrollitud tõmbejõu, täppisvormi juhtimise ja automaatse materjalikäsitluse ühes tõmbetsüklis.
1. Materjali laadimine— Terasvardad või erikujulised sektsioonid, nagu S55C ja 20CrMo, laaditakse virnastamislauale, tavaliselt sildkraanaga. Seejärel kantakse töödeldav detail etteanderulli lauale ja asetatakse joonistamiseks.
2. Tooriku ettevalmistamine ja stantsi sisestamine— Töödeldava detaili esiots on eelnevalt teravdatud, et see saaks läbi stantsi avause. Matriit on paigaldatud sfäärilisse stantsihülssi. Selle kitsenev ava, tavaliselt umbes 6°, võimaldab stantsihoidjat reguleerida tõmbamissuuna juhtimiseks.
3. Joonistamine— Kelk haarab terava otsaga, kasutades kiilutüüpi pneumaatilist kinnitusmehhanismi. Peaajam, mis koosneb alalisvoolumootorist, käigukastist ja raskeveokite ketisüsteemist, tõmbab vankrit mööda täppistöödeldud juhtrööpaid.
4. Kontrollitud mahalaadimine— Pärast tõmbamiskäigu lõpetamist vabastavad kelgu lõuad tooriku. Valmis osa kantakse kontaktikahjustuste vähendamiseks nailonrullikutega varustatud vastuvõtuseadmele. Seejärel liigutab külgmine ülekandemehhanism toote joonistusjoonest eemale.
5. Vankri tagastus— Tõmbekelk naaseb algasendisse, võimaldades järgmisel toorikul tootmistsüklisse siseneda.
Lahtised mõõtmed pärast kuumtöötlust— Kuumvaltsitud ja ekstrudeeritud sektsioonide mõõtmed võivad muutuda, mistõttu need ei sobi täppismonteerimiseks. Külmtõmbamine vähendab ristlõiget kontrollitud matriitsi avamise kaudu ja tagab ühtlasemad viimistletud mõõtmed.
Sirguse variatsioon— Pikad juhtsiinid ja asümmeetrilised profiilid on tundlikud eelnevate tootmis- ja käsitsemistoimingute ajal painde suhtes. Reguleeritav sfääriline stantsihoidik võimaldab operaatoritel seadistamise ajal kompenseerida joonistussuuna kõrvalekaldeid.
Pinna seisund pärast kuumvormimist— Joonistamine võib parandada korralikult ettevalmistatud tooriku pinna seisukorda, viies materjali kontrollitud kontakti matriitsiga. Külmtõmbamine ei eemalda aga automaatselt kõiki pinnadefekte, mistõttu tuleks enne joonistamist käsitleda tõsiseid katlakivi, lohke, õmblusi või pragusid.
Suur tõmbekoormus pikkadel profiilidel— Spetsiaalse kujuga terasprofiilid võivad nõuda märkimisväärset tõmbejõudu, eriti tugevamate sulamitega töötamisel või suuremate reduktsioonidega. FR-seeria pakub erinevat jõuvõimsust, FR-65 kasutab kaheahelalist ajamit raskeveokite jaoks.
Kahjustuste käsitlemine pärast joonistamist— Pikad täppislõiked võivad mahalaadimisel kriimustada või mõlkida, kui need langevad otse metallpindadele. Nailonrulle ja külgmist ülekandesüsteemi kasutatakse löögi ja pinnakontakti vähendamiseks toote käsitsemisel.
FR-30, FR-45 ja FR-65 katavad erinevaid tõmbejõu nõudeid. Mudeli valik peaks põhinema materjali tugevusel, alg- ja valmis ristlõigetel, läbisõidul vähendamisel ja vajalikul tootmisvõimsusel, mitte ainult tonnaažil.
FR-65 kasutab kahte raskeveokite ketiliini, et jaotada tõmbekoormus ühtlasemalt üle kelgu. Selle peaketis on 200 mm sammuga sirge plaatkonstruktsioon. See konfiguratsioon on mõeldud rakendustele, kus tõmbejõud on suur ja stabiilne koormuse ülekanne on oluline.
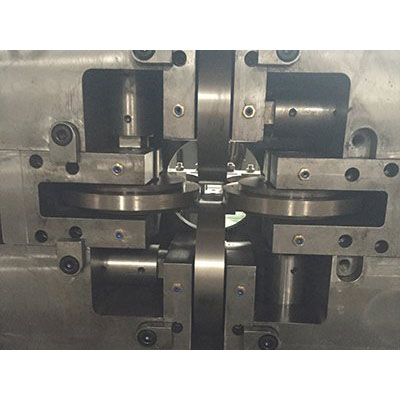
Matriitsihoidja kasutab sfäärilist hülsi paigutust, mis võimaldab stantsi nurka reguleerida. See võimaldab operaatoritel joonistussuunda ja viimistletud sirgust peenhäälestada ilma stantsi korduvalt eemaldamata ja uuesti paigaldamata.
Kelk kasutab tooriku terava otsa haardumiseks kiilutüüpi pneumaatilist kinnitusmehhanismi. Pärast tõmbamist vabanevad lõuad automaatselt mahalaadimiseks ja kelgu tagasipöördumiseks.
C-tüüpi raam on keevitatud konstruktsiooniterasest ja enne töötlemist pingevaba. Juhtpinnad, kinnituspinnad ja asjakohased alustasandid on töödeldud, et määrata kindlaks kelgu liikumiseks ja matriitsi positsioneerimiseks vajalik joondus.
Tõmbekelku käitavad alalisvoolumootor ja raskeveokite käigukast. Olenevalt mudelist kasutatakse Parkeri või Siemensi alalisvooluajami. Muutuva kiirusega juhtimine võimaldab reguleerida joonistuskiirust vastavalt töödeldava detaili ja protsessi nõuetele.
Pärast joonistamist kantakse toorik nailonrullikutega varustatud vastuvõtuseadmesse. Keti tüüpi külgmine ülekandemehhanism liigutab seejärel valmis sektsiooni masinast eemale, vähendades käsitsi teisaldamist joonistustsüklite vahel.
Masina alus sisaldab suletud keevitatud plaate, mis võivad koguda tõmbemäärdeainet ja takistada selle levimist otse töökoja põrandale. Paigutus lihtsustab ka joonistusjoone ümber puhastamist.
Elektrisüsteem kasutab PLC-põhist juhtimist koos HMI puuteekraaniga masina tööks, parameetrite seadistamiseks, jälgimiseks ja ohutusega seotud signaalide edastamiseks. Käsitsi ja automaatseid töörežiime saab konfigureerida vastavalt tootmisprotsessile.
Matriitsihoidjasse saab mahutada volframkarbiidist stantse ja valtsstantse, mis võimaldab tööriistade konfiguratsiooni sobitada tooriku materjali, profiili geomeetria ja redutseerimisnõuetega.
Valige tõmbemasin vastavalt tegelikule tõmbejõule, mitte lihtsalt sektsiooni nimisuurusele. Vajalikku jõudu mõjutavad materjali klass, tõmbetugevus, algus- ja lõppmõõtmed, vähenemine läbisõidu kohta, hõõrdumine, määrimine ja stantsi geomeetria.
Pideva tootmise puhul on üldiselt eelistatav vältida pidevat töötamist absoluutse maksimaalse jõuga. Tegelik lubatud töökoormus tuleks kinnitada jõu arvutamise ja masina tootja insenerihinnanguga.
| Parameeter | FR-65 | FR-30 | FR-45 |
| Seadistamine | Kahe ahelaga, üherealine | Üheahelaline, üherealine | Üheahelaline, üherealine |
| Nimetatud tõmbejõud | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Maksimaalne tõmbejõud | 750 kN kiirusel 0–13 m/min | 350 kN kiirusel 0–13 m/min | 550 kN kiirusel 0–12 m/min |
| Nimetatud joonistuskiirus | Ligikaudu 13 m/min | Ligikaudu 13 m/min | Umbes 12 m/min |
| Kiirusvahemik | 0–37 m/min | 0–19 m/min | 0–18 m/min |
| Efektiivne joonise pikkus | 12 m | 12 m | 12 m |
| Voodi pikkus | ≤16 m | Üldpikkus 25 m | Üldpikkus 25 m |
| Peamine mootor | Z4-280-41, 166 kW, 675/1900 p/min, alalisvoolu | 75 kW, 1000/2000 p/min, DC | 110 kW, 1000/2000 p/min, DC |
| Peamine käigukast | ZFY560, suhe 112, 185 kW sisend | ZFY400-112 | 500-160 ZFY |
| Peaahel | 200 mm sammuga, vastupidav sirge plaatkett | 180 mm samm, sirge kett, 2 × 2 | 240 mm samm, sirge kett, 2 × 2 |
| DC ajam | Siemens 6RA80 | Parker | Parker |
| PLC/HMI | Uuenduslikkus | Uuenduslikkus | Uuenduslikkus |
| u. Jalajälg | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Materjal:Esitage täpne terase klass, kuumtöötlemise tingimused, tõmbetugevus ja voolavuspiir, kui need on saadaval. S55C, 20CrMo ja teised legeerterased käituvad külmdeformatsiooni ajal erinevalt.
Alg- ja lõppmõõtmed:Erikujuliste sektsioonide jaoks esitage joonised, mis näitavad kõiki kriitilisi mõõtmeid, mitte ainult profiili niminime.
Vähendus passi kohta:Vähenemist tuleb hinnata koos materjali tugevuse ja stantsi geomeetriaga. Suurem vähendamine suurendab üldiselt tõmbejõudu ja võib nõuda mitut läbimist või vahepealset kuumtöötlust.
Nõutav sirgus:Märkige sirguse nõue koos mõõtmismeetodi ja toote pikkusega. Väidetav sirguse väärtus on mõttekas ainult siis, kui kontrollimeetod ja toote seisund on määratletud.
Tootmiskiirus:Sobiv tõmbamiskiirus sõltub materjalist, stantsi tüübist, määrimisest, redutseerimisest ja pinnanõuetest. Masina maksimaalset kiirust ei tohiks automaatselt käsitleda soovitatava tootmiskiirusena.
Dieedi tüüp:Täpsustage, kas protsessis kasutatakse volframkarbiidist stantsi, valtsimist või muud tööriistaseadet. Matriitsi tüüp mõjutab nii tõmbejõudu kui ka pinna seisukorda.
Masin sobib terasest juhtsiinide, liugurite ja muude lineaarselt liikuvate lõikude tõmbamiseks, kus on oluline viimistletud sirgus ja mõõtmete ühtlus.
Juhtrööpa tootmiseks tuleb stantsiprofiil kujundada ümber tegeliku ristlõike. Kriitilised mõõtmed, nagu rööpa laius, kõrgus, soone geomeetria, nurga raadius ja võrdluspinnad, tuleks lisada stantsi joonisele.
Nelja rulliga valtsimismasinat saab konfigureerida mitteümmarguste terasprofiilide jaoks, sealhulgas asümmeetriliste profiilide, T-profiilide, kanalitüüpi profiilide, nurksektsioonide ja kliendispetsiifiliste kujundite jaoks, kus külmtõmbamine sobib.
Külmtõmmatud profiile saab kasutada valitud konstruktsiooni-, šassii-, vedrustuse- ja mehaaniliste komponentide jaoks, kus on vaja kontrollitud mõõtmeid ja sirgust. Protsessi sobivus sõltub terase kvaliteedist ja nõutavast redutseerimisest.
Rakendused hõlmavad spetsiaalseid profiile, mida kasutatakse ehitusseadmetes, juhtsüsteemides, konstruktsioonisõlmedes ja muudes masinakomponentides, kus pikad lõigud vajavad pärast kuumvaltsimist või ekstrusiooni kontrollitud mõõtmeid.
Masinat saab kasutada ka täppisvarraste ja kohandatud tööstusprofiilide jaoks, kui nõutav ristlõige ja materjali omadused jäävad masina tõmbejõu vahemikku.
S55C juhtsiinid:FR-65 saab konfigureerida raskeveokite juhtsiinide tõmbamiseks, kus nõutav tõmbejõud nõuab kaheahelalist ajamit. Sfääriline stantsihoidja pakub reguleerimispunkti valmis sirguse reguleerimiseks seadistamise ajal.
20CrMo liuguri profiilid:FR-45 võib kaaluda suurema tugevusega legeerterasest profiilide puhul, kui arvutatud tõmbejõud jääb masina võimsuse piiridesse. Tegelikku vähenemist ja pinnatulemusi tuleks kontrollida vastavalt kliendi materjali seisukorrale, stantsi konstruktsioonile ja määrimissüsteemile.
FangRong alustas külmtõmbamisseadmete äritegevust 1998. aastal ühisettevõtte kaudu Taiwani joonestusseadmete spetsialistiga ja sai 2013. aastal täielikult omanduseks. Ettevõte on jätkuvalt keskendunud külmtõmbamis-, sirgestamis- ja sellega seotud metallivormimisseadmetele.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd. toetavad seadmete tootmist ja montaaži. Aastane kombineeritud tootmisvõimsus on üle 650 masina.
FangRongi seadmeid on eksporditud enam kui 70 riiki ja neid on kasutanud terase, roostevaba terase, vase, messingi, alumiiniumi ja erisulamitega töötavad kliendid.
Tervikliku joonistusprojekti puhul on masina valik vaid üks osa inseneritööst. FangRong toetab stantside valimist, vundamendi planeerimist, paigaldusjärelevalvet, kasutuselevõttu, operaatori koolitust, varuosade tarnimist ja kaugtõrkeotsingut.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Dongguani linnas Dalang Townis asuv rajatis keskendub külmtõmbemasinatele, sirgestamisseadmetele, niidivaltsimismasinatele ja nendega seotud metallivormimisseadmetele.
Yangjiang Fangrong Machinery Co., Ltd.— Yangjiangi linnas Yangdongi piirkonnas asuv teine tehas laiendab tootmisvõimsust ja toetab suuremaid seadmeprojekte.
1. Materjali kontroll— Konstruktsiooniterasest plaate ja sektsioone kontrollitakse enne valmistamist.
2. Lõikamine ja vormimine— Raam ja konstruktsioonidetailid lõigatakse ja valmistatakse ette vastavalt tehnilistele joonistele.
3. Raami keevitamine— C-tüüpi raam ja alus on keevitatud ja kontrollitud enne pinge leevendamist.
4. Stressi leevendamine— Keevitusjärgse pinge leevendamine toimub keevitusjääkpinge vähendamiseks enne täppistöötlust.
5. Integraalne töötlemine— Nõutava joonduse saamiseks töödeldakse juhtpinnad, kinnituspinnad ja kriitilised alustasandid.
6. Mehaaniline kokkupanek— Käigukast, ketisüsteem, kelk, matriitsihoidik ja vastuvõtumehhanismid on kokku pandud.
7. Elektriline ja pneumaatiline integratsioon— Mootorid, ajamid, PLC, HMI, andurid ja pneumaatilised komponendid on ühendatud ja testitud.
8. PLC programmeerimine— Juhtloogika, tööjärjestused, seirefunktsioonid ja ohutusega seotud signaalid on konfigureeritud.
9. Machine testing— Kontrollitakse masina liikumist, tõmbesüsteemi, kelgu tööd, mahalaadimist, teisaldamist ja juhtimisfunktsioone.
10. Lõppkontroll— Enne saatmist kontrollitakse mehaanilist joondamist, elektriohutust, juhtimisfunktsioone ja asjakohast masina jõudlust.
11. Eksportpakend— Enne laadimist on masin kaitstud korrosiooni, löökide ja transpordikahjustuste eest.
Enne saatmist saab masinat kontrollida tühja töötamise ja tõmbekatsetega vastavalt kokkulepitud tehnilisele spetsifikatsioonile. Kui klient esitab tegelikud tooriku näidised, saab tootmiskatseid kasutada tõmbejõu, kelgu liikumise, kiiruse, stantsi paigaldamise, mahalaadimise ja valmistoote nõuete kontrollimiseks.
Rangete sirguse või mõõtmetega rakenduste puhul tuleks eelnevalt määratleda vastuvõtukriteeriumid, sealhulgas materjali seisund, toote pikkus, tolerants, mõõtmismeetod ja katsekogus.
ISO 9001:2015— Kvaliteedijuhtimissüsteem, mis hõlmab asjakohaseid projekteerimis-, tootmis-, paigaldus- ja teenindustegevusi. Sertifikaadi nr UQ231211R1.
CE märgistus— Kohaldatavad standardsed FR-seeria seadmed on varustatud asjakohaste masinate ohutusnõuete CE-dokumentatsiooniga.
SGS ülevaatus— Sõltumatuid kontrolliteenuseid saab korraldada vastavalt projekti nõuetele.
riiklikud patendid— FangRong omab 32 leiutise patenti ja enam kui 100 kasuliku mudeli patenti, mis hõlmavad seadmete struktuure ja nendega seotud tehnoloogiaid.
Nelja rulliga valtsimismasin on ette nähtud pikamaavedudeks koos konstruktsioonikaitse, korrosioonitõrje ja komponendipõhise pakendiga. Suuri masinasektsioone saab tarnida vastavalt seadme lõplikule konfiguratsioonile ja saidi logistikanõuetele.
Enne saatmist saab vastavalt projekti ulatusele esitada vundamendijoonised, ankrupoltide paigutused, seadmete dokumentatsioon, elektriteave ja muud paigaldusega seotud dokumendid.
Masinat kasutatakse peamiselt erikujuliste terassektsioonide, nagu juhtsiinid, liugurid, siinid ja muud mitteümmarguse ristlõikega profiilid, külmtõmbamiseks. Tegelik sobivus sõltub profiili geomeetriast, materjali kvaliteedist, sissetulevatest mõõtmetest, vajalikust vähendamisest ja tõmbejõust. Masina ja stantsi valimiseks tuleks esitada näidisprofiil või üksikasjalik lõikejoonis.
Mudeli valik peaks põhinema pigem arvutatud tõmbejõul kui ainult profiili suurusel. FR-30, FR-45 ja FR-65 annavad nimitõmbejõude vastavalt 300 kN, 450 kN ja 650 kN ning suurema maksimaalse jõuvõimsusega. Sobiva mudeli valimisel tuleks arvesse võtta materjali tugevust, ristlõike vähendamist, hõõrdumist, tõmbekiirust ja tootmisnõudeid.
Sfääriline matriitsihoidik võimaldab stantsi asendit ja nurka reguleerida tegelikule joonistussuunale. See on eriti kasulik asümmeetriliste profiilide puhul, kus väikesed joondusvead võivad tekitada ebaühtlase koormuse, mõõtmete kõrvalekalde või pinnajälgi. Õige stantsi joondamine aitab säilitada stabiilseid joonistustingimusi ka pikemate tootmisperioodide jooksul.
Joonistamine võib parandada mõõtmete ühtlust ja sirgust, kuid lõpptulemust ei määra ainult tõmbepink. Tulemust mõjutavad sissetuleva materjali sirgus, profiili täpsus, jääkpinge, stantsi geomeetria, vähendamine ühe läbimise kohta, masina joondamine ja joonise parameetrid. Rangete sirguse nõuete puhul tuleks sihtmärki enne masina konfiguratsiooni lõplikku kinnitamist kontrollida näidisjoonistamise ja mõõtmise abil.
Jah, eeldusel, et profiilid jäävad masina jõu, tööpikkuse, kelgu ja stantsi suuruse piiridesse. Erinevate profiilide jaoks on tavaliselt vaja spetsiaalseid tõmbestantse või tööriistu, samas kui sama tõmbepinki saab kasutada mitme toote jaoks. Sagedaste toodete vahetamise korral tuleks masina valimisel arvestada ka stantsihoidja ligipääsetavust ja tööriistade vahetamise aega.
Kõige kasulikum teave sisaldab materjali marki, sissetuleva profiili mõõtmeid, valmis mõõtmeid, profiili joonist või CAD-lõike, algus- ja viimistletud pikkust, vajalikku vähendamist, eesmärgi sirgust ja pinna seisukorda, tootmiskogust ja eelistatud tõmbekiirust. Need parameetrid võimaldavad enne hinnapakkumist hinnata vajalikku tõmbejõudu, stantsi konfiguratsiooni, masina mudelit ja abikäsitlussüsteemi.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel