Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
TheKolmerealine automaatne pöörlev külmtõmbemasinon loodud tootjatele, kes vajavad suuremat joonistusvõimsust ilma kolme eraldi tootmisliini lisamata. Sellekolmeahelaline pöörlev indekseerimissüsteempositsioneerib ja toidab kolm toru või varda järjestikuseks tõmbamiseks, samal ajal kui kaheahelaline ajam hoiab tõmbekoormust kõigis kiududes tasakaalus. Mudelid alatesFR-50 kuni FR-120pakkuda5-20 tonnitõmbevõimsusega, kiirendab kuni28 m/min, ja lööki kuni9 m. Automaatne etteandmine, klammerdamine, tõmbamine ja mahalaadimine vähendavad operaatori kaasatust ja muudavad masina sobivakssüsinikterasest, legeerterasest, roostevabast terasest, vasest ja alumiiniumist torud ja vardad.
TheKolmerealine automaatne pöörlev külmtõmbemasinon mõeldud tootjatele, kes vajavad suuremat väljundit väikese ja keskmise läbimõõduga torudest või latidest ilma kolme eraldi tõmbepingi paigaldamata. See tõmbabkolm töödeldavat detaili korragaläbi kolme paralleelse stantsi, samal ajal kui mootoriga pöörlev tagapink valmistab ette ja indekseerib järgmisi toorikuid järgmiseks tsükliks.
Peamine tootmisprobleem ei ole lihtsalt jõu tõmbamine. Suuremahulise torutootmise korral võivad laadimine, positsioneerimine ja veo tagasitõmbamine kulutada märkimisväärse osa tsüklist. See masin lahendab selle kitsaskoha kombineerimise teelkolmeahelaline tõmbamine, pöörlev indekseerimine, automaatne kinnitus, tõmbamine ja kelgutagastusühes tootmissüsteemis. Tulemuseks on suurem toodang masina kohta ja vähem käsitsi teisaldamist.
FangRong FR-seeria masinad on saadaval alates5 kuni 20 tonnitõmbejõud, tõmbekiirustega25-28 m/minja tõmmetega7-9 m. Torutõmbekonfiguratsioonid võivad olla varustatud sisemise südamikuga, et kontrollida sisediameetrit ja seina paksust.

Tavaline üherealine tõmbepink töötleb ühe tooriku ühe tõmbekäigu kohta. Kui tootmisnõudlus suureneb, on tavapärased võimalused lisada rohkem masinaid, suurendada vahetusi või leppida pikemate tarneaegadega. Masinate lisamine suurendab põrandapinda, operaatoreid, abiseadmeid ja hoolduspunkte.
Kolmerealine konfiguratsioon ühendab selle asemel kolm joonistusasendit ühes masinas. Thepöörlev seljatoe pinkon eriti kasulik, kui sama toru või varda spetsifikatsiooni toodetakse korduvalt. Toorikud saab positsioneerida enne joonistustsükli lõppu, vähendades käsitsi laadimise ja joondamise ootele kuluvat aega.
Näiteks vasktorude tootja, kes kasutab kliimaseadmete torude jaoks FR-76 konfiguratsiooni, võib igas tõmbekäigus kasutada kolme toru, selle asemel et neid järjestikku töödelda. Selles rakenduses on pöörleva indekseerimise funktsioon olulisem kui lihtsalt joonistuskiiruse suurendamine, kuna tootmismahtu mõjutab tugevalt laadimis- ja positsioneerimisaeg.
1. Pöördlaadimine
Pöörlevale seljatoele asetatakse torud või latid. Mootoriga indekseerimismehhanism positsioneerib järgmised toorikud täpselt kolme joonistusjoonega.
2. Söötmine ja näpuga näitamine
Toorikud juhitakse stantside poole ja kinnitatakse klambriga. Toru või lati otsa võib stantsi usaldusväärseks sisenemiseks piisavalt vähendada enne tõmbamist. Integreeritud osutusüksuse saab määrata seal, kus tootmisprotsess seda nõuab.
3. Kolmeahelaline joonis
Tõmbekelk tõmbab korraga kolm töödeldavat detaili läbi vastavate stantside. Kaheahelaline ajam jaotab tõmbekoormuse üle kelgu ja vähendab ebaühtlase koormuse ohtu kolme tõmbeasendi vahel.
4. Toote tühjendamine
Pärast joonistuskäigu lõpetamist tühjendatakse valmis toorikud ja kelk naaseb algasendisse.
5. Rotary indekseerimine ja kordamine
Tagumine pink indekseerib järgmised ettevalmistatud toorikud oma kohale ja algab järgmine joonistamistsükkel.
PLC ja HMI juhivad söötmist, klammerdamist, joonistamist, indekseerimist ja kelgu tagastamist. Ühe-, kahe- ja kolmeahelalist tööd saab konfigureerida vastavalt tootmisnõuetele.
Kolme ahelaga joonistuson väärtuslik, kui sama toodet toodetakse suurtes kogustes. Kui tootmine koosneb peamiselt väikestest partiidest, mille suurust muudetakse sageli, on tootlikkuse eelis väiksem, kuna seadistuste ja tööriistade muudatused moodustavad suurema osa kogu tootmisajast.
Rotary indekseerimineon kõige kasulikum, kui laadimisaeg on korduv kitsaskoht. Pöördpink võimaldab järgmisi toorikuid tõhusamalt paigutada, mis on eriti kasulik pika käiguga tootmisel, kus käsitsi ettevalmistamine tsüklite vahel vähendaks muidu masina kasutamist. Väikesemahulise tootmise puhul võib see funktsioon üldkulusid vähem mõjutada.
Kaheahelaline ülekannemuutub tõmbejõu suurenedes olulisemaks. Tasakaalustatud tõmbamine aitab hoida kelgu ja matriitsi positsioonid joondatud. See on oluline, kui kolm ahelat peavad säilitama sarnased mõõtmed; see on vähem kriitiline väga kergete rakenduste puhul, kus tõmbejõud on väike.
Sisemine torni joonison oluline, kui tuleb kontrollida nii välis- kui ka siseläbimõõtu või seina paksust. Rakendustes, kus ainult välisläbimõõt on kriitiline, ei pruugi südamikuvarustus olla vajalik.
1. Kolm ühe tõmbega tõmmatud toru või latti
Samaaegselt töödeldakse kolme identset detaili, suurendades väljundit joonistustsükli kohta ilma kolme sõltumatut masinat lisamata. Näiteks võib autoosade tarnija kasutada konfiguratsiooni väikese läbimõõduga torukomponentide korduvaks tootmiseks, kus tsükli maht on olulisem kui sagedased tootevahetused.
2. Mootoriga pöörlev indekseerimise tagapink
Pöördpink vähendab käsitsi ümberpaigutamist joonistustsüklite vahel ja hoiab järgmised toorikud joondamiseks valmis. See on eriti kasulik HVAC- ja jahutustorude tootmisel, kus pikad tootmistsüklid muudavad tõmbamisaja vähenemise oluliseks.
3. Kaheahelaline ajam
Kaks ketti kannavad tõmbekoormuse üle kelgule, aidates jõudu ühtlasemalt jaotada kolme tõmbeasendi vahel. Terastorude tootmisel muutub see oluliseks, kui suuremad tõmbejõud võivad vastasel juhul suurendada joondusvigu, ebaühtlast stantsikoormust või keerdude vahelisi erinevusi.
4. Joonistuskiirus kuni 28 m/min
FR-50 ja FR-76 kiirus on kuni 28 m/min, FR-100 ja FR-120 aga 25 m/min. Suur kiirus on kasulik, kui ülesvoolu protsess suudab pidevalt materjali tarnida ja allavoolu käitlemine suudab sammu pidada. See ei ole automaatselt parem iga toote puhul, sest määrimine, materjali klass, läbisõidu vähendamine ja pinnanõuded võivad piirata praktilist tõmbamiskiirust.
5. Toru mõõtmete torujoonis
Torn toetab toru siseläbimõõdu ja seina paksuse kontrolli tõmbamise ajal. See kehtib hüdrotorude, roostevabast terasest täppistorude ja muude toodete puhul, mille puhul on toru sees olev mõõtmete ühtsus sama oluline kui välisläbimõõt.
6. Kiire veoauto tagasisaatmine
Eraldi tagastusmootor toob kelgu pärast tõmbekäiku tagasi. See vähendab tsükli mittetootlikku osa, mis muutub järjest olulisemaks, kui masin töötab pikki tootmisvahetusi.
7. Paindlik haru kasutamine
Kolmerealist automaatset pöörlevat külmtõmbemasinat saab konfigureerida ühe-, kahe- või kolmeahelaliseks tootmiseks. Suuremahuliste tellimuste puhul eelistatakse kolmeahelalist toimimist, samas kui ühe ahelaga toimimine võib olla kasulik katsete, väiksemate tellimuste või protsesside kontrollimise ajal.
8. PLC ja HMI juhtimine
Juhtsüsteem koordineerib söötmist, klammerdamist, tõmbamist, pöörlevat indekseerimist, tühjendamist ja kelgu tagasitõmbamist. See vähendab sõltuvust käsitsi järjestamisest ning muudab töötsükli jälgimise ja kordamise lihtsamaks.
Ärge valige veopinki ainult nominaaltonnaaži järgi. Nõutav tõmbejõud sõltubmaterjali klass, algmõõtmed, lõppmõõtmed, pindala vähendamine, hõõrdumine, määrimine ja samaaegselt töötavate kiudude arv.
Kolmeahelalise masina puhul peab olemasolev tõmbejõud katma kõigi kolme tooriku kombineeritud vajaduse. 5-tonnisest mudelist võib piisata kolme väikese toru jaoks, millel on mõõdukas vähenemine, samas kui suurema tonnaažiga mudelid on sobivamad suuremate sektsioonide, tugevama terase või nõudlike vähendamiste jaoks.
Insult on pika venitusega toodete valmistamisel oluline. Pikem tõmme võib vähendada antud viimistletud pikkuse jaoks vajalike joonistustsüklite arvu, kuid see suurendab ka masina jalajälge. Tõmbekiirust tuleks seetõttu hinnata koos materjali käsitsemise, määrimise ja allavoolu lõikamisvõimsusega, mitte käsitleda eraldi arvuna.
| Tehnoloogia parameeter | FR-50 | FR-76 | FR-100 | FR-120 |
| Max tõmbejõud (tonnides) | 5 | 10 | 15 | 20 |
| Max joonistuskäik (m) | 7 | 8 | 8 | 9 |
| Joonistamise kiirus (m/min) | 28 | 28 | 25 | 25 |
| Käru tagastusmootor (kW) | 0.75 | 0.75 | 1.1 | 2.2 |
| Reduktor mudel | ZQ550 | ZQ650 | ZQ850 | ZQ1000 |
| Keti samm | 2,5" | 3" | 4" | 3" kaherealine |
| Põhimootori võimsus (kW) | 22 | 30 | 45 | 55 |
| Üldmõõtmed P × L × K (mm) | 17000 × 1300 × 1600 | 17500 × 1350 × 1600 | 18000 × 1400 × 1600 | 23000 × 2200 × 1800 |
Standardne konfiguratsioon:tõmbemasin, peaajami mootor, reduktor, kaheahelaline jõuülekanne, tõmbekelk, pöörlev indekseerimispink, kolmekordne stantsihoidja, PLC juhtimissüsteem ja HMI. Torude tõmbamise konfiguratsioonide jaoks tarnitakse südamikuvarustust.
Valikuline varustus:osutusseade, kohandatud käik, täiendav etteande- ja tühjendusautomaatika, tööriistad ja rakendusespetsiifilised tornisüsteemid.
Kasutatakse amortisaatorite torude, roolisamba torude, veovõlli komponentide ja muude korduvtootmise toruosade jaoks. Esimese astme autotarnija, kes kasutab FR-100 kolmerealist pöörlevat veopinki, suudab töödelda kolme toru ühe käigu kohta, vähendades vajadust töötada paralleelselt mitut üherealist masinat. Pöörlev laadimissüsteem on eriti kasulik, kui pidevalt toodetakse sama toru spetsifikatsiooni.
Soojusvahetite ja kliimaseadmete vasest ja alumiiniumist torud saavad kasu suurest läbilaskevõimest ja korratavast mõõtmete juhtimisest. Vasktorude tootmise stsenaariumi korral saab FR-76 korraga töödelda kolme toru, samal ajal kui pöörlev pink valmistab ette järgmist komplekti, vähendades laadimisega seotud seisakuid.
Väikese läbimõõduga silindritorud nõuavad kontrollitud välismõõtmeid ja paljudes rakendustes ühtlast seina paksust. FR-120 saab valida siis, kui kolme terastoru kombineeritud tõmbejõud nõuab suurema võimsusega masinat. Kaheahelaline paigutus aitab säilitada tasakaalustatud koormust kolme ahela vahel.
Vasest ja alumiiniumist torukujulisi komponente, jahutustorusid ja muid juhtivaid sektsioone saab töödelda seal, kus korratavus ja tootmismaht õigustavad mitmeahelalist tõmbamist. Väikeste õõnessektsioonide puhul võib kolmeahelaline töö võimsust suurendada, ilma et oleks vaja kolme täielikku tõmbepingi paigaldust.
Roostevabast terasest täppistorud ja hüpotorud nõuavad rangemat protsessi juhtimist kui üldised konstruktsioonitorud. Meditsiiniliste torude tootmise stsenaariumis võidakse kasutada FR-50 väikeste roostevabast terasest torude kolmeahelaliseks tõmbamiseks, kusjuures joondamine ja südamiku juhtimine muutuvad maksimaalsest tõmbejõust olulisemaks.
Kolmeliinilist automaatset pöörlevat külmtõmbemasinat saab kasutada ka täppislaagritorude, mõõteriistade torude, väikeste konstruktsiooniliste õõnessektsioonide ja muude kordustootmise torude või vardade jaoks, kus saab paralleelselt tõmmata kolme identset toorikut.
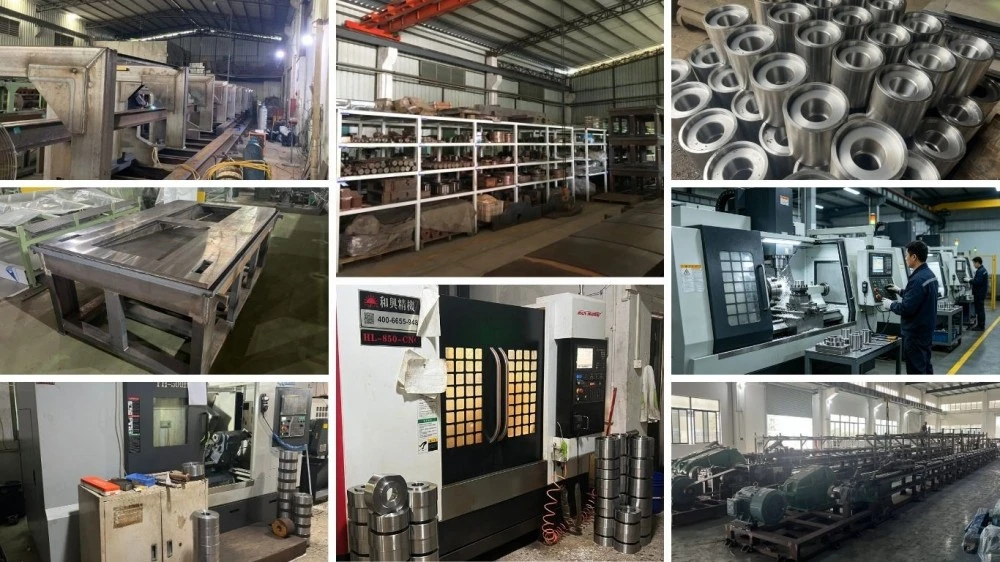
Dongguan Fangrong Metallurgical Equipment Co., Ltd.jaYangjiang Fangrong Machinery Co., Ltd.toetada masinate tootmist, kokkupanekut, testimist ja tarnimist. Tootmisprotsess keskendub osadele, mis mõjutavad otseselt kolmerealise joonise täpsust: juhtsiinid, stantsihoidja joondamine, kelgu struktuur, keti ülekanne ja pöörlev indekseerimine.
1. Rakendustehnika— Tõmbejõud, läbimise ajakava, stantsi paigutus, nõuded tornile ja pöörleva indekseerimise järjestus määratakse kliendi materjali ja valmismõõtmete põhjal.
2. Materjali kontroll— Peamisi konstruktsiooni- ja jõuülekandekomponente kontrollitakse enne töötlemist ja kokkupanekut.
3. Täppistöötlus— Juhtsiinid, stantsihoidikud ja muud joonduskriitilised komponendid töödeldakse nõutavate mõõtmete tolerantsidega.
4. Ajami ja kelgu koost— Enne lõplikku integreerimist monteeritakse ja kontrollitakse käigukast, ketid, ketirattad, kelk ja pingutuskomponendid.
5. Kolmerealine joondus— Kolm joonistusasendit on joondatud, et vähendada stantsi ebaühtlasest positsioneerimisest tingitud varieerumist.
6. PLC ja HMI kasutuselevõtt— Katsetatakse tõmbe-, klammerdamis-, indekseerimis-, tühjendus- ja tagastusjärjestusi.
7. Joonistamise test— Kui kliendi näidised on saadaval, saab kõiki kolme joont katsetada üheaegselt, et hinnata tõmbejõudu, kiiruse ühtlust ja mõõtmete tulemusi.
8. Lõppkontroll— Enne saatmist kontrollitakse mehaanilist tööd, elektriohutust, keti pinget, määrimist, õlileket ja valmistoote mõõtmeid.
Kolmerealise tõmbepingi puhul ei piisa kontrollimisest, kas masin lihtsalt töötab. Olulised tehase vastuvõtupunktid on see, kas kolm tõmbeasendit töötavad järjepidevalt, kas kelk püsib koormuse all korralikult joondatud, kas pöördpink indekseerib täpselt ja kas kolmest kiust valmistooted vastavad nõutavatele mõõtmetele.
Drawbench insener alates 1998. aastast
FangRong on alates 1998. aastast välja töötanud külmtõmbeseadmeid, millel on kogemusi mehaanilise jõuülekande, mitmeahelalise tõmbamise, stantside joondamise ja automatiseeritud käsitsemise alal.
Mitme rea tootmise kogemus
Kolmerealine disain nõuab enamat kui lihtsalt kahe täiendava stantsi lisamist. Jõujaotus, kelgu jäikus, stantsi joondamine ja sünkroniseerimine mõjutavad seda, kas need kolm ahelat annavad võrreldavaid tulemusi. Neid tegureid võetakse masina seadistamisel arvesse.
Rakenduspõhine tehnika
Mudeli valiku aluseks on materjal, algmõõtmed, valmismõõtmed, vähendamine ja vajalik väljund. Kliendid saavad enne tellimist anda toru või varda spetsifikatsioonid tõmbejõu arvutamiseks ja masina valimiseks.
Tehase vastuvõtukatsed
Masinaid kontrollitakse enne saatmist, pöörates tähelepanu kolmerealisele sünkroonimisele, mehaanilisele tööle, elektrilistele juhtseadistele ja joonistamise jõudlusele. Kliendi materjali saab testimiseks kasutada, kui proovid on eelnevalt esitatud.
Paigaldamine ja kasutuselevõtt
Toetus hõlmab vundamendi jooniseid, paigaldusjärelevalvet, kasutuselevõttu, operaatorikoolitust, varuosi ja kaugtõrkeotsingut.
ISO 9001:2015— Kvaliteedijuhtimissüsteem, mis hõlmab asjakohaseid projekteerimis-, tootmis- ja teenindusprotsesse. Sertifikaadi nr UQ231211R1.
CE märgistus— Standardsed FR-mudelid tarnitakse nii, et need vastavad kehtivatele Euroopa masinate ohutusnõuetele. The supplied machine documentation identifies the applicable directives, standards and conformity assessment basis for the ordered configuration.
SGS ülevaatus— Kolmanda osapoole kontrolli saab korraldada vastavalt projekti nõuetele ja kokkulepitud kontrolli ulatusele.
Patendiga tagatud masina disain— FangRong on välja töötanud patenteeritud tehnoloogiad, mis hõlmavad selliseid valdkondi nagu keti pingutamine, mitme ahelaga stantside hoidmine ja kiirvahetustorusüsteemid.
EL-i ostjatele oluline:CE-vastavust tuleks hinnata masina täieliku konfiguratsiooni ja masina ELi turule laskmise ajal kehtivate eeskirjade alusel. Täpne vastavusdeklaratsioon ja kohaldatavad EN standardid tuleks kinnitada hinnapakkumise ja tehnilise dokumentatsiooniga.
MOQ:1 komplekt. Korduvate ostude või mitme masinaga projektide puhul saab astmelise hinna määrata vastavalt kogusele ja konfiguratsioonile.
| Tellimuse kogus | Hinnakujundus | Märkmed |
| 1 komplekt | Ühiku standardhind – noteeritud | Sobib ühe masina projektidele |
| 2-4 komplekti | Mahuhind – noteeritud | Hind sõltub identsetest või kohandatud konfiguratsioonidest |
| 5+ komplekti | Projekti hind – noteeritud | Partiitellimuste puhul saadaval erihinnad |
Tavatellimuste kohaletoimetamine:ligikaudu30-60 päevastandardsete FR-50 ja FR-76 konfiguratsioonide jaoks, vastavalt lõplikele spetsifikatsioonidele, tootmisgraafikule ja maksetingimustele.
Suurema mahuga standardtellimuste kohaletoimetamine:ligikaudu90-120 päevaFR-100 ja FR-120 jaoks, olenevalt konfiguratsioonist ja tootmisgraafikust.
Kiirtellimused:kiirendatud tootmisgraafikut saab hinnata enne tellimuse kinnitamist. Tegelik kiirendatud teostusaeg sõltub masina mudelist, kohandamisest, komponentide saadavusest ja tehase võimsusest ning see tuleks kinnitada ostulepingus, mitte reklaamida fikseeritud numbrina.
Täpse hinnapakkumise saamiseks esitagematerjali klass, OD ja seina paksus, valmis OD ja seina paksus, toru või varda pikkus, nõutav väljund, joonistuskäikude arv ja sihtport. Need parameetrid määravad masina tonnaaži, tööriistad ja tootmiskonfiguratsiooni.
Kolmeliiniline automaatne pöörlev külmtõmbemasin on ette nähtud rahvusvaheliseks transpordiks koos ekspordipakendi, niiskuskaitse ja korrosioonikaitsega katmata töödeldud ja mehaaniliste komponentide jaoks. Kui konteineri mõõtmed ja transpordikorraldus seda nõuavad, võib suuri komplekte eraldada.
Enne saatmist tuleks kinnitada pakkimisnimekiri, masina mõõtmed, brutokaal ja laadimiskorraldus, sest FR-seeria masinad on pikad seadmed, mille kogupikkus on ligikaudu 17-23 meetrit. Seetõttu tuleb konteinerite valik ja tehase laadimine planeerida enne saatmist, mitte pärast masina valmimist.
Mudeli valik sõltub peamiselt tooriku läbimõõdust, materjalist, nõutavast vähendamisest ühe läbimise kohta, tõmbejõust ja tootmismahust. FR-50 ja FR-76 sobivad väiksemate torude ja lattide mõõtudele, FR-100 ja FR-120 aga suurema läbimõõdu ja suurema tõmbekoormuse jaoks. Täpse soovituse saamiseks esitage materjali klass, algläbimõõt, valmis läbimõõt, seina paksus ja nõutav väljund.
Masin suudab sama joonistustsükli jooksul töödelda kolme toorikut, mistõttu on see kasulik, kui tootmismaht on suur, kuid tehas ei soovi paigaldada kolme eraldi tõmbepinki. Pöörlev indekseerimissüsteem viib järgmise tooriku tõmbeasendisse, vähendades korduvat laadimist ja mahalaadimist tsüklite vahel. Tegelik tootlikkuse eelis sõltub materjalist, joonise pikkusest, vähendamisest ja laadimisajast.
Masinat saab konfigureerida süsinikterase, roostevaba terase, vase, alumiiniumi ja valitud legeeritud materjalide jaoks. Materjali tugevus ja elastsus määravad vajaliku tõmbejõu, stantsi konstruktsiooni ja lubatud vähendamise. Näiteks roostevaba teras vajab tavaliselt rohkem kontrollitud redutseerimist ja määrimist kui pehmemad vase- või alumiiniumisulamid.
Tüüpiline vähendamine on süsinikterase puhul umbes 25–35% ning roostevaba terase ja muude tugevamate sulamite puhul 15–25%, olenevalt käivitustingimustest, toru geomeetriast, tööriistadest ja määrimisest. Maksimaalne praktiline vähenemine tuleks arvutada tegelike materjali- ja mõõtmete nõuete alusel, mitte ainult masina nominaalse tõmbejõu järgi.
Jah, kui kasutatakse õigeid stantsi, torni, materjali ettevalmistamise ja määrimistingimusi. Kolmerealine konfiguratsioon on mõeldud korratavate torude ja vardade joonistamiseks, samas kui lõplik mõõtmete täpsus sõltub ka sissetuleva materjali tolerantsidest ja tööriistade seisukorrast. Rakenduste puhul, mis nõuavad ranget ID, OD või seina paksuse kontrolli, tuleks nõutav tolerants täpsustada enne pakkumise tegemist.
Standardkonfiguratsioon võib sisaldada põhiajamisüsteemi, käigukasti, kaheahelalist tõmbemehhanismi, tõmbekelku, kolmerealist stantsihoidjat, südamikusüsteemi, pöörlevat pinki, PLC-d ja HMI juhtimissüsteemi. Tööriistade konfiguratsioon tuleb kinnitada vastavalt kliendi toru või varda mõõtmetele ja materjalile. Vajadusel saab täpsustada spetsiaalseid südamikke, stantse või automaatseid käsitsemisseadmeid.
Tüüpiline tootmisaeg on FR-50 ja FR-76 mudelite puhul umbes 30–60 päeva ning suuremate FR-100 ja FR-120 masinate puhul umbes 90–120 päeva. Need perioodid võivad muutuda vastavalt masina konfiguratsioonile, tööriistadele, automatiseerimisele ja tehase tootmiskoormusele. Kui on vaja kiirtellimust, tuleks enne ostutellimuse väljastamist kinnitada saadaolev tootmisaeg.
Esitage materjali klass, toru või varda tüüp, algus- ja lõppmõõtmed, joonise pikkus, nõutav vähendamine, sihttootmisvõimsus, nõuded tööriistadele ja toiteallikas. Kaubandusliku pakkumise jaoks peaks tarnija kinnitama ka MOQ, kogusepõhise ühikuhinna, FOB-hinna ja nimega väljumissadama, standardse või kiirendatud tarneaja, garantiitingimused ja kaasasolevad varuosi. See hoiab ära selle, et esitatud masina konfiguratsioon erineb tootmisnõudest.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel