Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
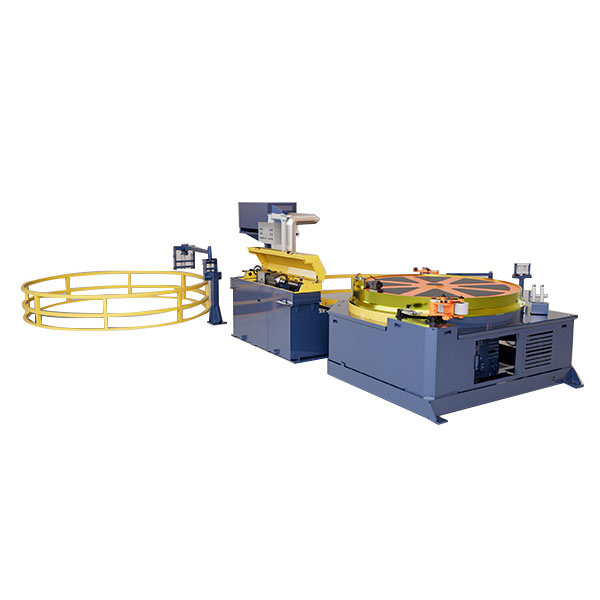
TheAutomaatne suunamisjoonistus, sirgendamine, lõikamine ja faasimineühendab osutamise, külmtõmbamise, sirgendamise, lõikamise ja faasimise üheks automatiseeritud protsessiks. Hüdrauliliste tõukepea jõududega10-300 tonnija joonistusvõimsused5–200 tonni, töötleb see tahkeid ümarkangeid alatesØ13–100 mm. Automaatne ülekanne vähendab tööjõudu, käitlemiskahjustusi ja suunavaid jäätmeid, samas kui tsentraliseeritud PLC-juhtimine toetab ühtlast tootmist ja jälgitavust. Sobib kasutamisekssüsinikteras, legeerteras, roostevaba teras, vask ja alumiiniumvardadkasutatakse kinnitusdetailides, autovõllides, laagrirullikutes ja täppiskomponentides.
TheAutomaatne suunamisjoonistus, sirgendamine, lõikamine ja faasimineon terviklik varda viimistlussüsteem tootjatele, kes peavad minimaalse käsitsi teisaldamisega muutma ümarvardad tõmmatud, sirgendatud, pikkuseks lõigatud ja faasitud viimistletud lattideks. See ühendabsuunamine, külmtõmbamine, sirgendamine, fikseeritud pikkusega lõikamine ja otsa faasimineühes tootmisliinis, selle asemel, et viia latid viie sõltumatu masina vahel.
See konfiguratsioon on eriti kasulik, kui pinna kvaliteet, korratavad mõõtmed ja tootmise jälgitavus on olulised. Pikkade ribade käsitsi liigutamine erinevate masinate vahel võib põhjustada kriimustusi, mõlke, orientatsioonivigu ja ebaühtlast seadistust. Integreeritud ülekandesüsteem hoiab kangi kontrollitud protsessi teel toorainest valmistooteni.
FangRong ehitab liini ümber oma FR-seeria push-draw külmtõmbemasinate, mille tõmbevõimsus on alates5 kuni 200 tonnija hüdraulilise tõukepea võimsused alates10 kuni 300 tonni. Standardkonfiguratsioonid hõlmavad tahkeid ümarlatte alatesØ13 kuni Ø100 mm. Sõltuvalt materjalist ja redutseerimisastmest saab liini konfigureerida süsinikterase, legeerterase, roostevaba terase, vase, alumiiniumi ja valitud erisulamite jaoks.
Viie jaamaga liin ei ole automaatselt parem kui viis üksikut masinat. Peamine eelis ilmneb siis, kui sama latt peab läbima korduvalt mitu viimistlusoperatsiooni keskmise või suure tootmismahu juures.
Näiteks akinnitusdetailide tootja, kes toodab tõmmatud varda külmpea jaoksvõib vajada ühtlast läbimõõtu, sirgust ja lõikepikkust enne materjali suunamist. Sellises olukorras vähendab tõmbamise, sirgendamise ja lõikamise kombineerimine korduvat peale- ja mahalaadimist ning hoiab tootmisreferentsi järjepidevana.
Töökoja jaoks, mis töötleb paljusid sõltumatuid riba suurusi väikeste partiidena, võivad eraldi masinad pakkuda suuremat paindlikkust. Integreeritud liin muutub atraktiivsemaks, kuivarda läbimõõtu, materjali klassi ja valmis pikkust korratakse sagelija käsitsi teisaldamise kulud muutuvad märkimisväärseks.
1. Osutamine:Vardapea on vähendatud kitsenevaks profiiliks, et see saaks siseneda joonistusvormi. Nõutav suunamismeetod sõltub algläbimõõdust, materjali tugevusest ja tõmbe vähendamisest. Suunamine on eriti oluline kõvade või suure läbimõõduga vardade puhul, mille esiots peab kindlalt stantsi sisenema.
Kliendi avaldus:Legeerterasest vardade töötlemisel järgnevaks külmtõmbamiseks aitab ühtlane pea geomeetria vältida stantsi ebaõnnestunud sisenemist ja vähendab operaatorite vajadust varda enne tõmbamist korduvalt korrigeerida.
2. Push-tõmbe-külmjoonistus:Hüdrauliline tõukepea aitab varda algsel sisenemisetapil läbi matriitsi. Kui piisavalt materjali on läbi matriitsi, kinnitab tõmbekelk vähendatud otsa ja lõpetab tõmbamiskäigu. See paigutus on kasulik suuremate vardade või tugevamate materjalide puhul, kus esialgne takistus stantsi sisenemisele on märkimisväärne.
Parameeter, mis on oluline:Tõmbetonnaaži ei tohiks valida ainult varda läbimõõdu järgi. Materjali tugevus, vähenemine läbisõidu kohta, stantsi geomeetria, määrimine ja sihtläbimõõt mõjutavad kõik vajalikku tõmbejõudu. Suurem masin ei pruugi olla parem valik, kui tegelik jõuvajadus on palju väiksem.
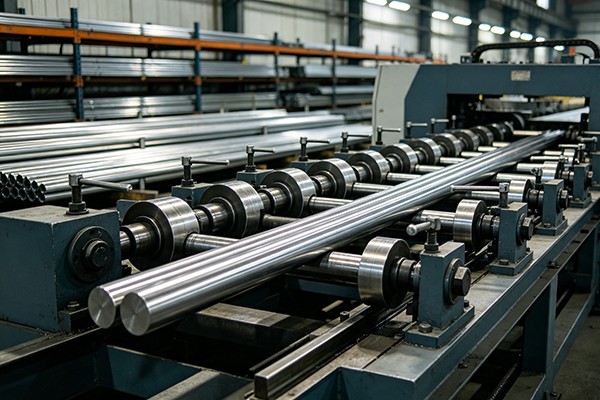
3. In-line sirgendamine:Pärast joonistamist läheb latt otse sirgendamise sektsiooni. Mitme rulli või kahe rulliga konfiguratsioone saab valida vastavalt läbimõõdule, materjalile ja nõutavale sirgusele. Tavaliselt määratud sihtmärk on≤0,3 mm/m, olenevalt materjali, sissetuleva seisukorra ja lõppprotsessi nõuetest.
Kliendi avaldus:Lineaarse liikumisega võllide ja täppiskomponentide varude puhul on sirgus olulisem kui lihtsalt soovitud läbimõõdu saavutamine. Kontrollitud in-line sirgendamine võib vähendada enne töötlemist vajalikku sekundaarset korrektsiooni.
4. Fikseeritud pikkusega lõikamine:PLC juhib lõikeasendit vastavalt programmeeritud valmis pikkusele. Sae- või lõikelõike saab valida vastavalt materjalile, läbimõõdule, nõutavale lõppseisundile ja tootmiskiirusele.
Parameeter, mis on oluline:Kui vardad tarnitakse otse CNC-töötlemisele või külmtöötlusele, võivad lõiketolerants ja lõppseisund mõjutada allavoolu seadistamist. Töötlemata varude ettevalmistamisel võib äärmiselt kitsas lõiketolerants suurendada kulusid, ilma et see tooks praktilist kasu tootmisest.
5. Lõpu faasimine:Valmis varda otsad faasitakse teravate servade eemaldamiseks ja materjali ettevalmistamiseks käsitsemiseks, kokkupanekuks või järgnevaks töötlemiseks. Sisemist, välist või kombineeritud faasimist saab konfigureerida vastavalt kliendi joonisele.
Kliendi avaldus:Võlli ja kinnitusdetailide tootmisel võib kontrollitud faasid parandada komponentide etteandmist ja vähendada kokkupanemise või järgneva töötluse käigus tekkivate jämeprobleemide ohtu.
Täielik materjalivoog:Toorriba → automaatne laadimine → suunamine → joonistamine → sirgendamine → fikseeritud pikkusega lõikamine → faasimine → automaatne virnastamine.
Liiga palju käsitsi teisaldamist:Kui viis toimingut on eraldatud, tuleb ribasid korduvalt maha laadida, joondada ja uuesti laadida. Automaatne ülekanne vähendab käsitsemist jaamade vahel ja on eriti väärtuslik pikkade lattide või viimistletud pindade puhul, mis kergesti kriimustuvad.
Ebastabiilne allavoolu sirgus:Ainuüksi joonistamine ei taga töötlemis- või monteerimisprotsessis nõutavat lõplikku sirgust. In-line sirgendaja pakub spetsiaalset parandusetappi kohe pärast joonistamist.
Ebaühtlased valmis pikkused:Käsitsi mõõtmine ja lõikamine võib tekitada partiide vahel erinevusi. PLC-ga juhitav pikkuse positsioneerimine annab operaatorile korratava tootmise võrdlusaluse.
Eraldi tootmisdokumendid:Sõltumatute masinatega saab materjali üle kanda erinevate tootmistellimuste või operaatorite vahel. Tsentraliseeritud juhtimine võimaldab juhtida joonistamise, sirgendamise, lõikamise ja faasimise parameetreid ühe tootmisretseptina.
Kõrge tööjõukulu:Integreeritud liin on mõeldud ühele operaatorile tootmistsükli järelevalveks, selle asemel, et igas jaamas oleks vaja spetsiaalset operaatorit. Tegelik personal sõltub laadimise, pakendamise ja tehase automatiseerimise nõuetest.
Integreeritud viie protsessiga tootmine:Osutamine, joonistamine, sirgendamine, lõikamine ja faasimine on ühendatud üheks protsessimarsruudiks. See on kõige väärtuslikum korduva tootmise puhul, kus sama jada kasutatakse pidevalt.
Push-draw konfiguratsioon:Hüdrauliline tõukepea aitab ületada esialgset stantsi sisenemistakistust, enne kui peamine tõmbekelk võimu üle võtab. See muutub olulisemaks, kui varda läbimõõt, materjali tugevus või tõmbamise vähenemine suureneb.
Ø13–Ø100 mm vardavahemik:Saadaolevad FR-mudelid hõlmavad erinevaid diameetrivahemikke. Mudeli valimine peaks põhinema tegelikul algläbimõõdul ja tõmbejõul, mitte lihtsalt valima suurima saadaoleva läbimõõduvahemiku.
Joone sirgendamine:Sirgendaja valitakse varda läbimõõdu, materjali voolavuspiiri, tõmbeseisundi ja nõutava sirguse järgi. Varude üldiseks ettevalmistamiseks ei pruugi äärmuslikud sirguse nõuded olla vajalikud; võllide ja täppiskomponentide puhul võivad need otseselt mõjutada töötlemisvaru ja tagasilükkamise määra.
Automaatne lõikamine:PLC-ga juhitav pikkuse seadistus vähendab korduvat käsitsi mõõtmist. Sae- ja lõikelahendusi saab hinnata vastavalt varda materjalile, läbimõõdule, tootmiskiirusele ja nõutavale lõikekvaliteedile.
Automaatne faasimine:Faaste mõõtmeid saab määrata vastavalt allavoolu töötlemise või montaaži nõuetele. Faasimisseadet tuleks mõõta koos lõikejaamaga, mitte käsitleda iseseisva tarvikuna.
Tsentraliseeritud PLC ja HMI:Juhtsüsteem koordineerib jaamade ajastust, ülekandmist, tõmbamistsükleid, lõikepikkust ja turvablokeeringuid. Retseptipõhine töö on kasulik, kui sama tehas töötleb mitut standardriba spetsifikatsiooni.
Järgmised FR-seeria spetsifikatsioonid viitavad südamiku joonistusjaamale. Suunamis-, sirgestamis-, lõikamis-, faasimis- ja ülekandesüsteemid on konstrueeritud vastavalt valmistoote nõuetele.
| Model / Parameter | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Hüdraulilise tõukepea tonnaaž (tonnides) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Silindri läbimõõt × käik (mm) | φ63 × 200 | φ80 × 200 | φ100 × 200 | φ125 × 200 | φ150 × 300 | φ160 × 700 | φ180 × 300 | φ200 × 300 | φ220 × 300 | φ250 × 300 | φ280 × 300 | φ300 × 300 |
| Õlipumba võimsus (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Varda materjali vahemik (mm) | 13–20 | 15–30 | 15–50 | 20–50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50–100 |
| Põhimootori võimsus (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Tähtis:Hüdraulilise tõukepea tonnaaž ei ole sama mis tõmbevõimsus. Lõplik mudel tuleks valida tegeliku materjali arvutatud tõmbejõu, algläbimõõdu, valmisläbimõõdu, redutseerimisastme ja määrimistingimuste hulgast.
Standardne joonise pikkus on ligikaudu10 m; saab konstrueerida pikemaid või spetsiaalseid käigu konfiguratsioone. Kõik selle tabeli mudelid on mõeldud tugevatele ümarvarrastele.
Väikese läbimõõduga süsinikterasest vardad:Tavaliselt piisab väiksemast FR mudelist, kui vähendamine ja materjali tugevus annavad suhteliselt väikese tõmbejõu. Hüdraulikasüsteemi ülemõõtmine suurendab investeeringuid ja võimsusvajadust, ilma et toote kvaliteet paraneks.
Roostevaba terase jaoks:Tõmbejõud ja töökindlus muutuvad olulisemaks. Matriitsi materjali, määrimismeetodit, vähendamist läbisõidu kohta ja tõmbekiirust tuleks hinnata koos masina tonnaažiga.
Suurte legeeritud terasvarraste jaoks:Hüdrauliline tõukejõud ja konstruktsiooni jäikus muutuvad kriitiliseks, kuna stantsi esialgne sisenemine võib nõuda märkimisväärset jõudu. Mudeli valik peaks põhinema pigem insenerijõu arvutustel, mitte ainult läbimõõdul.
Täppisvõllide jaoks:Joonistusmasin on ainult üks osa tolerantsiahelast. Sirgestusvõime, lõikepikkuse tolerants, faaside mõõtmed ja materjali seisukord tuleks kõik täpsustada enne tellimist.
Suuremahuliseks tootmiseks:Automaatne laadimine, teisaldamine ja virnastamine muutuvad olulisemaks kui lihtsalt joonistuskiiruse suurendamine. Tegelikku tootmise eesmärki tuleks hinnata valmis baaridena tunnis, sealhulgas ülekande- ja lõikamisaega.
Automaatne sihikuga joonise sirgendamise lõikamis- ja faasimisjoon võib ette valmistada tõmmatud varda poltide, naastude, tihvtide ja muude külmsuunaliste komponentide jaoks, kus läbimõõdu konsistents, sirgus ja kontrollitud lõikepikkus mõjutavad allavoolu vormimisprotsessi.
Tüüpiline tootmisstsenaarium:Kinnitusdetailide tootja, kes kasutab korduvaid süsinik- või legeerterase marke, võib kasutada automaatset suunamist ja joonistamist, millele järgneb sirge sirgendamine ja lõikamine, mis vähendab korduvat käsitsemist enne varda külmsuunas ettevalmistamist.
Rakenduste hulka kuuluvad võlli varred, roolikomponendid, kolvivardad, ventiilidega seotud komponendid ja muud täppisvarraste tooted.
Tüüpiline tootmisstsenaarium:CNC-töötlusliine tarniva võlli tootja puhul võib automaatne pikkusesse lõikamise juhtimine vähendada käsitsi mõõtmist enne töötlemist, samal ajal kui sirgendamine aitab säilitada ühtlasemat töötlemisvaru.
Laagrirullide, juhtvõllide ja sarnaste toodete puhul on sirgus ja mõõtmete järjepidevus sageli olulisemad kui lihtsalt maksimaalse tõmbekiiruse saavutamine.
Tüüpiline tootmisstsenaarium:Laagrikomponentide tootja saab liini konfigureerida korduva läbimõõdu ja viimistletud pikkuse spetsifikatsiooni ümber, võimaldades joonistada, sirgendada ja lõigata ilma vardaid liigutamata, et masinaid operatsioonide vahel eraldada.
Titaanil, niklil põhinevad ja muud erisulamid nõuavad suuremat tähelepanu tõmbejõule, töökarastamisele, tööriistadele, määrimisele ja pinnakaitsele. Neid rakendusi tuleks enne masina valimist hinnata tegelike materjaliklasside ja vähendamise ajakavade alusel.
Tüüpiline tootmisstsenaarium:Kui kallis legeervarras peab säilitama pinna terviklikkuse läbi mitme viimistlusetapi, vähendab automaatne ülekanne tarbetuid kontaktpunkte ja võimaldab protsessi parameetritel jääda seotuks sama tootmistellimusega.
Kiirterasest ja tööriistaterasest vardad võivad nõuda suuri tõmbejõude ja deformatsiooni hoolikat kontrolli. Integreeritud lõike- ja faasimisjaamad on kasulikud, kui viimistletud toorikud tarnitakse otse töötlemistoimingutele.
Tüüpiline tootmisstsenaarium:Tööriistaterasest töötleja, mis toodab korduvaid tooriku pikkusi, võib välistada eraldi lõikejärgse jäme eemaldamise toimingu, kui liinile on lisatud vajalik faasi.
Vasel ja alumiiniumil on terasest erinevad deformatsiooni- ja pinnanõuded. Stantsi geomeetria, määrimine ja sirgendamise rõhk tuleks seetõttu konfigureerida konkreetse sulami jaoks, mitte kopeerida terasvarda seadistusest.
Tüüpiline tootmisstsenaarium:Pistikute või juhtivate vardade puhul võib kindlaksmääratud läbimõõdu ja pinnaseisundi säilitamine olla olulisem kui maksimaalne tõmbejõud, nii et joont saab konfigureerida mõõtmete juhtimise ja õrna ülekande ümber.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.opereerib oma peamist tootmisbaasi DongguanisYangjiang Fangrong Machinery Co., Ltd.annab täiendava tootmisvõimsuse. Tehastes valmistatakse külmtõmbe-, sirgestamis- ja nendega seotud metallivormimisseadmeid.
Enne tootmist määratakse automaatse sihikuga joonise sirgendamise lõike- ja faasimisjoon kliendi pooltmaterjali klass, algläbimõõt, valmis läbimõõt, viimistletud pikkus, redutseerimisaste, sirguse nõue, lõiketolerants, faaside geomeetria ja sihtväljund. See teave määrab masina tonnaaži, stantsi paigutuse, sirgendaja tüübi ja automaatika paigutuse.
Tootmine ja kontroll:Hüdraulikakomponendid, silindrisõlmed, konstruktsiooniosad, stantsihoidikud, sirgendusrullid ja ülekandemehhanismid töödeldakse ja monteeritakse enne kogu liini integreerimist. Hydraulic circuits are pressure-tested, while mechanical alignment and electrical functions are checked before shipment.
Tehase vastuvõtukatsed:Kogu liini saab testida kliendi tarnitud baariproovidega, kui need on saadaval. Praktilised vastuvõtupunktid peaksid hõlmama joonistamist, ülekande usaldusväärsust, sirgust, viimistletud pikkust, faaside mõõtmeid, turvablokeeringuid ja tsükli automaatset stabiilsust – mitte ainult seda, kas masin saab ilma koormuseta töötada.
ISO 9001:2015:Kvaliteedijuhtimissüsteem, mis hõlmab ettevõtte projekteerimis-, tootmis- ja teenindusprotsesse. Sertifikaadi nr UQ231211R1.
CE:Standardsed FR-seadmed tarnitakse kehtivate Euroopa masinanõuete jaoks. EL-i projektide puhul tuleks masina lõplikku konfiguratsiooni ja vastavusdeklaratsiooni kontrollida tarnitud seadmete suhtes kohaldatavate õigusaktide ja ühtlustatud standarditega.
Masina ohutus:Ohutusfunktsioonid, nagu hädaseiskamine, kaitse ja blokeeringud, on kaasatud vastavalt masina lõplikule konfiguratsioonile. Täpselt kohaldatavad EN/ISO ohutusstandardid tuleks kinnitada masinaga kaasasolevas tehnilises dokumentatsioonis.
SGS ülevaatus:Kolmanda osapoole kontrolli saab korraldada, kui seda nõuab ostuleping või projekti spetsifikatsioon.
Patendid:FangRong väidab, et tal on leiutiste ja kasulike mudelite patendid, mis hõlmavad tema metallivormimisseadmetes kasutatavaid komponente ja mehhanisme.
MOQ: 1 täielik tootmisliin.Automaatne sihikuga joonise sirgendamise lõike- ja faasimisliin on projekteeritud ja valmistatud vastavalt kliendi varda spetsifikatsioonidele, seega piisab ühest komplektist tervikliku projekti jaoks.
Kogusepõhine hinnapakkumine:Projekti ostmiseks saab hinnapakkumisi struktureerida1 komplekt, 2–3 komplekti ja 4+ komplekti. Iga kogusetaseme tegelik ühikuhind tuleks kinnitada kommertspakkumises, kuna konfiguratsioon, tööriistad ja automatiseerituse tase võivad seadmete maksumust oluliselt muuta.
FOB termin: FOB Shenzheni sadam, Hiinasaab vajaduse korral kasutada ekspordinoteeringute tegemiseks. Lõplik sadam, pakkimisspetsifikatsioonid, siseveo- ja eksporditasud tuleks selgesõnaliselt märkida eelarvel ja müügilepingus.
Standardne tellimuse täitmise aeg:ligikaudu60-90 päevastandardkonfiguratsioonide jaoks, nagu FR-5T kuni FR-60T, sõltub lõplikust tehnilisest kinnitusest ja tootmisgraafikust.
Raskeveokite standardtellimus:ligikaudu90-150 päevaFR-80T ja suuremate konfiguratsioonide jaoks, olenevalt masina suurusest, automatiseerimisest ja testimisnõuetest.
Kiirtellimus:Enne tellimuse kinnitamist saab taotleda kiirendatud tootmisgraafikut. Thekiirendatud teostusaeg on projektipõhineja see tuleks kinnitada pärast komponentide saadavuse, tehase võimsuse ja nõutava FAT ajakava kontrollimist. Kiirtellimusele ei tohiks lisada eeldatavat tarnekuupäeva enne, kui need kaubad on kinnitatud.
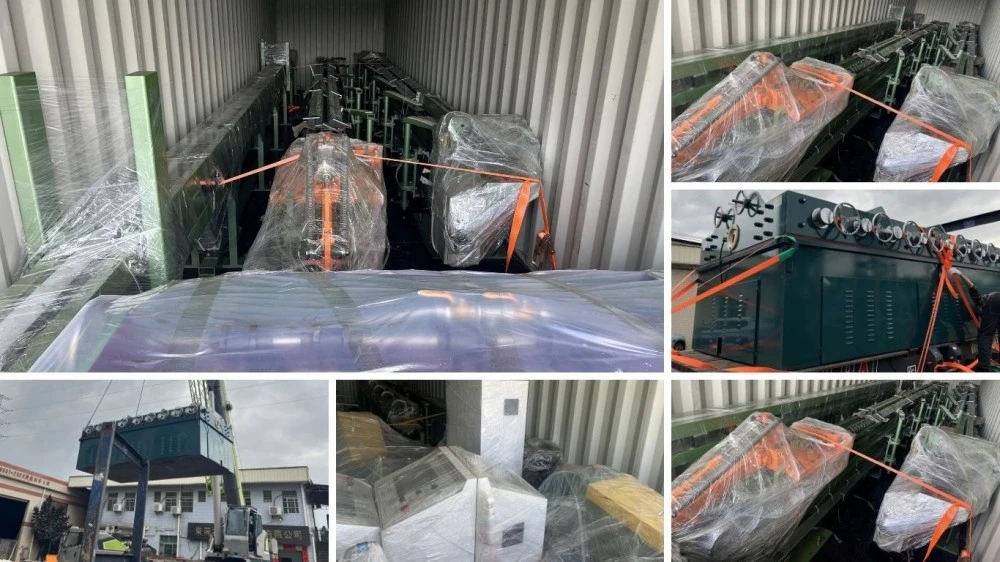
Liin on ette valmistatud eksportveoks vastavalt transpordimõõtmetele pakitud sektsioonitud seadmetega. Kui masina konfiguratsioon ja tarnetee seda nõuavad, kasutatakse puidust korpuseid, niiskus- ja korrosioonikaitset. Lõplikud pakkimismõõtmed ja konteineri laadimisplaanid kinnitatakse pärast liini paigutuse lõplikku vormistamist.
Jah. Standardkontseptsioon ühendab kõik viis toimingut automaatse ülekande ja tsentraliseeritud PLC juhtimise kaudu. Sõltuvalt valitud laadimis- ja virnastamissüsteemist võib toorvarraste laadimine, valmis kimpude eemaldamine ja materjali täiendamine siiski nõuda operaatori kaasamist.
Do not select the machine from bar diameter alone. Nõutav tõmbejõud sõltub materjali kvaliteedist, algläbimõõdust, lõppläbimõõdust, läbikäigu vähendamisest, stantsi nurgast, määrimisest ja tõmbamiskiirusest. Provide these parameters to FangRong for a force calculation before selecting the FR model.
Tõukepea ja osutusjaam täidavad erinevaid funktsioone. Tõukepea annab aksiaalset jõudu, et hõlbustada stantsi sisenemist, samas kui suunamine vähendab varda otsa geomeetriale, mis võib matriitsi siseneda. Konkreetse osutusmeetodi vajadus sõltub lähtevarda läbimõõdust, materjalist ja stantsi konfiguratsioonist. Osutusjääke tuleks seetõttu hinnata eraldi, mitte eeldada, et tõuke-tõmbeoperatsioon selle kõrvaldab.
In-line sirgendaja standardne sihtmärk on≤0,3 mm/m. Tegelik saavutatav sirgus sõltub varda materjalist, läbimõõdust, sissetulevast seisukorrast, tõmbeseisundist ja sirgendaja konfiguratsioonist. Kriitilise võlli või täppisrakenduste puhul tuleks enne tootmist kokku leppida vastuvõtumeetod ja mõõtmispikkus.
Jah, sõltub inseneri kinnitusest. Need materjalid nõuavad tavaliselt suuremat tõmbejõudu ja rohkem tähelepanu töö kõvenemisele, määrimisele, stantsi valikule ja vähendamisele ühe läbimise kohta. Materjali klass tuleks esitada enne masina suuruse määramist.
Jah, kavandatud töövahemikus. Diameetri muutmiseks on tavaliselt vaja vastavaid tööriistu ja seadistusi muuta, samas kui valmis pikkust saab programmeerida PLC kaudu masina lõike- ja käsitsemispiirides. Kui igapäevases tootmises segatakse palju diameetreid, tuleks tootmisvõimsuse arvutusse kaasata tööriistade vahetamise aeg.
Lõiketäpsus sõltub lõikemeetodist, varda läbimõõdust, materjalist, mõõtesüsteemist ja nõutavast tolerantsist. Valmis pikkuse tolerants tuleks täpsustada tehnilises kokkuleppes, selle asemel et tugineda üldisele väitele, nagu "kõrge täpsus".
Jah. Paigutuse projekteerimisel võib arvesse võtta ülekande suunda, laadimiskõrgust, viimistletud lattide virnastamist, ülesvoolu varude ettevalmistamist ja allavoolu töötlemisliideseid. Olemasoleva liini paigutuse ja materjalivoo suuna esitamine pakkumise etapis aitab vältida kulukaid muudatusi pärast paigaldamist.
Pakkudamaterjali klass, algläbimõõt, viimistletud läbimõõt, varda pikkus, viimistletud pikkus, nõutav sirgus, faaside suurus, aastane või tunnitoodang, olemasolevad ülesvoolu seadmed, toiteallikas ja eelistatud automatiseerimise tase. Näidisjoonis või valmistoote joonis on kasulik lõikamis- ja faasimispunktide määratlemisel.
Tüüpiline ulatus hõlmab osutusjaama, tõmbetõmbemasinat, hüdraulilist jõuallikat, tõmbekelku, reassirgendajat, automaatset lõikeseadet, faasimisseadet, ülekandemehhanisme ja PLC/HMI juhtimissüsteemi. Matriitsid ja eritööriistad tuleks pakkumises eraldi välja tuua, et ostja saaks selgelt tuvastada kogu projekti maksumuse.
MOQ on1 täielik tootmisliin. Saab koostada kogusepõhised hinnapakkumised1 komplekt, 2–3 komplekti ja 4+ komplekti. Tegelik hind igal kogusetasemel sõltub masina lõplikust konfiguratsioonist ja tööriistadest.
Tavaliselt nõuavad standardkonfiguratsioonid60-90 päeva. Tavaliselt nõuavad suuremad FR-80T ja kõrgemad projektid90-150 päeva. Kiireloomuliste projektide puhul saab enne lepingu allkirjastamist hinnata kiirendatud ajakava komponentide saadavuse ja praeguse tehasevõimsuse põhjal.
Jah.FOB Shenzheni sadam, Hiinavõib vajadusel tsiteerida. Pakkumises tuleks selgelt välja tuua FOB-sadam, pakkimisala, sisemaatranspordi vastutus ja kõik välistatud tasud, et ostja saaks pakkumisi võrrelda samal alusel.
Tavaline garantii on12 kuud alates kasutuselevõtust. Paigaldusjärelevalve, kasutuselevõtt, operaatori koolitus, varuosade tugi ja kaugtõrkeotsing võivad sisalduda vastavalt lepingule. Täpne reageerimisviis ja varuosade ulatus tuleb märkida müügilepingusse.
Jah. Katsetamine kliendi tarnitud materjaliga on soovitatav projektide puhul, mis hõlmavad keerulisi sulameid, rangeid sirgusnõudeid või spetsiaalset faaside geomeetriat. See võimaldab enne saatmist hinnata tõmbejõudu, tööriistu, sirgendamise seadistust, lõike- ja viimistletud pinda.
Ostja peaks kontrollima rohkem kui masina liikumist. Praktiline FAT peaks katmatõmbejõud ja tsükli stabiilsus, varda ülekanne, mõõtmete vähendamine, sirgus, viimistletud pikkus, faaside mõõtmed, hüdrauliline leke, elektrilised funktsioonid ja turvablokeeringud. Kriitiliste toodete puhul tuleks valmis proove mõõta vastavalt kokkulepitud aktsepteerimisspetsifikatsioonidele.
Vajalik vundament sõltub liini pikkusest, masina kaalust, tõmbejõust ja töökoha tingimustest. Pärast seadme lõpliku paigutuse kinnitamist saab FangRong pakkuda vundamendi ja ankrupoltide jooniseid. Tsiviilvundament tuleks enne paigaldamist valmis ehitada vastavalt kinnitatud joonisele.
Jah. Levinud kohandamisalad hõlmavad varda läbimõõdu vahemikku, tõmbekäiku, stantsihoidjat, sirgendaja konfiguratsiooni, lõikemeetodit, faaside geomeetriat, ülekandesüsteemi, laadimist ja virnastamist, PLC-sidet ja viimistletud varda käsitsemist. Kohandamine tuleks lõpetada tegelikust tootmisprotsessist, mitte lisada kasutamata funktsioone.
Drawbench inseneritöö alates 1998. aastast:FangRong on rohkem kui kaks aastakümmet keskendunud külmtõmbamisele ja sellega seotud metallivormimisseadmetele. Ettevõte teatab, et tema seadmeid on tarnitud klientidele enam kui 70 riigis.
Integreeritud protsessitehnoloogia:Projekt ei piirdu tõmbepingi tarnimisega. Tõmbejõud, stantsi paigutus, sirgendamine, lõikamine, faasimine ja materjali ülekandmine peavad töötama koos; see on eriti oluline, kui klient soovib, et üks valmis latt läbiks kõik toimingud ilma vahepealse ladustamiseta.
Kaks tootmisrajatist:Dongguani ja Yangjiangi tootmisrajatised pakuvad täiendavat tootmisvõimsust suurte või mitme masinaga projektide jaoks.
Rakenduspõhine testimine:Võimaluse korral annab kliendi tegeliku vardamaterjaliga testimine kasulikumaid tõendeid kui koormamata masina demonstratsioon. See on eriti oluline roostevaba terase, ülitugeva legeerterase ja kitsa tolerantsiga rakenduste puhul.
Tehniline tugi pärast tarnimist:Paigaldusjärelevalve, kasutuselevõtt, operaatori koolitus, varuosade tugi ja kaugtõrkeotsing võivad olla kaasatud vastavalt projekti mahule.
Masina täpseks valikuks ja hinnapakkumiseks saatke materjali klass, algläbimõõt, valmis läbimõõt, viimistletud pikkus, nõutav sirgus, faaside mõõtmed ja sihtväljund. Nendest parameetritest piisab, et insenerimeeskond saaks määrata sobiva FR-mudeli ja integreeritud liinikonfiguratsiooni.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel