Tooted
Tooted

Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.

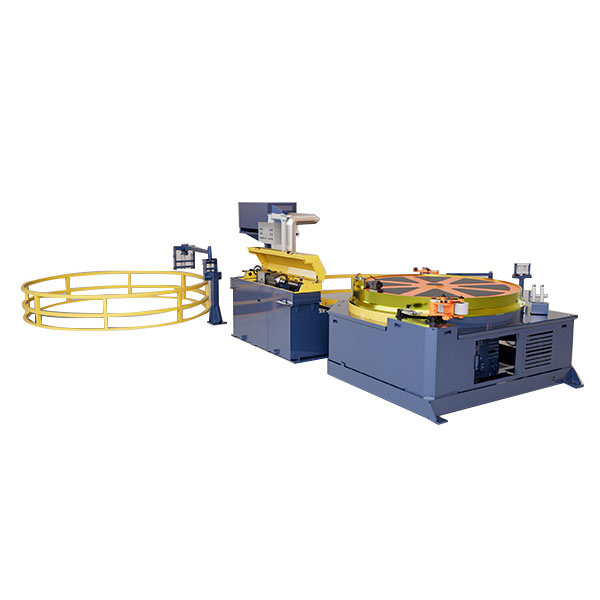
Süsinikterasest hüdrauliline ühestantsiline osutusmasin
  • Süsinikterasest hüdrauliline ühestantsiline osutusmasinSüsinikterasest hüdrauliline ühestantsiline osutusmasin

Süsinikterasest hüdrauliline ühestantsiline osutusmasin

FangRong süsinikterasest hüdrauliline ühe otsaga osutusmasin on spetsiaalselt ette nähtud süsinikterasest torude ja vardade suure jõu vähendamiseks ja suunamiseks enne tõmbamisprotsessi. Võimsa hüdraulikasüsteemi ja täpse ühestantsilise tehnoloogia abil töötav masin tagab ühtlase osutuskvaliteedi, suure kontsentrilisuse ja suurepärase mõõtmete täpsuse. See on ideaalne lahendus terastorude tootjatele, külmtõmbeveskitele ja metallitöötlemisettevõtetele, kes soovivad suurendada tootmise efektiivsust ja vähendada tööjõukulusid.
Hinnang: 5.0
(Reitingute arv: 1)

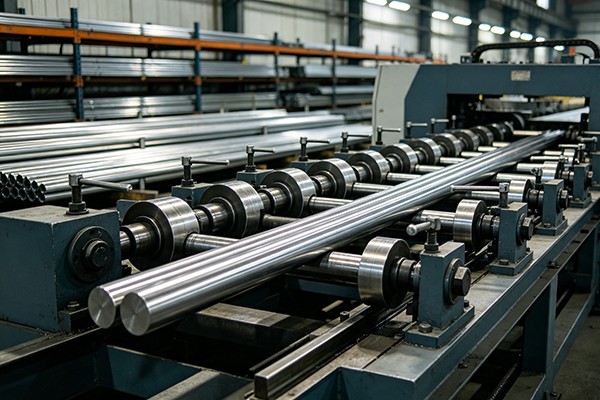
Süsinikterasest hüdrauliline ühestantsiline osutusmasin vähendab ja moodustab süsinikterasest torude või tahkete vardade otsad enne külmtõmbamist. Toorik asetatakse vormimisvormi, kinnitatakse hüdrauliliselt ja surutakse kokku väiksema otsa läbimõõduni, et see saaks siseneda tõmbevormi või tõmbeseadme poolt kinni hoida.

Suure välisläbimõõdu, paksude seinte või suure materjali tugevusega süsinikterase puhul võib vormimiskoormus olla märkimisväärne. See masin kasutab suure tonnaažiga hüdrosilindrit nõutava vormimisjõu tekitamiseks kontrollitud käiguga, muutes selle sobivaks torude ja vardade raskeks ettevalmistamiseks, kus kergemad osutusseadmed ei pruugi pakkuda piisavat võimsust.

Carbon Steel Hydraulic One-Die Pointing Machine for tube end reduction

Miks suunata toru ots enne külmtõmbamist?

Külmtõmbestants ei suuda tavaliselt vastu võtta sissetuleva toru või lati kogu välisläbimõõtu. Esmalt tuleb üks ots kahandada, et moodustada terav osa, mis pääseb läbi matriitsi ja mida haarab tõmbesüsteem. Selle terava lõigu kvaliteet mõjutab otseselt joonistamise esimest etappi.

Süsinikterasest torude puhul ei valita sihitud teravatipulist läbimõõtu joonistusprotsessist sõltumatult. Seda tuleks arvesse võtta koos joonistusvormi sisendi, seina paksuse, materjali kvaliteedi, redutseerimisastme, haardemeetodi ja nõutava otstepikkusega. Liiga suur punkt võib muuta stantsi sisestamise keeruliseks, samas kui liigne vähendamine võib suurendada kohalikku deformatsiooni ning pragude või kortsude tekkimise ohtu.

Kuidas ühe stantsiga hüdrauliline vormimisprotsess töötab

Toru või varras sisestatakse stantsi sees määratletud kohta. Hüdraulilised kinnitussilindrid hoiavad töödeldavat detaili liikumise eest, samal ajal kui peamine hüdrosilinder juhib vormimisvormi. Matriit surub materjali järk-järgult kokku, kuni saavutatakse kindlaksmääratud otsa läbimõõt ja kuju.

Pärast vormimiskäiku tõmbub stants tagasi ja klambrid vabastavad tooriku. Terav ots on seejärel valmis järgmiseks toiminguks, näiteks külmtõmbamiseks, haaramiseks või muuks toruvormimisprotsessiks.

Vormimistulemus sõltub enamast kui hüdraulilisest rõhust. Materjali voolavuspiir, välisläbimõõt, seina paksus, redutseerimisaste, stantsi geomeetria, stantsi kliirens ja positsioneerimispikkus mõjutavad lõplikku kuju. Korduva tootmise puhul on nende tingimuste ühtlane hoidmine oluline, et säilitada ühesugused terava otsaga mõõtmed.

Mida masin aitab tootmist kontrollida

Manuaalne või ebajärjekindel lõpp-punkt võib luua joonistamisprotsessi jaoks erinevad algustingimused. See masin loob töödeldava detaili esiotsa vormimismeetodi ja aitab tootmismeeskondadel kontrollida mitmeid levinud probleeme:

Ebajärjekindlad terava otsaga mõõtmed:Kontrollitud hüdrauliline liikumine ja fikseeritud stantsi geomeetria tagavad korratava vormimiskäigu.

Raske joonistusvormi sisestamine:Terava osa saab valmistada mõõtmetega, mis sobivad allavoolu tõmbestantsi ja haardeseadmega.

Ebaühtlane deformatsioon:Õige stantsi konstruktsioon ja tooriku paigutus aitavad kontrollida üleminekut toru algse läbimõõdu ja vähendatud otsa vahel.

Suur vormimiskoormus:Hüdrauliline silinder tagab suure läbimõõduga, paksuseinaliste ja suurema tugevusega süsinikterasest materjalide jaoks vajaliku jõu.

Ebastabiilne allavoolu joonis:Ühtsemad terava otsaga otsad vähendavad iga tooriku algseisundi erinevusi.

Materjalide ja tööriistade jäätmed:Õiged suunamismõõtmed vähendavad ebasobivast otsageomeetriast tingitud korduva ettevalmistamise või tagasilükkamise vajadust.

Osutamise kvaliteeti mõjutavad tehnilised punktid

Hüdraulilise osutusmasina puhul on maksimaalne hüdrauliline rõhk vaid üks osa masina valikust. Tegelik vormimisvajadus määratakse materjali ja toru otsas vajaliku deformatsiooni suuruse järgi.

Materjali tugevus ja seina paksus

Kõrgema tugevusega süsinikteras nõuab sama mõõtmete vähendamise korral rohkem vormimisjõudu kui madala süsinikusisaldusega materjal. Seina paksusel on otsene mõju ka vormimiskindlusele. Ainult välisläbimõõdu järgi valitud masin võib seetõttu olla paksuseinalise toru jaoks alamõõduline.

Terav läbimõõt ja vähendamise suhe

Algse läbimõõdu ja terava läbimõõdu erinevus määrab deformatsiooni suuruse. Vähendus peaks sobima materjali ja stantsi geomeetriaga. Liigne üheastmeline vähendamine võib põhjustada lokaalset paindumist, pinnakahjustusi, pragusid või ebastabiilset üleminekuala.

Stantsi geomeetria ja kliirens

Vormimisvorm määrab lõpliku profiili ja kontrollib, kuidas materjal kokkusurumise ajal voolab. Liiga väike kliirens võib suurendada vormimiskindlust ja kulumist, samas kui liigne kliirens võib põhjustada mõõtmete muutumist. Sel põhjusel tuleks tööriistad kavandada toru tegeliku läbimõõdu, seina paksuse, materjali klassi ja nõutava terava profiili järgi.

Osutamise pikkus

Suunamispikkus peab tagama tõmbamisvormi ja haardesüsteemi jaoks piisavalt vähendatud osa. Samuti peaks see võimaldama kontrollitud üleminekut algsest toruosast vähendatud otsa. Seetõttu tuleks nõutav pikkus kinnitada koos allavoolu tõmbeseadmetega, mitte käsitleda sõltumatu masinaparameetrina.

Masina konfiguratsioon

Süsinikterasest hüdrauliline ühestantsiline otsmasin kasutab ühe stantsiga vormimisstruktuuri, mis on kombineeritud hüdraulilise kinnitusega ja suure tonnaažiga peasilindriga. Konfiguratsioon on ette nähtud rakendusteks, kus on vaja olulist lõpp-redutseerimisjõudu ja kus terava geomeetria saab luua spetsiaalse vormimisvormi abil.

PLC-põhine juhtimissüsteem juhib vormimisjärjestust, hüdroahel aga silindri liikumist ja töörõhku. Masinat saab konfigureerida erinevate stantsidega erinevate tooriku suuruste jaoks. Automaatset peale- ja mahalaadimist saab integreerida ka siis, kui osutusmasin on paigaldatud suuremamahulise tootmisliini osana.

Tehnilised andmed

Üksus Parameeter
Osutava läbimõõdu vahemik φ0mm-φ400mm
Töötõhusus (välja arvatud pöörlemisaeg) 4-7/min
Suunatava läbimõõduga silinder φ280T
Kinnitussilinder φ200T × 3
Hüdraulikasüsteemi maksimaalne rõhk 25 MPa
Mootori võimsus 37 kW / 1460 p/min
Üldmõõtmed (P × L × K) 2600 mm × 1500 mm × 1650 mm
Masina kaal 4500 kg

Kohandatud spetsifikatsioonid on saadaval erinevate materjaliklasside, tooriku mõõtmete, osutusnõuete ja tootmisplaanide jaoks. Ülaltoodud andmed on viitamiseks; masina tegelikud parameetrid tuleks kinnitada vastavalt materjali- ja vormimisnõuetele.

Kuidas valida õiget osutamise konfiguratsiooni

Kõige kasulikum teave masina valimisel ei ole lihtsalt toru maksimaalne läbimõõt. FangRong hindab enne masina konfiguratsiooni kinnitamist vormimise täielikku seisundit.

Nõutavad andmed Miks see on oluline
Süsinikterase klass Määrab materjali tugevuse ja vormimiskindluse
Toru välisläbimõõt Määrab stantsi suuruse ja masina tööpiirkonna
Seina paksus Mõjutab vormimisjõudu ja deformatsioonikäitumist
Nõutav terava läbimõõt Määrab vajaliku lõpu vähendamise summa
Osutamise pikkus Peab vastama joonistusvormi ja haaramismeetodile
Töödeldava detaili pikkus Mõjutab positsioneerimist ja laadimiskorraldust
Nõutav väljund Määrab tsükliaja ja automatiseerimisnõuded
Toiteallikas Kasutatakse paigalduskoha elektrisüsteemi konfigureerimiseks

Hinnapakkumise jaoks on vajaliku terava otsa joonised või näidised kasulikud, kui geomeetria ei ole standardmõõtmega määratletud. See võimaldab kontrollida matriitsi konfiguratsiooni ja vormimisjärjestust tegelike tootmisnõuetega.

Rakendused torude ja ribade töötlemisel

Masinat kasutatakse seal, kus süsinikterasest torud või vardad vajavad enne järgnevat protsessi kontrollitud otsa vähendamist. Tüüpilised rakendused hõlmavad õmblusteta ja keevitatud torude külmtõmbamist, terasvarraste töötlemist, mootorsõidukite torude ja komponentide tootmist, nafta- ja gaasitorude töötlemist, ehitusterastooteid, mehaanilisi komponente ja üldist metallide valmistamist.

Selle kõige asjakohasem rakendus on viimane ettevalmistusetapp enne külmtõmbamist. Terviklikul joonistusjoonel mõjutab osutustulemus seda, kui kergesti toorik joonistusvormi siseneb ja kui usaldusväärselt saab alustada esimest joonistusoperatsiooni.

FangRong: külmtõmbamis- ja metallitöötlusseadmete kogemus

FangRong cold drawing and metal tube processing equipment

FangRong asutati 1998. aastal ja tal on rohkem kui 26-aastane kogemus külmtõmbeseadmete, sirgestamismasinate ja nendega seotud metallurgiaseadmete projekteerimisel ja valmistamisel. Meie kogemus hõlmab seadmeid, mida kasutatakse enne, selle ajal ja pärast torude ja vardade vormimist, võimaldades arvesse võtta suunamisnõudeid koos järgneva tootmisprotsessiga.

FangRong haldab kahte tootmisrajatist: Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd. Seadmeid on tarnitud enam kui 10 000 kliendile enam kui 60 tööstusharus ning eksporditud enam kui 60 riiki ja piirkonda.

Kohandatud osutusseadmete puhul algab meie tehniline töö pigem toorikuga kui standardse masinamudeliga. Enne lõpliku konfiguratsiooni kinnitamist vaadatakse üle materjali klass, toru mõõtmed, nõutav terav geomeetria, tootmisvõimsus, stantsi konfiguratsioon, hüdrauliline võimsus ja seos järgmise protsessiga.

FangRong manufacturing facilities for cold drawing machinery

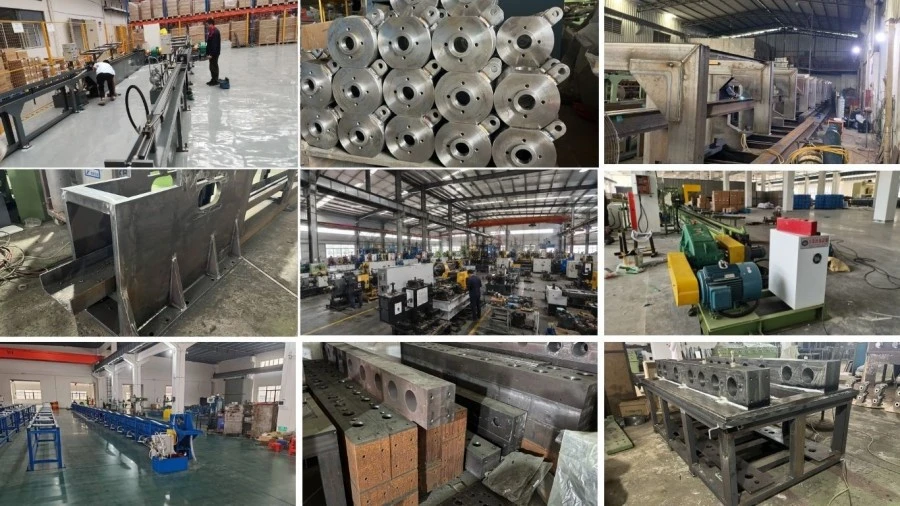
Kaks tootmisrajatist

Dongguan Fangrong Metallurgical Equipment Co., Ltd.asub Dalang Townis, Dongguani linnas ja on FangRongi peakorter ja peamine tootmisbaas. Tehas toodab täppis-külmtõmbemasinaid, sirgendusmasinaid, niidivaltsimise seadmeid ja nendega seotud metallitöötlemismasinaid.

Yangjiang Fangrong Machinery Co., Ltd.asub Yangdongi linnaosas, Yangjiangi linnas. Tehas laiendab tootmisvõimsust ning toetab tootmist ja tarnimist suuremate seadmeprojektide jaoks.

Masinate tootmine ja tehase testimine

Manufacturing and assembly process of hydraulic pointing machine

Osutusmasin peab taluma korduvaid vormimiskoormusi, nii et tootmisprotsess keskendub raami jäikusele, silindri jõudlusele, stantsi joondamisele, hüdraulilisele stabiilsusele ja korratavale liikumisele, mitte ainult välimusele.

Tehnikaülevaade enne valmistamist

Esmalt kontrollitakse kliendi tooriku andmeid, sealhulgas materjali, välisläbimõõtu, seina paksust, terava läbimõõdu, osutuspikkust, tootmiskiirust ja allavoolu joonistamisnõudeid. Seejärel määratletakse mehaaniline paigutus, hüdroahel, stantside paigutus ja juhtimisjada.

Raam ja kandvad komponendid

Terasplaadid ja konstruktsioonikomponendid lõigatakse ja keevitatakse vastavalt masina konstruktsioonile. Deformatsiooni kontrollimiseks ja vormimiskomponentide joonduse säilitamiseks tehakse seal, kus see on vajalik pingevaba töötlus ja töötlus.

Hüdraulika- ja stantsikomponendid

Hüdraulilisi silindreid töödeldakse enne paigaldamist ja kontrollitakse nende mõõtmete täpsust. Vormimisstantsid valmistatakse vastavalt nõutavale tooriku valikule ja teravale profiilile. Survematerjal ja kuumtöötlus valitakse vastavalt eeldatavale vormimiskoormusele ja tootmistingimustele.

Hüdraulikasüsteemi kokkupanek

Hüdrojõuseade, klapiplokk, silindrid, voolikud ja nendega seotud torustik on paigaldatud ja kontrollitud terviklikuna. Enne tootmiskatseid tehakse survekatse ja ballooni liikumise kontroll.

Juhtimissüsteem ja liikumistestid

Elektrikilpi ja PLC juhtimissüsteemi testitakse tegeliku tööjärjestuse kaudu, sealhulgas kinnitamine, stantsi liikumine, vormimine, tagastamine ja mahalaadimine. Blokeeringuid ja turvafunktsioone kontrollitakse enne koormustesti.

Laadimiskatse katsetoorikutega

Valminud masinat testitakse esmalt ilma koormuseta ja seejärel sobiva katsematerjaliga. Vormitud otsa mõõtmeid, masina liikumist, hüdraulilist rõhku, tsükliaega ja tööstabiilsust kontrollitakse kokkulepitud nõuetega.

Factory testing and inspection of FangRong metal processing machinery

Sertifikaadid ja tehnilised volikirjad

ISO 9001:2015:Kvaliteedijuhtimissüsteem, mis hõlmab projekteerimist, tootmist, paigaldust ja teenindust. Sertifikaadi nr UQ231211R1.

CE-märk:Masina konfiguratsioon vastab kohaldatavatele masinadirektiivi 2006/42/EÜ nõuetele, sealhulgas kindlaksmääratud ohutusfunktsioonid, nagu hädaseiskamine, kahe käega juhtnupud ja valguskardinad.

SGS ülevaatus:Masina jõudluse ja ohutusega seotud nõuete jaoks on saadaval sõltumatud kontrolliteenused.

Patendid:FangRong omab 32 leiutise patenti ja enam kui 100 kasuliku mudeli patenti. Näited hõlmavad 2013207829011 keti pingutusseadme jaoks, 2008300532117 mitmeahelalise matriitsihoidiku jaoks ja ZL2015 2 0842922.7 kiirvahetustorusüsteemi jaoks.

Pakkimine ja saatmine

Packaging and shipment of hydraulic pointing machine

Enne saatmist kontrollitakse süsinikterasest hüdraulilist ühestantsilise sihiku masinat kinnitatud konfiguratsiooni suhtes ja valmistatakse ette vastavalt transpordinõuetele. Hüdraulilised ja elektrilised komponendid on kaitstud kahjustuste eest käsitsemise ja transportimise ajal, samas kui eemaldatavad tööriistad ja tarvikud pakitakse vajadusel eraldi.

Välismaiste projektide puhul saab saadetise ettevalmistamist kooskõlastada vastavalt kliendi paigaldustingimustele, toiteallikale, töökoja paigutusele ja mahalaadimiskorrale.

KKK

1. Milliseid materjale saab see hüdrauliline ühestantsimismasin töödelda?

Masin on mõeldud peamiselt süsinikterasest torude, õmblusteta terastorude, keevitatud terastorude, tahkete terasvarraste ja muude mustmetallide materjalide jaoks. Teisi materjale saab hinnata nende tugevuse, mõõtmete ja vormimisnõuete järgi.

2. Millist toru läbimõõtu saab masin töödelda?

Võrdlusspetsifikatsioonis on toodud osutusdiameetri vahemik φ0mm–φ400mm. Praktiline tööulatus sõltub toru või varda läbimõõdust, seina paksusest, materjali kvaliteedist, teraviku läbimõõdust ja nõutavast vormimispikkusest.

3. Kas see suudab töödelda nii torusid kui ka täisvardaid?

Jah. Masinat saab konfigureerida sobivate vormimisvormidega torude või täisvarraste jaoks. Tööriistad tuleks valida vastavalt tooriku geomeetriale ja materjalile.

4. Kuidas teha kindlaks, kas ühe nupuga osutamine sobib?

Otsus sõltub tooriku läbimõõdust, seina paksusest, materjali tugevusest, nõutavast vähendamisest, teravprofiilist, tootmismahust ja allavoolu tõmbamisprotsessist. Neid parameetreid tuleks üle vaadata koos, mitte valida masinat ainult läbimõõdu järgi.

5. Millist teavet on hinnapakkumise tegemiseks vaja?

Esitage materjali klass, toru või varda tüüp, välisläbimõõt, seina paksus, nõutav terav läbimõõt, osutuspikkus, tooriku pikkus, nõutav tootmisvõimsus ja kohalik toiteallikas. Terava otsa joonis või näidis on abiks kohandatud tööriistade jaoks.

6. Kas suunamisvormi saab kohandada?

Jah. Matriitsid saab konstrueerida erinevate torude ja varda mõõtmete, teravate läbimõõtude, otstepikkuste ja otsaprofiilide jaoks. Erinevate toodete jaoks saab tarnida ka mitut stantsikomplekti.

7. Kas saab lisada automaatse peale- ja mahalaadimise?

Jah. Automaatset laadimist ja mahalaadimist saab integreerida vastavalt tootmisplaanile ja nõutavale tsükliajale. Automatiseerimise tase määratakse tavaliselt pärast tooriku laadimismeetodi ning üles- ja allavoolu seadmete kinnitamist.

8. Mis on standardne tootmisaeg?

Standard machines are typically delivered within 30-60 working days after order confirmation. Customized machines may require additional time depending on tooling, hydraulic configuration, automation, and testing requirements.

9. Mis on süsinikterasest hüdraulilise ühe stantsimismasinaga kaasas?

Standardpakett sisaldab üldiselt põhimasinat, standardset stantsikomplekti, hüdrosüsteemi, elektrilist juhtkappi, kasutusjuhendit ja põhilisi hooldustööriistu. Vastavalt projektile saab tarnida täiendavaid stantse ja valikulisi tarvikuid.

10. Milline garantii on antud?

Standardgarantii on 12 kuud alates masina paigaldamisest. Tehniline tugi ja varuosade teenindus jäävad kättesaadavaks ka pärast garantiiperioodi lõppu.

11. Kas pakute paigaldus- ja operaatorikoolitust?

Jah. FangRong pakub kasutusjuhendeid, veebipõhist tehnilist tuge, kaugkäivitamist ning vajaduse korral välismaist paigaldust ja operaatori koolitust.

12. Kas saate meie toru spetsifikatsioonidest masina mudelit kinnitada?

Jah. Saatke materjali klass, toru läbimõõt, seina paksus, nõutav teraviku läbimõõt ja pikkus, tooriku pikkus, tootmise sihtmärk ja joonistusprotsessi parameetrid, kui need on saadaval. FangRongi tehniline meeskond saab vormimisnõuded üle vaadata ja soovitada sobivat masina ja stantsi konfiguratsiooni.

Saada päring
Kontaktinfo
Rääkige meile oma materjalist, toote spetsifikatsioonidest, tootmisprotsessist ja seadmenõuetest. FangRong võib arutada teie rakenduse jaoks sobivaid külmtõmbemasinaid, tõmbestantse, sirgendusmasinaid ja kohandatud lahendusi.
Hinnang:
5.0
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu