Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
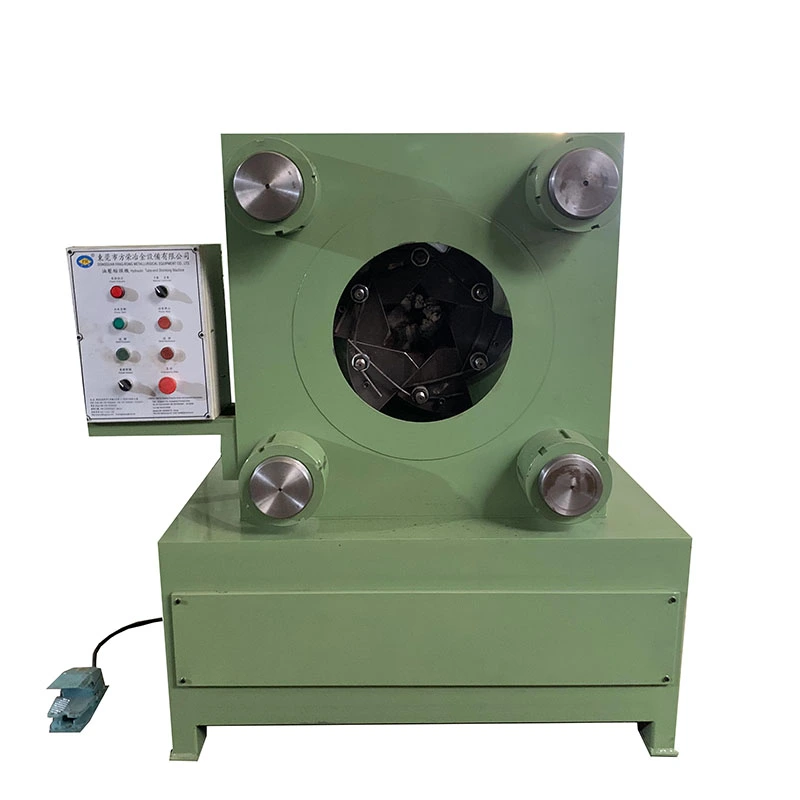
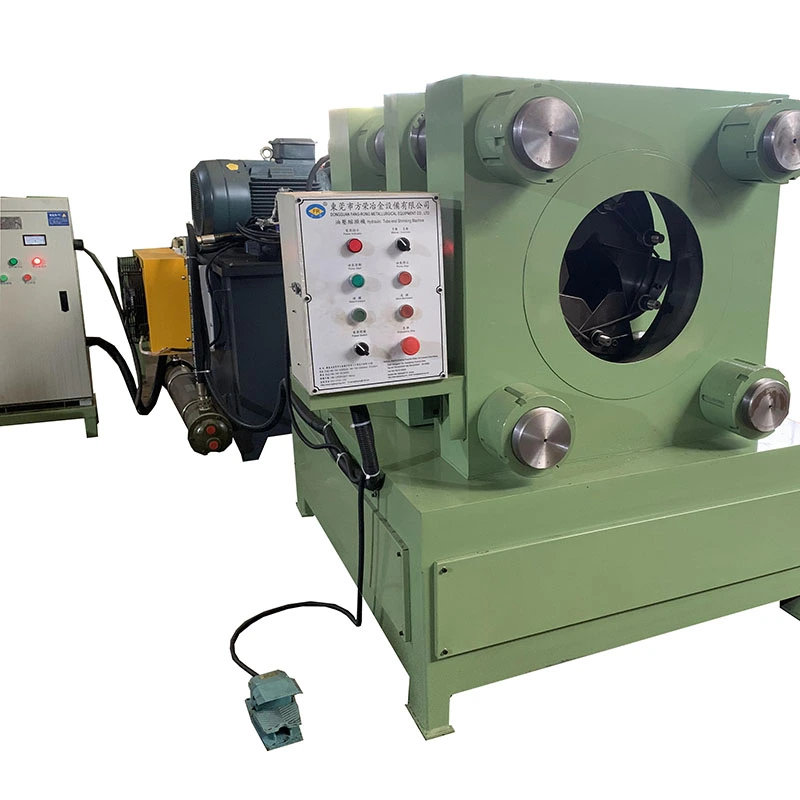
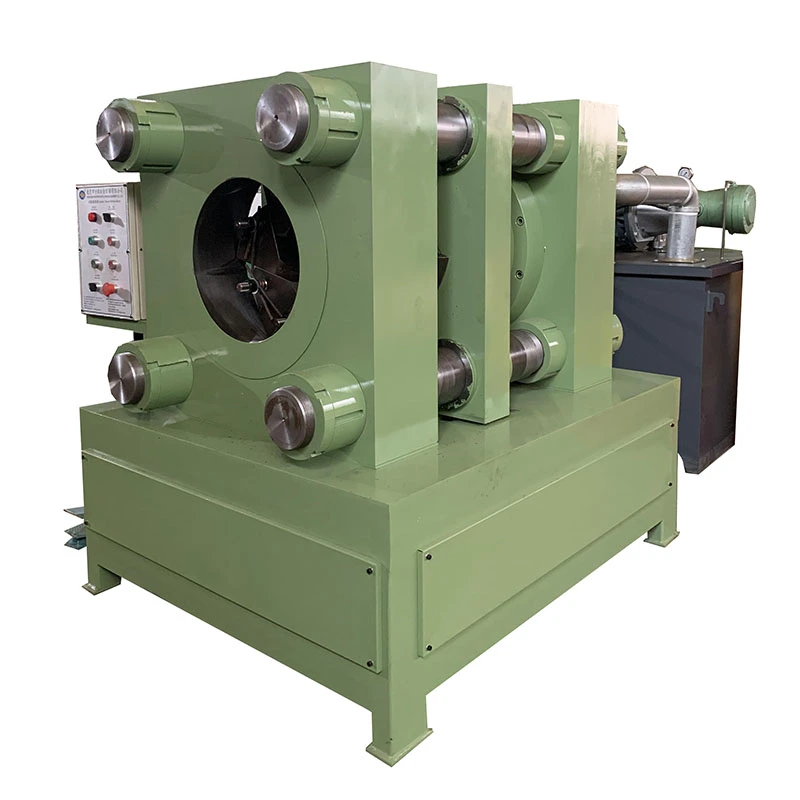
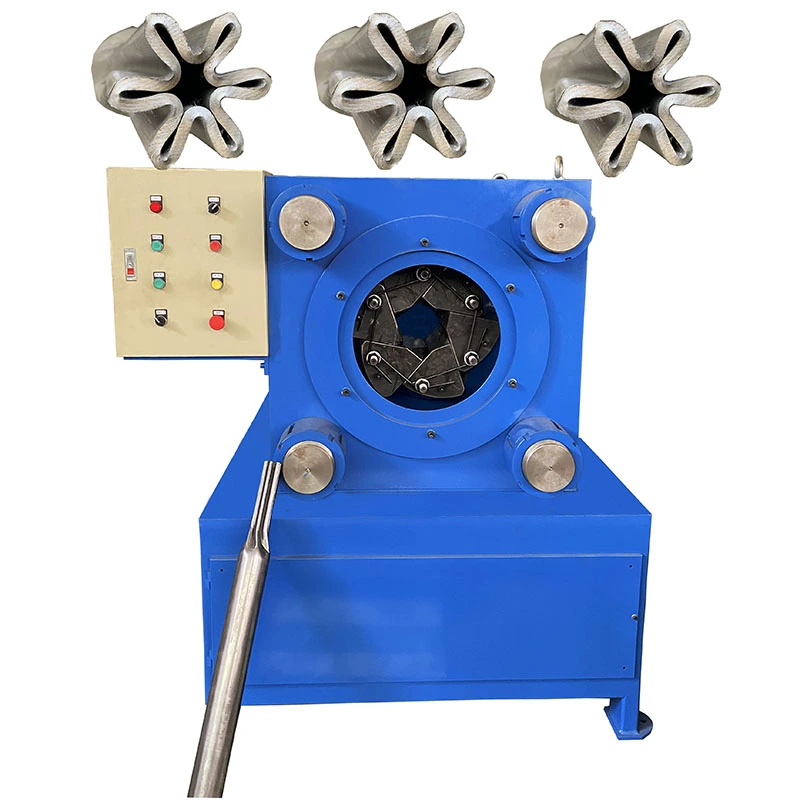
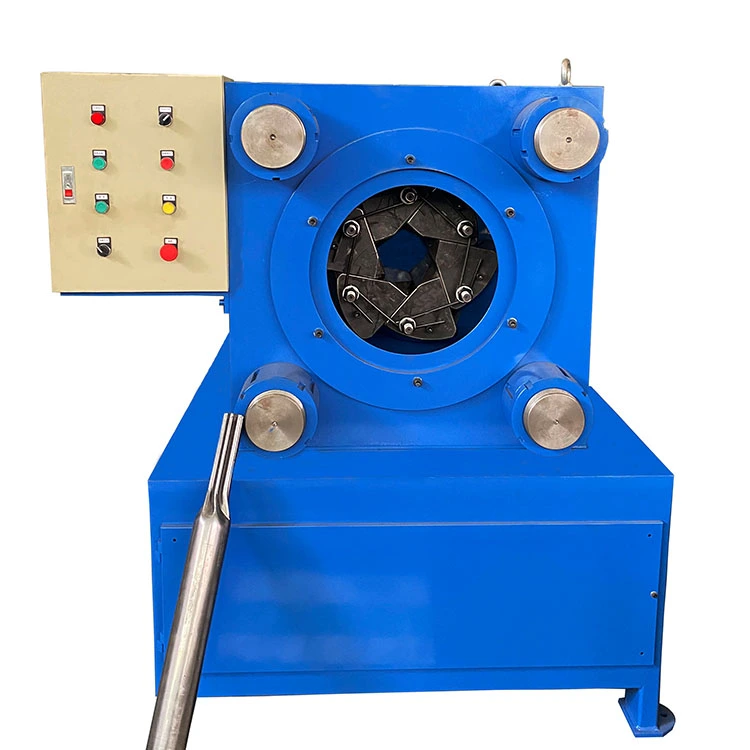
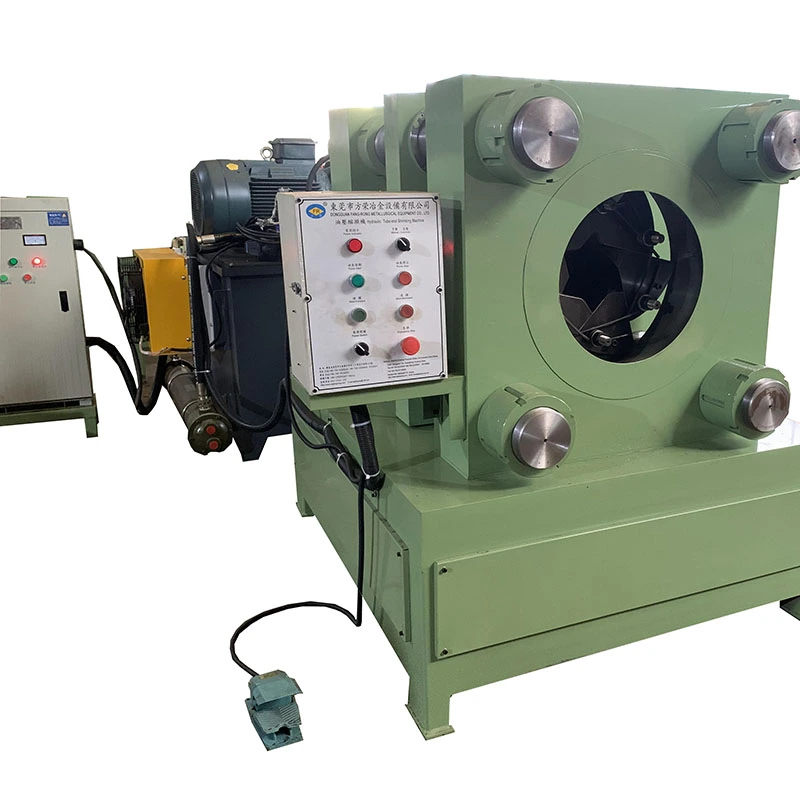
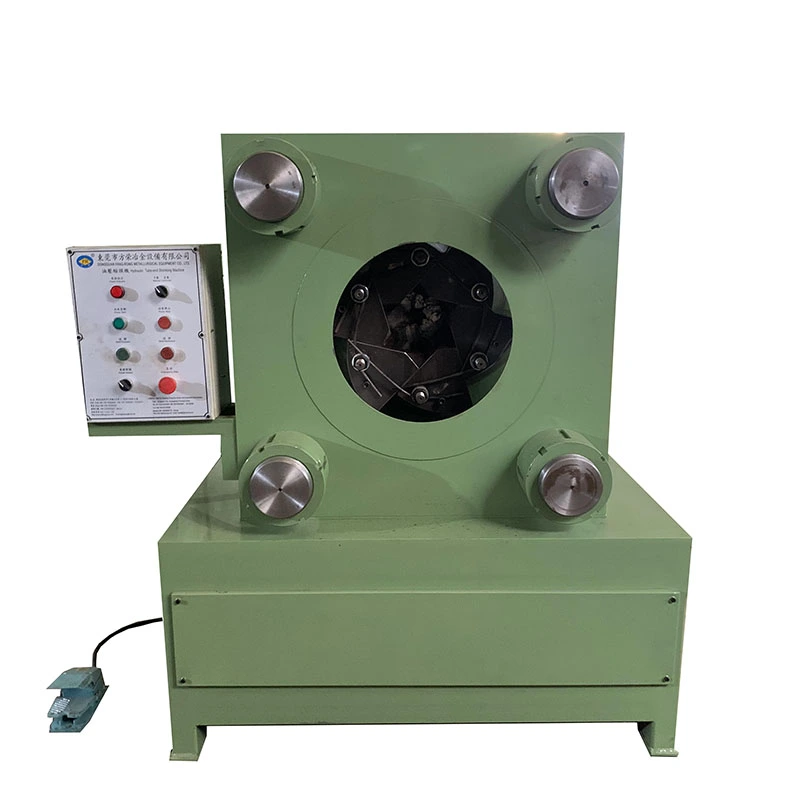
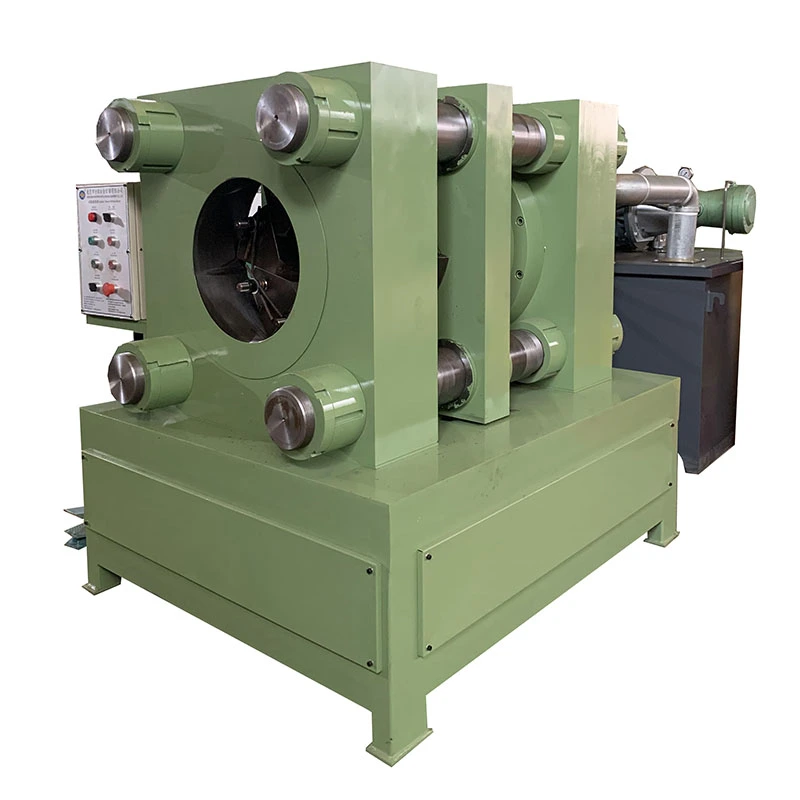
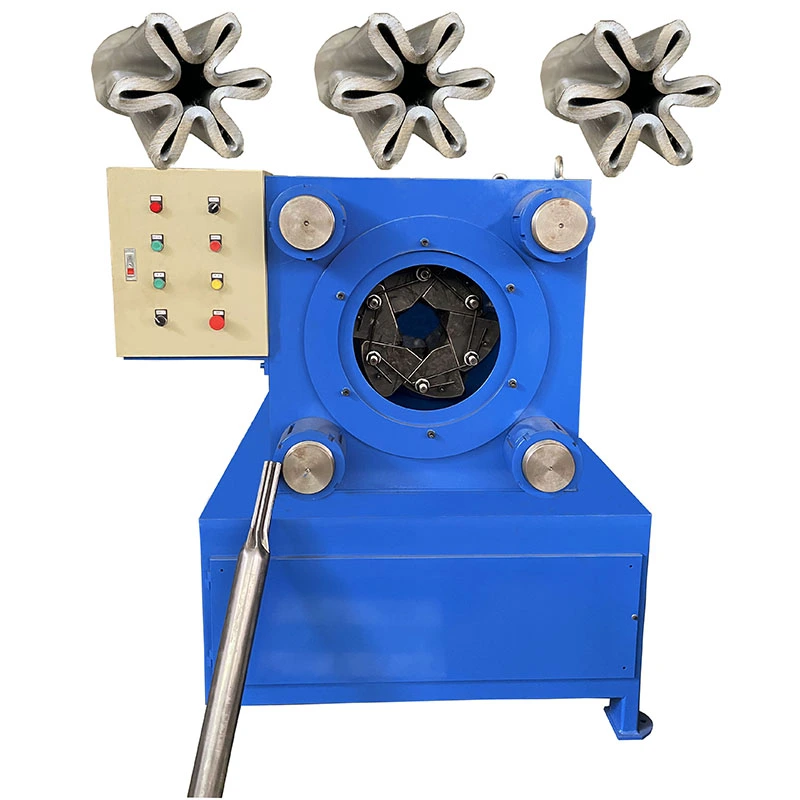
Vasktorude tootmisel mõjutab terava lõigu kvaliteet otseselt esimest joonistuskäiku. Ebaühtlane või halvasti vormitud ots võib raskendada stantsi sisestamist, suurendada pinnakahjustuste tõenäosust või nõuda täiendavat käsitsi ettevalmistamist. Kuue stantsiga hüdrokonstruktsioon on mõeldud rakendusteks, kus on oluline kontrollitud radiaalne vormimine ja ühtlane toru otsa geomeetria.
Peamine erinevus seisneb selles, kuidas torule vormimisjõudu rakendatakse. Kahe ja nelja stantsiga süsteemid võivad teostada toru suunamist, kuid vormimisstantside arv ja paigutus mõjutavad seda, kui ühtlaselt toru ümber selle ümbermõõdu kokku surutakse.
| Võrdlus | Kaks suremist | Neli suremist | Kuus sureb |
| Moodustamise suund | Vastandsuunad | Neli radiaalset suunda | Kuus radiaalset suunda |
| Jõudude jaotus | Rohkem kontsentreeritud | Ühtlasemalt jaotunud | Jaotunud ühtlasemalt ümber toru |
| Toru otsa juhtimine | Sobib põhilisteks osutustöödeks | Täiustatud kontroll | Sobib rakendustele, mis nõuavad ühtlasemat radiaalset vormimist |
| Tüüpiline kaalutlus | Lihtne toru otsa vähendamine | Üldine tootmiskasutus | Vasktorud ja rakendused, kus toru otsa geomeetria on oluline |
Kuue stantsi paigutus ei tähenda lihtsalt "rohkem stantsi võrdub paremate tulemustega". Selle praktiline eelis on moodustussurve jaotumine toru ümber. Deformatsioonitundlike vasktorude puhul võib see aidata kontrollida ekstsentrilisust ja säilitada ühtlasema terava lõike.
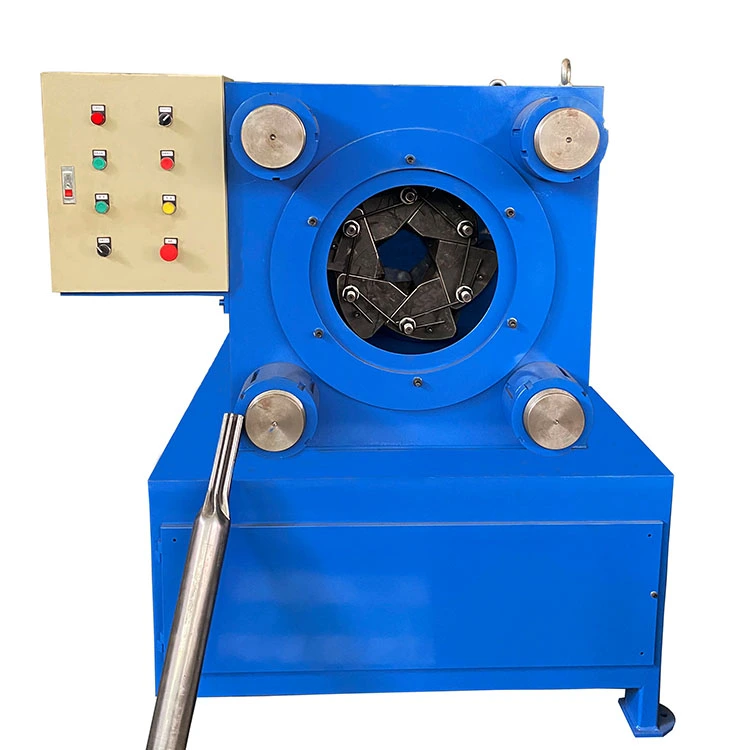
Toru paigutatakse osutusalasse ja toestatakse vastavalt masina konfiguratsioonile. Toru ümbermõõdu ümber on paigutatud kuus stantsi. Kui hüdrosüsteem on aktiveeritud, liiguvad matriitsid keskkoha poole ja vähendavad toru otsa kontrollitud radiaalse kokkusurumise kaudu.
Vormimistegevus lõpetatakse ühe hüdraulilise löögi jooksul. Täpne teravustamistulemus sõltub toru välisläbimõõdust, seina paksusest, vase kvaliteedist, nõutavast terava otsa suurusest, stantsi geomeetriast ja masina mudelist. Neid parameetreid tuleks kinnitada enne tootmist, mitte valida masinat ainult toru maksimaalse läbimõõdu järgi.
Kolm standardmudelit hõlmavad erinevat toru läbimõõtu ja seina paksust. Masinaid võrdlevate ostjate jaoks on osutusulatus ja seina paksus esimesed kaks parameetrit, mida kontrollida. Seejärel näitavad silindri suurus ja pumba võimsus masina vormimisvõimsust.
| Hüdraulilise 6-stantsilise osutusmasina parameetrid | |||
| Mudel | FR-40 tüüp | FR-80 tüüp | FR-150 tüüp |
| Osutusulatus | φ6-40mm | φ20-80mm | φ30-150 mm |
| Seina paksus | 0,5-1,8 mm | 0,5-3,0 mm | 0,5-5,0 mm |
| Silindri läbimõõt | φ160 * φ100 mm | φ250*φ160mm | Siseläbimõõt Ф480mm |
| Pumba võimsus | 5,5 kW-4 | 7,5 kW | 30 kW |
| Mõõtmed | 1200 * 600 * 900 mm | 1200 * 800 * 1300 mm | 1800 * 1500 * 1500 mm |
| Kaal | 500 kg | 800 kg | 5000 kg |
Tabel on standardkonfiguratsioonide viide. Masina tegelikke parameetreid saab reguleerida vastavalt vasktoru materjalile, läbimõõdule, seina paksusele, terava otsa nõuetele ja tootmistingimustele.
FR-40 covers φ6-40mm tubes with a wall thickness of 0.5-1.8mm. It uses a φ160×φ100mm cylinder and 5.5kW-4 pump power. With dimensions of 1200×600×900mm and a weight of 500kg, it is the smallest model in this series.
FR-80 katab φ20-80mm ja seinapaksused 0,5-3,0mm. Masin on varustatud φ250×φ160mm silindri ja 7,5kW pumbaga. Selle mõõdud on 1200×800×1300mm ja kaal 800kg.
FR-150 on mõeldud suurematele torudele, mis katavad φ30-150mm ja seinapaksused kuni 5,0mm. See kasutab silindrit, mille siseläbimõõt on Ф480 mm ja pumba võimsus 30 kW. Masina mõõdud on 1800×1500×1500mm ja kaal ligikaudu 5000kg.
Osutamine ei ole viimane vormimisoperatsioon. Selle ülesanne on muuta toru ots järgmiseks protsessiks sobivaks. Korralikult ettevalmistatud ots vähendab raskusi toru söötmisel tõmbestantsi ja annab tõmbemasinale sektsiooni, millest saab haarata.
Tootmisliinide puhul on eelised seega seotud pigem kogu joonistusprotsessiga kui ainult osutamistoiminguga. Ühtsemad toruotsad võivad vähendada käsitsi ettevalmistamist, piirata korduvat vormimist ja hõlbustada üleminekut esimesse joonistuskäiku.
Vasest hüdraulilist kuue stantsiga osutusmasinat kasutatakse peamiselt külmtõmbeoperatsioonide eel, kus vasest või muudest ühilduvatest metalltorudest on vaja kontrollitud otsa vähendamist.
Vasktorude tootmine— Torude otsad vähendatakse enne tõmbamist, et valmistada need ette matriitsi sisenemiseks ja haaramiseks.
Külmtõmbetootmisliinid— Paigaldatakse abimasinana enne esimest või järgnevat tõmbeoperatsiooni, kus on vajalik otsa ettevalmistamine.
Torude mehaaniline töötlemine— Sobib erineva läbimõõdu ja seinapaksusega torude töötlemiseks.
Autode komponendid— Saab kasutada torukomponentide puhul, mis vajavad enne edasist vormimist või tõmbamist kontrollitud otsa vähendamist.
Tööstuslik torude tootmine— Kasutatakse masinate, infrastruktuuri ja muude tööstuslike rakenduste metalltorusid töötlevates tehastes.
Kuue stantsiga osutusmasina valimiseks toru läbimõõdust üksi ei piisa. Õige konfiguratsiooni jaoks peaksid ostjad esitama materjali klassi, välisläbimõõdu, seina paksuse, toru pikkuse, nõutavad terava otsa mõõtmed ja eeldatava tootmisvõimsuse.
Kui samal masinal töödeldakse mitut suurust toru, esitage kogu suurusvahemik, mitte ainult suurim läbimõõt. See võimaldab vaadelda stantsi konfiguratsiooni ja masina võimsust koos.
Fangrong asutati 1998. aastal ning tal on rohkem kui 26-aastane kogemus sirgestamismasinate, külmtõmbeseadmete ja nendega seotud metallurgiaseadmete vallas. Ettevõttel on kaks tootmisüksust Hiinas Guangdongis.
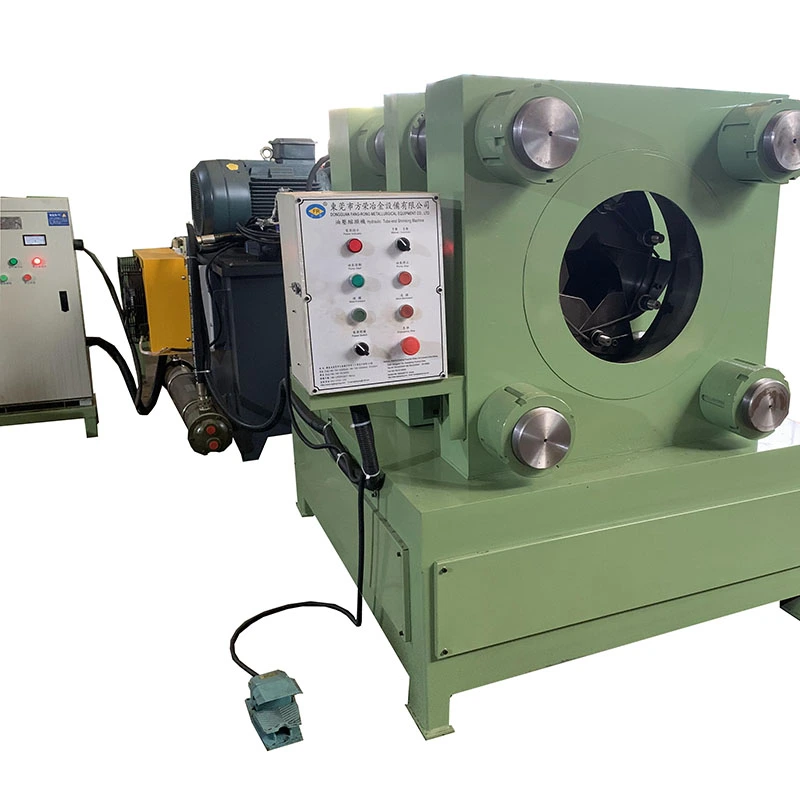
Dongguan Fangrong Metallurgical Equipment Co., Ltd. asub Dongguani linnas Dalangi linnas ning on peakorter ja peamine tootmisbaas. Selle varustusvalikusse kuuluvad külmtõmbemasinad, sirgendusmasinad ja niidivaltsimise seadmed.
Yangjiang Fangrong Machinery Co., Ltd. asub Yangjiangi linnas Yangdongi piirkonnas. Teine rajatis pakub täiendavat tootmisvõimsust ja toetab seadmete tarnimist.
Fangrongi seadmeid on tarnitud enam kui 10 000 kliendile, neid on kasutatud enam kui 60 tööstusharus ning eksporditud enam kui 60 riiki ja piirkonda.
Tootmisprotsess keskendub raamile, hüdraulilistele vormimiskomponentidele, stantsisüsteemile, ajamile ja juhtkomponentidele. Iga osa valmistatakse enne lõplikku kokkupanekut vastavalt masina konfiguratsioonile.
Terasplaadid lõigatakse ja keevitatakse vastavalt kinnitatud masinajoonistele. Seejärel töödeldakse raami keevituspinge vähendamiseks ja deformatsiooni piiramiseks järgneval töötlemisel ja kokkupanekul.
Hüdraulilised silindrid ja nendega seotud komponendid töödeldakse vajalike mõõtudega. Stantsi kinnitus- ja juhtpindu kontrollitakse enne nende masinasse paigaldamist.
Hüdraulikapump, silindrid, ventiilid, torustik ja elektrilised juhtkomponendid on kokku pandud vastavalt masina konfiguratsioonile. Ühendusi kontrollitakse enne kasutuselevõttu.
Kuus stantsi on paigaldatud ümber vormimisala ja reguleeritud nii, et need tagaksid vajaliku liikumise ja asendi. Stantsi geomeetria on sobitatud kliendi toru spetsifikatsioonidega.
Enne saatmist läbib masin tühikoormuse ja vormimiskatsed. Hüdraulilist liikumist, stantsi sünkroniseerimist, käiku, juhtimisseadiseid ja osutustulemusi kontrollitakse kokkulepitud konfiguratsiooniga.
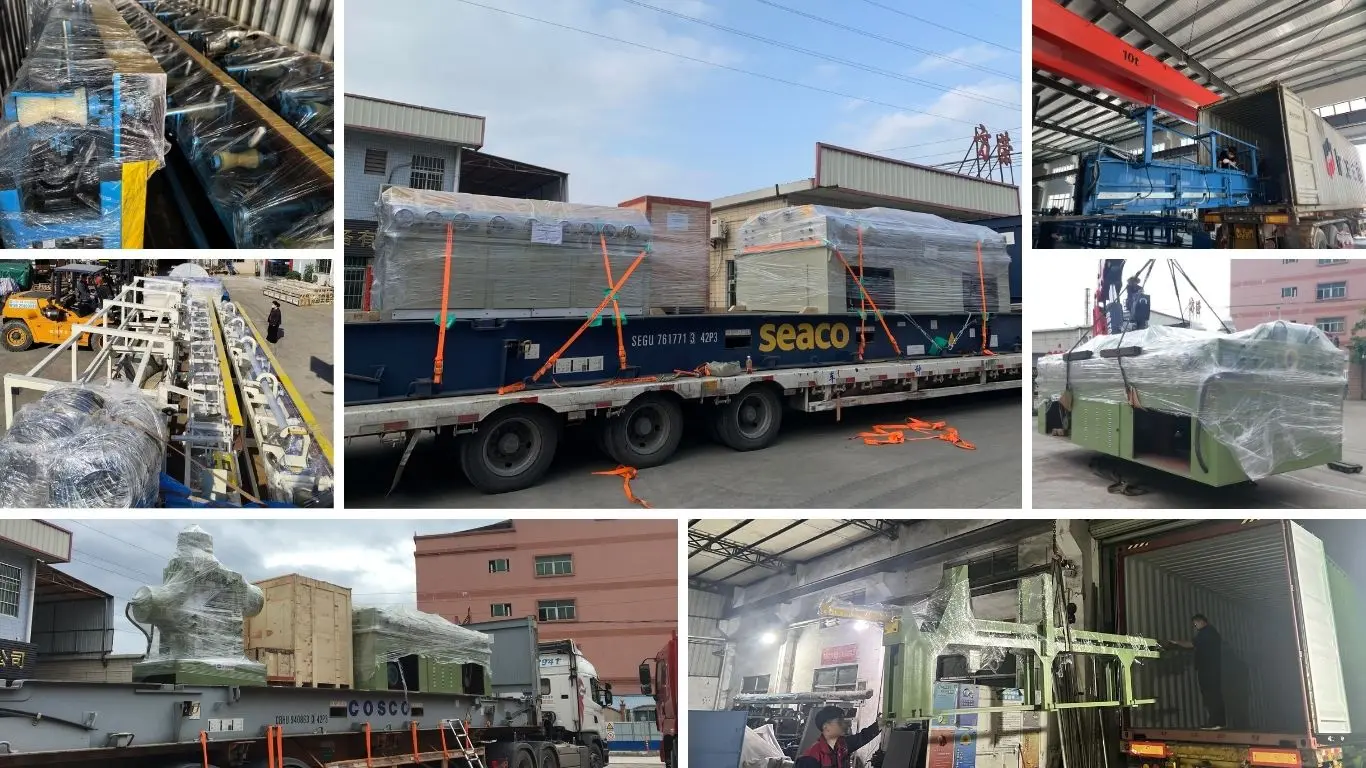
Lõppkontroll hõlmab masina mõõtmeid, välimust, hüdraulikaühendusi, elektrilisi komponente ja tööfunktsioone. Pärast ülevaatust valmistatakse seadmed tugevdatud ekspordipakendiks.
ISO9001:2015— Kvaliteedijuhtimissüsteem, mis hõlmab projekteerimist, tootmist, paigaldamist ja teenindust. Sertifikaadi nr UQ231211R1.
CE-märgis— Masin vastab masinadirektiivi 2006/42/EÜ kohaldatavatele nõuetele, sealhulgas ohutussätetele, nagu hädaseiskamine, kahe käega juhtseadised ja valguskardinad.
SGS ülevaatus— Masina jõudluse ja ohutusega seotud nõuete sõltumatu kontrolli tugi.
riiklikud patendid— Fangrongil on 32 leiutise patenti ja enam kui 100 kasuliku mudeli patenti. Näited hõlmavad patenti 2013207829011 keti pingutusseadme jaoks, patenti 2008300532117 mitmeahelalise matriitsihoidiku jaoks ja ZL2015 2 0842922.7 kiirvahetustorusüsteemi jaoks.
Vasest hüdrauliline kuue stantsimismasin on valmistatud vastavalt selle mõõtmetele ja saatmisnõuetele. Seadmete kaitsmiseks käsitsemise ja transportimise ajal saab kasutada tugevdatud puidust kaste või terasraamiga pakendeid. Seadmega on kaasas juhendid, sertifikaadid ja asjakohane masina dokumentatsioon.
1. Miks sobib vasktorude jaoks kuue stantsiga ots?
Kuus stantsi rakendavad vormimisjõudu mitmest radiaalsest suunast. See tagab toru ümber ühtlasema jaotumise ja on kasulik siis, kui on oluline juhtida terava otsa geomeetriat.
2. Mis vahe on kuue- ja neljastantsilise osutusmasina vahel?
Mõlemad võivad toru otsa vähendada, kuid kuue stantsi paigutus võimaldab vormimist kuuest radiaalsest suunast. Sobiv valik sõltub toru materjalist, läbimõõdust, seina paksusest ja nõutavast terava otsa geomeetriast.
3. Kas üks masin saab töödelda erineva suurusega vasktoru?
Jah. Sobiva matriitsikonfiguratsiooniga saab töödelda erineva suurusega torusid, eeldusel, et need jäävad valitud mudeli töövahemikku. Kogu toru suuruse vahemik tuleks enne tellimist kinnitada.
4. Millise mudeli peaksin vasktorude jaoks valima?
FR-40 katab φ6-40mm, FR-80 katab φ20-80mm ja FR-150 katab φ30-150mm. Arvestada tuleb ka seina paksusega, kuna kolmel mudelil on erinevad töövahemikud.
5. Kas Copper Hydraulic Six Dies osutusmasin suudab töödelda paksuseinalisi vasktorusid?
Jah. Standardmudelid hõlmavad seina paksust kuni 1,8 mm FR-40, 3,0 mm FR-80 ja 5,0 mm FR-150 puhul. Tegelik sobivus tuleb kinnitada vastavalt vaskmaterjalile ja nõutavatele terava otsa mõõtudele.
6. Kas masin lõpetab osutamise ühe tõmbega?
Kuus hüdraulilist stantsi on ette nähtud liikuma ühe hüdraulilise vormimistsükli jooksul toru keskpunkti suunas. Lõplik vormimise tulemus sõltub toru spetsifikatsioonidest ja matriitsi konfiguratsioonist.
7. Kas seda saab integreerida külmtõmbejoonega?
Jah. Masinat kasutatakse lõpp-ettevalmistusprotsessina enne külmtõmbamist. Paigutust ja tööjärjestust saab arutada vastavalt olemasolevatele joonistusseadmetele ja tehase paigutusele.
8. Millist teavet on hinnapakkumise tegemiseks vaja?
Esitage toru materjal, välisläbimõõt, seina paksus, toru pikkus, nõutavad terava otsa mõõtmed ja tootmisvõimsus. Kui tegemist on mitme torusuurusega, esitage kogu suurusvahemik.
9. Kas Fangrong saab masinat kohandada?
Jah. Fangrong võib arutada masina konfiguratsiooni vastavalt toru mõõtmetele, materjalile, tootmisnõuetele ja tehase paigutusele. Vajadusel saab pakkuda kohandatud spetsifikatsioone.
10. Milline müügijärgne tugi on saadaval?
Fangrong provides a 12-month warranty covering manufacturing defects, together with installation guidance, commissioning support, operation training, spare parts supply and long-term technical assistance.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel