Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
Joonistusvormid on täppisvormimistööriistad, mida kasutatakse metalltorude, -varraste, -varraste ja -traatide ristlõike vähendamiseks, kontrollides samal ajal valmis läbimõõtu, profiili ja pinna seisundit. Materjali lõikamise teel eemaldamise asemel tõmmatakse toorik läbi väiksema stantsiava, mis põhjustab kontrollitud plastilist deformatsiooni.
Volframist terasest stantsid ja teemantstantsidon kaks peamist külmtõmbamisel kasutatavat tööriistavalikut. Tehnilises mõttes on enamik volframterasest stantsidena turustatavaid tooteid valmistatud tsementeeritud volframkarbiidist, samas kui teemantvormides kasutatakse naturaalset teemanti, polükristallilist teemanti (PCD) või teemantkattega substraati. Sobiv valik sõltub töödeldava detaili materjalist, läbikäigu vähendamisest, tõmbekiirusest, määrimisest, mõõtmete tolerantsist ja eeldatavast tootmismahust.
Matriitsi ava ei ole lihtsalt fikseeritud läbimõõduga auk. Selle sisemine geomeetria määrab, kuidas materjal siseneb stantsi, läbib redutseerimise, puutub kokku laagripinnaga ja väljub tööriistast. Väike muutus lähenemisnurgas, laagri pikkuses või lõpetatud avauses võib mõjutada tõmbejõudu, pinnaviimistlust, mõõtmete stabiilsust ja stantsi kulumist.
Tüüpiline joonistusvorm sisaldab mitut funktsionaalset tsooni:
Täpne geomeetria tuleks valida vastavalt materjalile, redutseerimisastmele, tooriku suurusele, määrimissüsteemile ja tõmbekiirusele, mitte kopeerida standardvormilt ilma protsessi arvesse võtmata.
Volframkarbiidist tõmbestantsid on valmistatud tsementeeritud karbiidist, mis tavaliselt koosneb volframkarbiidi osakestest, mis on ühendatud metallilise sideainega, näiteks koobaltiga. Karbiiditööriistades kasutatakse tavaliselt selliseid sorte nagu YG6 ja YG8, kuigi sobiv mark sõltub joonistusmaterjalist ja töötingimustest.
Karbiid pakub praktilist kombinatsiooni kõvadusest, kulumiskindlusest, survetugevusest ja tootmiskuludest. Seda kasutatakse laialdaselt üldotstarbeliste torude, vardade, vardade ja traadi tõmbamiseks, eriti kui protsess ei õigusta teemanttööpinna kõrgemat hinda.
Tüüpilised karbiidvormi valikutegurid on järgmised:
Karbiidi klasse ei tohiks valida ainult kõvaduse järgi. Sideainesisalduse suurenemine võib muuta tugevust ja kulumiskäitumist, seega peab stantsi klass vastama tegelikule koormuse, materjali ja tõmbamistingimuste kombinatsioonile.
Teemantvormides kasutatakse teemanttöötsooni, kus on nõutav väga kõrge kõvadus ja kulumiskindlus. Olenevalt rakendusest võib tööelement olla naturaalne teemant, PCD või CVD teemantkate. Need konstruktsioonid on eriti olulised siis, kui stantside kulumine, mõõtmete triivimine või pinnakvaliteet muutuvad oluliseks tootmise probleemiks.
Võrreldes tavaliste karbiiditööriistadega nõuavad teemantstantsid suuremat alginvesteeringut tööriistadesse, nii et nende väärtust tuleks hinnata tootmismahu, lubatud mõõtmete erinevuse, stantsi asendamise sageduse ja tõmmatud toote väärtuse alusel.
Polükristallilist teemanti toodetakse teemandiosakestest, mis on konsolideeritud töötavasse kehasse, mida tavaliselt toetab tsementeeritud karbiidsubstraat. Mitmekristalliline struktuur tagab kulumiskindluse ja praktilise mehaanilise tugevuse kombinatsiooni.
PCD-d peetakse sageli pidevaks tootmiseks, kus karbiidi kulumine muutub piiravaks teguriks. Seda saab kasutada vase, alumiiniumi, valitud terase ja legeeritud traadi rakendustes ning muudes protsessides, mille tõmbamistingimused ühilduvad PCD klassi ja geomeetriaga.
Naturaalsete teemantvormide puhul kasutatakse tööelemendina valitud üksikut teemanti. Traditsiooniliselt seostatakse neid peene ja täpse traadi tõmbamisega, kus on vaja väga sileda ja täpselt viimistletud laagripinda.
Olemasolev kivi suurus ja geomeetria võivad piirata loodusliku teemandi praktilist kasutamist suuremate avade jaoks. Seetõttu kaalutakse looduslikku teemanti sagedamini siis, kui valmistootel on kõrge väärtus või kui peened mõõtmete ja pinna nõuded õigustavad tööriistade maksumust.
CVD teemantvormides kasutatakse substraati, tavaliselt tsementeeritud karbiidi, mille tööpinnale kantakse keemilise aurssadestuse teel teemantkiht. Tehnoloogia võimaldab teemanttööpinna moodustamist suuremale või erineva konstruktsiooniga aluspinnale, selle asemel, et toetuda täielikult looduslikule teemantelemendile.
CVD teemantkatteid on uuritud joonistusrakenduste jaoks, kuna teemantpind võib tagada kõrge kulumiskindluse ja soodsad triboloogilised omadused. Kuid katte adhesioon, aluspinna ettevalmistamine, katte paksus, ava geomeetria ja lõplik poleerimine mõjutavad kõik valmis tööriista, seega tuleks CVD-d hinnata vastavalt konkreetsele joonistusprotsessile, mitte käsitleda karbiidi või muude teemantstantside universaalse asendusena.
Valik vahelVolframist terasest stantsid ja teemantstantsidpeaks algama pigem tootmisprobleemist kui stantsi materjalist endast. Karbiidist stants võib olla sobivam valik üldotstarbeliseks joonistamiseks, sagedaste suuruse muutmiseks, proovitootmiseks või protsessideks, kus tööriistade maksumus on oluline. Teemantipõhine stants muutub atraktiivsemaks, kui kulumiskindlus, mõõtmete stabiilsus, pinnanõuded või pikad tootmistsüklid õigustavad täiendavat tööriistainvesteeringut.
| Dieedi tüüp | Peamised omadused | Tüüpilised kaalutlused |
|---|---|---|
| Volframkarbiid | Kõva, kulumiskindel, suhteliselt ökonoomne | Üldotstarbeline torude, vardade, vardade ja traadi tõmbamine |
| PCD | Kõrge kulumiskindlus ja mõõtmete stabiilsus | Pikad tootmistsüklid ja rakendused, kus karbiidi kulumine on märkimisväärne |
| Looduslik teemant | Väga peen, stabiilne tööpind | Peen traat ja nõudlike pinna- ja mõõtmenõuetega rakendused |
| CVD teemantkattega | Teemanttöökiht aluspinnal | Rakendused, mis nõuavad kaetud stantsikonstruktsiooniga teemantpinda |
Pole olemas ühte matriitsi materjali, mis oleks parim igaks joonistustoiminguks. Näiteks teemantstantsi valimine väikesemahulise protsessi jaoks koos sagedaste diameetrimuutustega ei pruugi anda märkimisväärset tootmise eelist, samas kui tavapärase karbiidvormi kasutamine suure mahuga peentraadirakenduses võib põhjustada liigset kulumist ja mõõtmete triivi.
Täpse stantsi disaini jaoks vajab matriitsi tarnija rohkem kui valmis läbimõõt. Tavaliselt nõutakse järgmist protsessiteavet:
| Parameeter | Miks see on oluline |
|---|---|
| Töödeldava detaili materjal | Määrab deformatsioonikäitumise, stantsi koormuse, kulumismehhanismi ja sobiva matriitsi materjali |
| Sissetulev suurus | Kasutatakse vajaliku vähendamise ja stantsi avamise määramiseks |
| Valmis suurus | Määrab sihtlaagri läbimõõdu ja mõõtmete tolerantsi |
| Vähendamine läbipääsu kohta | Mõjutab otseselt tõmbejõudu, soojuse teket ja stantsi laadimist |
| Joonistamise kiirus | Mõjutab hõõrdumist, temperatuuri, määrdeaine käitumist ja kulumist |
| Määrimine | Mõjutab hõõrdumist, pinnaviimistlust, tõmbejõudu ja tööriista kasutusiga |
| Nõutav tolerants | Määrab laagrite konstruktsiooni ja viimistlusnõuded |
| Pinnanõue | Aitab määrata tööpinna materjali ja poleerimisspetsifikatsiooni |
Olemasolevate tootmisliinide puhul võib praeguse stantsi joonise, kulunud stantsi mõõtmete, proovide toorikute ja tegelike joonistusparameetrite varustamine veelgi parandada asendusvormi disaini täpsust.
Toru tõmbamine nõuab nii välisläbimõõdu kui ka sõltuvalt protsessist sisediameetri kontrollimist. Erinevad torutõmbemeetodid võivad kasutada ainult matriitsi, fikseeritud pistikut, ujuvat pistikut või muid sisemisi tööriistu. Seetõttu tuleb stantsi geomeetria sobitada kogu toru tõmbamisprotsessiga, mitte valida ainult valmis välisläbimõõdu järgi.
Oluliste tegurite hulka kuuluvad toru materjal, seina paksus, sissetulev OD ja ID, vähenemine läbipääsu kohta, südamiku või pistiku konfiguratsioon, määrdeaine ja nõutav mõõtmete tolerants.
Vardade ja vardade joonistamine hõlmab üldiselt tahke ristlõike, nii et stants kontrollib sissetuleva läbimõõdu või profiili vähenemist valmis suuruseni. Vajalik stantsi materjal sõltub sulamist, kõvadusest, redutseerimisgraafikust, tõmbejõust ja tootmismahust.
Süsinikterase, roostevaba terase, vase, alumiiniumi ja erisulamite puhul tuleks stantsi geomeetria välja töötada vastavalt materjali tegelikule käitumisele. Pehme värvilise metallisulami jaoks mõeldud stantsi ei tohiks lihtsalt kopeerida tugevama terase jaoks.
Traadi tõmbamisel pööratakse suuremat rõhku laagri kvaliteedile, pinnaviimistlusele, mõõtmete konsistentsile ja kulumisele, kuna väikesed muutused stantsi avas võivad mõjutada valmis traadi läbimõõtu. Peen- ja suuremahulise traadi tootmiseks võib tavaliste karbiidstantside kõrval kaaluda ka PCD, naturaalse teemandi ja CVD teemantkattega konstruktsioone.
Mitmekäigulise traadi tõmbamise korral tuleks stantsi valimist arvesse võtta ka täieliku läbimise ajakava osana. Igale matriitsile määratud vähendamine, sissetuleva traadi seisund, määrimine, tõmbekiirus ja jahutus võivad mõjutada tööriista tegelikku jõudlust.
Mitte kõik joonistusrakendused ei kasuta ümaraid tooteid. Joonistusvormid võivad olla konstrueeritud ruudukujuliste, ristkülikukujuliste, kuusnurksete, ovaalsete, sektor- ja muude mitteümmarguste profiilide jaoks, kui vormimisprotsess ja materjal seda võimaldavad.
Kujundatud stantsi disain nõuab enamat kui lõpliku avamisprofiili muutmist. Nurga raadius, reduktsiooni jaotus, laagri pikkus, sisendi geomeetria, materjali vool ja joondus mõjutavad valmis profiili. Keeruliste sektsioonide puhul tuleks matriitsi konstruktsioon välja töötada tegelike sissetulevate ja valmis mõõtmete põhjal, mitte ainult nominaalse kuju nime järgi.
Tootmisviis sõltub valitud matriitsi materjalist ja konstruktsioonist. Tüüpiline protsess hõlmab materjali valimist, tooriku ettevalmistamist, töötlemata töötlemist, vormimist või paagutamist, kui see on asjakohane, täppislihvimist, puuri viimistlemist, poleerimist, korpust või monteerimist ja lõppkontrolli.
Teemant- ja teemantkattega stantside puhul tuleb täiendavat tähelepanu pöörata tööelemendile, aluspinna ettevalmistamisele, liimimis- või katmistingimustele, ava geomeetriale ja lõplikule pinnatöötlusele.
Ülevaatuskirjeid saab sobitada matriitsi identifitseerimisnumbriga, et toetada asendustellimust ja tootmise jälgitavust.
Matriitsi kulumine areneb tavaliselt töötsoonis järk-järgult. Tavalisteks märkideks on valmis läbimõõdu suurenemine, mõõtmete konsistentsi kadu, kriimustused tõmmatud tootel, muutused tõmbejõus või nähtav kulumine laagripiirkonnas.
Kui matriitsi konstruktsioon võimaldab lihvimist või uuesti poleerimist, peaks otsus põhinema stantsi järelejäänud geomeetrial ja nõutaval valmismõõdul. Lihtsalt kulunud stantsi poleerimine ilma õiget geomeetriat taastamata ei pruugi lahendada mõõtmete või pinnaga seotud probleeme.
Sama oluline on õige joondamine, puhas sissetulev materjal, tõhus määrimine ja joonistusparameetrite kontroll. Isegi suure kulumiskindlusega stants võib saada enneaegseid kahjustusi, kui töödeldav detail satub stantsi keskpunktist välja, kannab katlakivi või saastumist või töötab ebasobivates määrimistingimustes.
Volframist terasest stantsid ja teemantstantsidei tohiks võrrelda ainult ostuhinna või nimikõvadusega. Kasulikum võrdlus on see, kuidas iga stants toimib tegeliku materjali, vähendamise, kiiruse, määrimise, tolerantsi ja tootmismahu kombinatsiooni korral.
Lühikese tootmistsükli korral võib karbiid pakkuda piisavat kasutusiga ilma tarbetute tööriistainvesteeringuteta. Pideva tootmise korral, kus stantside sagedane vahetamine põhjustab seisakuid või mõõtmete triivi, võib PCD või mõni muu teemandipõhine konstruktsioon pakkuda tugevamat majanduslikku põhjendust. Õige otsus sõltub pigem mõõdetavatest tootmistingimustest kui üldisest väitest, et üks materjal on alati parem.
FangRongil on rohkem kui 26 aastat külmtõmbamisseadmete ja protsesside inseneri kogemust, mis toetab torude, vardade, vardade ja traadi tõmbamist. Joonistusvormid töötatakse välja seoses joonistusprotsessiga, sealhulgas sissetuleva materjali, vähendamise ajakava, valmismõõtmete ja masina tingimustega.
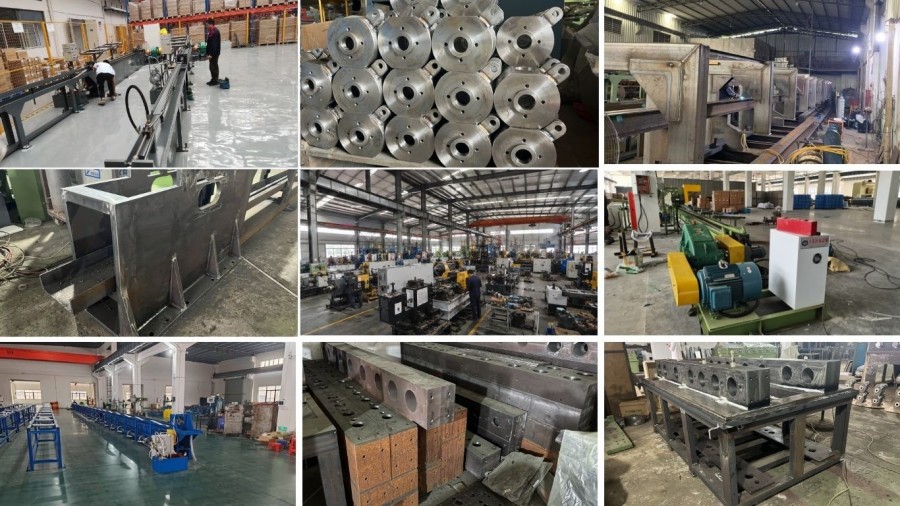
Meie kaks tootmisrajatist toetavad külmtõmbeseadmete ja nendega seotud tööriistade töötlemist, montaaži, katsetamist ja tehnilist arendamist. Stantsi spetsifikatsioonid saab välja töötada kliendi jooniste, olemasolevate stantsi näidiste, tooriku mõõtmete või tegelike tootmisnõuete põhjal.
Kui rakendust on raske ainuüksi jooniste põhjal määratleda, saab tootmisnäidiseid kasutada stantsi geomeetria ja protsessinõuete kontrollimiseks enne lõplikku tootmist.
Meie tootmise töövoog hõlmab inseneriülevaatust, materjalide kontrolli, töötlemist, täppisviimistlust, vajaduse korral kokkupanekut, mõõtmete kontrolli ja lõplikku kvaliteedikontrolli.
Kvaliteedikontroll keskendub mõõtmetele ja töögeomeetriale, mis mõjutavad otseselt joonise jõudlust. Kohandatud matriitside puhul viiakse lõppkontroll enne saatmist vastavusse kinnitatud joonise või tehnilise spetsifikatsiooniga.
FangRong tegutseb ISO 9001:2015 kvaliteedijuhtimissüsteemi alusel ning on omandanud CE- ja SGS-iga seotud sertifikaadid ning asjakohaste seadmete ülevaatusdokumendid. Ettevõttel on ka riiklikud patendid, mis hõlmavad oma masinaid ja inseneritehnoloogiaid.
Neid seadmete sertifikaate ei tohiks tõlgendada iga üksiku joonistusvormi sertifikaadina. Tööriistatellimuste puhul on asjakohasteks kvaliteedikriteeriumideks materjali klass, mõõtmete kontroll, geomeetria ja kliendipõhised tehnilised nõuded.
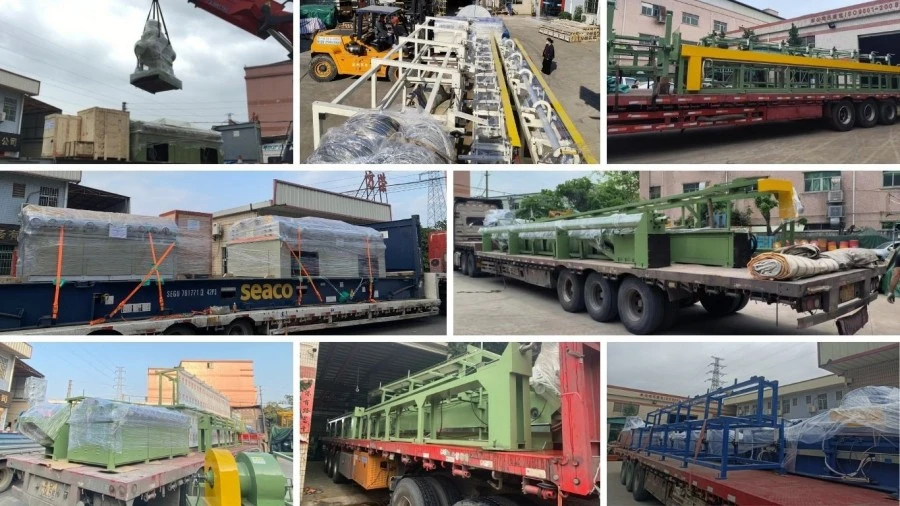
Joonistusvormid on pakendatud vastavalt nende suurusele, konstruktsioonile ja tööpinna tundlikkusele. Täppistööpiirkonnad on transportimise ajal kaitstud löökide, saastumise ja niiskuse eest. Ekspordi pakkimist saab korraldada üksikute stantside, tööriistakomplektide või kombineeritud seadmete tellimuste jaoks.
Volframkarbiid pakub praktilist kombinatsiooni kõvadusest, kulumiskindlusest, sitkusest ja tööriistakuludest paljudes üldistes joonistusrakendustes. Teemantvormid tagavad üldiselt suurema kulumiskindluse ja neid võetakse arvesse, kui tootmismaht, peenmõõtmete reguleerimine või pinnanõuded õigustavad kõrgemaid tööriistakulusid.
Vase ja alumiiniumi jaoks saab kasutada nii karbiidi- kui ka teemandipõhiseid stantse. Valik sõltub sulamist, kõvadusest, redutseerimisest, tõmbekiirusest, määrimisest, valmis tolerantsist ja tootmismahust. PCD-d ja muid teemantkonstruktsioone kaalutakse sageli siis, kui kulumine või mõõtmete triivimine muutub oluliseks tootmise probleemiks.
Jah. Joonistusvormid saab konstrueerida ruudu-, ristküliku-, kuusnurk-, ovaalse-, sektori- ja muude kohandatud profiilide jaoks. Tellija peaks esitama sissetuleva profiili, valmisprofiili, materjali, vähendamise ajakava ja tolerantsinõuded, et stantsi geomeetriat saaks õigesti välja töötada.
Valik sõltub peamiselt traadi suurusest, nõutavast pinnast ja mõõtmetest, tootmismahust ja tööriistade eelarvest. Looduslik teemant võib olla kasulik täppisrakenduste jaoks, samas kui PCD pakub erinevat kombinatsiooni kulumiskindlusest, konstruktsiooni paindlikkusest ja tootmisökonoomikast. Enne matriitsi tüübi valimist tuleks tegelik rakendus üle vaadata.
Esitage materjali klass, sissetulevad ja valmis mõõtmed, tolerants, vähendamine läbimise kohta, tõmbamiskiirus, määrimismeetod, stantsi tüüp, kui see on teada, ja rakendus. Olemasoleva stantsi joonis või näidis on samuti kasulik, eriti kulunud tööriistade asendamisel.
Iga matriitsi kohta pole kindlat kasutusiga. Kulumine sõltub tooriku materjalist, vähendamisest, kiirusest, määrimisest, joondusest, sissetuleva pinna seisundist, stantsi materjalist ja nõutavast mõõtmete tolerantsist. Tegelikku kulumist tuleks jälgida valmistoote mõõtmete ja tööpinna kontrollimise kaudu.
Mõnda karbiidil ja teemandil põhinevat stantsi saab ümber lihvida või poleerida, olenevalt nende konstruktsioonist ja allesjäänud töömaterjalist. Uue ava suurust ja geomeetriat tuleb taastamise ajal kontrollida; vastasel juhul võib stants jätkuvalt tekitada probleeme mõõtmete või pinnaga.
Jah. Stantsi geomeetria on tihedalt seotud joonistusprotsessiga. Kui stants tarnitakse koos külma tõmbepingi või joonega, saame töödeldava detaili mõõtmed, vähendamise ajakava, tõmbejõu, kiiruse, tööriistade paigutuse ja nõutava valmistolerantsuse üle vaadata ühe protsessina, mitte käsitleda stantsi isoleeritud komponendina.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel