Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
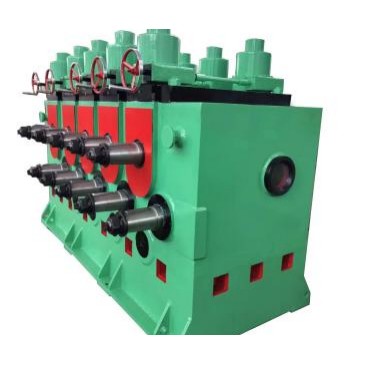
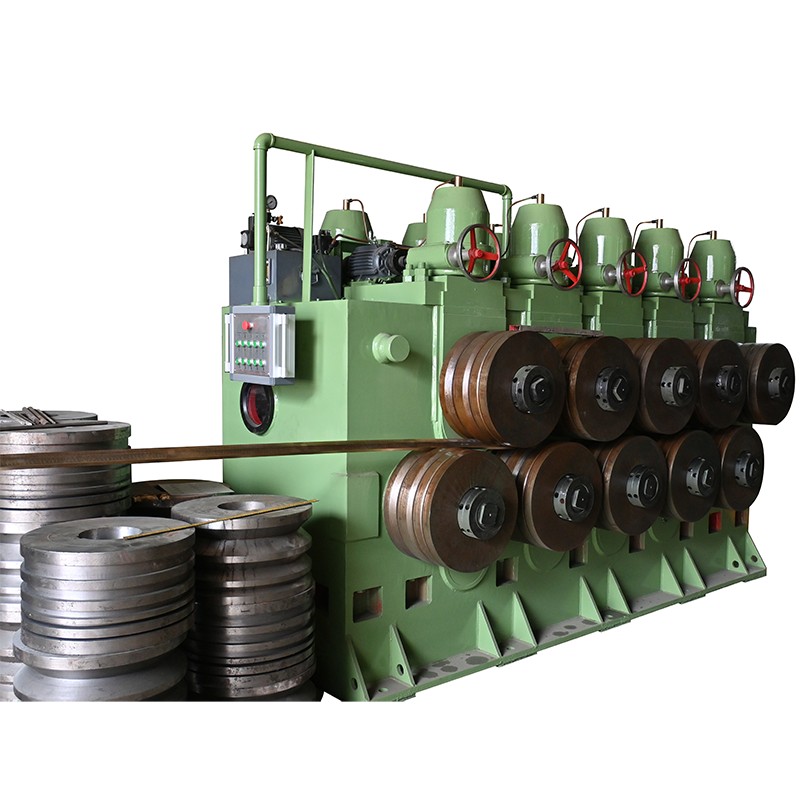
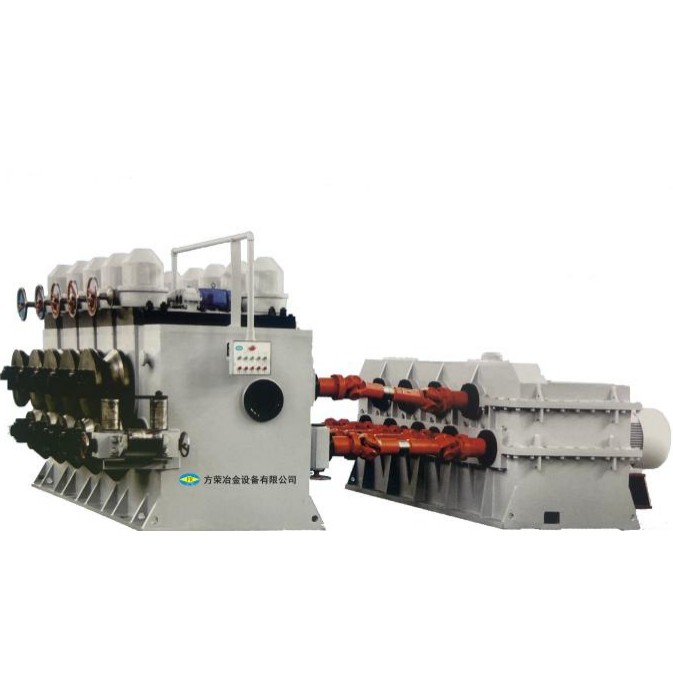
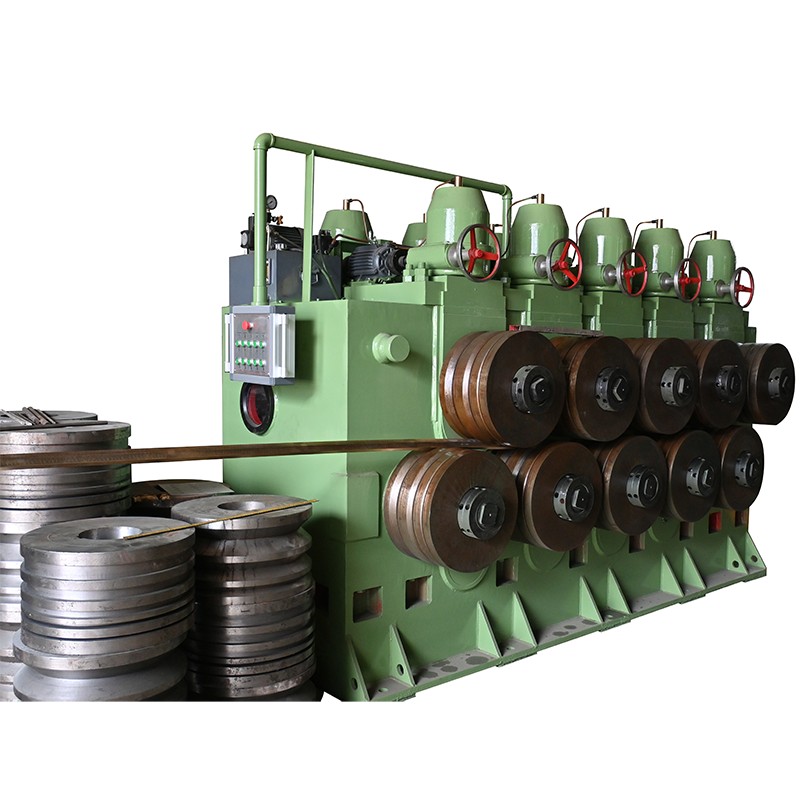
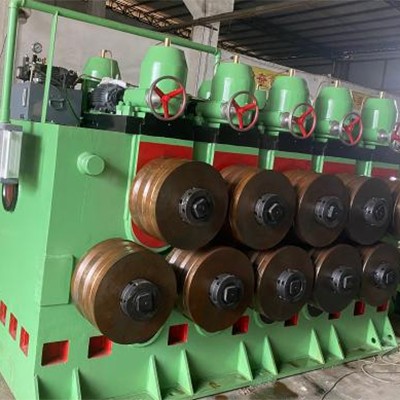
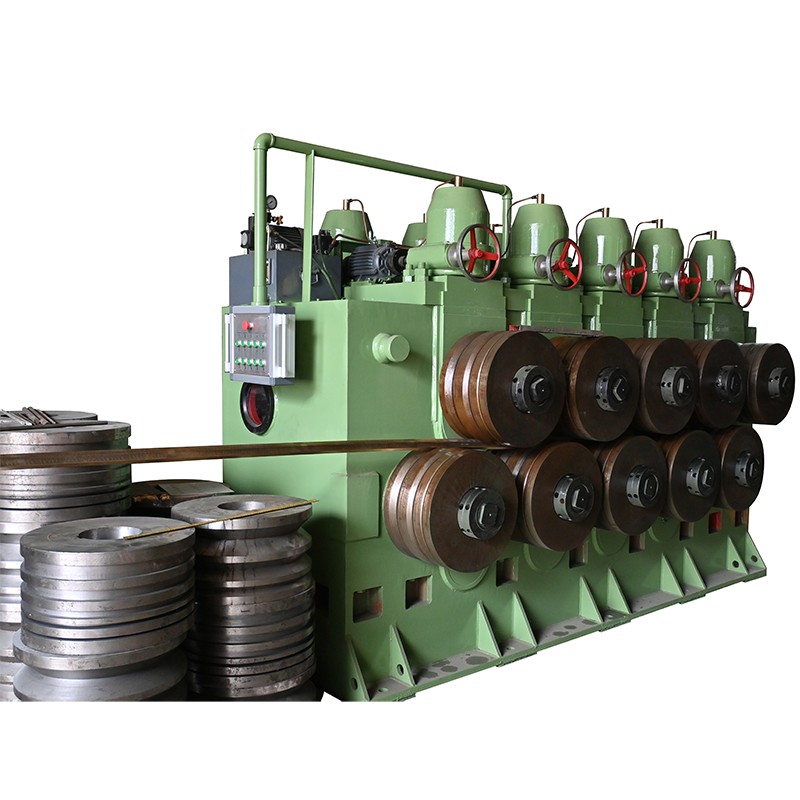
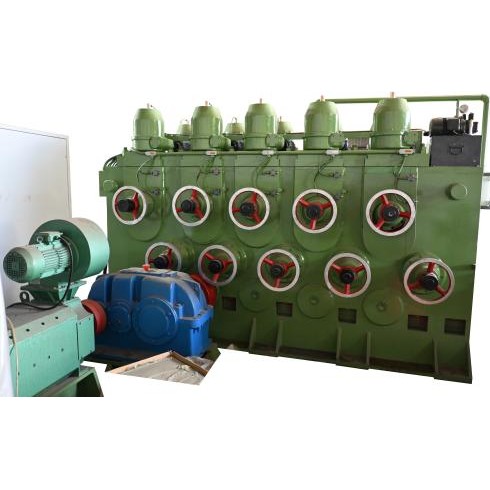
FangRong Brass ebaregulaarne sirgestamismasin on loodud mitteümmarguste messingvarraste ja spetsiaalsete profiilide sirgendamiseks pärast ekstrusiooni, valtsimist, jahutamist või kuumtöötlust. See kasutab mitme rulliga korrektsiooni, et kontrollida pikisuunalist painutamist, keerdumist ja deformatsiooni ilma materjali ära lõikamata, mistõttu sobib see messingprofiilidele, mis peavad säilitama oma esialgse ristlõike kuju.
Erinevalt ümarvarraste sirgendamisest nõuavad ebakorrapärased profiilid rulli geomeetriat, kontakti asendit ja parandusjõudu, et need vastaksid tegelikule ristlõikele. FangRong konfigureerib rullide paigutuse ja tööpiirkonna vastavalt messingisulamile, profiili mõõtmetele, deformatsioonitingimustele, sirguse tolerantsile ja tootmiskiirusele.
Profiil läbib sünkroniseeritud sirgendusrullide seeriat. Iga rull rakendab kindlas asendis kontrollitud parandusjõudu, vähendades järk-järgult olemasolevat kumerust, selle asemel, et sundida kogu profiili läbi ühe suure painutustoimingu.
See kontrollitud deformatsioon on messingprofiilide jaoks oluline, kuna liigne kohalik rõhk võib põhjustada sektsiooni moonutusi, pinnajälgi või soovimatut jääkpinget. Rullide vahekaugust, tööasendit, survet ja joondust reguleeritakse vastavalt profiili geomeetriale ja materjali seisukorrale.
Asümmeetriliste sektsioonide puhul on eriti oluline kontaktpunktide asukoht. Sirgendusjõud peab korrigeerima paindesuunda, vältides samal ajal profiili pöörlemist või selle kavandatud ristlõike muutmist.
Ekstrusioonil, valtsimisel, jahutamisel, käsitsemisel ja kuumtöötlemisel võib tekkida painutamine ja keerdumine. Probleem muutub keerulisemaks, kui messingosa on õhukese seinaga, asümmeetriline või keerulise geomeetriaga. Käsitsi korrigeerimine on aeglane ja annab operaatorite vahel ebajärjekindlaid tulemusi.
Messingist ebaregulaarne sirgendusmasin pakub kontrollitud mehaanilist protsessi:
- Pikipainde ja profiilideformatsiooni korrigeerimine
- Mitteümmarguste messingsektsioonide keerdumise juhtimine
- projekteeritud ristlõike geomeetria säilitamine
- Sirge lähteaine ettevalmistamine CNC-töötluseks ja lõikamiseks
- Käsitsi sirgendamise töö vähendamine
- Tootmispartiide vahelise kooskõla parandamine
- Liigsest kumerusest või deformatsioonist põhjustatud tagasilükkamise vähendamine
- Pikkade messingprofiilide pideva töötlemise toetamine
Mitteümarate messingprofiilide jaoks
Masin on konfigureeritud lamedate, ristkülikukujuliste, ruudukujuliste, kuusnurksete, L-kujuliste, T-kujuliste, U-kujuliste ja muude kohandatud messingprofiilide jaoks. Keerulisi asümmeetrilisi lõike saab hinnata tegeliku profiilijoonise järgi.
Mitme rulli parandus
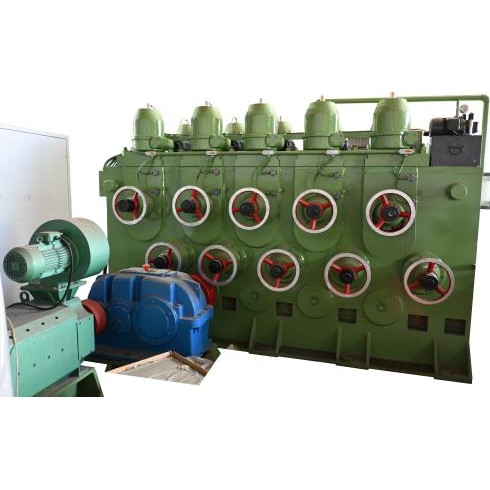
Mitmed paranduspunktid jaotavad sirgenduskoormuse piki profiili. See vähendab vajadust agressiivse korrektsiooni järele ühes kohas ja aitab kontrollida sektsiooni deformatsiooni.
Reguleeritav rulli asend
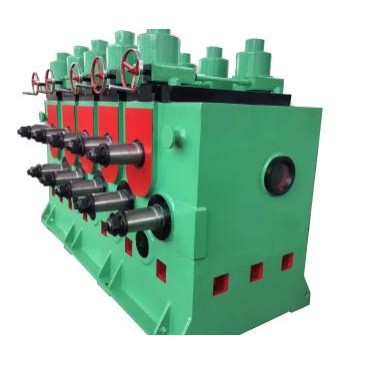
Rulli asendeid ja töörõhku saab reguleerida erinevate profiilide suuruste ja deformatsioonitingimuste jaoks. Spetsiaalsete profiilide puhul saab rullide geomeetria kujundada ümber tegeliku ristlõike.
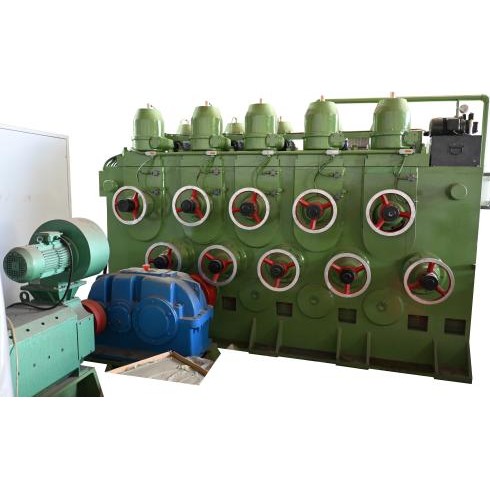
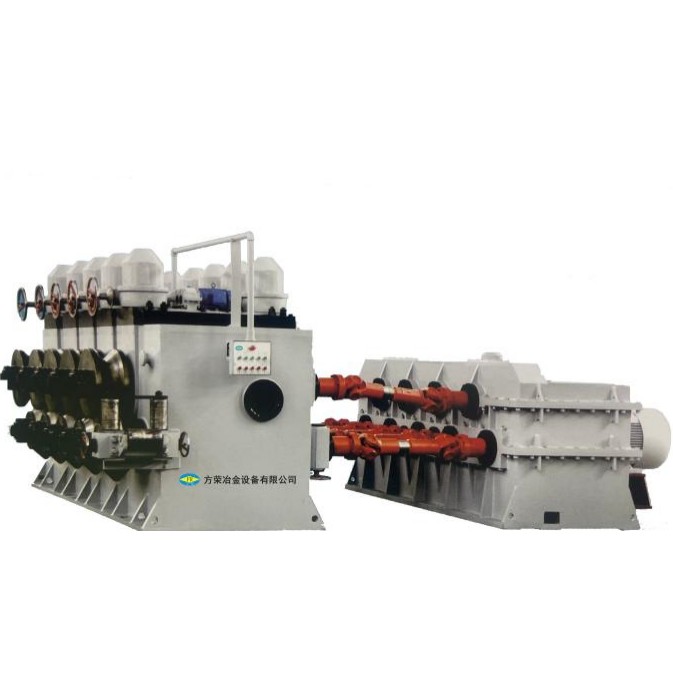
Käigu sünkroniseeritud ajam
Hammasülekanne hoiab töörullid söötmise ajal sünkroonis. Ühtlane rulli liikumine on oluline materjali stabiilse liikumise säilitamiseks läbi sirgendussektsiooni.
Masina jäik raam
Jäik raam toetab rullisüsteemi ja aitab säilitada joondamist töökoormuse korral. Stabiilne mehaaniline tugi on eriti oluline suuremate messingist osade töötlemisel või oluliste deformatsioonide korrigeerimisel.
Tootmiskeskne hooldus
Mehaanilised reguleerimis- ja ülekandekomponendid on paigutatud rutiinseks kontrolliks, reguleerimiseks ja hoolduseks, et aidata vähendada tarbetuid tootmisseisakuid.
FangRong FR-seeria ebaregulaarsed sirgendusmasinad on konstrueeritud vastavalt materjalile, profiili geomeetriale, mõõtmetele, sirguse tolerantsile ja nõutavale väljundile. Saadaolevad konfiguratsioonid hõlmavad erinevaid metallvarraste, profiilide ja torude rullide paigutusi ja töövahemikke.
| Rulli kaugus | 9–1450 mm |
| Rullide paigutus | 13-1 kuni 9-1 konfiguratsioonid |
| Peamine mootori võimsus | 3–225 kW |
| Materjal | Messing ja muud kasutatavad metallprofiilid |
| Profiili tüüp | Ümmargused ja ebakorrapärased sektsioonid, olenevalt konfiguratsioonist |
| Seadistamine | Kohandatud vastavalt profiili- ja tootmisnõuetele |
Ülaltoodud joonised kirjeldavad pigem saadaolevat FR-seeria valikut kui iga messingi sirgendusmasina fikseeritud spetsifikatsiooni. Ebakorrapäraste messingprofiilide puhul tuleks masina valikul lähtuda tegelikust ristlõikest, mitte ainult profiili laiusest. Messingisulam, kõvadus, sektsiooni paksus, esialgne deformatsioon, jääkpinge, sirguse tolerants ja joone kiirus mõjutavad kõik vajalikku rulli konfiguratsiooni ja korrigeerimisvõimet.
Masina hinnapakkumise jaoks esitage messingi klass, profiilijoonis, ristlõike mõõtmed, materjali pikkus, esialgne deformatsioon, nõutav sirguse tolerants ja tootmisvõimsus.Seejärel saab FangRong määrata sobiva rullide paigutuse, tööpiirkonna, ajami võimsuse ja tööriistad.
Messingprofiili tootmine
Kasutatakse pärast ekstrusiooni või valtsimist profiili kõveruse korrigeerimiseks enne lõikamist, töötlemist, pinnatöötlust või saatmist.
Elektrilised komponendid
Kohaldatav messingist juhisektsioonide, klemmide, ühendusprofiilide, siiniga seotud sektsioonide ja muude komponentide puhul, mille lõikamiseks ja kokkupanekuks on vaja sirget lähteainet.
Sanitaartehnilised ja sanitaartehnilised komponendid
Kasutatakse messingist osade jaoks, mis on enne järgnevat töötlemist või vormimist töödeldud ventiilideks, segistiteks, toruliitmikeks ja muudeks sanitaartehnilisteks komponentideks.
Riistvara ja arhitektuuritooted
Sobib messingprofiilidele, mida kasutatakse lukkudes, hingedes, mööblidetailides, uste riistvaras, dekoratiivprofiilides ja arhitektuursetes komponentides.
CNC ja täppistöötlus
Sirgem varras tagab stabiilsema etteandmise ja positsioneerimise CNC-treimise, freesimise, puurimise, lõikamise ja muude töötlustoimingute ajal.
Auto- ja tööstuskomponendid
Saab kasutada kohandatud messingist sektsioonide jaoks, mida kasutatakse elektripistikutes, klemmides, mõõteriistades, tööstuslikes liitmikes ja muudes töödeldud komponentides.
FangRong asutati 1998. aastal ja toodab sirgendusmasinaid, külmtõmbeseadmeid, niidivaltsimise masinaid ja nendega seotud metallurgiamasinaid. Ettevõttel on kaks tootmisüksust: Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd.
Seadmetega, mida tarnitakse enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas, on FangRong kogemus erinevate metallitöötlustingimuste ja tootmisnõuetega. Masina konfiguratsioon põhineb kliendi tegelikul materjalil ja profiilil, mitte ei vali seadmeid ainult mõõtmete järgi.
Tehniline hindamine hõlmab rullide paigutust, mehaanilist joondamist, ajami nõudeid, materjalide ühilduvust ja sirgendamise jõudlust. FangRong omab ka ISO 9001 sertifikaati ning masinate ja mehaaniliste süsteemidega seotud patente.
Rakenduse ülevaade
Enne masina konfiguratsiooni määramist vaatavad insenerid läbi messingisulam, profiiljoonise, mõõtmed, materjali pikkuse, esialgse deformatsiooni, sirguse tolerantsi ja vajaliku väljundi.
Mehaaniline disain
Raam, rullsüsteem, jõuülekanne, ajam ja juhtimissüsteem on konstrueeritud vastavalt tootmisnõuetele. Ebakorrapäraste sektsioonide puhul on rulli geomeetria ja kontakti asend kriitilise tähtsusega, sest parandusjõud ei tohi profiili moonutada.
Rullide ja komponentide tootmine
Peamised mehaanilised komponendid ja sirgendusrullid on valmistatud vastavalt masina konstruktsioonile. Kontrollitakse rulli geomeetriat, pinna seisukorda, mõõtmete täpsust ja joondamist, kuna need mõjutavad otseselt söötmise ja sirgendamise jõudlust.
Kokkupanek ja kasutuselevõtt
Raam, rullid, jõuülekanne, mootor ja elektrisüsteem on kokku pandud ja reguleeritud. Enne masina testimist kontrollitakse mehaanilist liikumist ja rullide joondamist.
Lõplik testimine
Testimine hõlmab masina töövõimet, rullide joondamist, sirgendamist, elektrilisi juhtseadiseid ja pidevat töökindlust. Vajadusel saab valitud konfiguratsiooni kontrollimiseks kasutada kasutuselevõtu ajal kliendi materjalinäidiseid.
Paigaldus ja tehniline tugi
FangRong pakub paigaldusjuhiseid, operaatori koolitust, rullide reguleerimise tuge ja tehnilist abi pärast tarnimist. Standardgarantiiperiood on 12 kuud ning pärast garantiiperioodi on saadaval jätkuv tehniline tugi ja varuosade hooldus.
ISO 9001:2015— Ettevõtte kvaliteedijuhtimissüsteemi kvaliteedijuhtimise sertifikaat. Sertifikaadi nr UQ231211R1.
CE-märgis— Kohaldatavaid masinakonfiguratsioone saab tarnida, et need vastaksid asjakohastele Euroopa masinate ohutusnõuetele.
SGS ülevaatus— Kui projekt seda nõuab, võib masina jõudluse ja ohutuse kontrollimiseks korraldada kolmanda osapoole kontrolli.
riiklikud patendid— FangRong omab leiutiste ja kasulike mudelite patente, mis hõlmavad seadmete komponente ja mehaanilisi süsteeme, sealhulgas 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
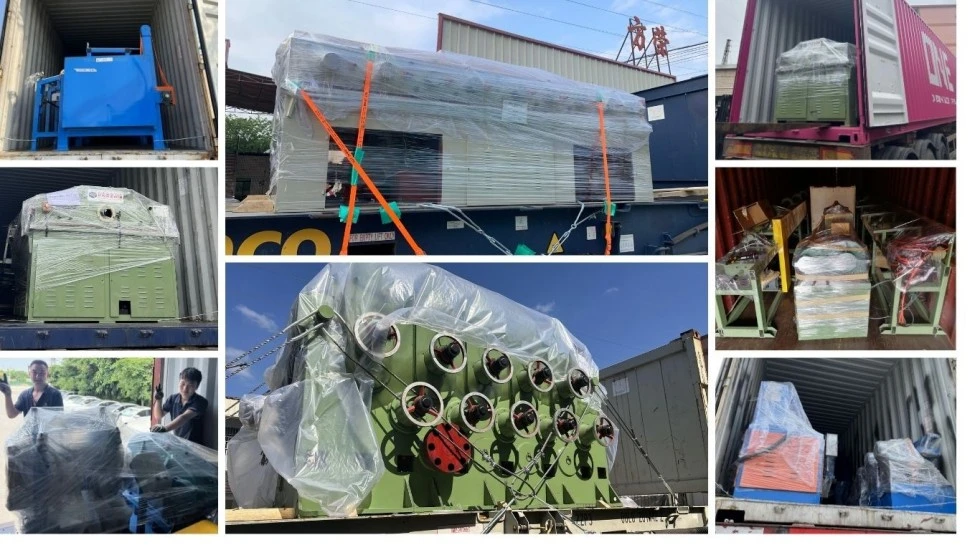
Enne saatmist kontrollitakse masin üle ja valmistatakse ette vastavalt selle konfiguratsioonile. Pakend valitakse vastavalt masina suurusele, komponendi struktuurile ja transpordinõuetele, et kaitsta seadmeid käitlemise ja rahvusvaheliste vedude ajal.
1. Kuidas määrata ebakorrapärase messingprofiili rulli konfiguratsiooni?
Rulliku paigutus valitakse vastavalt messingisulamile, profiili ristlõikele, ristlõike paksusele, esialgsele paindusele või keerdumisele, nõutavale sirguse tolerantsile ja tootmiskiirusele. Asümmeetriliste profiilide puhul tuleb rullide kontaktpunktid paigutada nii, et deformatsioon korrigeeritakse ilma algset ristlõike geomeetriat muutmata. Tehniliseks hindamiseks on soovitatav profiilijoonis ja materjalinäidis.
2. Kas messingist ebakorrapärase sirgendamise masin saab sirgendada väändunud või tugevalt deformeerunud messingprofiile?
Jah, masinat saab konfigureerida nii painde kui ka väände korrigeerimiseks, kuid vajalik seadistus sõltub deformatsioonimustrist ja profiili geomeetriast. Tõsine või ebaühtlane deformatsioon võib nõuda spetsiaalset rullide paigutust ja kontrollitud parandusjärjestust. Lõplik konfiguratsioon tuleks kinnitada näidistestide või tehniliste analüüside abil, mitte ainult profiili mõõtmete põhjal.
3. Kuidas kontrollite sirgendamise ajal pinnajälgi ja ristlõike deformatsiooni?
Messingprofiilide puhul võib liigne rullisurve või kontaktide vale asetus jätta jälgi või moonutada sektsiooni. FangRong juhib rulli geomeetriat, kontakti asendit, survet ja joondamist vastavalt tegelikule profiilile. Parandus on jaotatud mitme rulli vahel, nii et nõutava sirguse saab saavutada ilma ühes punktis liigsele jõule tuginemata.
4. Millist teavet peaksime masina pakkumise saamiseks esitama?
Esitage messingi klass, profiilijoonis või näidis, ristlõike mõõtmed, materjali pikkus, esialgne deformatsioon, nõutav sirguse tolerants ja sihttootmisvõimsus. Kui samas masinas töödeldakse mitut profiili, esitage täielik profiilivahemik. See teave võimaldab FangRongil üldise masina pakkumise asemel tsiteerida sobivat rullide paigutust, tööpiirkonda, ajamisüsteemi ja tööriistu.
5. Kas üks masin saab hakkama mitme messingprofiili suurusega?
Jah, kui profiilid on masina tööpiirkonnas ja rullide süsteemi saab reguleerida või varustada vahetatavate tööriistadega. Kui mitmel profiilil on oluliselt erinevad ristlõiked, hindab FangRong, kas üks masin suudab katta kogu valiku või on spetsiaalsed tööriistad või eraldi konfiguratsioonid tootmisel säästlikumad.
6. Mis on tarneaeg, garantii ja müügijärgsed teenused?
Tavalised masinad nõuavad tavaliselt 30–60 päeva, samas kui kohandatud masinad võivad vajada täiendavat projekteerimis- ja testimisaega. Tavaline garantii on 12 kuud. FangRong pakub pärast tarnimist paigaldusjuhiseid, operaatori koolitust, kasutuselevõtu tuge, tehnilist abi ja varuosade teenust.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel