Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
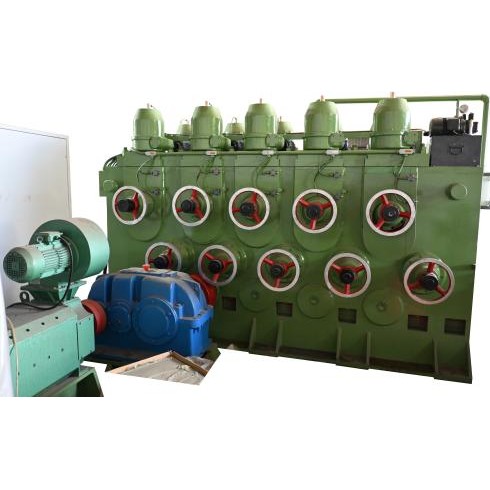
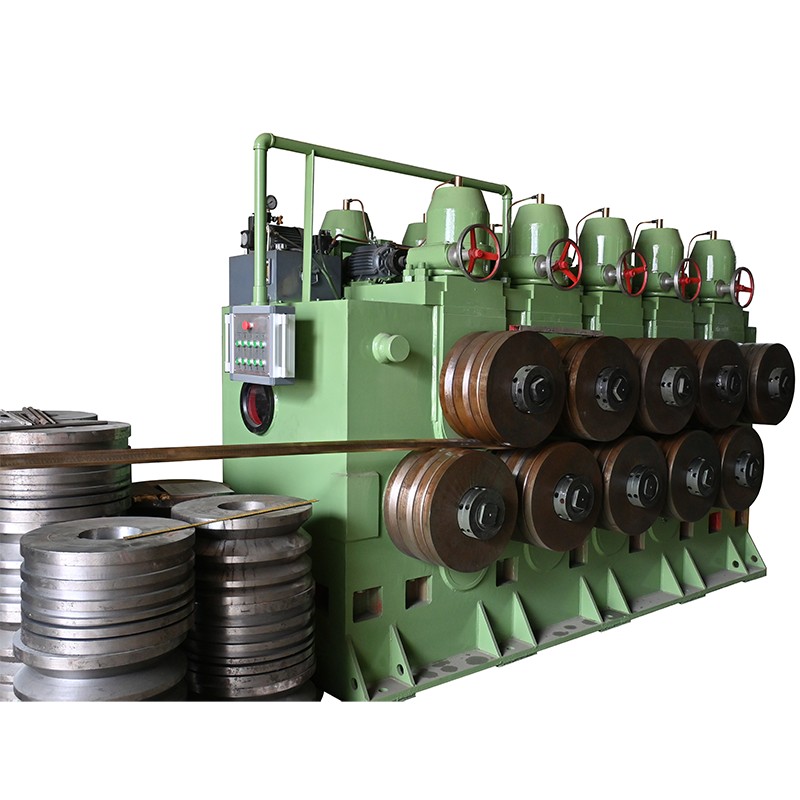
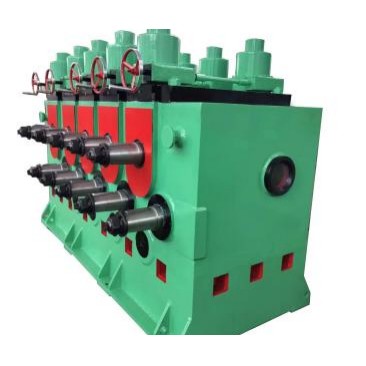
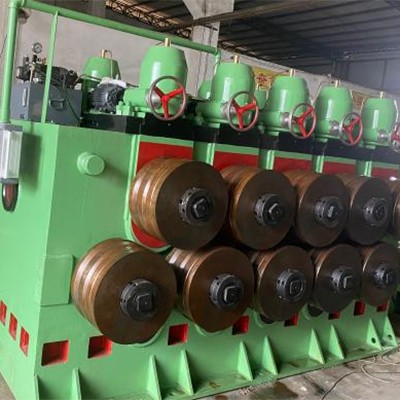
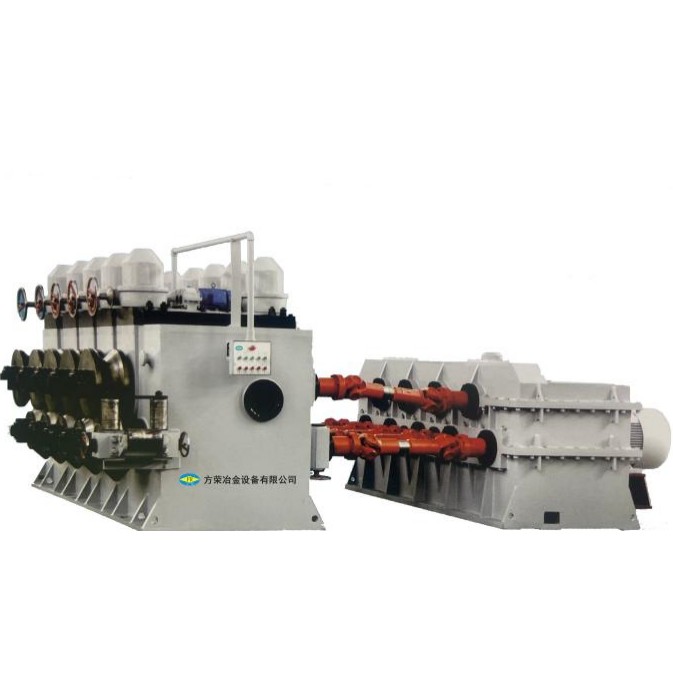
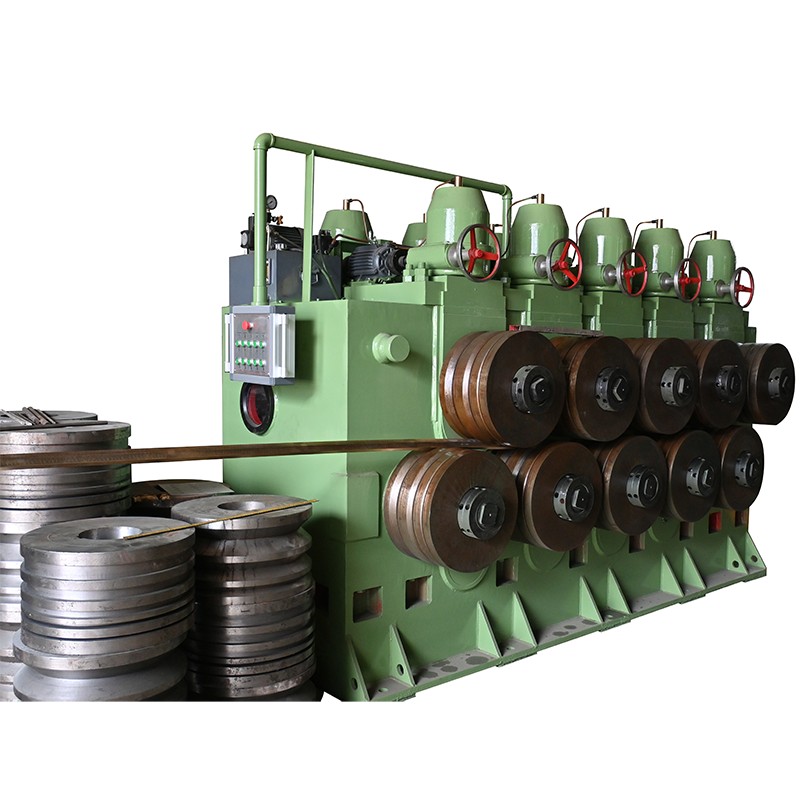
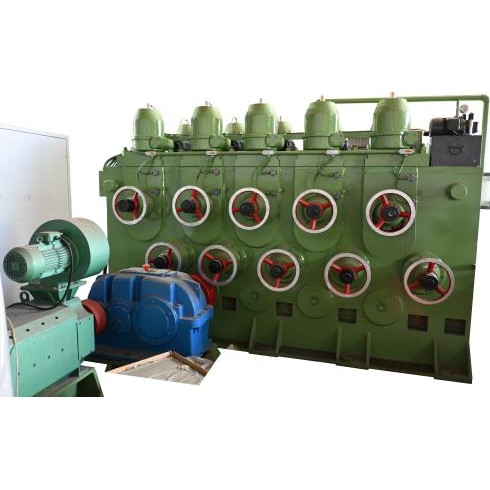
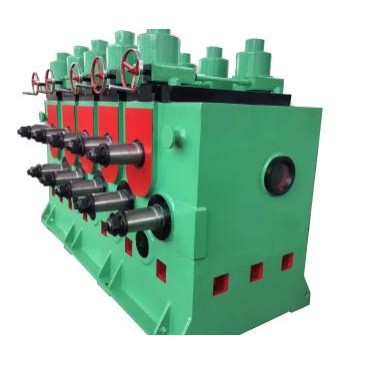
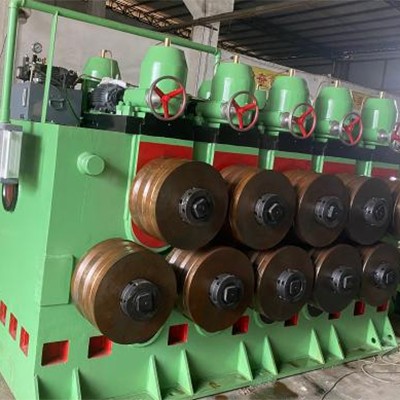
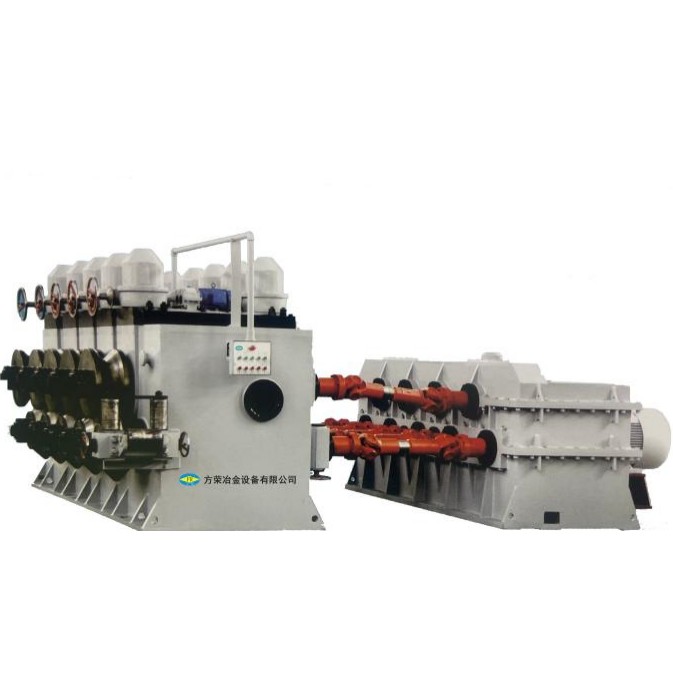
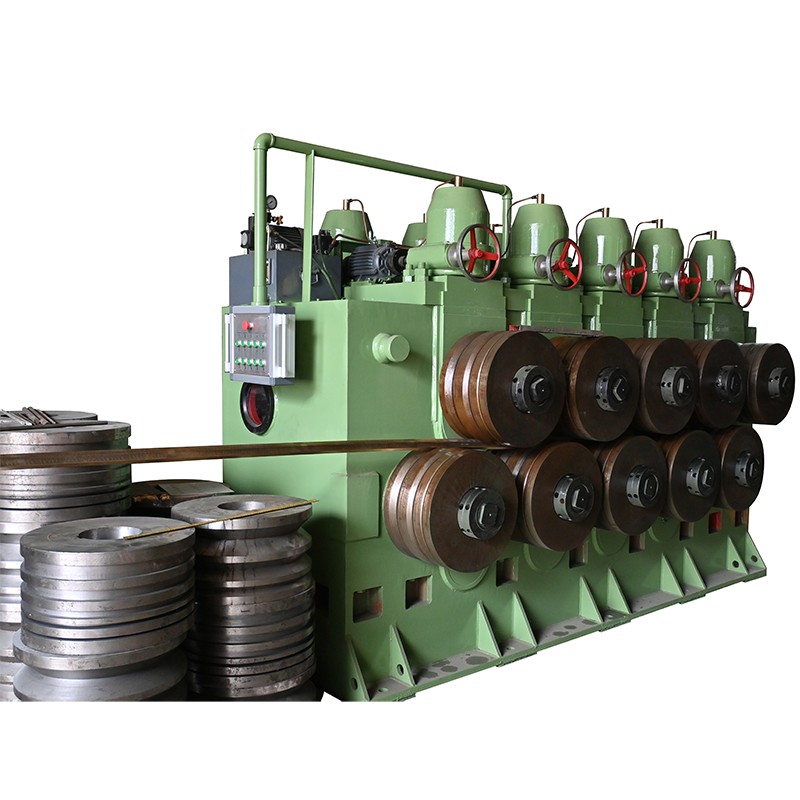
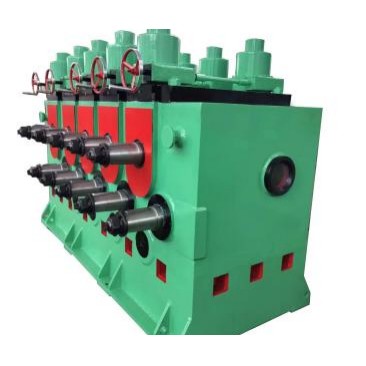
Vase ebaregulaarne sirgestamismasin on mõeldud vaskvarraste, -varraste ja mitteümmarguste profiilide sirgendamiseks, mille ristlõiget ei saa tavaliste ümarvarrastega sirgendajatega tõhusalt käsitleda. See sobib vaskmaterjalidele, mis vajavad kontrollitud korrektsiooni pärast ekstrusiooni, valtsimist, tõmbamist või muid vormimisprotsesse.
Vask on paljude konstruktsioonimetallidega võrreldes suhteliselt pehme ja plastiline. Sirgendamise ajal võib liigne rullisurve või ebasobiv kontaktasend jätta pinnale jälgi või muuta profiili geomeetriat. Seetõttu kasutab masin konfigureeritavat rullisüsteemi, et rakendada korrektsiooni mitmes punktis, kontrollides samal ajal deformatsiooni suurust ja suunda.
Vaskprofiil läbib mitmeid reguleeritavaid sirgendusrullikuid. Iga rull rakendab kontrollitud koguses korrektsiooni kindlast suunast, vähendades järk-järgult painutust või keerdumist, selle asemel, et kogu deformatsiooni ühte punkti sundida.
Ebakorrapäraste sektsioonide korral peab rulli kontakt vastama tegelikule profiili geomeetriale. Rullide vahekaugust, joondust, survet ja korrektsioonisuunda reguleeritakse vastavalt sektsiooni kujule ja deformatsioonimustrile. See on eriti oluline vase puhul, kuna kontsentreeritud rõhk võib tekitada lokaalseid mõlke, pinnakriimustusi või ristlõike moonutusi.
Olenevalt tootmisliinist saab masina konfigureerida automaatse või poolautomaatse etteandega ning integreerida ülesvoolu vormimis- või allavoolu lõikamis- ja töötlemisseadmetega.
Profiilispetsiifiline rullide paigutus
Rulli paigutus valitakse vaskprofiili järgi, mitte ei käsitleta iga töödeldavat detaili ümarlatina. Sektsiooni ümber saab paigutada kontaktpunkte, et need sobiksid asümmeetriliste ja kohandatud kujuga profiilidega.
Pehme vase kontrollitud korrektsioon
Vask vajab deformatsiooni korrigeerimiseks piisavat jõudu ilma liigse kohaliku surveta. Reguleeritavad rullide asendid ja töötingimused võimaldavad paranduskoormust jaotada mitme kontaktpunkti vahel.
Profiiligeomeetria kaitse
Elektrijuhtide, siinide ja muude funktsionaalsete vaskprofiilide puhul võib projekteeritud ristlõike säilitamine olla sama oluline kui sirguse saavutamine. Sirgendussüsteem on konfigureeritud seda nõuet silmas pidades.
Sobib erinevatele vasksektsioonidele
Vase ebaregulaarset sirgendusmasinat saab konfigureerida ümmarguste, ruudukujuliste, ristkülikukujuliste, lamedate ja muude ebakorrapäraste vasksektsioonide jaoks, olenevalt materjali tegelikest mõõtmetest ja profiili geomeetriast.
Reguleeritav erinevatele tootmisnõuetele
Rullide vahekaugust, joondust ja tööparameetreid saab reguleerida erinevate materjalide suuruse ja deformatsioonitingimuste jaoks, muutes seadmed sobivaks mitmes suuruses tootmiseks.
| seeria | FR seeria |
| Rulli kaugus | 9–1450 mm |
| Rullide paigutus | 13-1 kuni 9-1 konfiguratsioonid |
| Peamine mootori võimsus | 3–225 kW |
| Materjal | Vask ja kasutatavad vasesulamid |
| Profiili tüüp | Ümmargused ja ebakorrapärased ristlõiked, olenevalt masina konfiguratsioonist |
| Seadistamine | Valitakse vastavalt profiili geomeetriale, mõõtmetele, deformatsiooni- ja sirgusnõuetele |
Ülaltoodud spetsifikatsioonid on viitamiseks. Masina tegelik konfiguratsioon sõltub vase klassist, profiili mõõtmetest, sektsiooni geomeetriast, esialgsest deformatsioonist, nõutavast sirguse tolerantsist ja tootmisvõimsusest. Ebakorrapäraste profiilide puhul tuleks enne masina lõplikku valimist esitada profiilijoonis või materjalinäidis.
Vase ekstrusioon ja profiilide tootmine
Korrigeerib vaskprofiilide paindumist ja keerdumist pärast ekstrusiooni või hilisemat käsitsemist enne lõikamist, töötlemist või kokkupanekut.
Elektri- ja toitekomponendid
Kasutatakse vaskvardade, siinide ja kujuga juhtmete jaoks, kus sirgus ja ristlõike mõõtmed mõjutavad paigaldust ja elektrikomponentide kokkupanekut.
Soojusvaheti ja HVAC komponendid
Kohaldatav spetsiaalse kujuga vasksektsioonidele, mida kasutatakse soojusülekande- ja jahutusseadmetes, kus on nõutav kontrollitud geomeetria.
Mootori- ja elektriseadmete tootmine
Toetab mootorites, generaatorites, trafodes, lülitusseadmetes ja muudes elektriseadmetes kasutatavate vaskkomponentide tootmist.
Autotööstus ja uued energiakomponendid
Kasutatakse vormitud vaskjuhtide ja juhtivate komponentide jaoks, mis nõuavad enne edasist kokkupanemist või töötlemist ühtseid mõõtmeid.
Vase täppistöötlemine
Sobib tootjatele, kes töötlevad eri suuruses kohandatud vaskprofiile või väikeseid kuni keskmisi tootmispartiisid.
Fangrong asutati 1998. aastal ja tal on rohkem kui 26-aastane kogemus sirgestamismasinate, külmtõmbeseadmete ja nendega seotud metallurgiaseadmete vallas. Ettevõttel on kaks tootmisüksust: Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd.
FangRongi seadmeid on tarnitud enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas. Selle tootevalik hõlmab torude, vardade ja profiilide töötlemise seadmeid, millel on ettevõttesisesed inseneri-, tootmis-, montaaži- ja testimisvõimalused.
Ebakorrapäraste vaskprofiilide puhul põhineb masina valik tegelikul materjalil ja deformatsioonitingimustel, mitte ainult nimiläbimõõdul. FangRong saab hinnata profiilijooniseid, näidiseid ja tootmisnõudeid, et määrata sobiv rullide paigutus ja masina konfiguratsioon.
Iga vase ebaregulaarne sirgendusmasin on konstrueeritud vastavalt kliendi materjali- ja tootmisnõuetele. Peamised tootmisetapid hõlmavad järgmist:
Insenerid vaatavad üle vase klassi, profiili joonise, mõõtmed, materjali pikkuse, esialgse painutamise või keerdumise, vajaliku sirguse ja eeldatava väljundi.
Masina raam, rullide paigutus, ülekandesüsteem ja juhtimiskonfiguratsioon valitakse vastavalt tegelikele profiili- ja parandusnõuetele. Erilist tähelepanu pööratakse ebakorrapäraste sektsioonide rullide kontaktipositsioonidele.
Masina peamised komponendid töödeldakse enne kokkupanekut täpselt. Sirgendusrullid töödeldakse vastavalt nõutavale töögeomeetriale ja pinnaseisundile.
Raam, rullid, ajamisüsteem ja elektrilised komponendid on kokku pandud ja joondatud. Enne katsetamist kontrollitakse rulli asetust ja masina tööd.
Testimine võib hõlmata järgmist:
- Rullide joondamise kontroll
- Masina töökatse
- Sirgendamise jõudluse test
- Elektrisüsteemi ülevaatus
- Pidev töökatse
FangRong pakub paigaldusjuhiseid, operaatori koolitust, tehnilist tuge ja standardset üheaastast garantiid. Pärast tarnimist on töö jätkamiseks saadaval varuosad ja tõrkeotsingu tugi.
ISO 9001:2015— Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE-märgis— Asjakohase masinakonfiguratsiooni suhtes kohaldatavad masina ohutus- ja vastavusnõuded.
SGS ülevaatus— Vastavalt projekti nõuetele saab osutada sõltumatuid kontrolliteenuseid.
Patendid— FangRong omab komponentide ja seadmete tehnoloogiaid hõlmavaid leiutiste ja kasulike mudelite patente. Näited hõlmavad 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
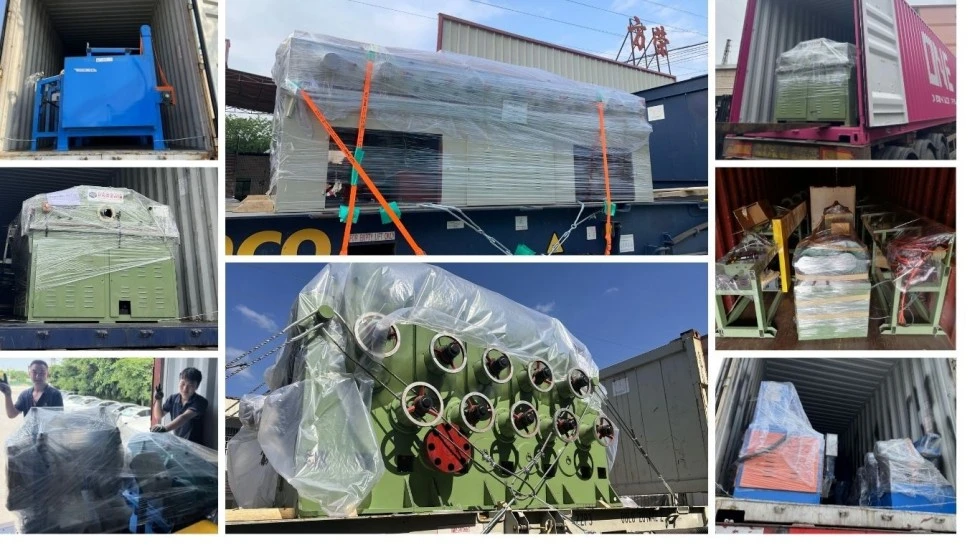
Masin on pärast lõplikku kontrolli ja testimist ette valmistatud rahvusvaheliseks saatmiseks. Pakend valitakse vastavalt masina suurusele, transpordimeetodile ja sihtkohale, et kaitsta seadmeid käitlemise ja transpordi ajal. Spetsiaalseid tööriistu, varuosi ja abiseadmeid saab vajadusel eraldi pakkida.
1. Kuidas valitakse rullikute paigutus ebakorrapärase vaskprofiili jaoks?
Paigutus sõltub vase kvaliteedist, ristlõike geomeetriast, mõõtmetest, esialgsest paindest või keerdumisest ja nõutavast sirgusest. Asümmeetriliste sektsioonide puhul tuleb rullide kontaktpunktid paigutada ettevaatlikult, et korrigeerida deformatsiooni ilma profiili funktsionaalset geomeetriat muutmata. Profiilijoonis ja materjalinäidis on kasulikud insenerihindamiseks.
2. Kuidas vältida rullide pehme vase märgistamist?
Vask on vastuvõtlikum süvenditele ja pinnakahjustustele kui paljud kõvemad metallid. Seetõttu tuleb rulli geomeetria, kontaktpind, joondus ja parandusrõhk sobitada materjaliga. Eesmärk on jaotada paranduskoormust selle asemel, et avaldada ülemäärast survet ühes kontaktpunktis.
3. Kas vase ebaregulaarse sirgendamise masin saab korrigeerida nii painutamist kui ka keerdumist?
Jah, masinat saab konfigureerida erinevate deformatsioonimustrite jaoks. Kuid painutamine ja keeramine nõuavad erinevaid korrektsioonisuundi ja rullide kokkupuutetingimusi. Tugevalt väändunud või asümmeetrilise profiili puhul tuleks lõplik rullide paigutus kindlaks määrata tegeliku deformatsiooni, mitte ainult mõõtmete põhjal.
4. Millist teavet on hinnapakkumise tegemiseks vaja?
Esitage vase klass, profiilijoonis või näidis, ristlõike mõõtmed, materjali pikkus, esialgne deformatsioon, nõutav sirguse tolerants ja sihttootmisvõimsus. Kui ühte masinat jagavad mitu vaskprofiili, esitage kogu suurus ja profiilivahemik, et saaks hinnata tööpiirkonda ja tööriistu.
5. Kas üks masin saab töödelda erineva suurusega vaskprofiile?
Jah, eeldusel, et profiilid jäävad masina tööpiirkonda ja rullusüsteemi saab reguleerida või varustada sobivate tööriistadega. Kui ristlõiked erinevad oluliselt, hindab FangRong, kas vahetatavad tööriistad või spetsiaalne rullide konfiguratsioon on tootmiseks otstarbekam.
6. Mis on tarneaeg, garantii ja müügijärgsed teenused?
Tavalised masinad nõuavad tavaliselt 30–60 päeva pärast tellimuse kinnitamist. Kohandatud seadmed võivad vajada täiendavat projekteerimis- ja testimisaega. Standardgarantii on 12 kuud koos paigaldusjuhiste, operaatorikoolituse, tehnilise toe ja varuosade hooldusega vastavalt projektilepingule.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel