Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
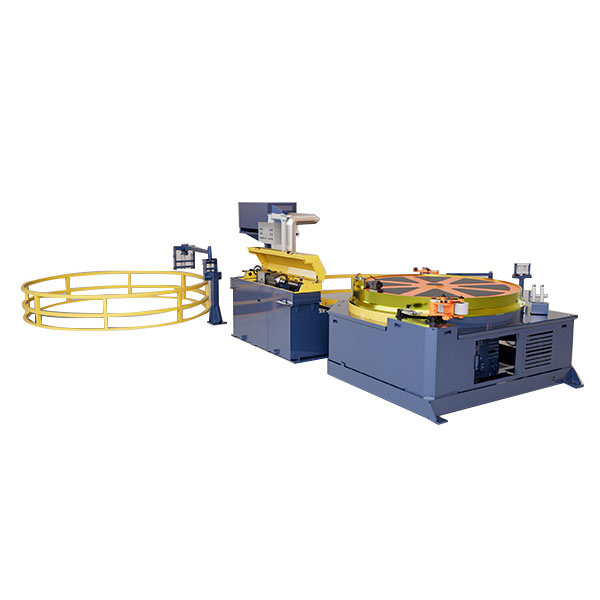
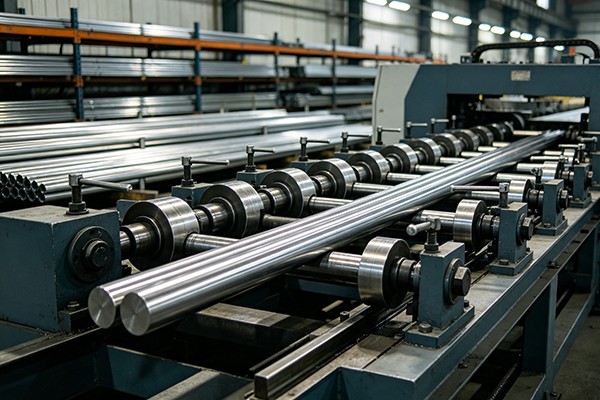
Süsinikterasest hüdrauliline neljastantsiline osutusmasin on ette nähtud süsinikterasest torude, vardade ja profiilide otste vähendamiseks ja vormimiseks enne külmtõmbamist, tõmbamist, sirgendamist või muid allavoolu toiminguid. Masin kasutab nelja hüdrosilindrit, et ajada korraga neli stantsi keskkoha poole, moodustades materjali otsa vajaliku vähendatud või koonusekujuliseks.
Süsinikterase töötlemiseks tuleb vormimisjõud jaotada ümber töödeldava detaili, mitte koondada ühest või kahest suunast. Nelja stantsi paigutus aitab kontrollida ekstsentrilisust ja ovaalset deformatsiooni, säilitades samal ajal terava osa järgmise operatsiooni jaoks sobivana. See on saadaval FR-25, FR-50, FR-100, FR-160 ja FR-250 konfiguratsioonides erinevate materjalide suuruse ja seinapaksusega.
Töödeldav detail asetatakse stantsisõlme keskele. Kui hüdrosüsteem alustab suunamistsüklit, liigutavad neli silindrit stantse neljast suunast sissepoole. Matriitsid avaldavad survet toru või varda otsa ümber ja vähendavad järk-järgult selle osa vastavalt valitud matriitsi profiilile.
Pärast vormimiskäigu lõppu naasevad stantsid oma algsesse asendisse ja töödeldud detaili saab eemaldada. Toiming ei nõua materjali käsitsi vormimist mitmest suunast, mis on kasulik tootmisliinidel, mis töötlevad korduvaid süsinikterasest torusid või vardaid.
Süsinikterasest torud ja vardad võivad esineda erinevates vormimistingimustes sõltuvalt läbimõõdust, seina paksusest, materjali tugevusest ja nõutavatest terava otsa mõõtmetest. Neljast vormist koosnev hüdraulikaseade annab sama vormimistsükli jooksul jõudu neljalt küljelt, aidates operaatoril kontrollida vähendatud otsa asendit ja kuju.
| Töötlemisprobleem | Nelja survega hüdrauliline lähenemine |
|---|---|
| Lõpeta ekstsentrilisus | Neli stantsi rakendavad töödeldava detaili ümber vormimisjõudu, et hoida vähendatud osa keskel. |
| Ovaalne deformatsioon | Vastandvormid töötavad koos vormimiskäigu ajal, aidates kontrollida ebaühtlast deformatsiooni. |
| Pinna märgistus | Õige matriitsi valik ja sünkroniseeritud liikumine aitavad piirata lokaalset vormimisrõhku. |
| Korduv tootmine | Hüdrauliline käivitamine tagab partii töötlemiseks korratava vormimistsükli. |
| Kõrge tugevusega süsinikteras | Hüdraulikasüsteem tagab vajaliku vormimisjõu raskemate ja tugevamate materjalide jaoks. |
Masina mudel tuleks valida vastavalt tegelikule välisläbimõõdule, seina paksusele, materjali seisukorrale ja nõutavatele näpunäidete mõõtmetele. Suurem masin ei ole automaatselt parem valik; hüdrauliline võimsus ja matriitsi paigutus peavad vastama tooriku vormimiskoormusele.
FR-25 ja FR-50 on mõeldud väiksemate torude jaoks. FR-100 katab suuremaid sektsioone ja paksemaid seinu, samas kui FR-160 ja FR-250 on mõeldud suurema läbimõõduga või raskete seinte jaoks. Lõplikku konfiguratsiooni saab reguleerida ka siis, kui kliendi materjali- ja vormimisnõuded jäävad väljapoole standardset võrdlusvahemikku.
| Mudel | Osutusulatus | Seina paksus | Silinder | Mootori võimsus | Mõõtmed | Kaal |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0,5-2,0 mm | φ63 × φ25 mm, 4 silindrit | 5,5 kW | 1200 × 620 × 1500 mm | 300 kg |
| FR-50 | φ50 | 0,5-3,0 mm | φ200 × φ30 mm, 4 silindrit | 11 kW | 600 × 1000 × 1300 mm | 1000 kg |
| FR-100 | φ100 | 0,5-5,0 mm | φ250 mm, 4 cylinders | 18,5 kW | 1400 × 900 × 1700 mm, välja arvatud õlipaak | 3000 kg |
| FR-160 | φ30-φ160 | 0,5-10 mm | φ350 × φ150, 4 silindrit | 55 kW-4 | 1800 × 1500 × 1500 mm, välja arvatud õlipaak | 5000 kg |
| FR-250 | φ250 | ≤40 mm | φ400 × φ160, 4 silindrit | 90 kW-4 | 2000 × 1500 × 2000 mm, välja arvatud õlipaak | 6000 kg |
Ülaltoodud spetsifikatsioonid on võrdluskonfiguratsioonid. Masina tegelikke parameetreid saab kohandada vastavalt materjali tüübile, toru või varda mõõtmetele, vormimisnõuetele ja tootmistingimustele. Kohandatud spetsifikatsioonid on saadaval.
Külmtõmbejoone puhul tuleb toru otsa kõigepealt nii palju vähendada, et see läbiks tõmbestantsi ja võimaldaks tõmbeseadmel materjali haarata või tõmmata. Osutusmasin teostab selle ettevalmistuse enne, kui toru siseneb joonistussektsiooni.
Vormimistulemust mõjutab rohkem kui masina nimiläbimõõt. Arvesse tuleb võtta seina paksust, süsinikterasest klassi, toru originaalmõõtmeid, stantsi geomeetriat, nõutavat teravat pikkust ja tõmbestantsi nõudeid. Seetõttu kasutatakse neid detaile sobiva masina ja matriitsi konfiguratsiooni määramisel.
Tootjate jaoks, kes kasutavad pidevat tõmbamist, võib toruotste järjepidev ettevalmistamine vähendada ka käsitsi korrigeerimist osutamise ja joonistamise vahel.
Masinat saab integreerida tootmisprotsessidesse, kus süsinikterasest torud, vardad või profiilid vajavad enne järgmist vormimis- või tõmbamisoperatsiooni otsa vähendamist.
Masina konfiguratsiooni saab kohandada erinevatele tootmistingimustele, sealhulgas materjali suuruse, seina paksuse, näpunäidete mõõtmete, hüdraulilise rõhu, laadimismeetodi, mahalaadimismeetodi ja juhtimisnõuete muutumisele.
Standardvarustus katab peamised osutusfunktsioonid, samas kui masinat saab konfigureerida ka kliendi olemasoleva tootmisliini ümber. Olenevalt rakendusest võib süsteem sisaldada automaatset peale- ja mahalaadimist, kohandatud stantsikonstruktsioone, erinevaid hüdraulilise rõhu seadistusi ja juhtimissüsteemi seadistusi.
Enne seadmete valimist saab Fangrong üle vaadata materjali spetsifikatsiooni, toru või varda mõõtmed, nõutava terava otsa suuruse, tootmismahu ja allavoolu joonistusprotsessi. Konfiguratsiooni kinnitamiseks saavad kliendid esitada ka näidismaterjali või jooniseid.
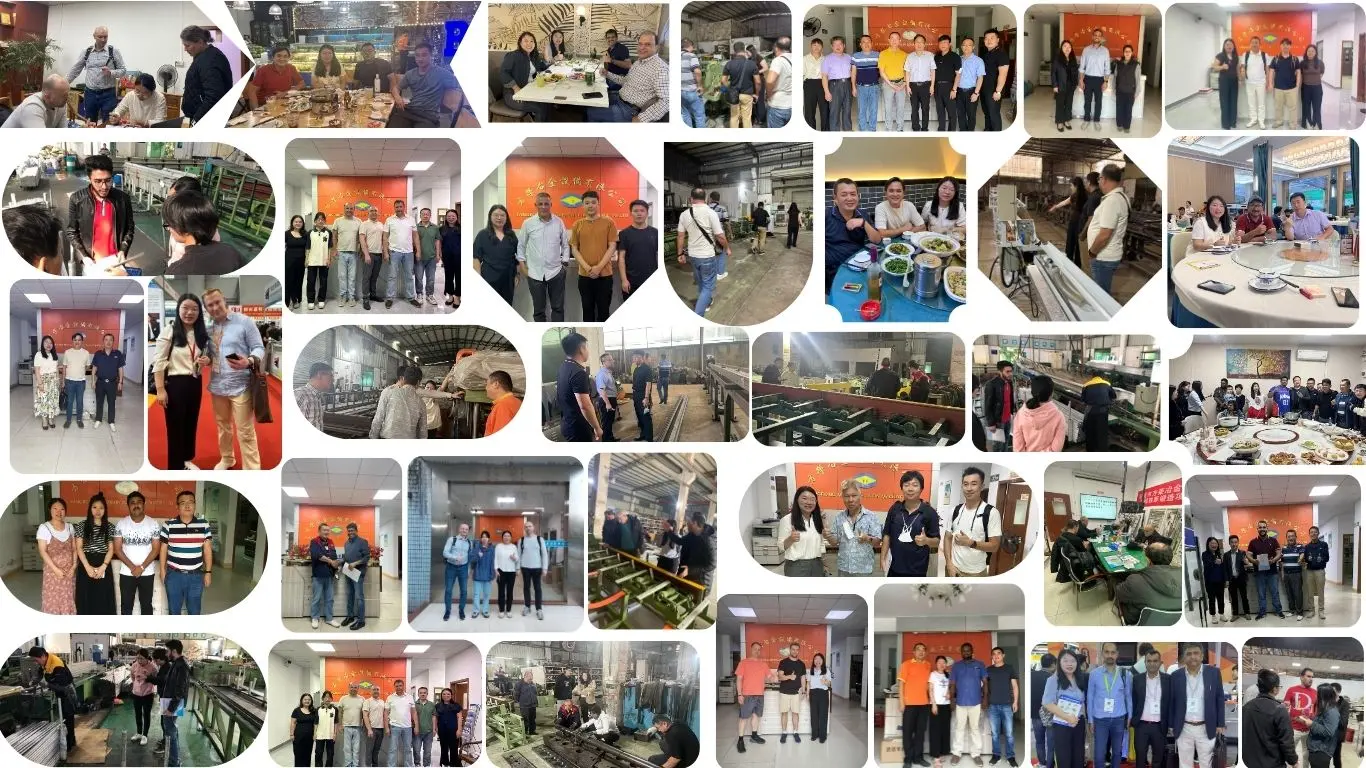
Fangrong asutati 1998. aastal ja tal on rohkem kui 26-aastane kogemus sirgestamismasinate, külmtõmbeseadmete ja nendega seotud metallurgiaseadmete vallas. Selle seadmeid kasutatakse enam kui 60 tööstuses, millel on rohkem kui 10 000 klienti ning eksporditakse rohkem kui 60 riiki ja piirkonda.
Ettevõttel on kaks tootmiskohta Guangdongis. Dongguan Fangrong Metallurgical Equipment Co., Ltd. Dalang Townis, Dongguani linnas on peakorter ja esmane tootmisbaas, mis toodab täppis-külmtõmbemasinaid, sirgendusmasinaid, keermerullimisseadmeid ja nendega seotud masinaid.
Yangjiang Fangrong Machinery Co., Ltd. Yangdongi rajoonis, Yangjiang City laiendab tootmisvõimsust ning toetab seadmete tootmist ja tarnimist.
Masin on ehitatud vajaliku osutusjõu, toru mõõtmete, stantsi konfiguratsiooni ja hüdraulilise võimsuse ümber. Need parameetrid kinnitatakse enne valmistamist, et masina struktuur ja hüdrosüsteem vastaksid süsinikterase kavandatud töötlemisvahemikule.
Tehniline kinnitus
Esmalt vaadatakse üle kliendi toru või varda mõõtmed, seina paksus, otste läbimõõt, materjali klass ja tootmisnõuded. Seejärel määratakse matriitsi paigutus, silindri suurus, mootori töömaht ja masina konfiguratsioon.
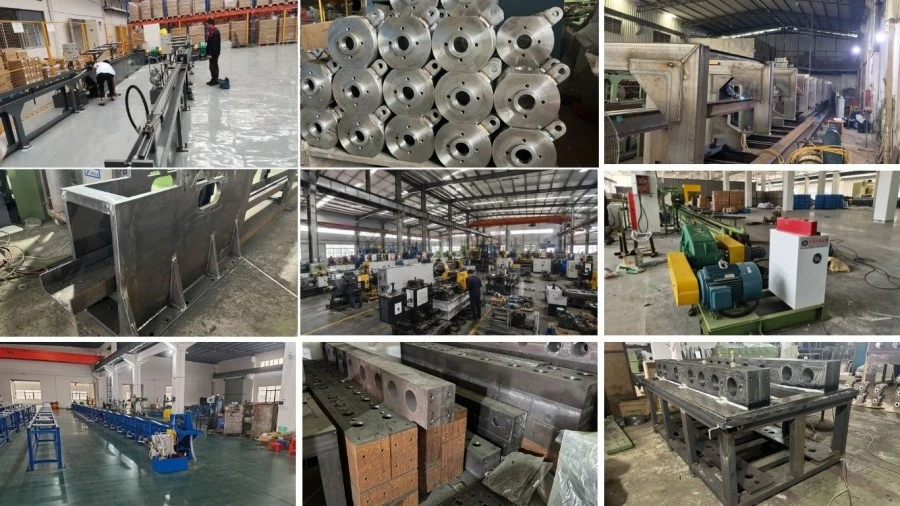
Masina raami valmistamine
Põhiraam ja tugikomponendid on valmistatud vastavalt kinnitatud joonistele. Nõutava joonduse säilitamiseks kontrollitakse valmistamise ajal konstruktsiooni mõõtmeid ja võtmete kinnitusasendeid.
Kriitiliste komponentide töötlemine
Silindri kinnituskohad, stantsipesad, juhtkomponendid, võllid ja muud täppisosad töödeldakse kindlaksmääratud mõõtmetega. Kriitilised paarituspinnad kontrollitakse enne kokkupanekut.
Hüdraulikasüsteemi paigaldamine
Hüdraulilised silindrid, pumbad, ventiilid, torustikud ja juhtkomponendid paigaldatakse vastavalt hüdroahelale. Neli silindrit on reguleeritud koos töötama, nii et matriitsid liiguvad koordineeritult toru keskpunkti poole.
Surma ja moodustamise assamblee
Nelja stantsiga koost paigaldatakse masinale vastavalt nõutavale osutuskonfiguratsioonile. Enne hüdraulika kasutuselevõttu kontrollitakse matriitsi liikumist, töövahet ja asendit.
Rõhu ja liikumise testimine
Hüdraulikasüsteemi kasutatakse korduvate töötsüklite kaudu, et kontrollida rõhu stabiilsust, silindri liikumist, stantside sünkroniseerimist ja juhtsüsteemi reaktsiooni.
Proovinäitamine
Vajadusel saab süsinikterasest torude või vardade proovi töödelda, et kontrollida vormimistulemust valitud masina konfiguratsioonis. Teravat otsa kontrollitakse kliendi joonise või protsessi nõuetega.
Lõplik ülevaatus ja saadetise ettevalmistamine
Enne tarnimist kontrollitakse masina hüdraulilist tööd, mehaanilist liikumist, elektrilisi funktsioone, ohutusseadmeid ja üldist kokkupaneku seisukorda. Pärast vastuvõtmist kaitstakse avatud pinnad ja masin valmistatakse transpordiks ette.
Fangrong kontrollib enne saatmist masina jõudlust, sealhulgas kontrollib mehhaanilist tööd, hüdraulilist jõudlust, vajaduse korral sirgusega seotud täpsust, tööstabiilsust ning ühilduvust kindlaksmääratud materjali- ja töötlemistingimustega.
Ettevõttel on ISO9001:2015 sertifikaat sertifikaadi UQ231211R1 alusel. Selle seadmetel on ka masinadirektiivi 2006/42/EÜ kohane CE-märgis koos ohutusnõuetega, sealhulgas hädaseiskamine, kahe käega juhtnupud ja valguskardinad. SGS-i kontroll on saadaval kohaldatavate tellimuste jaoks.
Fangrong on välja töötanud metallurgiaseadmetega seotud riiklike patentide portfelli, sealhulgas keti pingutusseade, mitmeahelaline stantsihoidja ja kiirvahetussüsteem. Ettevõttel on 32 leiutise patenti ja üle 100 kasuliku mudeli patendi.
Tüüpilised patendid hõlmavad 2013207829011 keti pingutusseadme jaoks, 2008300532117 mitmeahelalise stantsihoidiku jaoks ja ZL2015 2 0842922.7 kiirvahetustorusüsteemi jaoks.
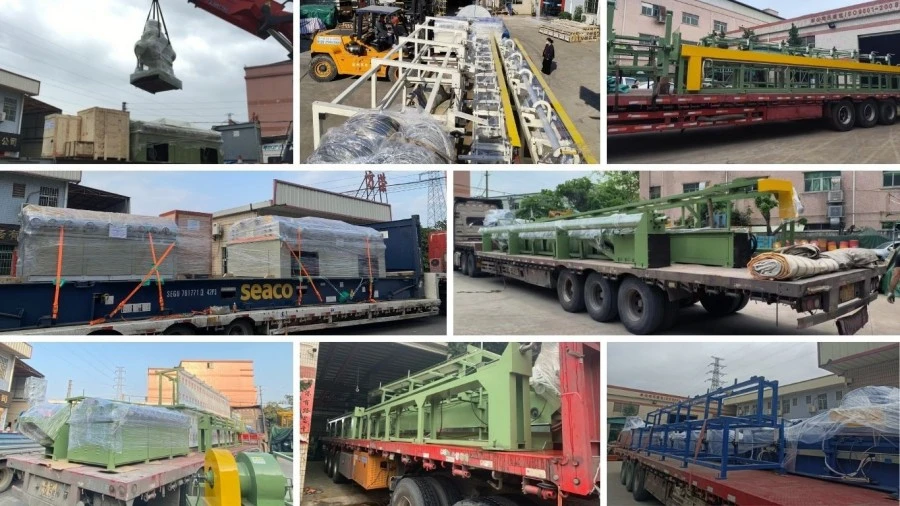
Enne saatmist kontrollitakse süsinikterasest hüdraulilist neljastantsilist osutusmasinat kinnitatud konfiguratsiooni, sealhulgas mudeli, osutusvahemiku, hüdraulikakomponentide, mootori võimsuse, elektrisüsteemi ja tarvikute suhtes. Seejärel kaitstakse masin vastavalt transpordimeetodile ja sihtkohale.
Välismaiste tellimuste puhul kinnitatakse põhimasin ja eemaldatavad komponendid vajadusel eraldi, et vähendada transportimise ajal liikumist. Hüdraulilised ja elektrilised osad on kaitstud niiskuse ja välismõjude eest, samas kui pakkimismeetodit saab kohandada konteineri laadimise või muude transpordinõuete jaoks.
Fangrong võib pärast tarnimist pakkuda ka kasutusjuhendit, paigaldusteavet, kasutuselevõtujuhiseid ja varuosasid, mis on vajalikud normaalseks tööks.
Standardmasinatele kehtib 12-kuuline, tavaliselt üheaastane garantii tootmis- ja kvaliteedivigade vastu. Pärast garantiiaja lõppu on saadaval varuosad ja tasulised remonditeenused.
Seadmete kasutamiseks ja hooldamiseks on kaasas kasutusjuhendid ja videoõpetused. Paigaldamist, kasutuselevõttu ja tehnikute juhendamist saab korraldada vastavalt projekti nõuetele.
Levinud varuosade hulka kuuluvad stantsid, hüdraulilised tihendid ja hüdropumbad. Enne varuosade tellimist saavad kliendid esitada masina mudeli ja komponendi teabe, et nõutud osa saaks kinnitada.
Masin on mõeldud peamiselt süsinikterasest torude, vardade ja profiilide jaoks. Tegelik vormimisvõime sõltub materjali kvaliteedist, mõõtmetest, seina paksusest ja nõutavast terava otsa kujust.
Neli stantsi rakendavad vormimisjõudu neljast suunast sama tsükli jooksul. See paigutus aitab kontrollida ekstsentrilisust ja ebaühtlast deformatsiooni võrreldes vähematest suundadest vormimisega.
Jah. Lõpu vähendamine on üks selle peamisi rakendusi. Terava lõigu saab ette valmistada nii, et see vastaks järgneva joonistusprotsessi nõuetele.
Võrrelge tegelikku välisläbimõõtu, seina paksust, materjali seisukorda ja nõutavaid vormimismõõtmeid masina tööpiirkonnaga. Fangrong saab sobiva mudeli kinnitada pärast tooriku parameetrite ülevaatamist.
Jah. Saadaolevad mudelid hõlmavad erinevaid seinapaksuse vahemikke, FR-250 on loetletud seinapaksusega kuni 40 mm. Tegelik konfiguratsioon tuleks kinnitada vastavalt materjali klassile ja vormimisnõuetele.
Jah. Matriitsi struktuuri ja vormimise mõõtmeid saab kohandada vastavalt nõutavale toru või varda suurusele ja terava otsa geomeetriale.
Automaatset laadimist ja mahalaadimist võib käsitleda kohandatud masina või tootmisliini konfiguratsiooni osana. Disain sõltub tooriku mõõtmetest ja olemasolevast liini paigutusest.
Vajadusel saab korraldada proovide töötlemise. Kliendid saavad pakkuda materjalinäidiseid, jooniseid, mõõtmeid või töötlemisnõudeid, et saaks hinnata masina ja stantsi konfiguratsiooni.
Esitage materjali tüüp või klass, välisläbimõõt, seina paksus, nõutav terava otsa läbimõõt ja pikkus, tootmismaht ja järgnevad protsessid. Konfiguratsiooni kinnitamiseks on kasulikud ka töödeldava detaili fotod või joonised.
Standardmudelid võivad olla saadaval laost või tarnida tavaliselt 30 päeva jooksul. Mittestandardsed kohandatud masinad nõuavad sõltuvalt konfiguratsioonist tavaliselt 30–60 päeva.
Minimaalse tellimuse kogusena aktsepteeritakse ühte masinat. Fangrong töötab ka tehaste, kauplejate ja turustajatega.
Saadaval on T/T ja L/C, muude maksekorralduste osas tuleb läbi rääkida.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel