Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
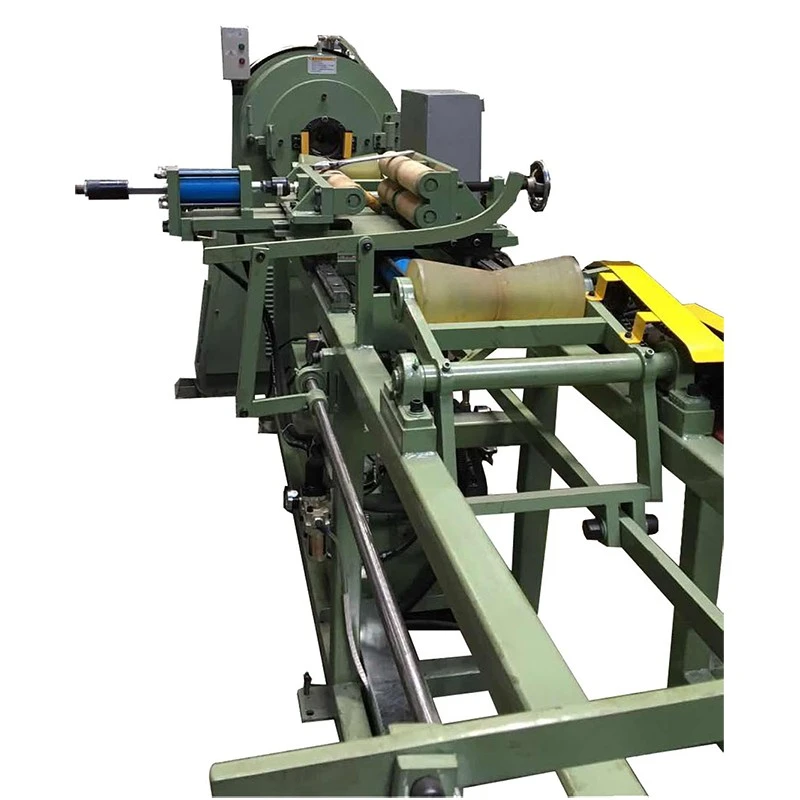
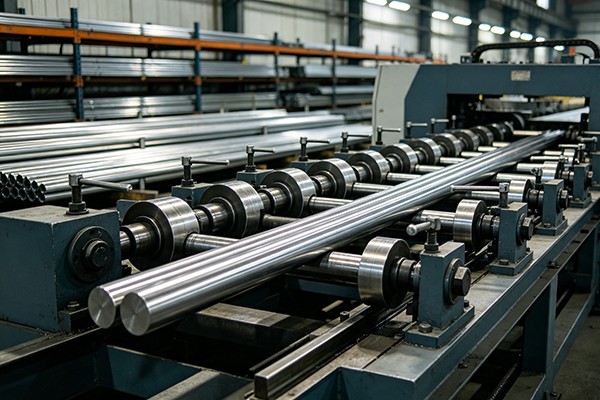
Carbon Steel Rotary Swager Machine vähendab süsinikterasest torude, torude, tahkete vardade ja vardade välisläbimõõtu radiaalse sepistamise teel. Spindli pöörlemise ajal töötavad töödeldava detaili ümber mitu stantsi, moodustades järk-järgult vajaliku vähendatud otsa ilma materjali ära lõikamata.
Külmtõmbe- ja torutõmbejoonte jaoks kasutatakse masinat väiksema toru või varda otsa ettevalmistamiseks, mis võib siseneda tõmbamisvormi. Sama protsessi saab kasutada enne keermestamist, painutamist, sepistamist, töötlemist ja muid toiminguid, mis nõuavad tooriku otsa vähendamist.
Enne järgmist vormimisoperatsiooni on sageli vaja vähendada otsa. Näiteks külmtõmbejoonel võib toru algne läbimõõt olla liiga suur, et tõmbestantsi läbida. Pöörlev pühkimine vähendab toru otsa valitud osa, nii et seda saab sisestada matriitsisse.
Tahkete varraste ja varraste puhul kasutatakse sama põhimõtet, kui tõmbamiseks, sepistamiseks, töötlemiseks või keermestamiseks on vaja väiksemat algussektsiooni. Nõutav vähendamine määratakse algläbimõõdu, materjali klassi, lõpliku läbimõõdu ja vähendatud sektsiooni pikkuse järgi.
See muudab pöördvahuti pigem ettevalmistusmasinaks kui allavoolu tõmbamis- või vormimisseadmete asenduseks.
| Üksus | Rotary swager masin | Hüdrauliline osutusmasin |
| Vormimise meetod | Korduv radiaalne sepistamine pöörlevate stantside abil | Hüdraulilised silindrid käitavad vormimisstantse |
| Materjali deformatsioon | Materjal pressitakse järk-järgult ümber töödeldava detaili | Materjal moodustatakse kontrollitud stantsi liikumise teel |
| Tüüpiline kasutus | Vähendatud toru ja varda otsad enne tõmbamist või edasist töötlemist | Toru otsa vormimine ja suunamine, kuhu eelistatakse hüdraulilist pressimist |
| Materjali valik | Süsinikterasest torud, torud, vardad ja vardad; konfiguratsioonist sõltuv | Sobiv materjalivalik sõltub masina ja matriitsi konfiguratsioonist |
| Lõpu geomeetria | Matriitsi komplekti moodustatud vähendatud või kitsenev ots | Moodustatud ots vastavalt hüdraulilise matriitsi konstruktsioonile |
| Protsessi omadused | Korduv kokkupõrge mitmest suunast | Hüdrauliliste silindrite kaudu rakendatav survejõud |
Parem valik sõltub materjalist, algmõõtmetest, nõutavast otsa geomeetriast, vähendamise pikkusest, tootmiskiirusest ja sellest, kuidas masin järgmise protsessiga ühendub. Külmtõmbejoonte puhul tuleks need parameetrid kinnitada koos, mitte valida ainult toru maksimaalse läbimõõdu järgi.
Pööramispea sisaldab mitut kõvastunud stantsi, mis on paigutatud töödeldava detaili ümber. Töötamise ajal spindel pöörleb ja stantsid puutuvad korduvalt toru või latiga erinevatest suundadest kokku.
Kui toorik liigub läbi matriitsi ala, surutakse materjal järk-järgult kokku vajaliku läbimõõduni. Kuna protsess moodustab metalli, mitte ei eemalda seda lõikamise teel, jääb vähendatud osa osaks algsest toorikust.
Matriitsi profiil määrab vormitud sektsiooni kuju. Matriitsikomplekti vahetamine võimaldab toota erinevaid vähendatud läbimõõte ja otsapikkusi.
Masina võimsus üksi ei määra lõplikku teravat või vähendatud otsa. Arvesse tuleb võtta algset välisläbimõõtu, toru seina paksust, materjali tüüpi, nõutavat lõplikku läbimõõtu, reduktsiooni pikkust ja stantsi geomeetriat.
Torude töötlemisel on seina paksus eriti oluline. Sama välisläbimõõduga toru ja täisvarras ei käitu radiaalsel vormimisel ühtemoodi. Ka järgnev joonistusprotsess vajab piisavalt lühendatud pikkust ja sobivat üleminekut täissuuruses sektsioonile.
Sel põhjusel saab FangRong valida masina ja matriitsi konfiguratsiooni vastavalt tegelikule toru või varda spetsifikatsioonile, mitte kasutada ainsa valikukriteeriumina masina maksimaalset läbimõõtu.
Praegune FangRongi masinavalik sisaldab mudeleid FR-25, FR-76 ja FR-100. Nende peamised erinevused on tooriku maksimaalne läbimõõt, minimaalne vähendatud läbimõõt, stantsi pikkus, mootori konfiguratsioon, masina suurus ja kaal.
| Parameeter | FR-25 | FR-76 | FR-100 |
| Max kahaneva toru läbimõõt | φ25 × T2,0 mm | φ76 × T4,0 mm | φ100 × T4,0 mm |
| Min. kahaneva toru läbimõõt | φ6mm; vaheta alumine stants φ3mm | φ10mm; vaheta alumine stants φ6mm | φ10mm; vaheta alumine stants φ6mm |
| Surve kogus | 4 | 4 | 4 |
| Die pikkus | 60 mm | 100 mm | 118 mm |
| Spindli mootor | 4KW-4N | 9KW*6N | 15KW-6N |
| Spindli kiirus | 238r/min | 220 p/min | 220 p/min |
| Kaal | 1200 kg | 2000 kg | 2500 kg |
| Mõõdud (P × L × K) | 900 × 1000 × 1300 mm | 1000 × 1150 × 1350 mm | 1200 × 1200 × 1450 mm |
Ülaltoodud spetsifikatsioonid on viitamiseks. Masina tegelikud parameetrid võivad olenevalt materjali- ja töötlemisnõuetest erineda. Saadaval on kohandatud spetsifikatsioonid ja stantside konfiguratsioonid.
FR-25 on mõeldud väiksemate toorikute jaoks, mille maksimaalne kahaneva toru läbimõõt on φ25 × T2,0 mm. FR-76 laiendab tööpiirkonda φ76 × T4,0 mm-ni, samas kui FR-100 käsitleb toorikud kuni φ100 × T4,0 mm vastavalt loetletud spetsifikatsioonidele.
Mudel tuleks valida tegelike protsessiandmete hulgast. Hinnapakkumine nõuab tavaliselt materjali tüüpi, toru või varda läbimõõtu, torude seina paksust, nõutavat vähendatud läbimõõtu, vähendatud otsa pikkust, tooriku pikkust ja eeldatavat tootmisvõimsust.
Kui süsinikterasest rootormasin paigaldatakse enne külmtõmbemasinat, on stantsi konfiguratsiooni määramisel kasulik ka tõmbevormi suuruse ja nõutava sisestusotsa määramine.
Külmjoonistusjooned
Swager valmistab ette toru- või vardaotsad, et toorik saaks siseneda tõmbestantsi. See on üks peamisi pöördpuhustamise rakendusi.
Süsinikterasest torude tootmine
Kasutatakse valitud toruotste vähendamiseks enne tõmbamist ja muid allavoolu vormimistoiminguid.
Terasvarda ja varda töötlemine
Tahkeid vardaid ja vardaid saab lõpus vähendada tõmbamise, sepistamise, töötlemise või keermestamise jaoks.
Autode komponendid
Sobib terasvõllide, torude, varraste ja muude komponentide ettevalmistamiseks, mis vajavad enne järgnevat töötlemist vähendatud sektsiooni.
Ehitus- ja konstruktsiooniterase töötlemine
Saab kasutada terasvarraste ja torukujuliste toodete puhul, mille puhul tuleb töödeldava detaili otsa edasiseks tootmiseks vähendada.
Masinaehitus
Kasutatakse lõpp-ettevalmistusprotsessina enne töötlemist, montaaži, joonistamist või muid metallitäppistöötlemistoiminguid.
Nafta- ja gaasiseadmed
Kohaldatav süsinikterasest torude ja muude terasest töödeldavate detailide puhul, mida kasutatakse tööstusseadmetes, torustikes ja nendega seotud tootmisprotsessides, kui materjali- ja mõõtmenõuded.
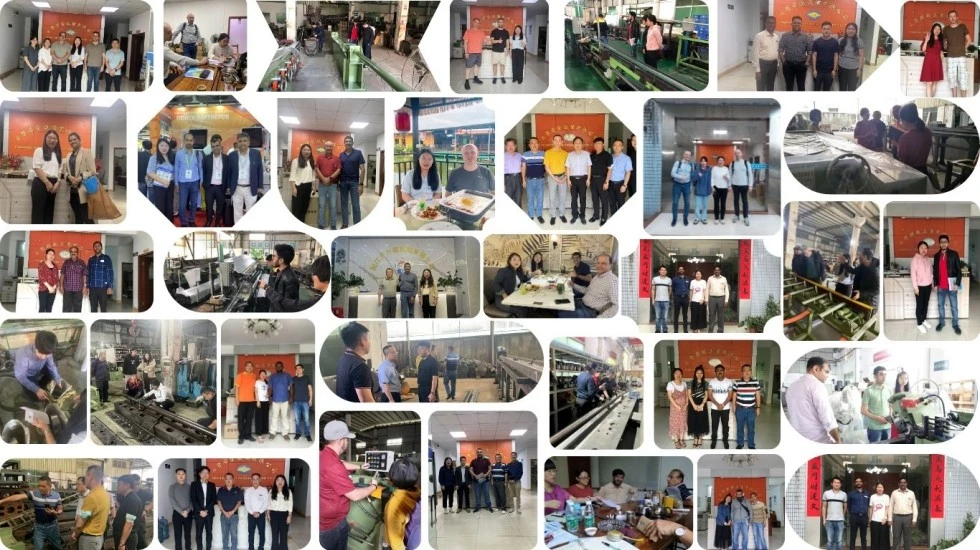
FangRong asutati 1998. aastal ja tal on rohkem kui 26-aastane kogemus sirgendusmasinate, külmtõmbeseadmete ja nendega seotud metallurgiaseadmete vallas.
Ettevõttel on kaks tootmisüksust: Dongguan Fangrong Metallurgical Equipment Co., Ltd. Dalangi linnas Dongguani linnas ja Yangjiang Fangrong Machinery Co., Ltd. Yangdongi linnaosas Yangjiangis.
FangRongi seadmeid on tarnitud enam kui 10 000 kliendile ja neid on kasutatud enam kui 60 tööstuses. Tooteid eksporditakse enam kui 60 riiki ja piirkonda.
Dongguani tehas on peakorter ja esmane tootmisbaas, kus toodetakse külmtõmbemasinaid, sirgendusmasinaid, niidivaltsimise seadmeid ja nendega seotud masinaid. Yangjiangi tehas pakub täiendavat tootmisvõimsust ja toetab seadmete tarnimist.
FangRong viib läbi ka masina töötamise, sirguse täpsuse, tööstabiilsuse ja materjalide ühilduvuse katseid.
Carbon Steel Rotary Swager Machine on ehitatud läbi mitme tootmisetapi, alates materjali ettevalmistamisest ja töötlemisest kuni montaaži, elektripaigalduse, katsetamise ja lõpliku pakkimiseni.
Terasplaadid, võllid, konstruktsiooniosad ja muud komponendid valmistatakse vastavalt masina projektile. Vajadusel kasutatakse lõikamist, puurimist, freesimist, treimist ja muid töötlemistoiminguid.
Spindel, stantsihoidja, stantsid ja nendega seotud ülekandeosad on kokku pandud ja kontrollitud tervikliku vormimissüsteemina. Matriitsi mõõtmed on kohandatud nõutavale vähendamisvahemikule.
Spindli ajam, mootor, elektrikilp, juhtseadised ja ohutuskomponendid paigaldatakse ja ühendatakse enne masina kasutuselevõttu.
Enne saatmist käivitatakse masin, et kontrollida spindli tööd, vormimist, vibratsiooni, elektrilisi juhtseadiseid ja tööstabiilsust. Vajadusel saab vormimistulemuse kontrollimiseks kasutada proovimaterjali.
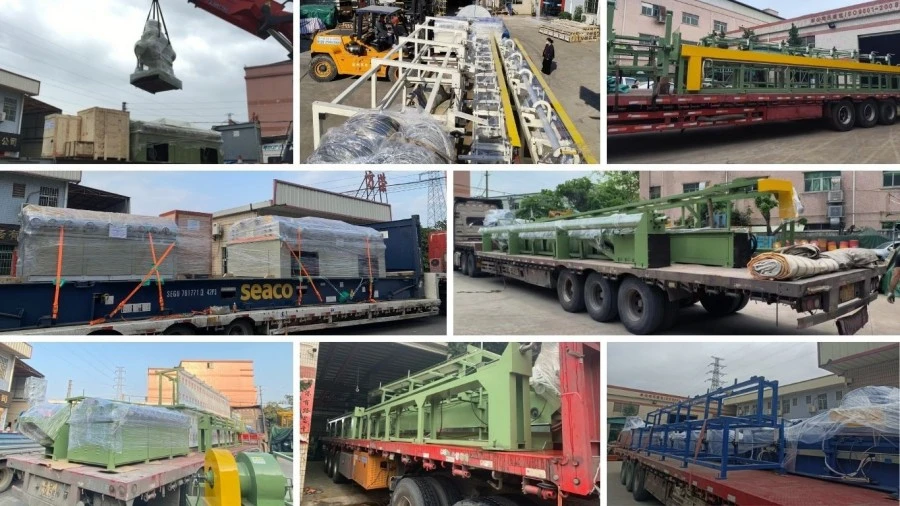
Pärast ülevaatust valmistatakse masin transpordiks ette rahvusvaheliseks saatmiseks sobiva kaitsepakendiga.
ISO9001:2015— Kvaliteedijuhtimissüsteem, mis hõlmab projekteerimist, tootmist, paigaldamist ja teenindust. Sertifikaadi nr UQ231211R1.
CE-märgis— Seadmed vastavad masinadirektiivile 2006/42/EÜ, sealhulgas ohutusnõuetele, nagu hädaseiskamine, kahe käega juhtseadised ja valguskardinad.
SGS ülevaatus— Sõltumatu ülevaatus, mis hõlmab masina jõudlust ja ohutusega seotud funktsioone.
Patendid— FangRong omab 32 leiutise patenti ja enam kui 100 kasuliku mudeli patenti. Näited hõlmavad patenti 2013207829011 ketipingutusseadme jaoks, 2008300532117 mitmeahelalise stantsihoidiku jaoks ja ZL2015 2 0842922.7 kiirvahetustorusüsteemi jaoks.
Enne saatmist masin kontrollitakse, kaitstakse transpordikahjustuste eest ja pakitakse vastavalt saatmisviisile ja masina mõõtmetele. Pakendamise korraldust saab arutada vastavalt konteineri laadimise ja sihtkoha nõuetele.
Miks kasutatakse enne süsinikterasest torude külmtõmbamist pöörlevat pügamist?
Enne külmtõmbamist tuleb toru otsa tavaliselt piisavalt vähendada, et siseneda tõmbamisvormi. Pöörlemine moodustab selle väiksema osa toru otsa lõikamise asemel radiaalse kokkusurumise teel. Vähendatud osa saab seejärel kasutada joonistusoperatsiooni sisestusotsana. Nõutav otsa läbimõõt ja pikkus tuleks määrata joonistusvormi ja järgmise protsessi järgi.
Mille poolest erineb pöörlev pügamine toru otsa töötlemisest?
Mehaaniline töötlemine eemaldab materjali töödeldavast detailist, samal ajal kui pöörlev pügamine muudab olemasoleva materjali kuju korduva radiaalse löögi kaudu. Toru ja varda otste ettevalmistamisel vähendab pügamisprotsess valitud sektsiooni, ilma et tekiks treimisel või lõikamisel tekkivaid sama tüüpi laaste.
Kas pöördvaht võib vähendada nii süsinikterasest torusid kui ka täisvardaid?
Jah. Carbon Steel Rotary Swager Machine saab konfigureerida süsinikterasest torude, torude, tahkete vardade ja varraste jaoks. Torude ja vardade töötlemist ei tohiks siiski käsitleda sama rakendusena. Matriitsi ja masina konfiguratsiooni valimisel tuleb toru välisläbimõõtu, seina paksust, materjali klassi ja vähendatud sihtdiameetrit kaaluda tahke varda läbimõõdust eraldi.
Kuidas mõjutab toru seina paksus pügamisprotsessi?
Seina paksus mõjutab toru reageerimist radiaalsele kokkusurumisele ja seetõttu tuleb see lisada masina valikusse. Näiteks φ25 × T2,0 mm torul on erinevad vormimisnõuded kui tahke φ25 mm varda puhul. Torurakenduste puhul peaks pakkumine sisaldama välisläbimõõtu ja seina paksust, mitte ainult välisläbimõõtu.
Kuidas määratakse lõplik vähendatud läbimõõt?
Lõplik läbimõõt on peamiselt seotud algläbimõõdu, materjali, vajaliku reduktsiooni, stantsi geomeetria ja järgneva protsessiga. Kui masin paigaldatakse enne tõmbeoperatsiooni, tuleks sihtmärgi vähendatud läbimõõtu kontrollida tõmbestantsi ava ja nõutud sisenemistingimuste suhtes. Erinevate vähendatud mõõtmete jaoks saab kasutada erinevaid stantsikomplekte.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel