Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
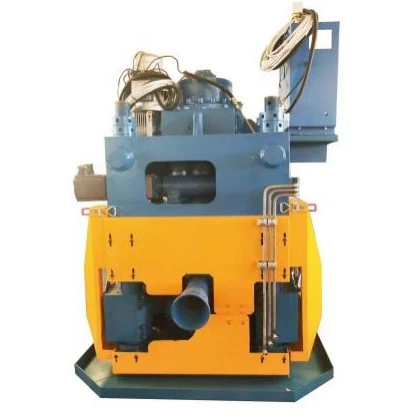
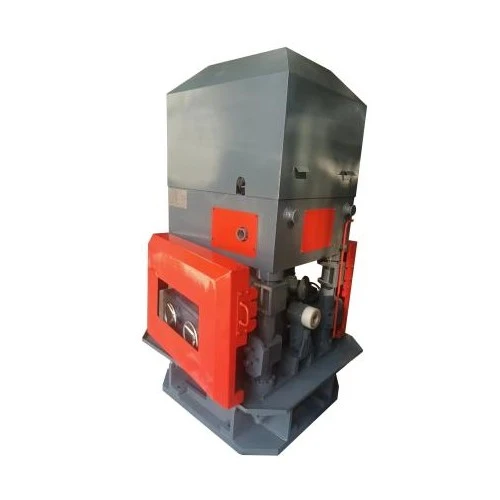
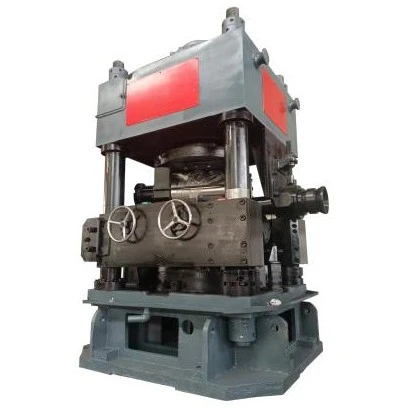
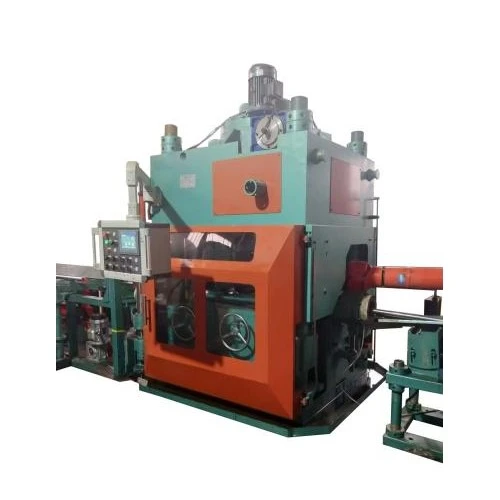
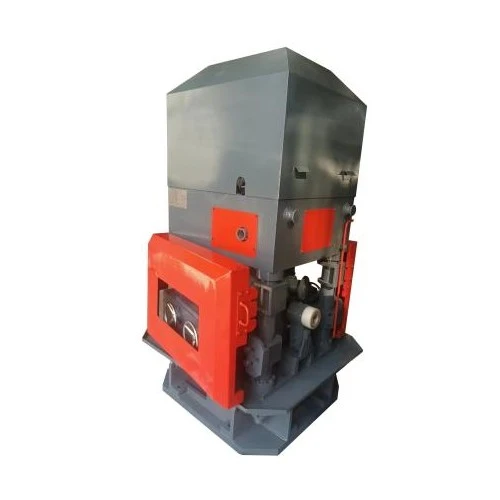
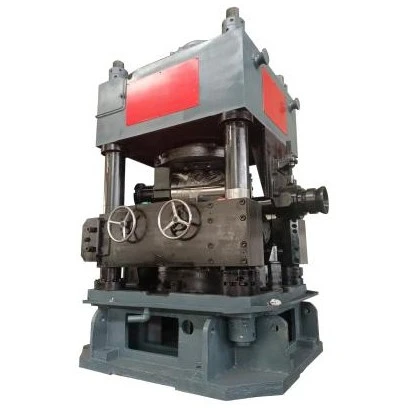
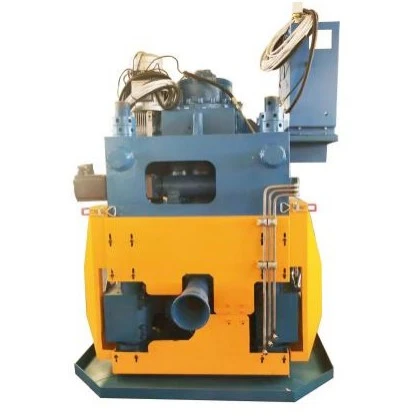
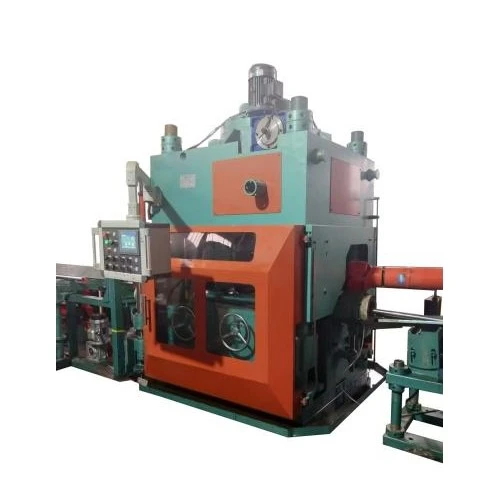
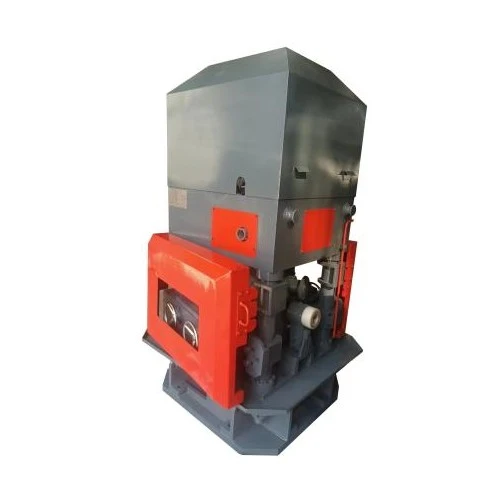
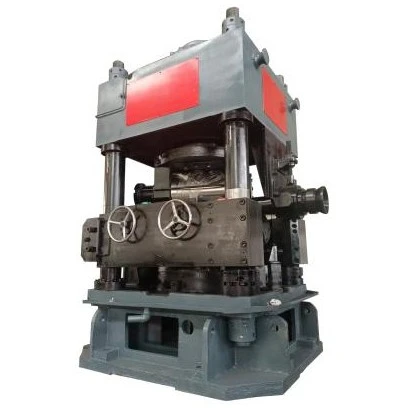
Titaanisulamist vertikaalne kahe rulliga sirgestamismasin on ette nähtud titaani ja titaanisulamist varraste, varraste ja torude pidevaks sirgendamiseks. Selle vertikaalne kahe rulliga paigutus rakendab kontrollitud painutamist mitmest kontaktpunktist, kui materjal läbib rulle, korrigeerides pikisuunalist paindet ja parandades mõõtmete ühtlust.
Titaanisulameid kasutatakse laialdaselt seal, kus tugevuse ja kaalu suhe, korrosioonikindlus ja materjali jõudlus on kriitilise tähtsusega. Kuid nende kõrge materiaalne väärtus muudab kulukaks ka pinnakahjustused ja mõõtmete kõrvalekalded. Seetõttu peab sirgestamisprotsess kontrollima rulli survet, kontakti geomeetriat, etteande seisukorda ja materjali deformatsiooni, mitte lihtsalt rakendama suurt sirgendusjõudu.
Masin kasutab kahte aktiivselt juhitavat hüperboolset sirgendusrulli, mis on paigutatud vertikaalselt. Kui titaanvarras või toru siseneb töötsooni, pöörlevad rullid ja söödavad materjali edasi, rakendades samal ajal kontrollitud radiaalset survet.
Rulli kontakttsooni läbimisel materjal läbib korduva painutamise ja elastsuse taastumise. Õige rullisurve ja ristumisnurk võimaldavad esialgset paindet järk-järgult vähendada, selle asemel, et kogu deformatsiooni ühe käiguga sundida.
Titaanisulamist toodete puhul on rulli reguleerimine eriti oluline, kuna liigne lokaalne surve võib jätta pinnale jälgi või mõjutada ristlõike geomeetriat. Tööasend valitakse vastavalt materjali läbimõõdule, seina paksusele, materjali tugevusele, esialgsele sirgusele ja nõutavale valmisolekule.
Torurakenduste puhul tuleb protsessis arvesse võtta ka seina paksust ja vastupidavust ovaliseerimisele. Seetõttu ei saa sirgendamise parameetreid valida ainult välisläbimõõdu järgi.
Jääkpainutamine pärast joonistamist või rullimist
Titaanvardad ja -torud võivad pärast valtsimist, tõmbamist, kuumtöötlemist, lõikamist või käsitsemist säilitada pikisuunalise painde. Kontrollitud rullide deformatsioon viib materjali enne töötlemist või kokkupanekut ettenähtud sirgusele lähemale.
Ümarus ja lõigu stabiilsus
Sirgendusjõud võib mõjutada ristlõiget, eriti õhukese seinaga torude või täppisläbimõõduga toodete töötlemisel. Seetõttu tuleb rulli geomeetria ja rõhk sobitada materjaliosaga, mitte ainult painde korrigeerimiseks.
Pinnakaitse
Titaani tooteid kasutatakse sageli rakendustes, kus pinna seisund mõjutab järgnevat töötlemist, väsimust, korrosioonikäitumist või lõplikku välimust. Õige rullimaterjal, pinnaviimistlus, joondus ja protsessi reguleerimine aitavad vähendada tarbetuid kontaktkahjustusi.
Springback
Titaanisulamid võivad näidata märkimisväärset elastsust. Masin peab kompenseerima tagasitõmbumise kontrollitud ülepainutamise ja korduva korrigeerimise kaudu, mitte tuginema ühele fikseeritud rõhu seadistusele.
Väärtuslik materjalitöötlus
Kui tooraine ise on kallis, võivad ebastabiilsed sirgendamise tingimused suurendada praagi ja ümbertöötlemise kulusid. Protsessi parameetrid tuleks kehtestada tegeliku sulami klassi, mõõtmete, deformatsioonitaseme ja valmis tolerantsi ümber.
Vertikaalne kahe rulli paigutus
Vertikaalne paigutus tagab kompaktse töökonfiguratsiooni, võimaldades samal ajal kahel rullikul avaldada materjalile vastaskülgedelt kontrollitud survet.
Reguleeritav rulli asend
Rullide vahekaugust, kallet ja töörõhku saab reguleerida vastavalt materjali läbimõõdule ja deformatsioonitingimustele. See on oluline, kui sama tootmisliin käsitleb erineva suurusega titaanisulameid.
Kontrollitud kontaktide geomeetria
Hüperboolne rullprofiil määrab, kuidas materjal puutub kokku tööpinnaga. Rulli õige geomeetria aitab jaotada koormust mööda materjali ja vähendab liigset lokaalset deformatsiooni.
Sobib baaridele ja torudele
Seadmeid saab konfigureerida tahkete titaanvarraste, varraste ja sobivate torusuuruste jaoks. Toru töötlemine nõuab täiendavalt arvesse võttes seina paksust, ovaalsust ja sisemisi tugitingimusi.
Täppis-orienteeritud sirgendamine
Titaanisulamist vertikaalne kahe rulliga sirgestamismasin on mõeldud viimistlustöödeks, kus sirgus ja mõõtmete ühtlus on olulisemad kui lihtsalt nähtava painde eemaldamine.
Reguleeritavad tootmisparameetrid
Töökiirust ja rulli seadistusi saab reguleerida vastavalt erinevatele materjalitingimustele ja tootmisnõuetele. Õige seadistus tuleks kindlaks teha materjali testimise teel, mitte ühe universaalse parameetri kasutamisega.
Vahetatav konfiguratsioon
Olenevalt tootmisvalikust saab valida erinevaid rullide spetsifikatsioone ja töökonfiguratsioone, et katta erinevad diameetrivahemikud ja materjalitingimused.
FR-seeria hõlmab titaanisulamist varraste ja muude sobivate pikkade toodete erinevaid diameetrivahemikke. Mudeli valik sõltub materjali läbimõõdust, tõmbetugevusest, pinna seisundist, esialgsest sirgusest, nõutavast valmistolerantsist ja tootmisvõimsusest.
| Mudel | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Tahke varda läbimõõt / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Tooraine pikkus / mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Tõmbetugevus / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Pinna kõvadus | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Tooraine Sirgus / mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Läbimõõdu tolerants | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Ümarus | ≤50% diatol | ≤50% diatol | ≤50% diatol | ≤50% diatol | d<50, ≤50% diatolist; 50 |
d<50, ≤50% diatolist; 50 |
| Tooraine pinna karedus / Ra | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm |
| Valmismaterjali sirgus / mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Kooritud materjal ≤0,3 | Kooritud materjal ≤0,3 |
| Valmis läbimõõdu tolerants | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Viimistletud pinna karedus / Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Kooritud materjal: ≤0,8 μm; must nahamaterjal: täiustatud. | Kooritud materjal: ≤0,8 μm; must nahamaterjal: täiustatud. |
| Rulli läbimõõt / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Töökiirus / m/min | 2-30 | 2-10 | 3-15 | 3-15 | 3-15 | 3-15 | 3-15 |
| Põhimootori võimsus / kW | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Tõstemootori võimsus / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Põhimasina mõõtmed / m (viide) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Põhimasina kaal / T (viide) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Paigaldatud koguvõimsus / kW (viide) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Ülaltoodud spetsifikatsioonid on FR-seeria võrdlusväärtused. Lõplik masina valik ja protsessi parameetrid sõltuvad titaanisulami klassist, varda või toru mõõtmetest, seina paksusest, esialgsest deformatsioonist, pinna seisundist, nõutavast sirgusest, mõõtmete tolerantsist ja tootmisvõimsusest. Titaanitoodete puhul, mille tolerantsid on väikesed, on soovitatav enne konfiguratsiooni lõplikku vormistamist esitada materjali joonis ja näidis.
Lennunduse komponendid
Titaanvardaid ja torusid kasutatakse konstruktsioonikomponentides, kinnitusdetailides, mootoriga seotud osades ja muudes kosmoserakendustes. Sirgendamine on tavaliselt vajalik enne töötlemist, lõikamist või kokkupanekut, kui materjali joondamine mõjutab edasist töötlemist.
Meditsiinilised titaantooted
Implantaatide, kirurgiliste komponentide ja meditsiiniseadmete jaoks kasutatav titaan ja titaanisulamid võivad enne edasist täppistöötlust vajada kontrollitud sirgust ja pinna seisundit. Lõplikud nõuded sõltuvad kohaldatavatest materjalidest ja meditsiinitoodete spetsifikatsioonidest.
Keemia- ja merevarustus
Titaani korrosioonikindlus muudab selle sobivaks valitud soojusvahetite, keemiaseadmete, mereveesüsteemide ja mererakenduste jaoks. Sirgendamine aitab valmistada torusid ja vardaid tootmiseks ja töötlemiseks.
Täppismasinad ja -seadmed
Kasutatakse titaanisulamist varraste ja torude jaoks, mis vajavad enne treimist, lihvimist, puurimist, lõikamist või kokkupanekut kontrollitud geomeetriat.
Värviliste metallide viimistlus
Sama masinaplatvormi saab konfigureerida sobivate ümarvarraste ja torude jaoks, mis on valmistatud roostevabast terasest, legeerterasest, vasesulamitest ja muudest materjalidest, kui nende tugevus ja mõõtmed jäävad masina töövahemikku.
Väärtuslik metallitöötlemine
Sobib viimistlusliinidele, kus materjali taastumine, mõõtmete konsistents ja kontrollitud pinnakontakt on olulised, kuna tooraine on suhteliselt kõrge töötlemiskuluga.
FangRong on tootnud sirgendusmasinaid, külmtõmbeseadmeid ja nendega seotud metallurgiamasinaid alates 1998. aastast. Ettevõte opereerib Hiinas Dongguanis ja Yangjiangis tootmisrajatisi ning tarnib vardade, torude ja profiilide töötlemiseks vajalikke seadmeid.
Ettevõte on tarninud seadmeid enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas. Titaanisulamite rakenduste puhul põhineb masina konfiguratsioon tegelikul materjali spetsifikatsioonil ja valmistoote nõuetel, mitte ainult läbimõõdul.
Tootmisrajatised
Dongguan Fangrong Metallurgical Equipment Co., Ltd. asub Dongguani linnas Dalangi linnas ja keskendub metallurgiaseadmete tootmisele. Yangjiang Fangrong Machinery Co., Ltd Yangdongi linnaosas Yangjiang toetab täiendavat tootmisvõimsust.
Kohandatud sirgendusmasinate puhul algab tootmisprotsess materjalide ja rakenduste ülevaatamisega, millele järgneb mehaaniline projekteerimine, komponentide töötlemine, rullide tootmine, kokkupanek, joondamine ja masinate testimine.
Rulli geomeetriat ja joondamist kontrollitakse enne tarnimist, kuna need mõjutavad otseselt materjali kokkupuudet ja sirgendamise käitumist. Masina testimine hõlmab sõiduseisundit, rullide reguleerimist, elektrilisi juhtseadmeid ja sirgendamise jõudlust vastavalt kokkulepitud tehnilistele nõuetele.
FangRong pakub paigaldusjuhiseid, operaatori koolitust, tehnilist tuge ja standardset 12-kuulist garantiid.
ISO 9001:2015— Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE-märgis— asjaomase masina konfiguratsiooni suhtes kohaldatavad vastavusnõuded.
SGS ülevaatus— Sõltumatu kontrolli saab korraldada vastavalt projekti nõuetele.
Patendid— FangRong omab leiutiste ja kasulike mudelite patente, mis hõlmavad sirgendamise ja metallurgiaseadmete tehnoloogiaid, sealhulgas 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
Pärast katsetamist ja lõppkontrolli valmistatakse masin transpordiks ette vastavalt selle mõõtmetele, kaalule ja saatmisviisile. Põhimasin, elektrilised komponendid, rullid, tööriistad ja abiosad on kaitstud ja pakitud vastavalt nende transpordinõuetele.
K1: Millist teavet peaksin esitama titaanisulamist vertikaalse kahe rulliga sirgestamismasina valimisel?
Esitage titaanisulami klass, varda või toru läbimõõt, toru seina paksus, kui see on olemas, materjali pikkus, esialgne sirgus, tõmbetugevus, pinna seisund, nõutav sirgus, mõõtmete tolerants ja tootmiskogus. Materjali joonis või näidis on kasulik, kui tolerants on väike.
Q2: Kas masin saab sirgendada titaanisulamist torusid ja ka tahkeid vardaid?
Jah, eeldusel, et toru mõõtmed ja materjali seisukord jäävad valitud masina töövahemikku. Toru sirgendamine nõuab täiendavalt seina paksuse ja ovaalsuse arvestamist, sest liigne rullisurve võib mõjutada ristlõiget.
Q3: Kuidas vältida titaanisulamist toodetele rullijälgede tekkimist?
Rulli pinna seisund, rulli geomeetria, joondus, kontaktrõhk ja töökiirus mõjutavad pinna kvaliteeti. Rangete pinnanõuetega toodete puhul tuleks rulli materjal ja viimistlus valida koos titaani klassi ja viimistletud pinna spetsifikatsiooniga. Enne masstootmist on soovitatav proovitöötlus.
Q4: Kas üks masin saab töödelda erineva titaanisulami läbimõõduga?
Jah. Sobiv mudel võib katta kindlaksmääratud diameetrivahemiku, kusjuures rullide vahekaugus ja töötingimused on kohandatud iga spetsifikatsiooni jaoks. Kui diameetri vahemik on suur või toote kujud oluliselt erinevad, võib vaja minna erinevaid rullide konfiguratsioone või tööriistu.
K5: Mis vahe on sirguse ja ümaruse vahel valmistootes?
Sirgus kirjeldab, kui täpselt pikitelg või pind järgib sirget võrdlusjoont, samas kui ümarus kirjeldab ristlõike kõrvalekallet tegelikust ringist. Sirge varras ei pruugi olla ümmargune, seega tuleks mõlemad nõuded eraldi täpsustada, kui mõõtmete täpsus on oluline.
K6: Kas masin saab materjali parandada tugeva esialgse painde korral?
See sõltub deformatsiooni suurusest ja suunast, materjali tugevusest, läbimõõdust ja nõutavast valmis tolerantsist. Liigne esialgne deformatsioon võib nõuda teistsugust parandusstrateegiat või eelsirgendusprotsessi. Kui sissetulev materjal ületab standardse sirguse vahemiku, on soovitatav teha prooviproov.
Q7: Mis on tüüpiline tootmiskiirus?
Võrdlustöökiirus varieerub mudeliti 2–30 m/min mudelil FR-20 ja 2–10 m/min mudelil FR-40, samas kui suuremate mudelite puhul on tavaliselt märgitud 3–15 m/min. Tegelik tootmiskiirus tuleks määrata vastavalt materjali kvaliteedile, läbimõõdule, deformatsioonile, pinnanõuetele ja eesmärgi sirgusele.
Q8: Kas FangRong pakub kohandatud masinaid titaanisulamite rakenduste jaoks?
Jah. Konfiguratsiooni saab reguleerida vastavalt läbimõõduvahemikule, materjali tugevusele, toru mõõtmetele, tootmisvõimsusele, viimistletud sirgusele, mõõtmete tolerantsile, automatiseerimisnõuetele ja muudele protsessitingimustele. Lõplik konfiguratsioon kinnitatakse pärast tehnilist ülevaatust.
Q9: Mis on tavaline tarneaeg?
Tavakonfiguratsioonid nõuavad tavaliselt 30–60 päeva pärast tehnilist ja tellimuse kinnitamist. Kohandatud seadmed võivad vajada täiendavat projekteerimis-, tootmis- ja testimisaega. Lõplik teostusaeg kinnitatakse vastavalt kokkulepitud masina konfiguratsioonile.
Q10: millised on garantii- ja müügijärgsed tingimused?
Masina standardgarantii on 12 kuud. FangRong pakub paigaldusjuhiseid, operaatorikoolitust, tehnilist kaugtuge ja varuosade teenust. Vastavalt projekti nõuetele saab korraldada kohapealset kasutuselevõttu või muid teenuseid.
K11: Millist teavet on hinnapakkumise tegemiseks vaja?
Kõige kasulikum teave on titaanisulami klass, tahke varda või toru spetsifikatsioon, läbimõõt ja seina paksus, materjali pikkus, sissetulev sirgus, pinna seisund, nõutav valmistolerants, tootmisvõimsus ja tehase toiteallikas. Võimaluse korral esitage materjali joonis ja fotod, et rulli konfiguratsiooni saaks täpsemalt hinnata.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel