Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
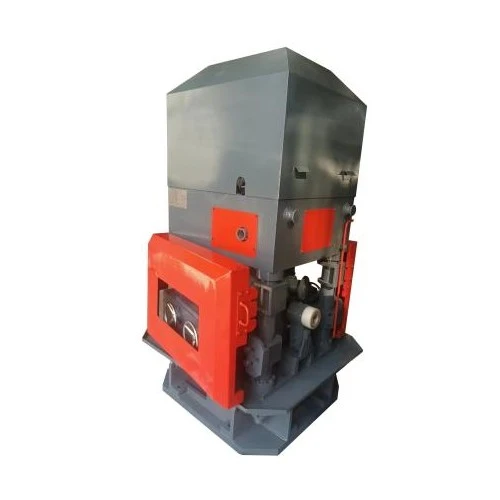
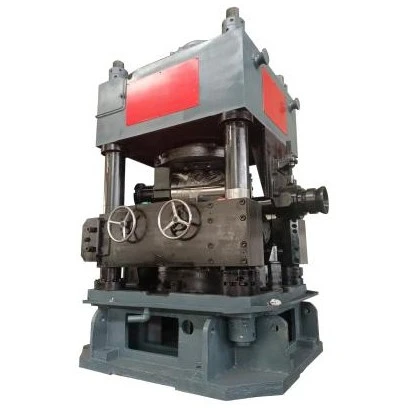
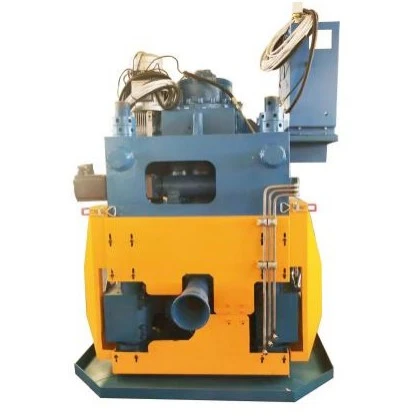
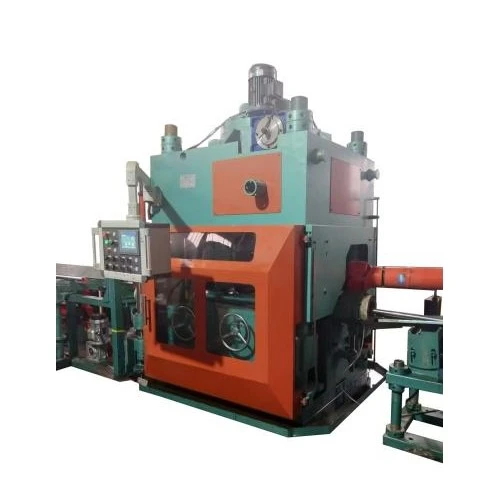
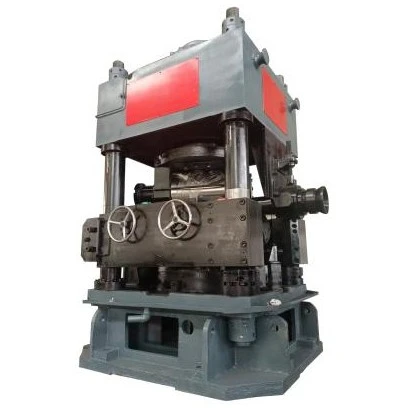
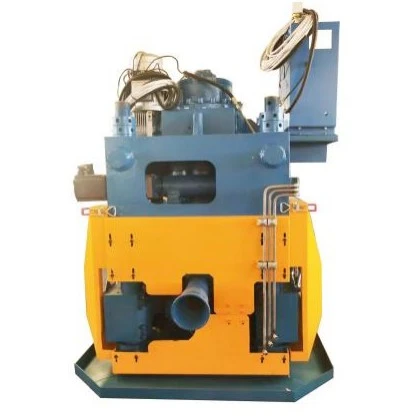
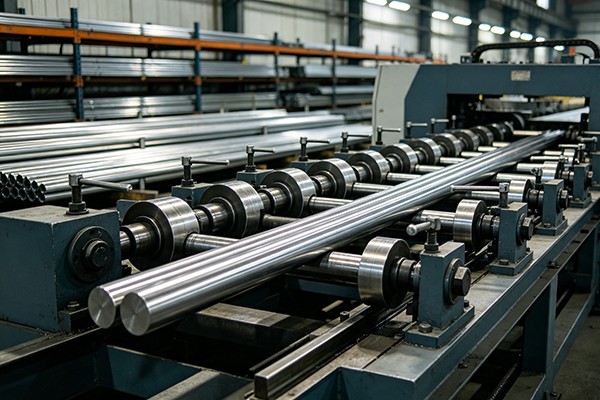
FangRongi süsinikterasest vertikaalne kahe rulliga sirgestamismasin on ette nähtud süsinikterasest varraste, varraste ja torude painde ja deformatsiooni korrigeerimiseks pärast valtsimist, tõmbamist, kuumtöötlust, sepistamist või käsitsemist. Masin kasutab vertikaalset kaherullilist paigutust kontrollitud parandusjõudude rakendamiseks, samal ajal kui materjal läbib pidevalt tööosa.
Süsinikterase puhul ei määra masina valikut ainult läbimõõt. Tõmbetugevus, kõvadus, esialgne deformatsioon, sektsiooni geomeetria, materjali pikkus ja nõutav sirgus mõjutavad kõik vajalikku sirgendusjõudu ja rulli konfiguratsiooni. FangRong saab masinat konfigureerida vastavalt tegelikele materjali- ja tootmisnõuetele.
Toorik liigub kahe vormimisrulli vahel, mis on paigutatud nii, et söötmise ajal tekib kontrollitud painutus. Reguleerides rulli asendit ja töörõhku, parandab masin olemasoleva deformatsiooni, selle asemel, et toetuda ühele tugevale pressimistoimingule.
See on eriti oluline süsinikterasest varraste ja torude puhul, kuna pärast valtsimist, külmtõmbamist, kuumtöötlemist või transportimist võib jääda paindejääke. Nõutav korrektsioon sõltub materjali painutamise kohast, deformatsioonist ja sellest, kuidas ristlõige reageerib rakendatavale jõule.
| Mudel | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
|---|---|---|---|---|---|---|---|
| Tahke riba läbimõõt (mm) | φ5–20 | φ10–40 | φ15–60 | φ20–80 | φ25–100 | φ35–130 | φ40–160 |
| Minimaalne pikkus (mm) | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Maksimaalne tõmbetugevus | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1300 MPa | ≤1300 MPa |
| Pinna kõvadus | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 |
| Toores sirgus | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m |
| Läbimõõdu tolerants | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Valmis sirgus | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m |
| Valmis läbimõõdu tolerants | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Viimistletud pinna karedus | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm* | ≤0,8 μm* |
| Rulli läbimõõt | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Töökiirus (m/min) | 2–30 | 2–10 | 3–15 | 3–15 | 3–15 | 3–15 | 3–15 |
| Põhimootor (kW) | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Tõstemootor (kW) | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Mõõtmed (P × L × K, m) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Kaal (t) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Paigaldatud koguvõimsus (kW) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
* FR-130 ja FR-160 puhul kehtib märgitud viimistletud pinna karedus kooritud materjalile; musta nahaga materjal võib vajada teistsugust viimistlust.
Ülaltoodud spetsifikatsioonid on võrdlusväärtused. Lõplik masina valik peaks põhinema tegelikul süsinikterase klassil, läbimõõdul või toru mõõtmetel, seina paksusel, kõvadusel, tõmbetugevusel, esialgsel painutamisel, nõutaval sirgel, pinna seisukorral ja tootmiskiirusel.
Süsinikterasest vertikaalne kahe rulliga sirgendusmasin sobib allavoolu korrigeerimiseks, kui sirgus mõjutab töötlemist, kokkupanekut, etteandmist või lõpptoote kontrollimist.
Hinnapakkumise jaoks vajab FangRong tavaliselt rohkem kui materjali nimetus ja läbimõõt. Sama nimisuurusega süsinikterasest võib tõmbetugevuse, kõvaduse ja algdeformatsiooni erinevuste tõttu vajada erinevaid masina konfiguratsioone.
Massiivsete vardade puhul sisaldab põhiteave läbimõõt, pikkus, materjali klass, kõvadus või tõmbetugevus, sissetulev sirgus ja nõutav viimistletud sirgus. Torude puhul on oluline ka välisläbimõõt, seina paksus, materjali klass, ovaalsus ja deformatsiooniseisund, sest liigne rullisurve võib mõjutada toru geomeetriat.
Kui ühel tootmisliinil töödeldakse mitut diameetrit, tuleks rullide paigutuse ja masina konfiguratsiooni määramisel arvesse võtta ka vajalikku suurusvahemikku ja ümberlülitussagedust.
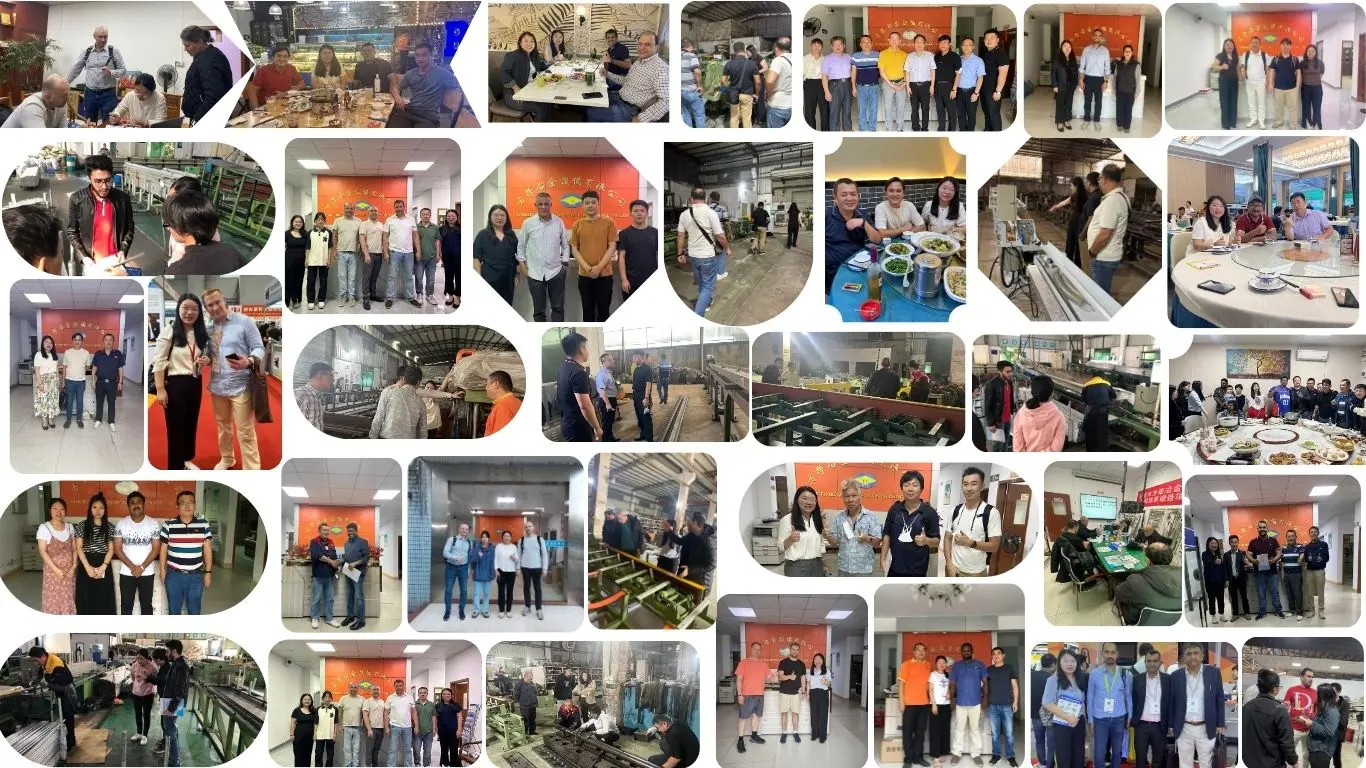
FangRong on tootnud sirgendus- ja metallitöötlemisseadmeid alates 1998. aastast ning tootmisrajatised asuvad Dongguanis ja Yangjiangis. Ettevõte on tarninud seadmeid enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas.
Tootmine hõlmab mehaanilisi komponente, rullide tootmist, masinate kokkupanekut, elektripaigaldust ja masinate testimist. Enne saatmist kontrollitakse seadmeid vastavalt kokkulepitud tehnilisele konfiguratsioonile ja töönõuetele.
FangRongi kvaliteedijuhtimissüsteem on sertifitseeritud ISO 9001:2015, sertifikaadi nr UQ231211R1 järgi. Ettevõte pakub vajadusel ka CE-märgisega seadmeid ja SGS-i kontrolliteenuseid.
Ettevõte on välja töötanud metallitöötlemisseadmete patenteeritud tehnoloogiaid, sealhulgas leiutiste ja kasulike mudelite patente. Patendinäited hõlmavad 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
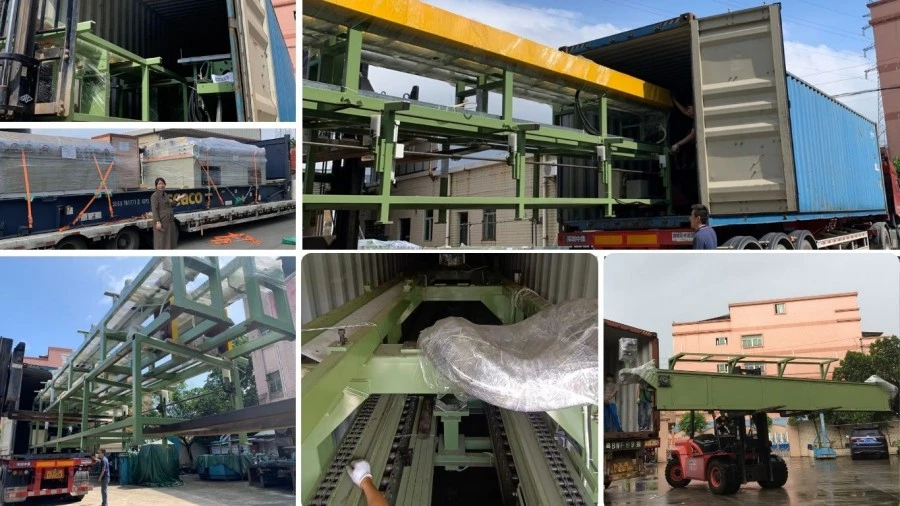
Suured sirgendusmasinad valmistatakse saatmiseks ette vastavalt masina mõõtmetele, kaalule ja transporditingimustele. Komponendid on enne laadimist kaitstud ja kinnitatud, et vähendada kahjustuste ohtu käsitsemise ja pikamaatranspordi ajal.
Alustage varda läbimõõdust, süsinikterase klassist, tõmbetugevusest või kõvadusest, sissetulevast deformatsioonist ja nõutavast valmis sirgusest. Arvesse tuleks võtta ka tootmiskiirust ja varda pikkust. Ainult läbimõõdust ei piisa täpse mudelivaliku jaoks.
Standardne täisvarraste vahemik katab olenevalt FR mudelist umbes φ5–20 mm kuni φ40–160 mm. Konkreetse materjali sobiv vahemik sõltub selle mehaanilistest omadustest ja deformatsioonitingimustest.
Jah, valitud mudelid on mõeldud materjalidele, mille tõmbetugevus on kuni 1300 MPa. Mudelid FR-130 ja FR-160 on loetletud materjalide jaoks kuni selle vahemikuni. Tegelikku sobivust tuleb kinnitada konkreetse terase kvaliteedi, kõvaduse ja tooriku seisundi alusel.
Jah, süsinikterasest vertikaalse kahe rulliga sirgendusmasina tööpiirkonnas. Kui on vaja mitut läbimõõtu, tuleks enne masina valimist arvestada rulli konfiguratsiooni, reguleerimisvahemikku, ümberlülitusnõudeid ja tootmismahtu.
Loetletud viimistletud sirgus on ≤0,3 mm/m. Tegelikud tulemused sõltuvad materjali seisundist, esialgsest deformatsioonist, läbimõõdust, kõvadusest, rulli seadistusest ja protsessi reguleerimisest. Tiheda sirguse nõude jaoks on enne konfiguratsiooni lõplikku vormistamist soovitatav kasutada näidismaterjali või detailide üksikasjalikke jooniseid.
Esitage materjali klass, tahke varda läbimõõt või toru OD ja seina paksus, materjali pikkus, tõmbetugevus või kõvadus, sissetulev sirgus, nõutav viimistletud sirgus, pinna seisund, nõutav tootmiskiirus ja eeldatav kogus. Töödeldava detaili fotod või joonised on kasulikud ka siis, kui lõige või deformatsioon on ebatavaline.
```Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel