Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
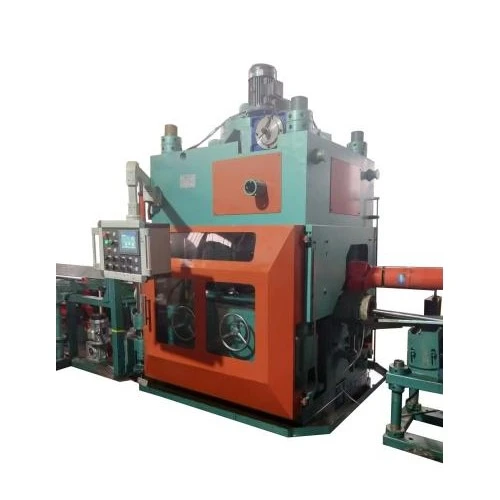
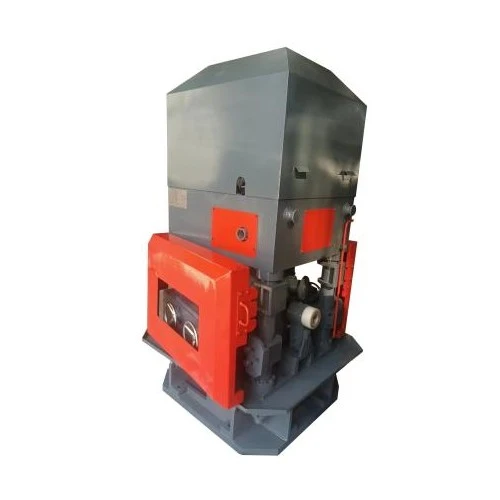
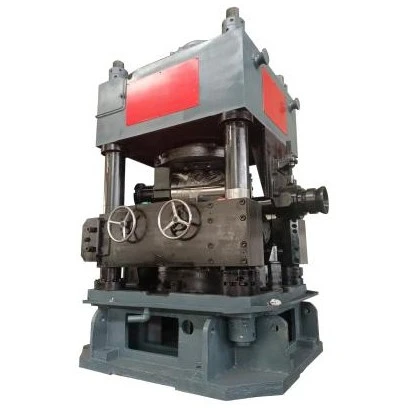
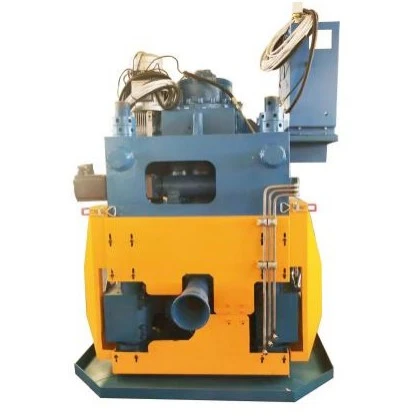
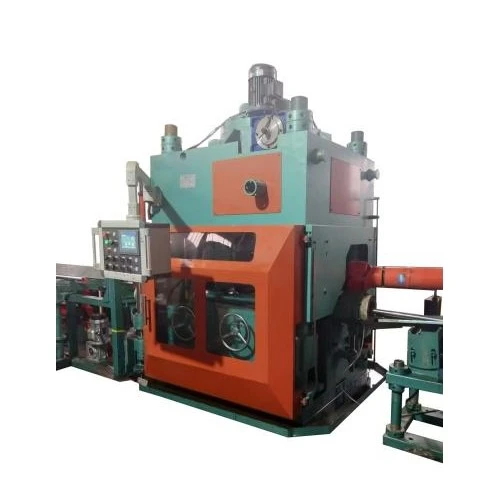
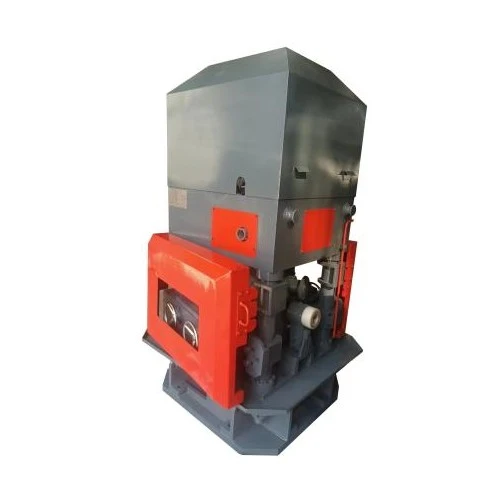
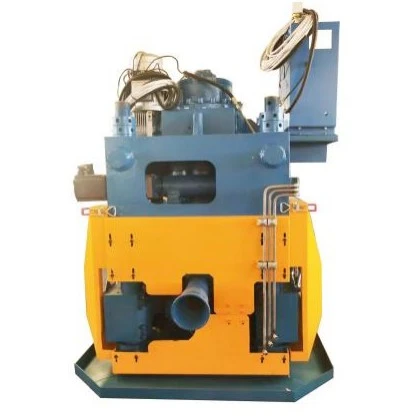
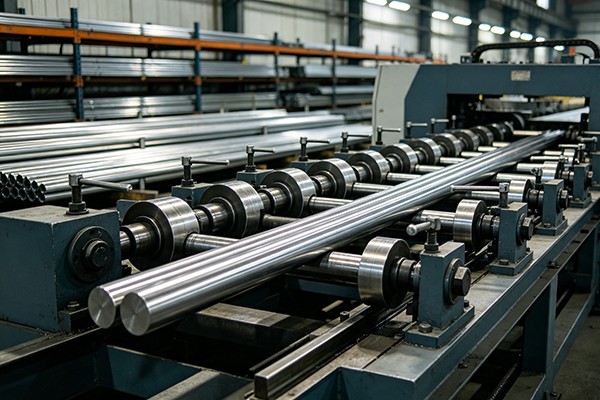
Roostevabast terasest vertikaalne kahe rulliga sirgestamismasin on mõeldud roostevabast terasest varraste, varraste, torude ja muude pikkade metalltoodete pidevaks sirgendamiseks. See korrigeerib valtsimisel, tõmbamisel, kuumtöötlemisel, töötlemisel, käsitsemisel ja transportimisel tekkivaid painutusi ja deformatsioone.
Stainless steel requires controlled straightening because excessive roller pressure can leave surface marks, affect roundness, or introduce unwanted deformation. The vertical two-roller arrangement provides controlled contact between the material and rollers, allowing the straightening force and roller position to be adjusted according to material size, hardness, initial bending, and required straightness.
Roostevabast terasest varras, varras või toru liigub pidevalt kahe pöörleva sirgendusrulli vahel. Reguleerides rulli asendit ja kontaktrõhku, rakendab masin kontrollitud deformatsiooni suunas, mis on vajalik algse painde korrigeerimiseks.
The amount of correction depends on the material grade, cross-sectional size, hardness, initial straightness, and springback. Proper roller adjustment is therefore more important than simply increasing the applied pressure. Roostevabast terasest toodete puhul, millel on nõudlikud pinna- või mõõtmenõuded, tuleb tootega sobitada ka rulliprofiil ja kontakti seisukord.
Torude puhul tuleks seina paksust ja ovaalsust arvesse võtta koos välisläbimõõduga. Tahkete vardade puhul mõjutavad läbimõõdu tolerants ja ümarus materjali ja rullide vahelist kontakti.
Protsessijärgne painutamine:Parandab pärast külmtõmbamist, valtsimist, kuumtöötlust, töötlemist või materjali käsitsemist järelejäänud deformatsiooni.
Ebaühtlane sirgus:Pakub korratavat mehaanilist korrigeerimisprotsessi, selle asemel, et toetuda käsitsi sirgendamisele.
Probleemid allavoolu töötlemisel:Sirgustab vardad ja vardad enne lõikamist, lihvimist, treimist, keermestamist või muid töötlemistoiminguid, kus liigne painutamine võib mõjutada positsioneerimist ja mõõtmete ühtlust.
Toru joondamise probleemid:Aitab parandada roostevabast terasest torude paindumist enne järgnevat lõikamist, kokkupanekut, keevitamist või kontrollimist.
Pinna märgistus:Kontrollitud rullisurve ja sobiv rullide geomeetria aitavad vähendada tarbetuid kontaktkahjustusi roostevabast terasest pindadel.
Tootmistööjõud:Pidev mehaaniline sirgendamine vähendab korduvate tootmistööde sõltuvust käsitsi korrigeerimisest.
Kahe rulliga vertikaalne paigutus
Rulli vertikaalne paigutus tagab kompaktse sirgendamise konfiguratsiooni ja kontrollitud materjali juhtimise pideva töötlemise ajal.
Reguleeritav sirgendusjõud
Rulli asendit ja survet saab reguleerida vastavalt erinevatele roostevabast terasest läbimõõdudele, materjalitingimustele ja sirgusnõuetele.
Sobib varraste, varraste ja torude jaoks
Masinat saab konfigureerida vastavalt toote geomeetriale. Torurakenduste puhul tuleb täiendavalt arvestada seina paksuse ja ovaalsusega.
Lai töötlemisvahemik
FR-seeria hõlmab olenevalt valitud mudelist tahke varda läbimõõtu φ5 mm kuni φ160 mm.
Pidev töötlemine
Töökiirused jäävad vahemikku 2 kuni 30 m/min olenevalt mudelist, materjali seisukorrast ja tootmisnõuetest.
Pinnateadlik sirgendamine
Poleeritud, kooritud või muul viisil kontrollitud pindadega roostevabast terasest toodete puhul võib masina konfigureerimisel arvestada rullmaterjali, viimistluse, geomeetria ja survega.
Erinevate tootmisliinide konfiguratsioon
FangRong saab konfigureerida roostevabast terasest vertikaalse kahe rulliga sirgendusmasina vastavalt materjali mõõtmetele, nõutavale väljundile, sirguse tolerantsile, laadimismeetodile ja tehase paigutusele.
The FR series is available in several models according to the processing diameter and material condition. The following specifications are reference values for solid stainless steel bars. Final machine selection should be confirmed against the actual material grade, dimensions, initial deformation, surface condition, straightness tolerance, and production capacity.
| Mudel | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Solid Bar Range/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Tooraine pikkus/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Tõmbetugevus / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Pinna kõvadus | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Tooraine Sirgus/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Läbimõõdu tolerants | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Ümarus | ≤50% läbimõõdu tolerantsist | ≤50% läbimõõdu tolerantsist | ≤50% läbimõõdu tolerantsist | ≤50% läbimõõdu tolerantsist | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| Töötlemata pinna karedus/Ra | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm | ≤3,2-6,3 μm |
| Valmis Sirgus/mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Kooritud materjal ≤0,3 | Kooritud materjal ≤0,3 |
| Valmis läbimõõdu tolerants | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Viimistletud pinna karedus/Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Kooritud materjal: ≤0,8 μm; must nahamaterjal: täiustatud | Kooritud materjal: ≤0,8 μm; must nahamaterjal: täiustatud |
| Rulli läbimõõt/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Töökiirus/m/min | 2-30 | 2-10 | 3-15 | 3-15 | 3-15 | 3-15 | 3-15 |
| Põhimootori võimsus/kW | 7,5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| Tõstemootori võimsus/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Põhimasina mõõtmed/m (viide) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Põhimasina kaal/t (viide) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Paigaldatud koguvõimsus/kW (viide) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Kohandatud spetsifikatsioonid on saadaval. Ülaltoodud andmed on viitamiseks; masina tegelik konfiguratsioon võib erineda sõltuvalt roostevaba terase klassist, toote mõõtmetest, materjali seisukorrast, pinnanõuetest, tootmisvõimsusest ja nõutavast sirgusest.
Mudeli valimisel ei tohiks lähtuda ainult läbimõõdust. Materjali klass, tõmbetugevus, kõvadus, esialgne sirgus, ristlõike geomeetria, toote pikkus ja nõutav valmistolerants mõjutavad kõik nõutavat sirgendusvõimet.
For solid bars, diameter, roundness, and surface condition are the main starting points. For tubes, outside diameter, wall thickness, ovality, and forming condition should be provided. Kui materjalil on märkimisväärne esialgne painutamine või kõrge tugevusega roostevaba teras, tuleks tegelikku proovi enne masina konfiguratsiooni lõplikku määramist hinnata.
Kasutatakse pärast külmtõmbamist, valtsimist, kuumtöötlust või muid protsesse, et korrigeerida roostevabast terasest ümarvarraste ja -varraste paindumist enne lõikamist, lihvimist, töötlemist või kontrollimist.
Kasutatakse roostevabast terasest torudele ja torudele pärast vormimist, keevitamist või kuumtöötlemist, kus sirgust tuleb enne järgnevat töötlemist või kokkupanekut kontrollida. Masina valimisel tuleks arvesse võtta toru seina paksust ja ovaalsust.
Sobib roostevabast terasest võllide, tihvtide, varraste ja muude pikkade komponentide jaoks, kus liigne painutamine võib mõjutada töötlemist, positsioneerimist, kokkupanekut või mõõtmete kontrolli.
Kasutatakse roostevabast terasest mehaaniliste ja konstruktsioonikomponentide jaoks, mis nõuavad enne töötlemist või kokkupanekut kontrollitud sirgust.
Võib kasutada roostevabast terasest materjalide ettevalmistamiseks meditsiiniinstrumentide ja täppisseadmete jaoks. Nõutav sirgus, pinna seisukord ja mõõtmete tolerantsid peavad vastama kehtivale toote spetsifikatsioonile.
Kasutatakse roostevabast terasest komponentide, riistvara, valmistatud osade ja tööstustoodete jaoks, kus enne edasist valmistamist või viimistlemist on vajalik painde korrigeerimine.
FangRong on tootnud sirgendusmasinaid, külmtõmbeseadmeid ja nendega seotud metallurgiamasinaid alates 1998. aastast. Ettevõttel on tootmisüksused Hiinas Dongguanis ja Yangjiangis.
Meie seadmeid on tarnitud enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas ning neid kasutatakse paljudes metallitöötlusrakendustes. Masina konfiguratsioon põhineb kliendi materjalil, toote mõõtmetel, sirguse eesmärgil ja tootmisnõuetel, mitte ei kasutata iga rakenduse jaoks üht standardset seadistust.
FangRong opereerib Guangdongi provintsis kahte tootmisrajatist. Dongguani tehas keskendub sirgendusmasinatele, külmtõmbemasinatele ja nendega seotud metallitöötlemisseadmetele, samas kui Yangjiangi tehas pakub täiendavat tootmisvõimsust.
Enne tootmist vaatavad insenerid üle materjali klassi, läbimõõdu või toru mõõtmed, pikkuse, algse sirguse, pinna seisukorra, nõutava valmis tolerantsi ja eesmärgi. Need parameetrid määravad masina mudeli, rulli konfiguratsiooni, ajami võimsuse ja reguleerimisvahemiku.
Põhikomponendid töödeldakse ja monteeritakse ettevõttesiseselt, millele järgneb rullide joondamine, mehaaniline reguleerimine, elektriline kontroll ja masina töökatsed. Kui kehtivad pingelise sirguse või pinna nõuded, võib kavandatud konfiguratsiooni kontrollimiseks enne saatmist kasutada näidistesti.
Vastavalt kokkulepitud projekti mahule on saadaval paigaldusjuhendid, kasutuskoolitus, tehniline tugi ja üheaastane garantii.
ISO 9001:2015:Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE-märk:Seadmed tarnitakse koos kehtiva CE-vastavusdokumentatsiooniga vastavalt masina konfiguratsioonile.
SGS ülevaatus:Seadmete kontrollimiseks on saadaval kolmanda osapoole kontrolliteenused.
Patendid:FangRong omab 32 leiutise patenti ja enam kui 100 kasuliku mudeli patenti. Tüüpilised patendid hõlmavad 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
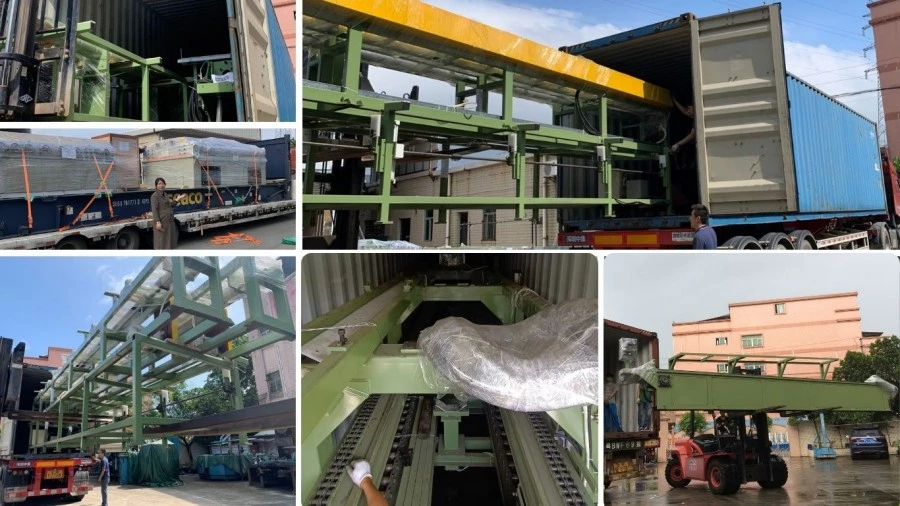
Masin on saatmiseks ette valmistatud vastavalt selle struktuurile, kaalule ja transpordimeetodile. Suured seadmed tarnitakse tavaliselt vajaduse korral osadena, komponendid on kaitstud ja pakitud vastavalt kokkulepitud saatmistingimustele.
Esitage materjali klass, varda või toru läbimõõt, seina paksus, kui see on olemas, pikkus, esialgne sirgus, pinna seisund, nõutav viimistletud sirgus ja tootmisvõimsus. Need parameetrid määravad sobiva rulli suuruse, masina mudeli ja sirgendusjõu.
Jah. Roostevabast terasest vertikaalset kahe rulliga sirgendusmasinat saab konfigureerida erinevate roostevabast terasest vardade, vardade ja torude jaoks. Torude puhul tuleb lisaks välisläbimõõdule arvestada ka seina paksust, ovaalsust ja ristlõike stabiilsust, et vältida liigset deformatsiooni sirgendamise ajal.
Pinnakvaliteeti mõjutavad rulli geomeetria, kontaktsurve, rulli pinna seisund ja korrektsiooni suurus. Rangete kosmeetika- või mõõtmenõuetega roostevaba terase puhul tuleks rulli konfiguratsioon valida vastavalt materjali pinnale ja valmis tolerantsile, mitte kasutada standardset seadistust.
See sõltub läbimõõdu vahemikust ja nõutavast sirguse tolerantsist. Masin võib oma töövahemikus katta mitut suurust, kuid rullide paigutuse ja reguleerimissüsteemi valimisel tuleb arvestada sagedaste suuruse muutuste ja rangete tolerantside vahel.
Loetletud mudelite võrdlusandmed näitavad viimistletud sirgust kuni 0,3 mm/m. Tegelikud tulemused sõltuvad roostevaba terase klassist, mõõtmetest, esialgsest deformatsioonist, rulli seadistusest ja protsessi tingimustest. Proovide testimine on soovitatav, kui on vaja ranget sirguse tolerantsi.
Jah. Masina konfiguratsiooni saab arutada vastavalt materjalile, ristlõikele, suurusvahemikule, deformatsioonitasemele, valmis tolerantsile ja tootmisnõuetele. Hinnapakkumise jaoks on kõige parem esitada toote joonised või näidised koos vajaliku sirguse ja tootmisvõimsusega.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel