Tooted
Tooted

Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.

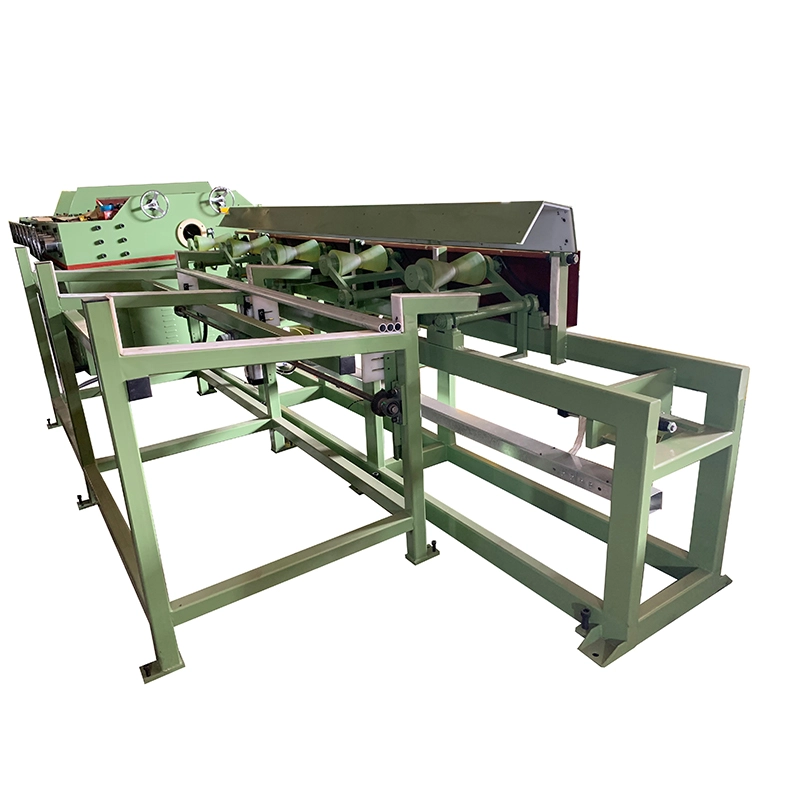
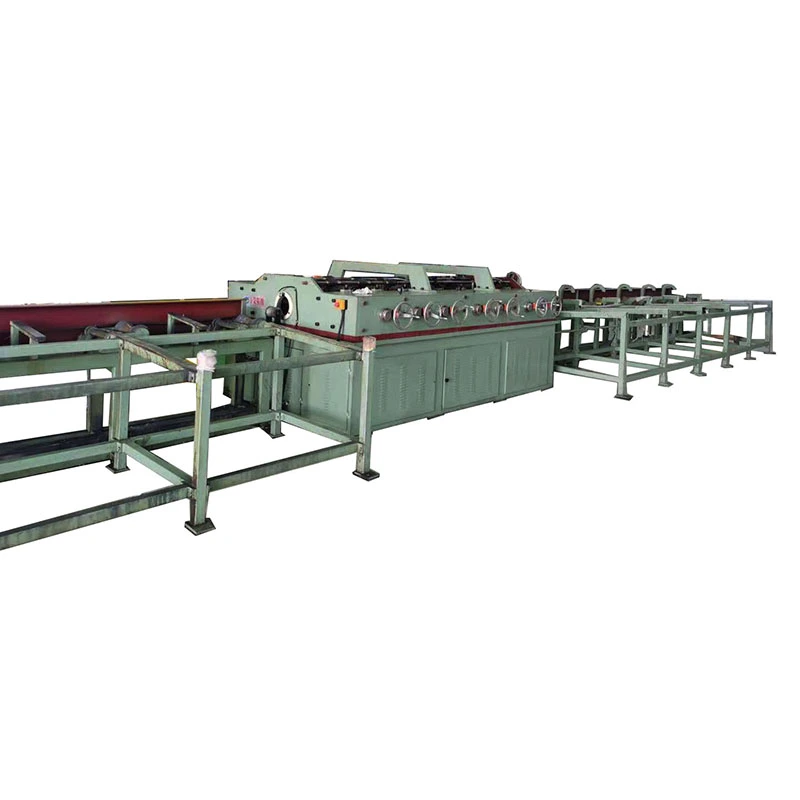
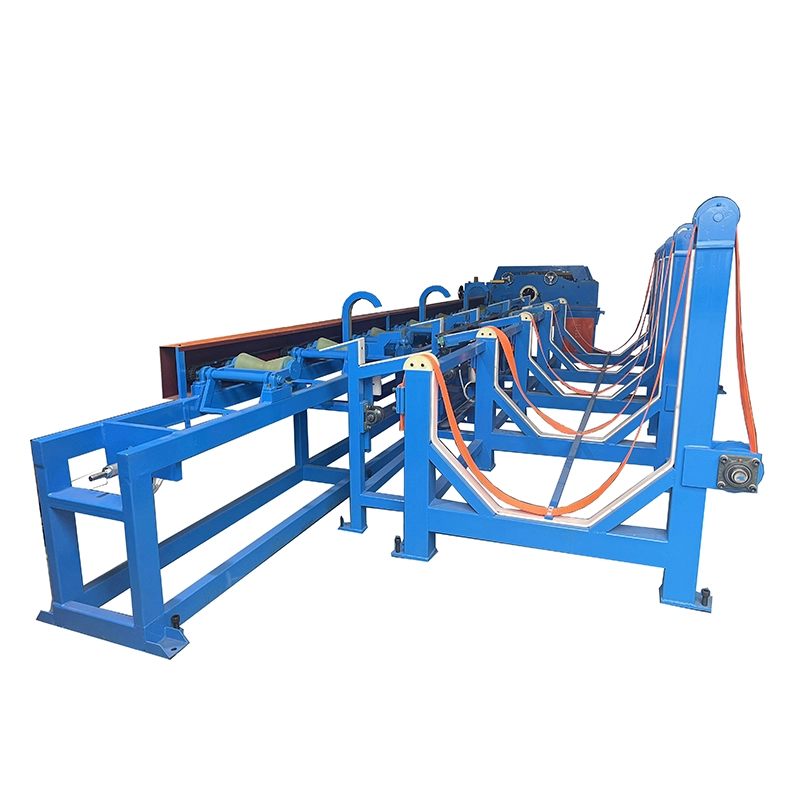
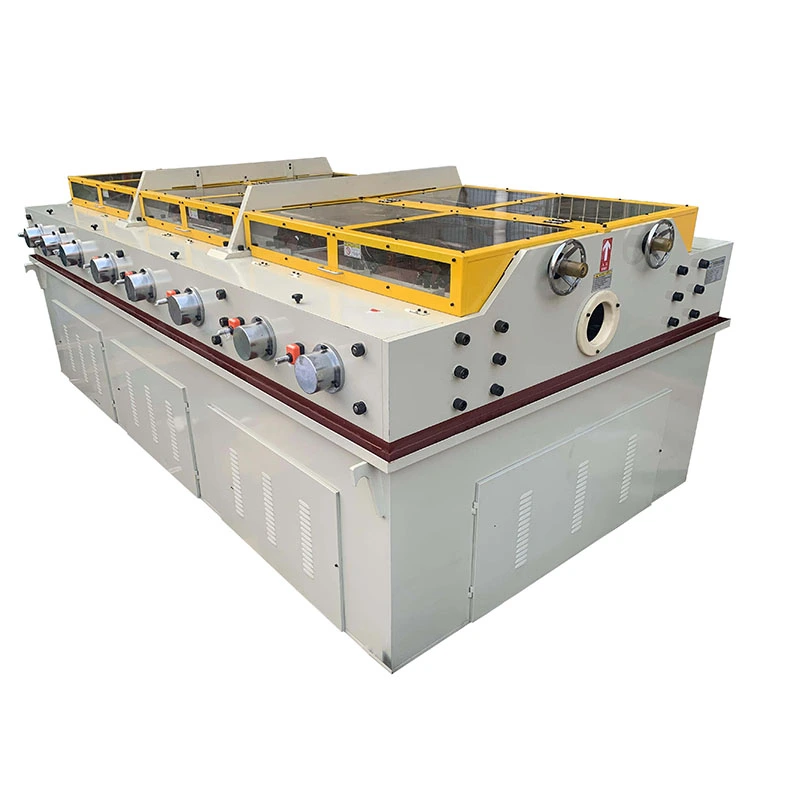
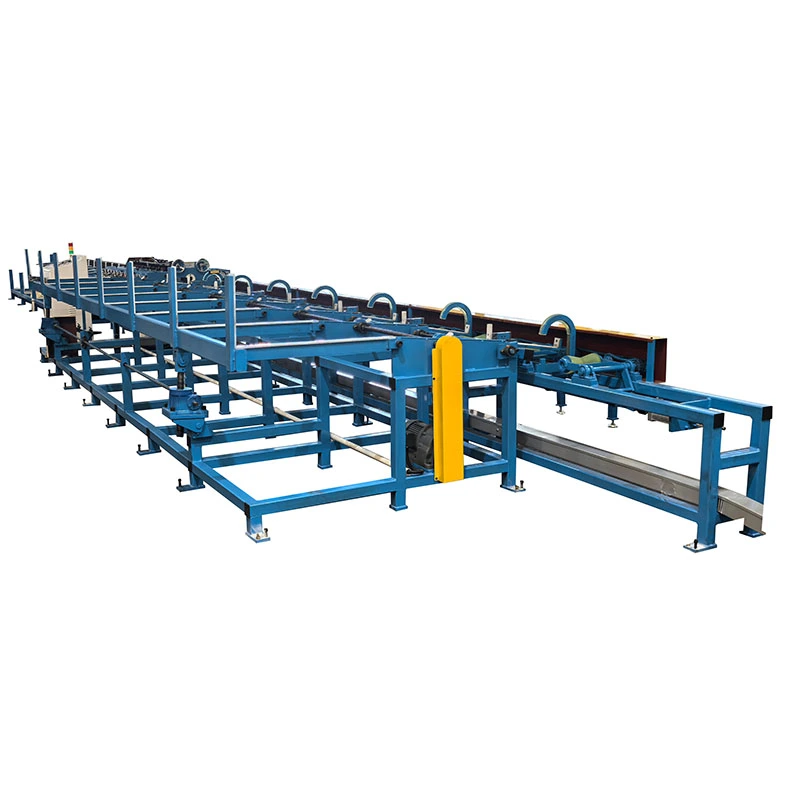
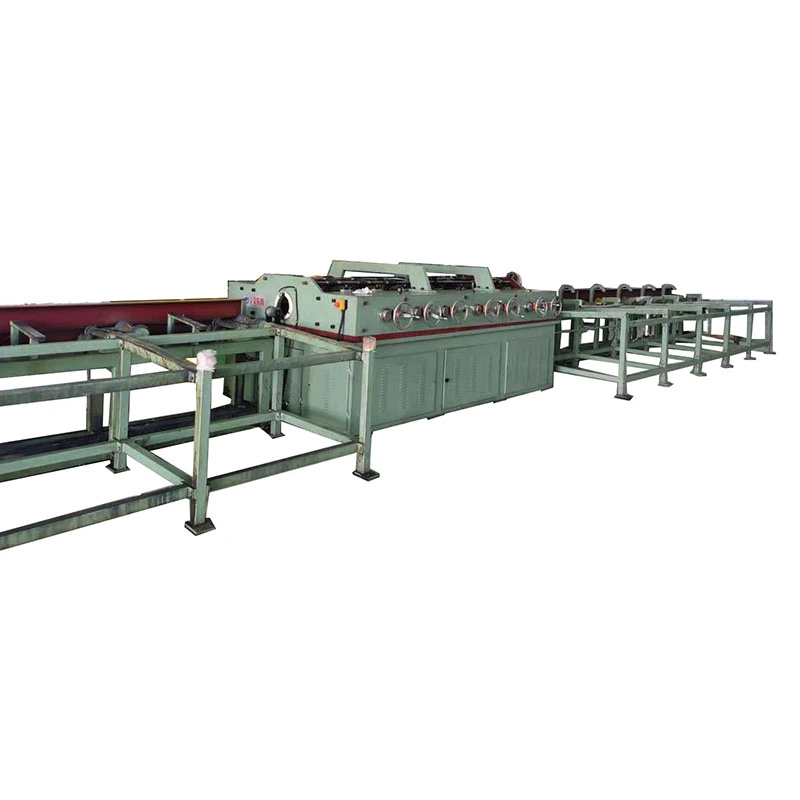
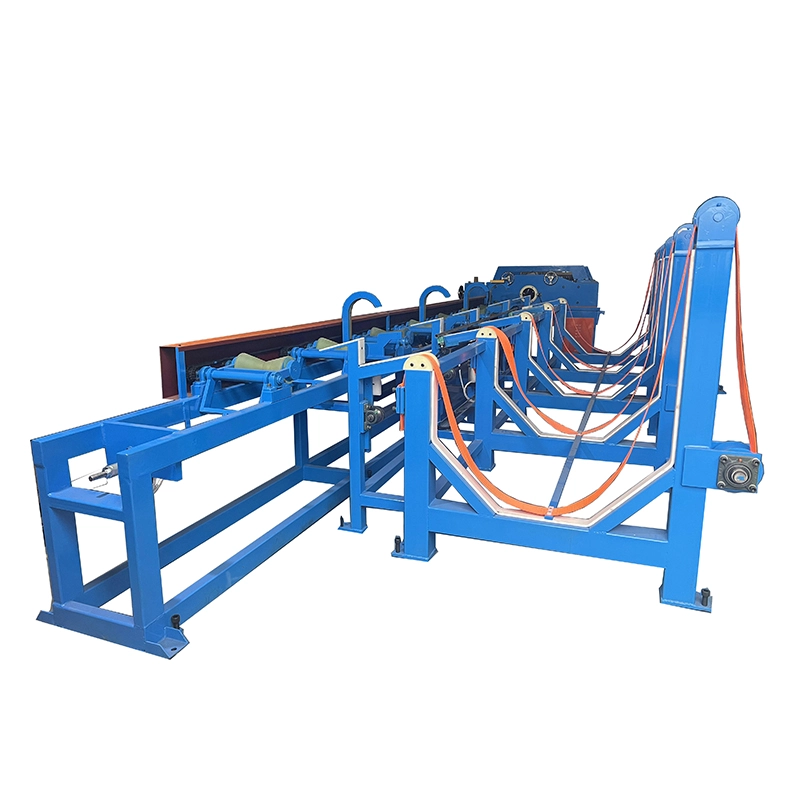
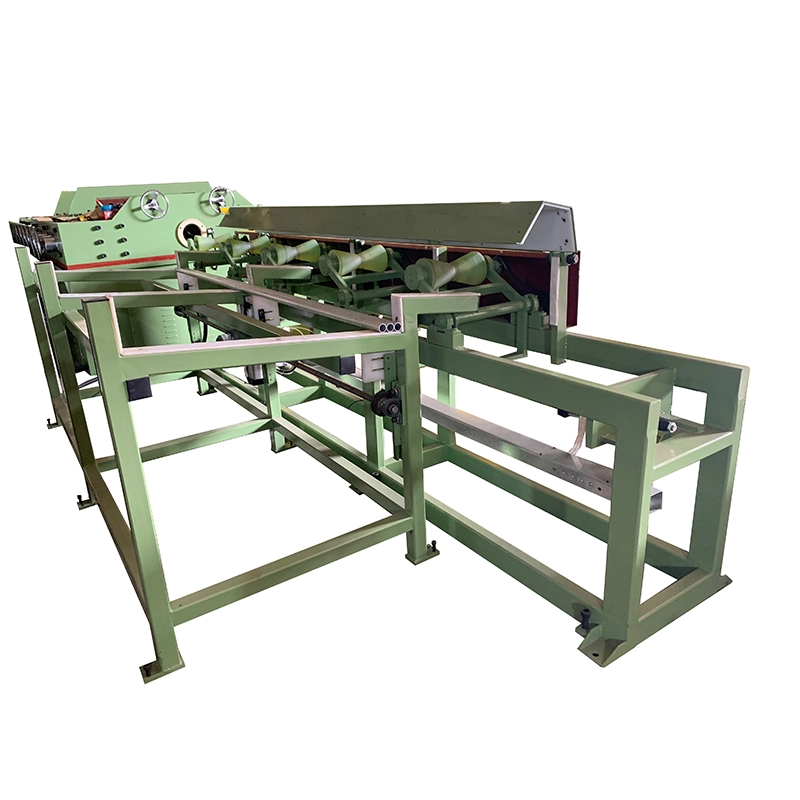
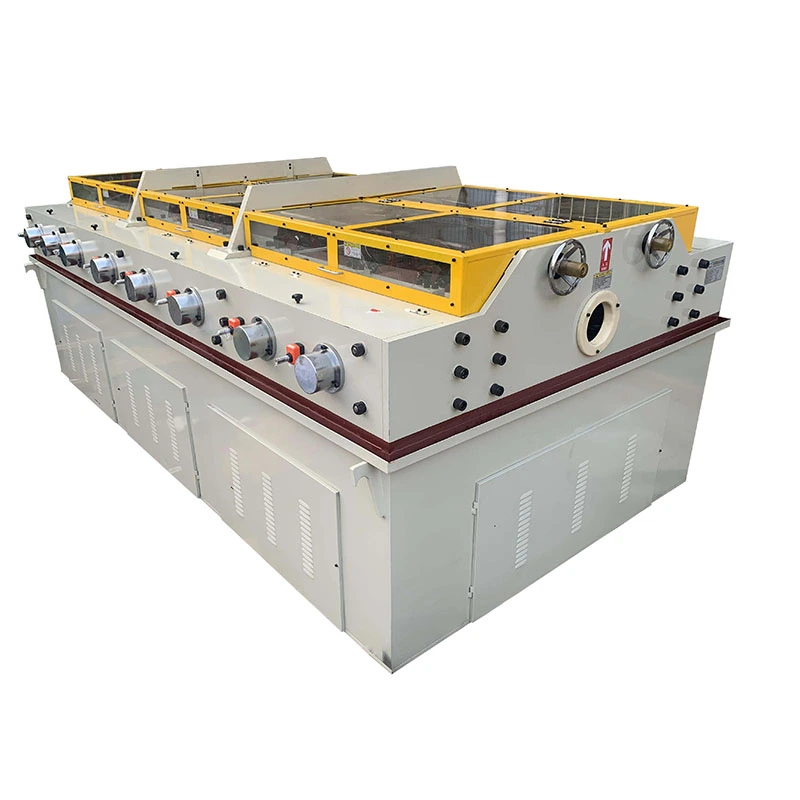
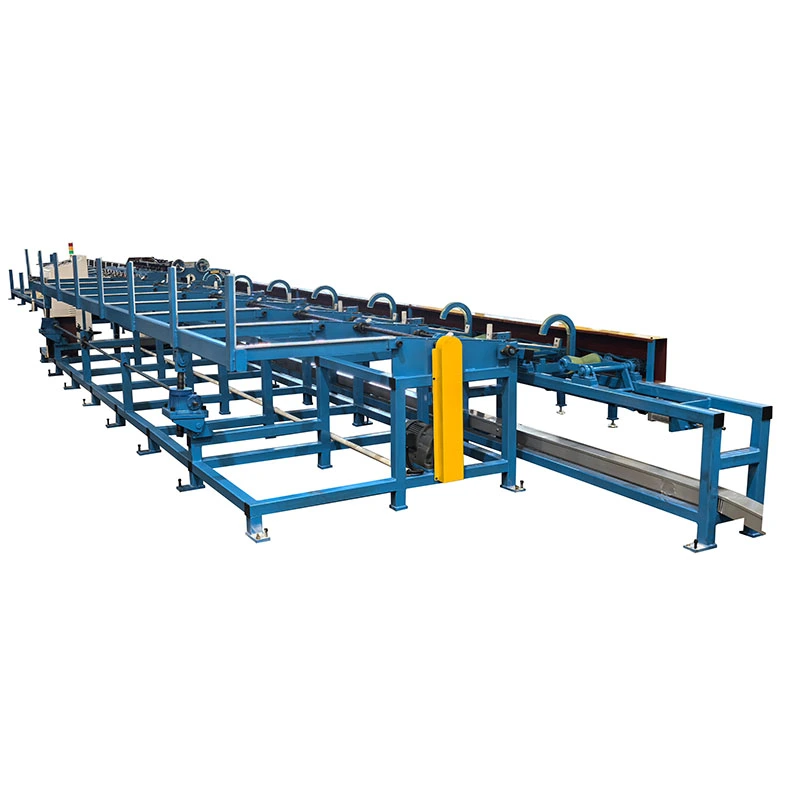
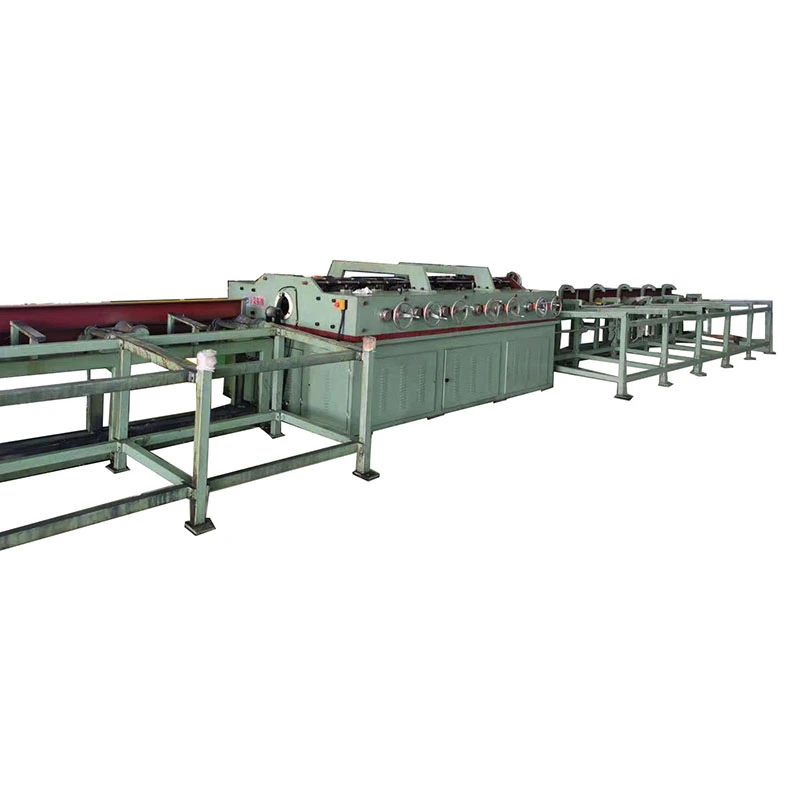
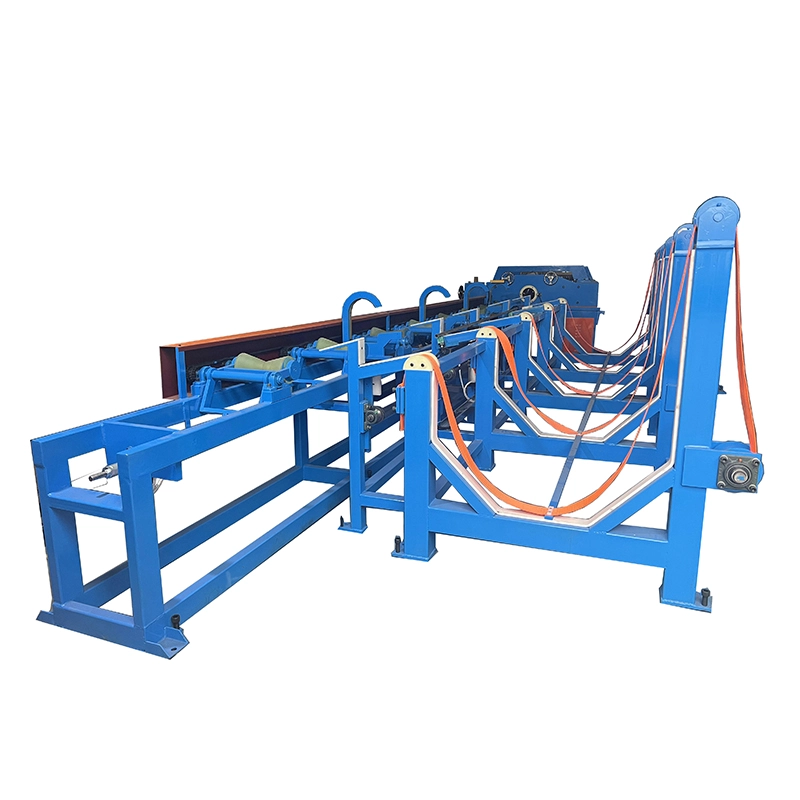
Alumiiniumist horisontaalne sirgendusmasin
  • Alumiiniumist horisontaalne sirgendusmasinAlumiiniumist horisontaalne sirgendusmasin
  • Alumiiniumist horisontaalne sirgendusmasinAlumiiniumist horisontaalne sirgendusmasin
  • Alumiiniumist horisontaalne sirgendusmasinAlumiiniumist horisontaalne sirgendusmasin
  • Alumiiniumist horisontaalne sirgendusmasinAlumiiniumist horisontaalne sirgendusmasin
  • Alumiiniumist horisontaalne sirgendusmasinAlumiiniumist horisontaalne sirgendusmasin

Alumiiniumist horisontaalne sirgendusmasin

Alumiiniumist horisontaalne sirgestamismasin on ette nähtud alumiiniumist ja alumiiniumisulamist torude, torude, profiilide ja täisvarraste sirgendamiseks. Täpselt lihvitud rullid ja muutuva kiiruse reguleerimine minimeerivad pinna kriimustusi, samal ajal kui mitme rulliga korrigeerimine parandab sirgust ja ovaalsust. Mudelid hõlmavad torude läbimõõtu φ4–180 mm ja täisvardaid φ10–90 mm sirgusega kuni 0,1 mm/m ja kiirusega kuni 60 m/min. Sobib 1050, 1060, 3003, 5052, 6061, 6063, 6082, 7075 ja muudele klassidele. FangRong pakub Taiwani-põhist sirgestamistehnoloogiat, 26-aastast insenerikogemust ja müügijärgset tuge.
Hinnang: 5.0
(Reitingute arv: 1)

TheAlumiiniumist horisontaalne sirgendusmasinon mitme rulliga masin alumiiniumtorude, torude, täisvarraste ja profiilide painde ja kõveruse korrigeerimiseks pärast ekstrusiooni, tõmbamist, kuumtöötlust, lõikamist või käsitsemist. Erinevalt terasest on alumiiniumil madalam voolavuspiir ja pehmem pind, nii et sirgendusjõudu, rulli survet, rulli pinna seisundit ja etteandekiirust tuleb hoolikalt kontrollida.

FangRongi FR-seeria sisaldab 13 standardset konfiguratsiooni alates FR-20 kuni FR-180. Olenevalt mudelist,alumiiniumist sirgendusmasinhõlmab torude läbimõõtu alatesφ4 kuni φ180 mmja tugevad latid alatesφ10 kuni φ90 mm. Rullide konfiguratsioonid on vahemikus 14 kuni 20 komplekti, standardsete sirguse spetsifikatsioonidega ≤0,3 mm/m ja valitud konfiguratsioonidega ≤0,1 mm/m. Paigaldatud koguvõimsus jääb vahemikku 3 kW kuni 55 kW.

Masina disain põhineb FangRongi pikaajalisel sirgendamise ja tõmbepingi inseneri kogemusel. Ettevõte asutati 1998. aastal ühisettevõtte kaudu Taiwani tootjaga, kellel on kogemusi sirgestamisseadmete vallas ja sai 2013. aastal täielikult omanduseks.

Aluminum horizontal straightening machine for tubes and barsMulti-roller aluminum tube straightening machineAluminum bar straightening equipmentHorizontal straightening machine for aluminum profilesAluminum tube straightening equipment

Kuidas alumiiniumist sirgendamine töötab

FR-seeria kasutab kontrollitud tagurpidi painutamist mitme rullikomplekti kaudu. Selle asemel, et korrigeerida kogu painde ühes punktis, juhitakse toorik läbi järjestikuste paranduspunktide, nii et jääkkõverus väheneb järk-järgult.

Alumiiniumtoodete puhul on rulli seadistus eriti oluline. Liigne surve võib jätta rulli jäljed või põhjustada tagurpidi paindumist, samas kui ebapiisav rõhk võib jätta järelejäänud kumeruse. Nõutav seadistus sõltub sulamist, temperamendist, läbimõõdust, seina paksusest, esialgsest deformatsioonist ja määratud sirgusest.

Toorik siseneb esmalt läbi joondatud juhiku, seejärel läbib sirgendusrullid. Iga rulli asend rakendab kontrollitud määral deformatsiooni. Rullikomplektide arv annab täiendavaid paranduspunkte, mistõttu valitakse tavaliselt kõrgemate rullide konfiguratsioonid, kui on vaja tihedamat sirgust.

FR-76 ja suuremad mudelid võimaldavad reguleeritavat kiirust kuni 60 m/min. FR-50 ja väiksemad mudelid kasutavad valitavaid kiirusi 9, 18, 27 ja 45 m/min. Sobiv töökiirus tuleks määrata vastavalt alumiiniumi klassile, toote geomeetriale, sirguse eesmärgile ja pinnanõuetele, mitte lihtsalt sõita maksimaalsel saadaoleval kiirusel.

Kui sirgendamise kvaliteet on oluline

Alumiiniumtooted võivad jätta maha ekstrusiooni- või tõmbejoone koos vööri, lokaalse kõveruse või deformatsiooniga, mis on põhjustatud jahutamisest, kuumtöötlemisest, lõikamisest, ladustamisest või transportimisest. Need vead muutuvad märgatavamaks, kui materjal siseneb CNC-töötlemise, keevitamise, painutamise, anodeerimise või montaaži käigus.

Õhukeseseinaliste alumiiniumtorude puhul pole väljakutseks mitte ainult sirgus. Liigne rullisurve võib mõjutada ümarust või jätta pinnale nähtavaid jälgi. Kõvade sulamite (nt 6061 ja 7075) puhul on nõutav parandusjõud suurem kui pehmemate kaubandusliku puhtusastmega klasside puhul. Arhitektuuritoodete, näiteks 6063 profiilide puhul võib pinna välimus olla sama oluline kui mõõtmete sirgus.

Sellepärast analumiiniumtoru sirgendamise masintuleks valida tegelikust tootevalikust, mitte ainult läbimõõdu järgi. Sulam, karastus, seina paksus, esialgne painutus, sihtmärgi sirgus ja vastuvõetav pinnaseisund mõjutavad kõik masina lõplikku konfiguratsiooni.

Rulli konfiguratsioon ja sirgus

FR-seeria on saadaval 14, 15, 16, 17 või 20 rullikomplektiga. Rohkem rullikuid annab rohkem paranduspunkte ja neid kasutatakse tavaliselt seal, kus on vaja rangemat sirguse spetsifikatsiooni.

Näiteks 20 rulliga FR-50 on määratud väärtusele ≤0,1 mm/m, samas kui mitme 17 rulliga konfiguratsiooni väärtuseks on määratud ≤0,2 mm/m. Standardsed 14-rullilised konfiguratsioonid on üldiselt määratud ≤0,3 mm/m juures. Tegelikud tulemused sõltuvad endiselt tooriku seisukorrast ja masina reguleerimisest, nii et madala tolerantsiga kliendid peaksid enne konfiguratsiooni lõpetamist läbi viima näidistesti.

Tehnilised andmed

Kuidas valida FR mudelit

Mudelivalikut tuleks alustada tegelikust tootmisvalikust. Kontrollige suurimat ja väikseimat toru või varda läbimõõtu, toru seina paksust, alumiiniumisulamit ja temperatuuri, nõutavat sirgust, tootmiskiirust ja pinnanõudeid. Suurem masin ei ole automaatselt parem valik, kui suurem osa toodangust koosneb väikestest või õhukeseseinalistest toodetest.

Mudel Maksimaalne toru Ø (mm) Minim toru Ø (mm) Maksimaalne varda Ø (mm) Sirgus (mm/m) Rullide komplektid Kiirus (m/min) Koguvõimsus (kW) Kaal (kg) Mõõdud P × L × K (mm)
FR-180 (17 rullikut) φ180 φ60 φ90 ≤0,3 17 --- 55 25 000 4200 × 1800 × 1500
FR-150 (17 rullikut) φ150 φ58 φ70 ≤0,3 17 --- 30/37 12 000 4100 × 2280 × 1700
FR-120 (14 rullikut) φ120 × T3,0 φ38 φ50 ≤0,3 14 --- 30 9000 3250 × 1450 × 1250
FR-100 (14 rullikut) φ89 × T3,0 φ28 φ32 ≤0,3 14 0-60 15 5000 2350 × 1560 × 1160
FR-100 (17 rulli) φ89 × T3,0 φ28 φ32 ≤0,2 17 0-60 18 5000 2700 × 1560 × 1160
FR-76 (14 rullikut) φ60 × T3,0 φ16 φ22 ≤0,3 14 0-60 11 2500 2250 × 1560 × 1160
FR-76 (17 rullikut) φ76 × T3,0 φ18 φ25 ≤0,2 17 0-60 15 3500 2560 × 1560 × 1160
FR-76 (20 rulli) φ76 × T3,0 φ18 φ25 ≤0,2 20 0-60 15 5400 3250 × 1500 × 1250
FR-50 (14 rullikut) φ30/φ45 × T2,0 φ8/φ13 φ16 ≤0,3 14 18.09.27.45 7.5 1500 1750 × 1120 × 1040
FR-50 (20 rulli) φ30/φ45 × T2,0 φ8/φ13 φ16 ≤0,1 20 18.09.27.45 7.5 2000 2200 × 1120 × 1040
FR-25 (14 rullikut) φ25 φ6 φ12 ≤0,3 14 18.09.27.45 4 1000 1300 × 900 × 950
FR-25 (16 rullikut) φ25 φ6 φ12 ≤0,2 16 18.09.27.45 4 1100 1800 × 1100 × 950
FR-20 (15 rulli) φ16 × T2,0 φ4 φ10 ≤0,3 15 18.09.27.45 3 700 1100 × 1050 × 950

Tnäitab toru seina paksust. FR-50 ja väiksemad mudelid kasutavad valitavat kiirust 9/18/27/45 m/min, samas kui ülaltoodud FR-76 ja suuremad mudelid pakuvad muutuva kiiruse reguleerimist 0-60 m/min. Rulli pinna valikuid saab täpsustada vastavalt nõutavale alumiiniumpinna viimistlusele.

Rakendused

Alumiiniumtorud HVAC- ja külmutusseadmetele

Kondensaatorites, aurustites, jahutusseadmetes ja autode soojusjuhtimissüsteemides kasutatavad alumiiniumtorud võivad vajada sirgendamist pärast ekstrusiooni või lõikamist. Kontrollitud rullide korrigeerimine aitab säilitada geomeetriat, mis on vajalik järgnevaks painutamiseks, ühendamiseks, jootmiseks või kokkupanekuks.

Auto- ja EV komponendid

Tüüpilised rakendused hõlmavad alumiiniumist jahutustorusid, aku termojuhtimistorusid, konstruktsioonitorusid ja ekstrudeeritud vardaid. Nende toodete puhul tuleb silmas pidada sirgust koos toru seina paksuse, ümaruse ja pinna seisukorraga.

Arhitektuurne alumiinium

Käsipuude, raamide, fassaadide ja dekoratiivkonstruktsioonide jaoks kasutatavad 6063 torud ja profiilid nõuavad sageli pärast sirgendamist puhast pinda, sest anodeerimine või katmine ei varja rullijälgi. Rulli konfiguratsioon ja kontaktpind tuleks seetõttu valida järgnevat viimistlusprotsessi silmas pidades.

Elektri- ja tööstustooted

Masinat saab kasutada alumiiniumvarraste, juhtmete, profiilide ja muude ekstrudeeritud toodete jaoks, mis vajavad korrigeerimist enne töötlemist, lõikamist, kokkupanekut või edasist vormimist. Analumiiniumvarraste sirgendusmasinkonfiguratsiooni saab valida kindlate ümarvarraste jaoks, mis jäävad kohaldatavasse diameetrivahemikku.

Alumiiniumist horisontaalse sirgendusmasina võrdlus

FR-seeria on saadaval erinevate rullide konfiguratsioonide ja töövahemikega. Õige mudel sõltub peamiselt toru või lati läbimõõdust, seina paksusest, nõutavast sirgusest ja tootmiskiirusest. Allolev võrdlus näitab põhikonfiguratsioonide praktilisi erinevusi.

Seadistamine Tüüpilised mudelid Töödeldavate detailide vahemik Sirgus Kiirus Sobib kõige paremini
14 Rull FR-25, FR-50, FR-76, FR-100, FR-120 Väikesed kuni suured alumiiniumtorud ja -vardad Tavaliselt ≤0,3 mm/m Kohaldatavatel mudelitel kuni 0–60 m/min Üldine tootmine, standardsed sirgusnõuded, segasuuruses tootmine
15 Rull FR-20 Toru Ø4–16 mm; varras Ø10 mm ≤0,3 mm/m 9/18/27/45 m/min Väikese läbimõõduga alumiiniumtorud ja -vardad
16 Rull FR-25 Toru Ø6–25 mm; varras Ø12 mm ≤0,2 mm/m 9/18/27/45 m/min Väiksemad torud, mis nõuavad tihedamat sirgust
17 Rull FR-76, FR-100, FR-150, FR-180 Keskmised kuni suured alumiiniumtorud ja -vardad Valitud mudelitel kuni ≤0,2 mm/m 0–60 m/min FR-76 ja kõrgemal, kui see on ette nähtud Kõrgemad sirgusnõuded ja pidev tootmine
20 Rull FR-50, FR-76 Toru Ø18–76 mm; latt Ø16–25 mm ≤0,1–0,2 mm/m olenevalt mudelist 9/18/27/45 või 0–60 m/min olenevalt mudelist Täpne sirgendamine seal, kus on vaja tihedamat sirgust

14 Rull vs 17 Rull vs 20 Rull

14-rulliline konfiguratsioon sobib üldiselt siis, kui standardset sirgust piisab ja tootmise paindlikkus on olulisem kui võimalikult tiheda sirguse saavutamine. 17-rulliline konfiguratsioon tagab paremini kontrollitud tagurpidi painutamise ja valitakse tavaliselt siis, kui klient vajab keskmise või suurema alumiiniumtorude tihedamat sirgust.

Rakenduste jaoks, mis nõuavad FR-vahemiku kõige tihedamat sirgust, võib 20 rulliga konfiguratsioon pakkuda täiendavaid paranduspunkte piki töödeldavat detaili. Näiteks FR-50 (20 rull) on määratud väärtusele ≤0,1 mm/m, FR-76 (20 rull) aga ≤0,2 mm/m. Tegelikud tulemused sõltuvad ikkagi sulamist, temperatuurist, toru geomeetriast, seina paksusest, esialgsest deformatsioonist, rulli reguleerimisest ja tootmiskiirusest.

Alumiiniumtoru sirgestamismasin vs alumiiniumvarda sirgestamismasin

tegur Alumiiniumist torud Alumiiniumist tahked latid
Töödeldava detaili struktuur Deformatsiooni mõjutava seinapaksusega õõnesprofiil Tugev sektsioon suurema paindekindlusega
Võtme valiku tegur Välisläbimõõt ja seina paksus Varda läbimõõt
Pinnapealne mure Pehmematel pindadel suurem rullijälgede oht Pinna märgistust tuleb viimistletud lattide puhul veel kontrollida
Sirgendamise reguleerimine Rulli surve peab vastama sulamile, temperamendile ja seina paksusele Rulli surve määratakse peamiselt läbimõõdu, materjali seisukorra ja esialgse painde järgi

Kuidas valida õige alumiiniumist sirgendusmasin

Ärge valige masinat ainult maksimaalse läbimõõdu järgi. Alumiiniumtoru puhul esitage välisläbimõõt, seina paksus, sulam ja temper, esialgne sirgus, nõutav sirgus pärast korrigeerimist ja tootmiskiirus. Tahkete vardade puhul esitage varda läbimõõt, sulam ja temper, esialgne painde ja viimistletud sirguse nõue.

Kui kaks mudelit suudavad katta töödeldava detaili sama läbimõõdu, peaks otsus põhinema nõutud sirgusel ja tootmistingimustel. Näiteks võib 14 rulliga mudelist piisata ≤0,3 mm/m puhul, samas kui 16-, 17- või 20-rulliline konfiguratsioon võib olla sobivam, kui protsess nõuab tihedamat sirgust.

Miks valida meid

FangRong aluminum straightening machine factory

Established in 1998
FangRong on spetsialiseerunud sirgendamise ja tõmbepingi seadmetele aastast 1998. Algselt tegutses ettevõte Taiwani tootja ühisettevõttena ja sai 2013. aastal täielikult omanduseks.

Kaks tootmisrajatist
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd. pakuvad sirgendamise ja sellega seotud metallitöötlemisseadmete tootmisvõimsust.

Masina testimine enne saatmist
Masinaid saab enne saatmist testida tühikäigul ja koormuse tingimustes. Kui kliendi näidised on saadaval, võib testimine hõlmata sirgust, rullide joondamist, masina vibratsiooni, mootori voolu, pinna seisundit ja tööstabiilsust.

Inseneritöö põhineb tegelikul tootel
Analumiiniumist horisontaalne sirgendusmasin, määravad kliendi tooteandmed rulli konfiguratsiooni, tööpiirkonna, kiiruse ja pinnatöötluse nõuded. FangRong saab enne mudeli soovitamist hinnata alumiiniumi klassi, läbimõõtu, seina paksust, temperamenti, sirguse eesmärki ja tootmisnõudeid.

Paigaldus ja tehniline tugi
Saadaval on vundamendi joonised, kasutuselevõtu tugi, operaatori koolitus, varuosade tarnimine ja kaugtõrkeotsing. Vajadusel saab korraldada ka kohapealse paigaldustugi.

Töötuba ja kvaliteedikontroll

FangRong straightening machine production workshop

Tootmisprotsess

Aluminum straightening machine manufacturing process

Tehnika:Masina konfiguratsioon määratakse toote mõõtmete, alumiiniumi klassi, sirguse nõuete, kiiruse ja pinnanõuete põhjal.

Mehaaniline töötlemine:Rullid, võllid, raamid, hammasrattad ja muud kriitilised komponendid töödeldakse ja kontrollitakse vastavalt masina konstruktsioonile.

Kokkupanek:Rullisõlmed, ülekandekomponendid, elektrisüsteemid, PLC ja HMI on integreeritud ja monteerimise ajal kontrollitud.

Testimine:Masina tööd, rullide joondamist, sirgendamise jõudlust, vibratsiooni, elektriohutust ja muid täpsustatud parameetreid kontrollitakse enne saatmist.

Lõplik ülevaatus:Kliendispetsiifilised nõuded ja testitulemused vaadatakse enne eksportpakendamist üle.

Sertifikaadid

FangRong ISO9001 and CE certifications

ISO 9001:2015kvaliteedijuhtimise sertifikaat toetab ettevõtte dokumenteeritud tootmis- ja kvaliteedikontrolli protseduure. FR-seeria on saadaval ka CE-sertifikaadiga asjakohaste mudelite ja turgude jaoks. SGS-i kontrolli ja patendi dokumentatsiooni saab esitada, kui see on projekti hindamiseks vajalik.

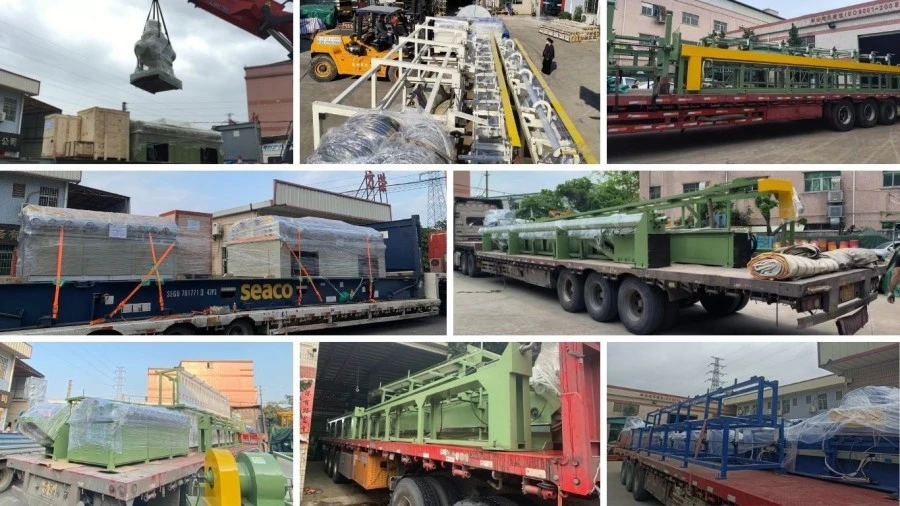
Paketid ja kohaletoimetamine

Aluminum horizontal straightening machine export packaging

Masinad on ekspordiks ette valmistatud koos mehaaniliste komponentide, elektrisüsteemide ja avatud pindade kaitsega. Pakendamise ja saatmiskorralduse saab kinnitada vastavalt masina suurusele, sihtkohale ja transpordimeetodile.

Korduma kippuvad küsimused

Milliseid alumiiniumisulameid saab FR-seeria sirgendada?

FR-seeriat saab konfigureerida tavaliste alumiiniumisulamite, sealhulgas 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 ja muude klasside jaoks. Kuna voolavuspiir ja temperament on sulamite lõikes märkimisväärselt erinevad, peaks rulli lõplik seadistus põhinema tegelikul materjalil, mitte ainult sulami tähistusel.

Kuidas valida 14, 17 ja 20 rulli vahel?

Peamised tegurid on nõutav sirgus, toote geomeetria, materjali seisukord ja tootmismaht. Rohkem rullikomplekte annab rohkem paranduspunkte ja neid eelistatakse üldiselt rangemate sirgusnõuete jaoks. Näiteks 20 rulliga FR-50 on määratud väärtusele ≤0,1 mm/m, samas kui standardsete 14 rulliga konfiguratsioonide puhul on tavaliselt määratud ≤0,3 mm/m.

Kas masin suudab õhukese seinaga alumiiniumtorusid sirgendada ilma jälgi jätmata?

See sõltub toru geomeetriast, sulamist, temperatuurist, pinnanõuetest ja rulli konfiguratsioonist. Alumiinium on suhteliselt pehme, nii et liigne surve või sobimatud rullipinnad võivad tekitada jälgi. Välimuskriitiliste torude puhul tuleks masina valimisel ja proovide testimisel kinnitada rulli materjali ja pinna seisukorda.

Kas üks masin saab töödelda erineva suurusega alumiiniumtorusid?

Jah, eeldusel, et suurused jäävad masina määratud töövahemikku ning tööriistade ja rullide konfiguratsioon on sobivad. Kui tootevalik hõlmab oluliselt erineva läbimõõdu või seina paksusega, tuleks enne tellimist kontrollida vajalikku reguleerimisvahemikku.

Kas saate testida alumiiniumist horisontaalset sirgendusmasinat meie alumiiniumproovide abil?

Jah. Proovitesti on soovitatav teha, kui tootel on kitsas sirguse tolerants, õhuke sein, nõudlik pinnaviimistlus või sulam, mida ei ole eelnevalt valitud konfiguratsioonis töödeldud. Katsetulemusi saab kasutada masina mudeli, rullide paigutuse, kiiruse ja parandusseadete kinnitamiseks enne saatmist.

Millist teavet on masina valimiseks vaja?

Esitage alumiiniumsulam ja karastus, toru või varda tüüp, minimaalne ja maksimaalne läbimõõt, toru seina paksus, kui see on asjakohane, esialgne sirgus, nõutav lõplik sirgus, pinnakvaliteedi nõue ja eeldatav tootmiskiirus. Nendest üksikasjadest piisab masina esialgseks soovituseks ja võimsuse hindamiseks.

Saada päring
Kontaktinfo
Rääkige meile oma materjalist, toote spetsifikatsioonidest, tootmisprotsessist ja seadmenõuetest. FangRong võib arutada teie rakenduse jaoks sobivaid külmtõmbemasinaid, tõmbestantse, sirgendusmasinaid ja kohandatud lahendusi.
Hinnang:
5.0
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu