Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
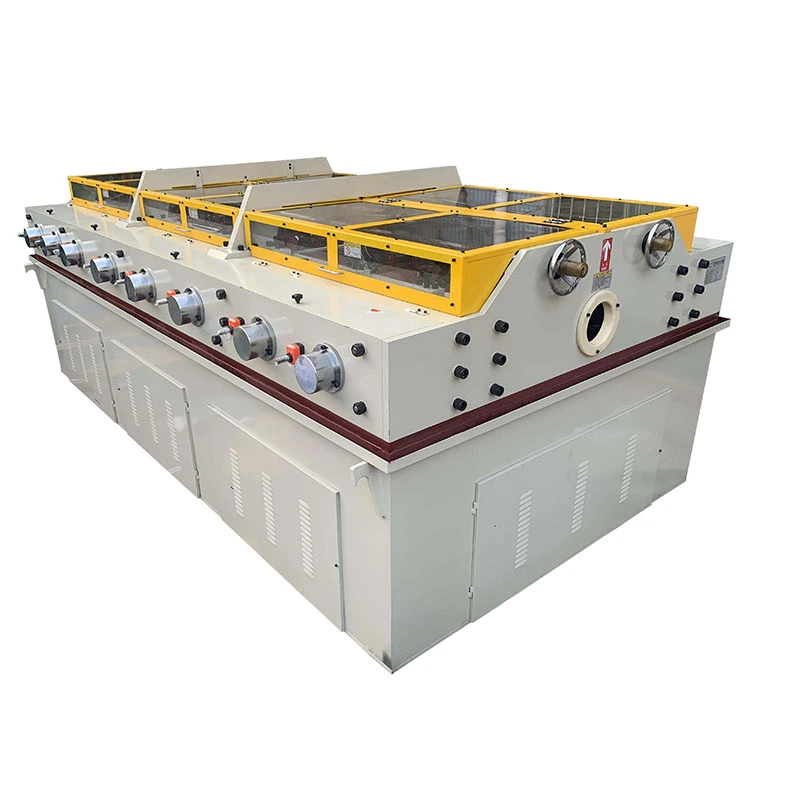
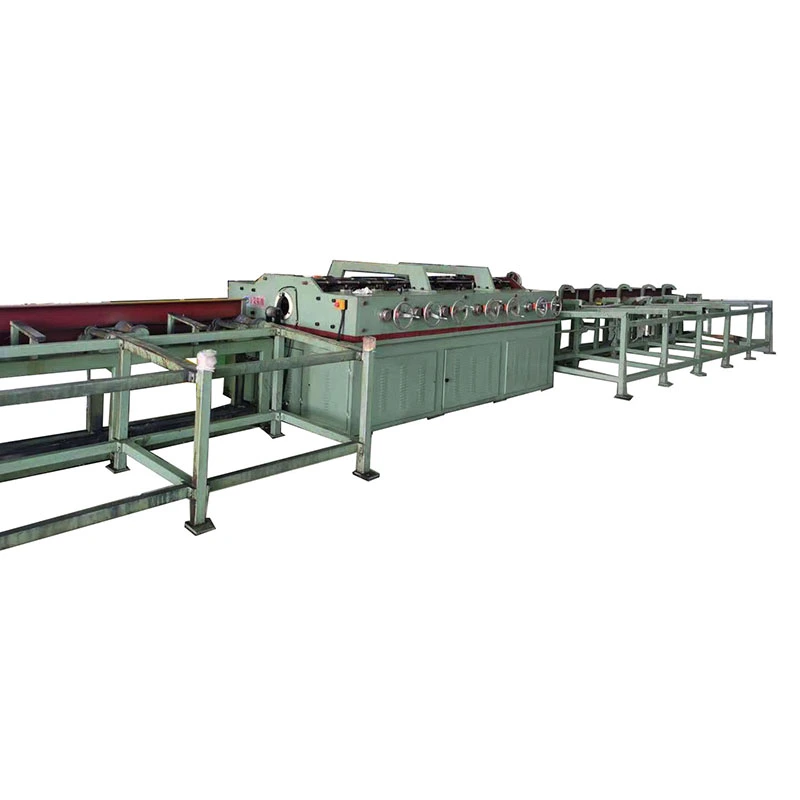
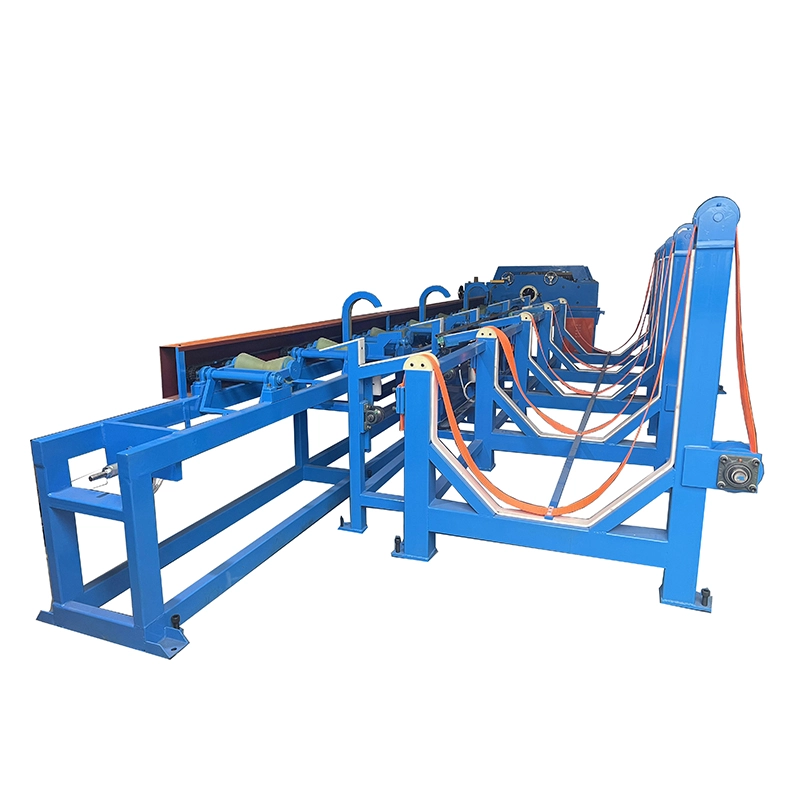
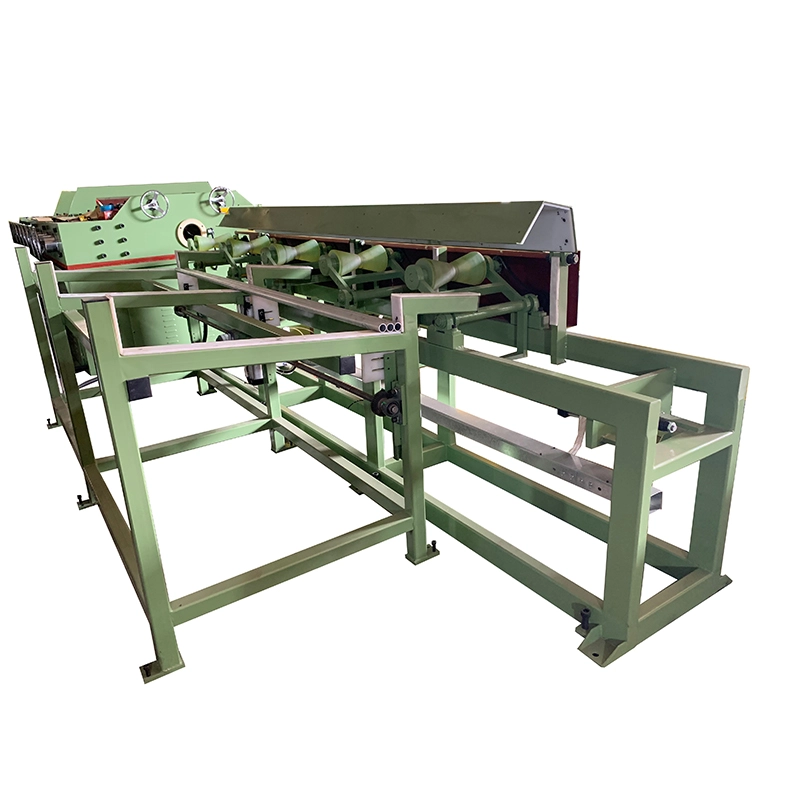
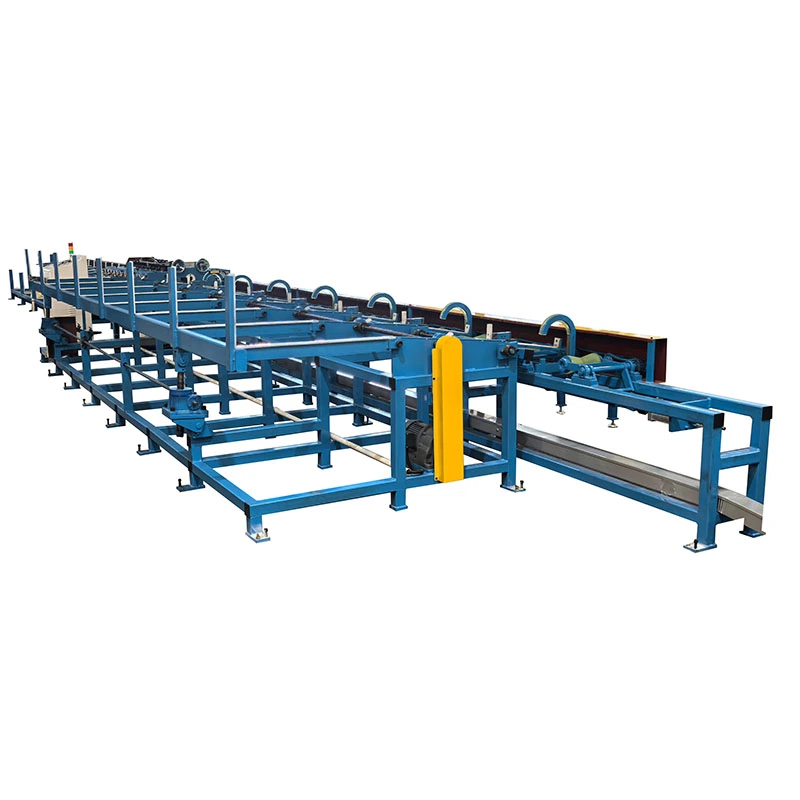
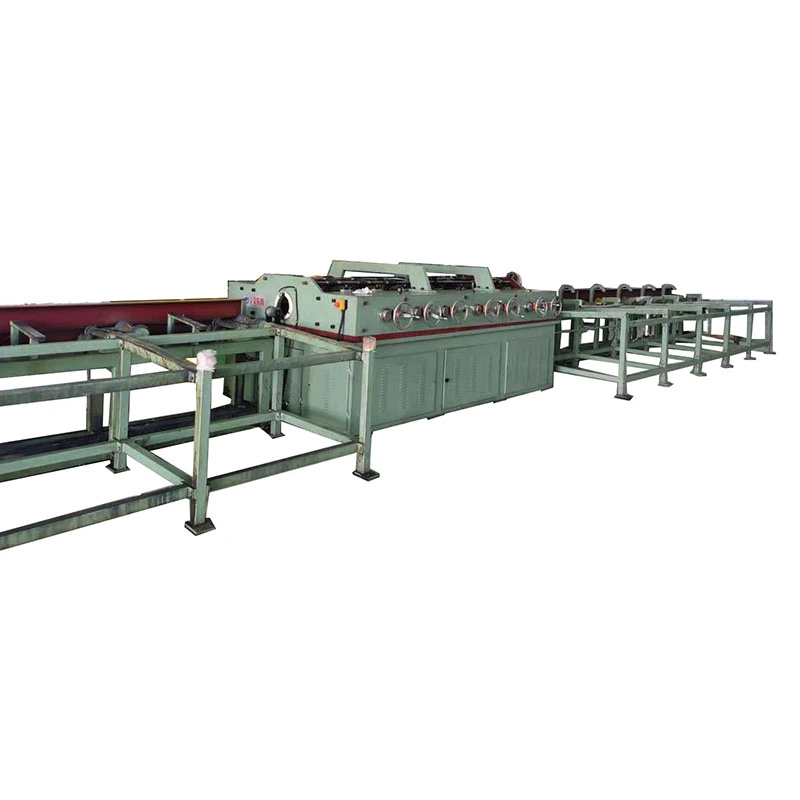
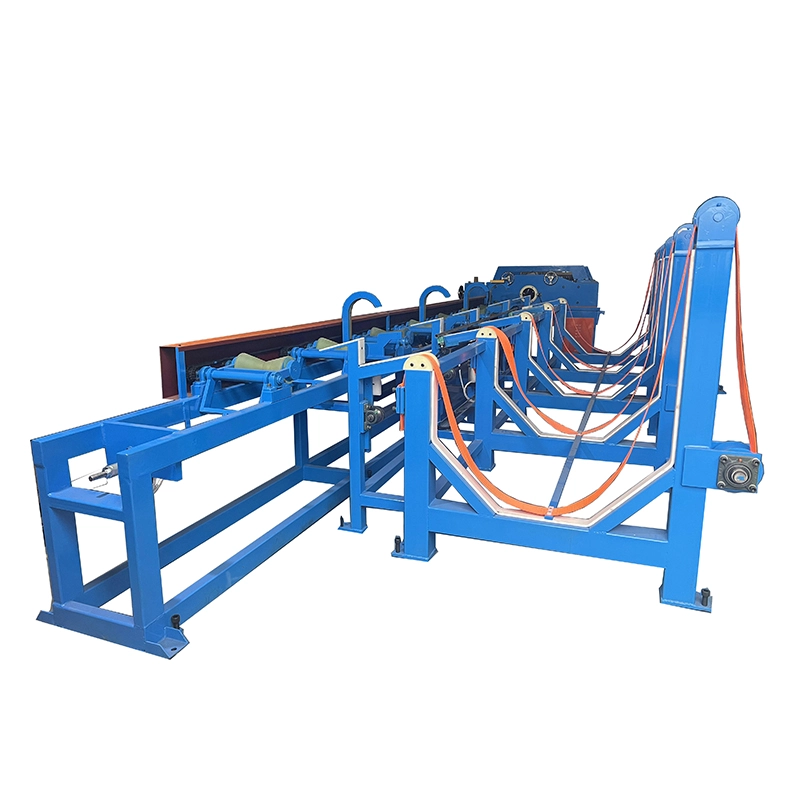
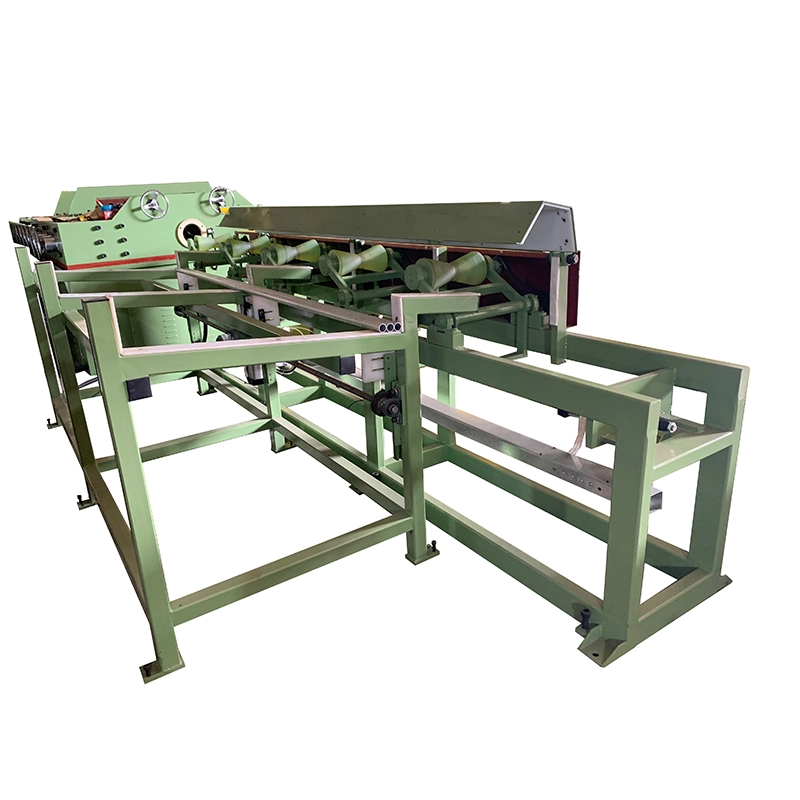
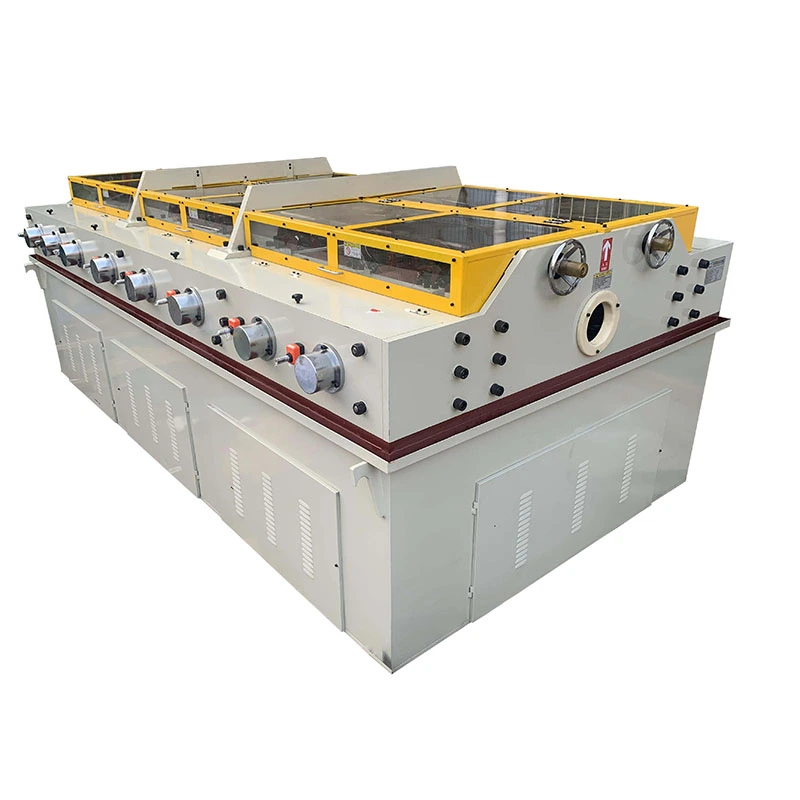
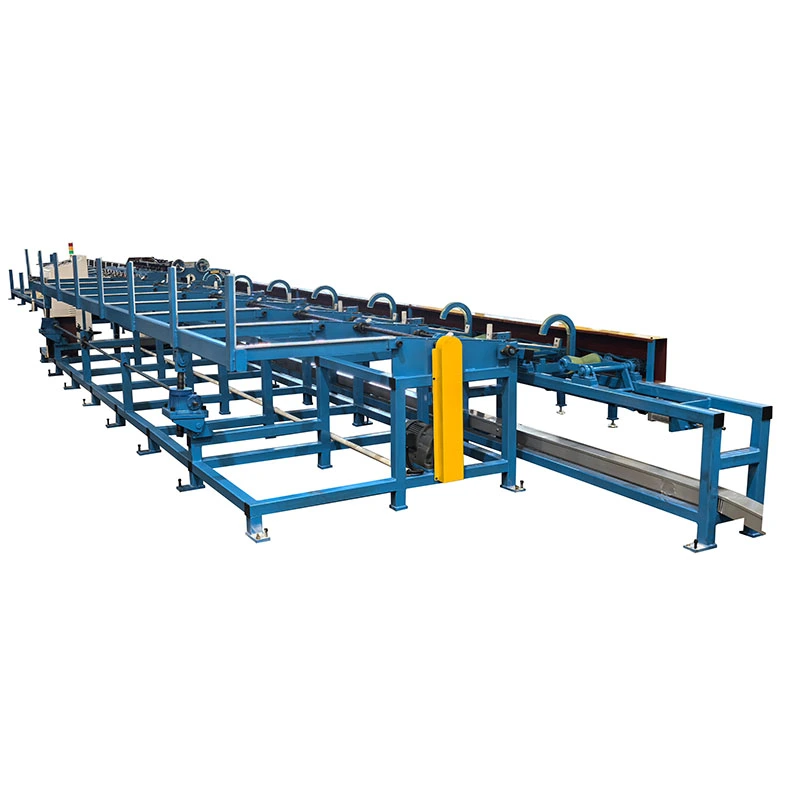
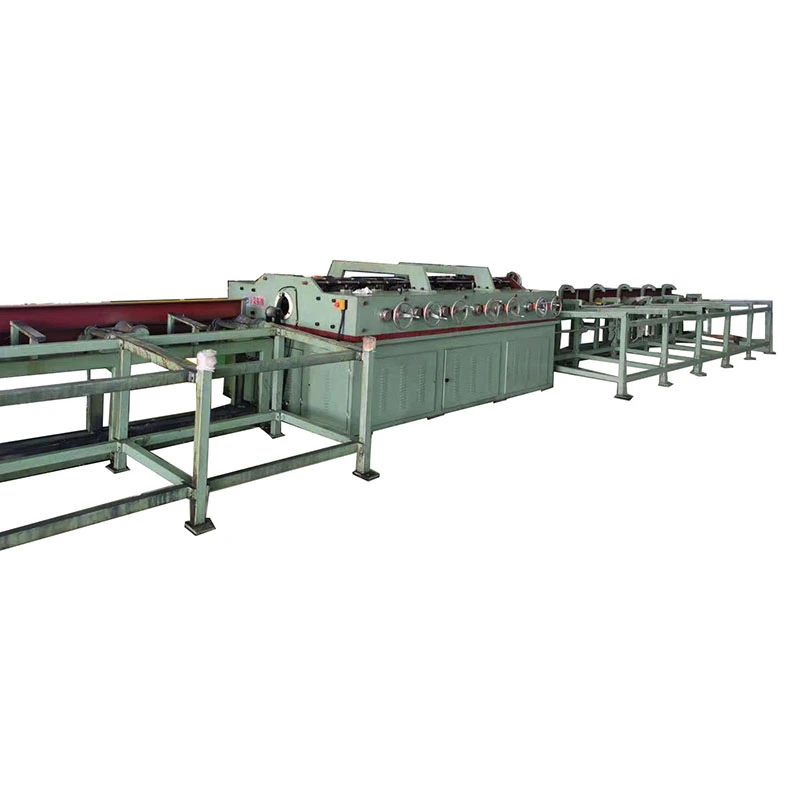
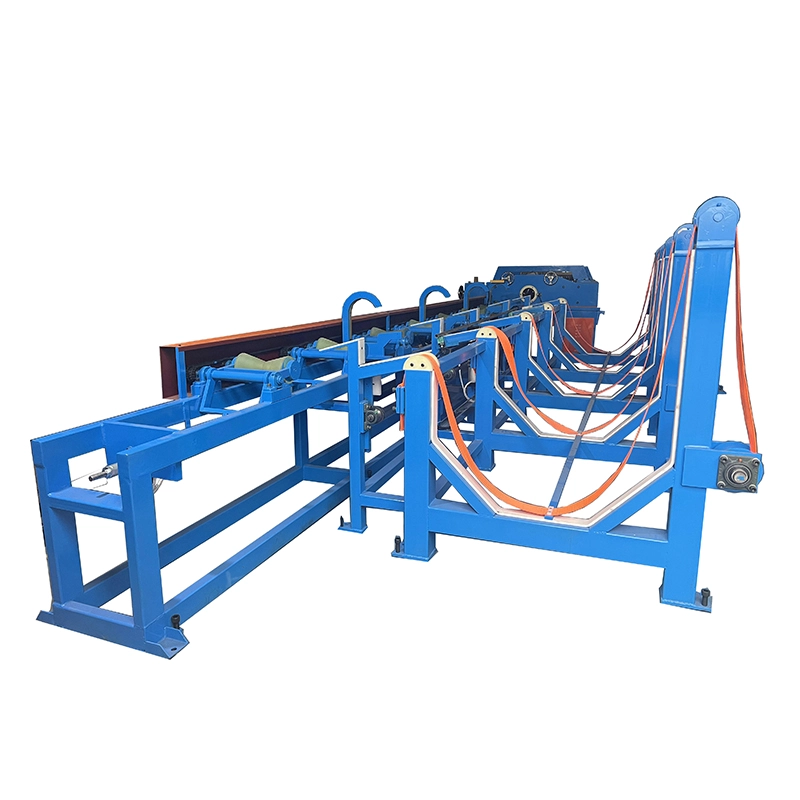
TheVase horisontaalne sirgendusmasinon mitme rulliga sirgestamismasin vasktorude, torude, täisvarraste ja profiilide jaoks pärast ekstrusiooni, tõmbamist, lõõmutamist või käsitsemist. See kasutab kontrollitud tagurpidi painutamist mitme rullikomplekti kaudu, et korrigeerida vibu, kumerust ja väiksemat ovaalsust, ilma et oleks vaja eraldi sirgendada.
Vask vajab terasest erinevaid sirgendustingimusi. Selle suhteliselt madal voolavuspiir ja pehme pind muudavad liigne rullisurve pinnajälgede sagedaseks põhjuseks, samas kui erinevad temperamendid nõuavad erinevat sirgendusjõudu ja joone kiirust. Seetõttu on FR-seeria konfigureeritud ümberrullide arv, tooriku läbimõõt, vase karm, sirguse tolerants ja pinnaviimistluse nõuded.
Tootmisliinide puhul, kus vasktoru joodetakse, painutatakse, plaaditakse või monteeritakse automaatselt, on nii sirgus kui ka pinna seisukord olulised. Rulli õige geomeetria ja reguleerimine aitavad toru parandada ilma uusi kriimustusi, liigset deformatsiooni või ülekorrigeerimist.
FangRongi FR-seeria sisaldab13 standardkonfiguratsiooni alates FR-20 kuni FR-180, mis katab vasktorude läbimõõdud alatesφ4 mm kuni φ180 mmja tugevad latid alatesφ10 mm kuni φ90 mm. Olenevalt mudelist masin kasutab14, 15, 16, 17 või 20 rullikomplekti. Valitud 20 rulliga konfiguratsioonid võivad saavutada nii madala sirguse kui0,1 mm/m. Mootori koguvõimsus on vahemikus3 kW kuni 55 kW, masina kaaluga alates ligikaudu700 kg kuni 25 000 kg.
Seadmed sisaldavad sirgendamise tehnoloogiat, mis on välja töötatud FangRongi pikaajalises koostöös Taiwani tootjaga. FangRong asutati 1998. aastal ühisettevõttena ja sai 2013. aastal täielikult omanduseks, säilitades selle koostöö käigus omandatud sirgendamise ja joonistamise insenerikogemused.
FR-seeria kasutabmitme rulliga tagurpidi painutamine. Selle asemel, et suure jõuga ühes punktis painutust korrigeerida, läbib töödeldav detail järjestikuseid rullikuid, mis rakendavad väiksemaid kontrollitud parandusi. See jaotab deformatsiooni piki toru või varda ja võimaldab operaatoril saavutada nõutava sirguse väiksema püsiva ülepainutamise ohuga.
1. Söötmine ja joondamine
Vasktoru või varras siseneb juhtsüsteemi kaudu. Õige sisestuse joondamine on oluline, sest valesti paigutatud toorik võib tekitada ebaühtlase sirguse isegi siis, kui rulli seadistused on õiged.
2. Progressiivne tagurpidi painutamine
Mitu rullikomplekti avaldavad kontrollitud survet erinevatest suundadest. Rulli geomeetria ja reguleerimine on sobitatud tooriku läbimõõduga. Rohkem rullikomplekte pakub rohkem paranduspunkte ja need valitakse tavaliselt siis, kui on vaja rangemaid sirguse tolerantse.
3. Kontrollitud pinnakontakt
Vask on terasest pehmem, eriti lõõmutatud olekus. Rullpinnad on seetõttu täppisviimistlusega, koosSaadaval pinnakaitserulli valikudkui rakendus nõuab ranget kontrolli kriimustuste, pragude või pinnajälgede üle.
4. Kiiruse reguleerimine
FR-76 ja suuremad mudelid pakuvad0-60 m/min muutuv kiirussagedusmuunduri kaudu. FR-50 ja väiksemad mudelid kasutavad valitavaid kiirusi9/18/27/45 m/min. Tegelik tootmiskiirus tuleks valida vasesulami, temperamendi, toru mõõtmete, sirguse eesmärgi ja pinnanõuete järgi, mitte kasutada lihtsalt maksimaalset kiirust.
5. Sirgestus- ja suurusefekt
Kontrollitud rullikontakt võib samuti vähendada väiksemat ovaalsust ja parandada mõõtmete ühtlust. Siiski ei tohiks sirgendamist käsitleda spetsiaalse suuruse määramise protsessi asendajana, kui nõutakse rangeid mõõtmete tolerantse.
6. Tühjenemine
Valmis toru või latt väljub masinast etteantud sirgusega ja on valmis järgnevateks painutamiseks, lõikamiseks, jootmiseks, plaadistamiseks, kokkupanekuks või muudeks viimistlustoiminguteks.
Pinnakahjustused sirgendamise ajal
Vask võib kergesti märgistada sobimatute rullpindade või liigse surve tõttu. HVAC-torude, elektrisiinide ja dekoratiivsete vasktoodete puhul võivad need märgid põhjustada tagasilükkamist või täiendavaid viimistlustöid. Pinnakaitserulli valikud aitavad seda riski vähendada.
Erinevad vasekarmid
Pehme lõõmutatud vask ja kõvasti tõmmatud vask ei reageeri samadele sirgendusseadetele. Rulli rõhk ja töötlemiskiirus peavad olema vastavuses materjali seisukorraga, et vältida deformatsiooni või korduvaid läbisõite.
Painutamine pärast ekstrusiooni ja joonistamist
Vasktorud ja -vardad võivad ekstrusiooni, külmtõmbamise, lõõmutamise, kerimise või transportimise ajal kõverduda. Mitme rulliga sirgendamine korrigeerib seda kumerust enne, kui materjal jõuab järgmisse tootmisfaasi.
Toru ovaalsus
Õhukeseseinalistel vasktorudel võib vormimise ja käsitsemise käigus tekkida ovaalsus. Õigesti reguleeritud rullid võivad anda sekundaarse suuruse efekti, parandades samal ajal sirgust. Saavutatav tulemus sõltub toru mõõtmetest, materjali seisukorrast ja esialgsest deformatsioonist.
Ebajärjekindel söötmine allavoolu seadmetesse
Liigne kumerus võib segada torude automaatset painutamist, lõikamist, keevitamist, kõvajoodisjootmist ja kokkupanekut. Kontrollitud sirgendamise protsess parandab söötmise järjepidevust ja vähendab käsitsi korrigeerimist.
Probleemid torude paigaldamisega
HVAC-, jahutus-, torustiku- ja soojusvahetite tootmise puhul võib liigne painutamine või ovaalsus mõjutada torude asetust ja liitekoha sobivust. Ühtlane sirgus muudab allavoolu vormimise ja ühendamise korratavamaks.
Vask nõuab rulli ja tooriku kontakti hoolikat kontrolli. Täpselt lihvitud rullpinnad ja valikulised pinnakaitsematerjalid on saadaval rakenduste jaoks, kus kriimustused ja määrdumised ei ole vastuvõetavad.
FR-76 ja suuremate masinate tugi0-60 m/minmuutuva kiirusega töö. FR-50 ja väiksemad mudelid pakuvad9/18/27/45 m/minvalitavad kiirused. See võimaldab liini kohandada vastavalt materjali temperamendile ja tootenõuetele, selle asemel, et sundida iga vase spetsifikatsiooni sama seadistust läbima.
FR-seeria on saadaval koos14, 15, 16, 17 või 20 rullikut. Suurem rullide arv annab täiendavaid paranduspunkte ja seda võetakse tavaliselt arvesse siis, kui tootmisliin vajab tihedamat sirgust. Näiteks on ette nähtud FR-50 20-rulli konfiguratsioon≤0,1 mm/msirgjoonelisus.
Sari hõlmab vasktorusid alatesφ4 mm kuni φ180 mmja tugevad latid alatesφ10 mm kuni φ90 mm. See võimaldab sama tootevalikuga hõlmata nii väikeseid täppistorusid kui ka suuremaid tööstuslikke vasktooteid.
Vase horisontaalse sirgendamise masinaid saab konfigureerida puhta vase jaoks, näiteksC11000 ja C12200, samuti messing, pronks, vasknikkel ja muud vasesulamid. Nii õmblusteta kui ka keevistorusid saab töödelda, kui nende mõõtmed jäävad valitud masina töövahemikku.
Vase elastsus võimaldab suhteliselt suuri sirgendamise kiirusi, kuid maksimaalne kiirus ei tohiks olla ainus valikukriteerium. Suuremahulise tootmise puhul on rulli konfiguratsiooni, kiiruse, rõhu ja tooriku seisundi õige kombinatsioon olulisem kui lihtsalt liini kiiruse suurendamine.
Vase sirgendamiseks valige masin vastavalttoru või varda läbimõõt, seina paksus, vasesulam ja temper, esialgne kumerus, nõutav sirgus, pinnaviimistluse nõue ja tootmiskiirus. Kui sama masin töötleb mitut suurust, tuleks kaaluda kogu suurusvahemikku, mitte valida ainult suurima läbimõõdu järgi.
| Mudel | Maksimaalne toru Ø (mm) | Minim toru Ø (mm) | Maksimaalne varda Ø (mm) | Sirgus (mm/m) | Rullide komplektid | Kiirus (m/min) | Koguvõimsus (kW) | Kaal (kg) | Mõõdud P × L × K (mm) |
| FR-180 (17 rullikut) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200 × 1800 × 1500 |
| FR-150 (17 rullikut) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100 × 2280 × 1700 |
| FR-120 (14 rullikut) | φ120 × T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9000 | 3250 × 1450 × 1250 |
| FR-100 (14 rullikut) | φ89 × T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5000 | 2350 × 1560 × 1160 |
| FR-100 (17 rulli) | φ89 × T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5000 | 2700 × 1560 × 1160 |
| FR-76 (14 rullikut) | φ60 × T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2500 | 2250 × 1560 × 1160 |
| FR-76 (17 rullikut) | φ76 × T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3500 | 2560 × 1560 × 1160 |
| FR-76 (20 rulli) | φ76 × T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5400 | 3250 × 1500 × 1250 |
| FR-50 (14 rullikut) | φ30/φ45 × T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.09.27.45 | 7.5 | 1500 | 1750 × 1120 × 1040 |
| FR-50 (20 rulli) | φ30/φ45 × T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.09.27.45 | 7.5 | 2000 | 2200 × 1120 × 1040 |
| FR-25 (14 rullikut) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.09.27.45 | 4 | 1000 | 1300 × 900 × 950 |
| FR-25 (16 rullikut) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.09.27.45 | 4 | 1100 | 1800 × 1100 × 950 |
| FR-20 (15 rulli) | φ16 × T2,0 | φ4 | φ10 | ≤0,3 | 15 | 18.09.27.45 | 3 | 700 | 1100 × 1050 × 950 |
Tehnilised märkused:T tähistab toru seina paksust, näiteks T3.0 tähendab 3,0 mm seina paksust. FR-50 ja väiksemad mudelid kasutavad valitavat kiirust 9/18/27/45 m/min. FR-76 ja suuremad mudelid pakuvad sagedusmuunduri kaudu muutuvat kiirust 0-60 m/min. Rulli pinnamaterjale saab täpsustada vastavalt vasktootele ja pinnakvaliteedi nõudele.
Konditsioneerispiraalide, jahutussüsteemide, aurustite, kondensaatorite ja soojusvahetite vasktorud vajavad sageli sirgendamist enne automaatset U-kujulist painutamist või toru-toru-lehe kokkupanekut. Ühtlane sirgus aitab allavoolu seadmetel säilitada korduvat söötmist ja positsioneerimist.
Vase horisontaalne sirgendusmasin sobib vasest siinide, juhtmete ja ümarvarraste jaoks, mida kasutatakse jaotusseadmetes, trafodes, elektrijaotusseadmetes ja toitesüsteemides. Pinnakaitse on eriti oluline seal, kus viimistletud vask peab säilitama puhta kontaktpinna.
Autode kliimaseadmetes ja elektriautode jahutusahelates kasutatavad vasktorud võivad pärast tõmbamist või vormimist vajada sirgendamist. Sobiva rulli konfiguratsiooniga saab toru ette valmistada järgnevateks painutus- ja monteerimistoiminguteks.
Vasest veetorusid, gaasitorusid ja muid hoonete tarbeks kasutatavaid torusid saab pärast tootmist või käsitsemist sirgendada, et parandada mõõtmete ühtlust enne lõikamist, ühendamist ja paigaldamist.
Mõõteriistades ja vedelikusüsteemides kasutatavad väikese läbimõõduga vasktorud nõuavad hoolikat sirguse ja pinna seisundi kontrollimist. FR-20 on mõeldud torude läbimõõtudele alatesφ4 mm, olenevalt toru seina paksusest ja materjali seisukorrast.
Sama sirgendamise põhimõtet saab rakendada vasesulamist torudele ja täisvarrastele, sealhulgas messingist, pronksist ja vasknikkeltoodetest. Rulli lõplikud seadistused tuleks määrata sulami, kõvaduse, mõõtmete, esialgse kõveruse ja nõutava sirguse põhjal.
26+ aastat sirgendamise inseneritööd
FangRong asutati 1998. aastal ja see sai alguse ühisettevõttena Taiwani tootjaga, kes on spetsialiseerunud joonistus- ja sirgestamisseadmetele. Ettevõte sai 100% omanduses 2013. aastal ning on jätkanud sirgendamise ja tõmbemasinate arendamist metalltorude ja vardade töötlemiseks.
Kaks tootmisrajatist
Dongguani ja Yangjiangi tootmisrajatised tagavad aastase kombineeritud tootmisvõimsuse üle650 masinat. Kahekohaline tootmisseadistus toetab samaaegset tootmist mitme projekti ja suuremate tellimuste jaoks.
Metallitöötlemise kogemus
FangRong teatab klientidele tarnitud seadmetest70+ riiki, rohkem kui10 000 klientiterase, roostevaba terase, vase, messingi, alumiiniumi ja spetsiaalsete sulamite töötlemisel.
Tehase testimine enne saatmist
Iga masin läbib tühikäigu ja täiskoormuse testimise. Kui kliendi näidised on saadaval, saab testimiseks kasutada tegelikke vasktorusid või -vardaid. Enne saatmist kontrollitakse sirgust, ümarust, rullide joondamist, vibratsiooni, mootori voolu, pinna seisukorda, õlileket ja elektrilisi funktsioone.
Vasespetsiifiline tehniline tugi
Enne tootmist saab FangRong hinnata vasesulamit, temperamenti, läbimõõtu, seina paksust, sirguse eesmärki, pinnanõuet ja väljundnõuet, et määrata sobiv rulli konfiguratsioon, kiirusvahemik ja rulli pinnatöötlus.
Paigaldus ja müügijärgne tugi
Tugi hõlmab paigaldusjärelevalvet, kasutuselevõttu, operaatori koolitust, varuosade tarnimist, kaugtõrkeotsingut ja tehnilist abi. Masina paigaldamiseks on kaasas vundamendi joonised ja ankru-poltide paigutused.
1. Tehnikaülevaade— Rulli konfiguratsioon, kiirusvahemik, pinnakaitse ja masina paigutus määratakse kindlaks kliendi vase spetsifikatsioonide ja tootmisnõuete alusel.
2. Materjali kontroll— Terasplaate, võlli, rullikuid, hammasrattaid ja muid võtmekomponente kontrollitakse enne töötlemist.
3. Täppistöötlus— Rullipinnad ja masinaraamid töödeldakse vajaliku geomeetria ja joondusega.
4. Mehaaniline kokkupanek— Rullisõlmed, jõuülekandekomponendid, käigukast ja ajamisüsteem on kokku pandud ja kontrollitud.
5. Elektriline integreerimine— Mootor, inverter, PLC, HMI, andurid ja ohutusjuhtseadmed on integreeritud ja testitud.
6. Masinatestimine— Kogu masin käivitatakse enne saatmist. Kliendi vaseproove saab kasutada toimivuse kontrollimiseks, kui need on olemas.
7. Lõppkontroll— Enne pakkimist kontrollitakse sirgust, ümarust, pinna seisukorda, elektriohutust, vibratsiooni ja õlileket.
8. Ekspordipakend— Masinad on rahvusvahelise transpordi ajal kaitstud niiskuse, korrosiooni ja käsitsemiskahjustuste eest.
ISO 9001:2015— Kvaliteedijuhtimissüsteem, mis hõlmab ettevõtte projekteerimist, tootmist, paigaldust ja teenindustegevust. Sertifikaadi nr UQ231211R1.
CE-märgis— Standardsed FR-masinad on varustatud CE-nõuetega, mis vastavad kohaldatavatele masinate ohutusnõuetele, sealhulgas asjakohastele hädaseiskamis- ja kaitsefunktsioonidele.
SGS ülevaatus— Masina jõudluse ja ohutuse kontrollimiseks on saadaval sõltumatud kontrolliteenused vastavalt projekti nõuetele.
Patenteeritud tehnoloogia— FangRong omab riiklikke leiutiste ja kasulike mudelite patente, mis hõlmavad seadmete komponente ja tehnoloogiaid, sealhulgas keti pingutamist, mitmeahelalist stantsi hoidmist ja kiirvahetussüsteeme.
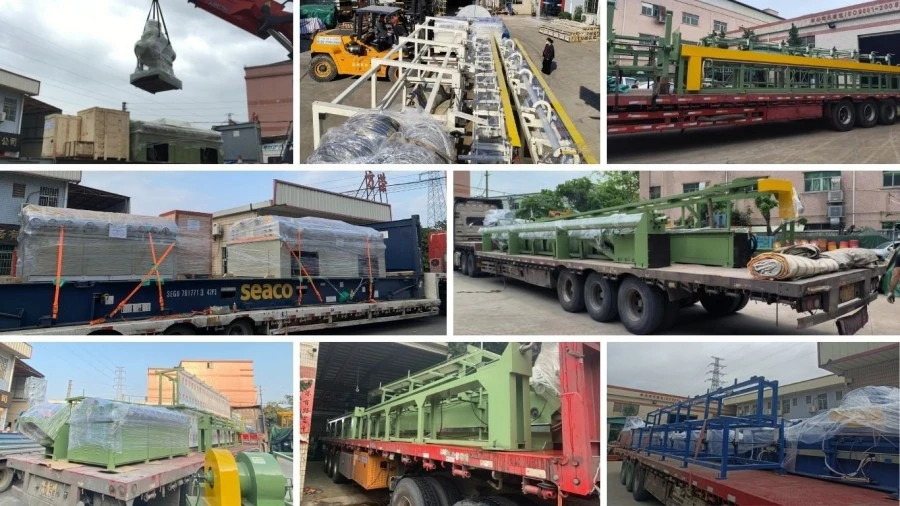
Enne saatmist masin kontrollitakse, kaitstakse korrosiooni eest ja pakitakse rahvusvaheliseks transpordiks. Pakendamise ja saatmise kord määratakse vastavalt masina mõõtmetele, kaalule, transpordimeetodile ja sihtkohale.
Masin on ette nähtud vasest ja vasesulamist torude, torude, massiivsete ümarvarraste ja profiilide jaoks. Tüüpilised materjalid on C11000, C12200, messing, pronks ja vasknikkel. Töödelda saab nii õmblusteta kui ka keevistorusid, eeldusel, et toote mõõtmed ja materjali seisukord vastavad valitud mudelile.
Mudeli valik sõltub peamiselt toote maksimaalsest ja minimaalsest läbimõõdust, seina paksusest, materjali seisukorrast, nõutavast sirgusest ja tootmiskiirusest. Näiteks FR-20 ja FR-25 sobivad väiksematele torudele ja vardadele, samas kui FR-76, FR-100, FR-120, FR-150 ja FR-180 katavad suuremaid tooteid. 14-, 17-, 20-rullilise konfiguratsiooni saab valida ka siis, kui on vaja tihedamat sirgust või kontrollitumat korrektsiooni.
Standardkonfiguratsioonid on määratud väärtusele ≤0,3 mm/m, samas kui valitud mitme rulliga konfiguratsioonid võivad ulatuda väärtuseni ≤0,2 mm/m või ≤0,1 mm/m. Tegelik tulemus sõltub toru läbimõõdust, seina paksusest, materjali temperamendist, esialgsest deformatsioonist ja rulli reguleerimisest. Nõudlike rakenduste puhul tuleks lõplik spetsifikatsioon kinnitada kliendi tegelike näidiste abil.
Jah. Lõõmutatud vask ja kõvatõmmatud vask nõuavad aga erinevat rullisurvet ja masina seadistusi. Pehme materjal on vastuvõtlikum süvenditele ja pinnamärgistusele, samas kui kõvem materjal nõuab üldiselt suuremat parandusjõudu. Seetõttu tuleks sirgendamise parameetreid kohandada vastavalt vasesulami, temperamendi ja toru mõõtmetele, mitte kasutada kõigi toodete jaoks ühte fikseeritud seadistust.
Vask on pehmem kui teras ja võib kriimustada või märgistada, kui rulli surve, joondamine või pinna seisund on ebasobiv. Masinat saab konfigureerida vase töötlemiseks sobivate rullmaterjalide ja pinnatöötlustega. Välimuselt kriitiliste toodete puhul, nagu HVAC-torud, dekoratiivsed messingtorud või katmata vaskkomponendid, tuleks enne tootmist täpsustada pinnanõuded.
Mitme rulliga sirgendamine võib aidata vähendada väiksemat ovaalsust, korrigeerides samal ajal painutamist, kuid see ei asenda spetsiaalset toru suuruse määramise või kalibreerimise protsessi. Kui rakendusel on ranged nõuded välisläbimõõdule, seina paksusele või ümarusele, tuleks neid tolerantse masina valikul eraldi hinnata.
Jah. Tehase testimise saab läbi viia kliendi tarnitud vasktorude, -lattide või -profiilidega. Katse abil saab hinnata sirgust, pinna seisukorda, rulli reguleerimist, masina stabiilsust ja tööparameetreid tegelikes materjalitingimustes. Seda soovitatakse uue vasesulami, õhukese seinaga toru või rangete sirgusnõuetega toote töötlemisel.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel