Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
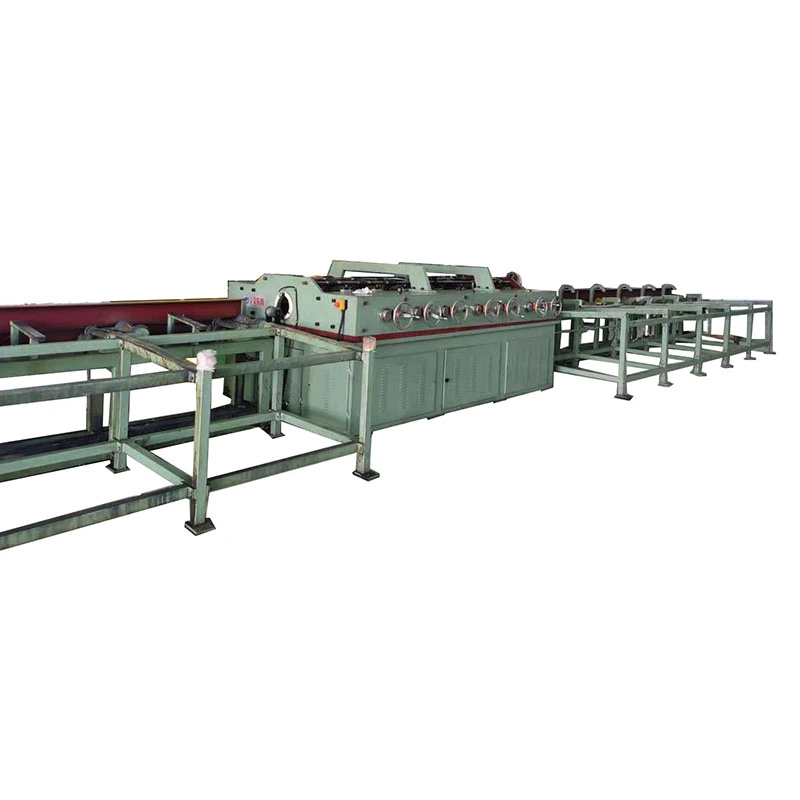
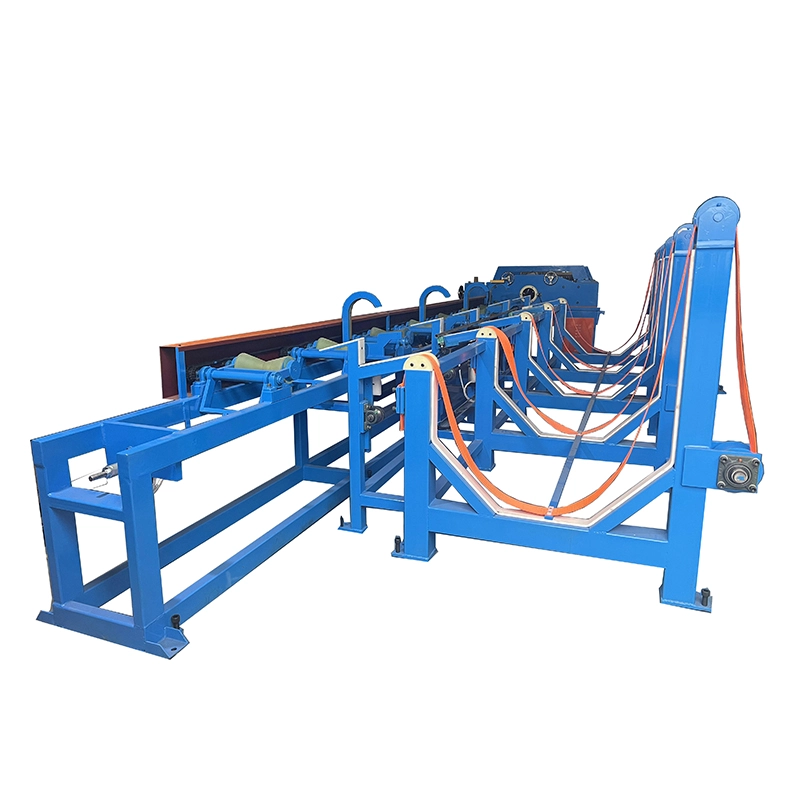
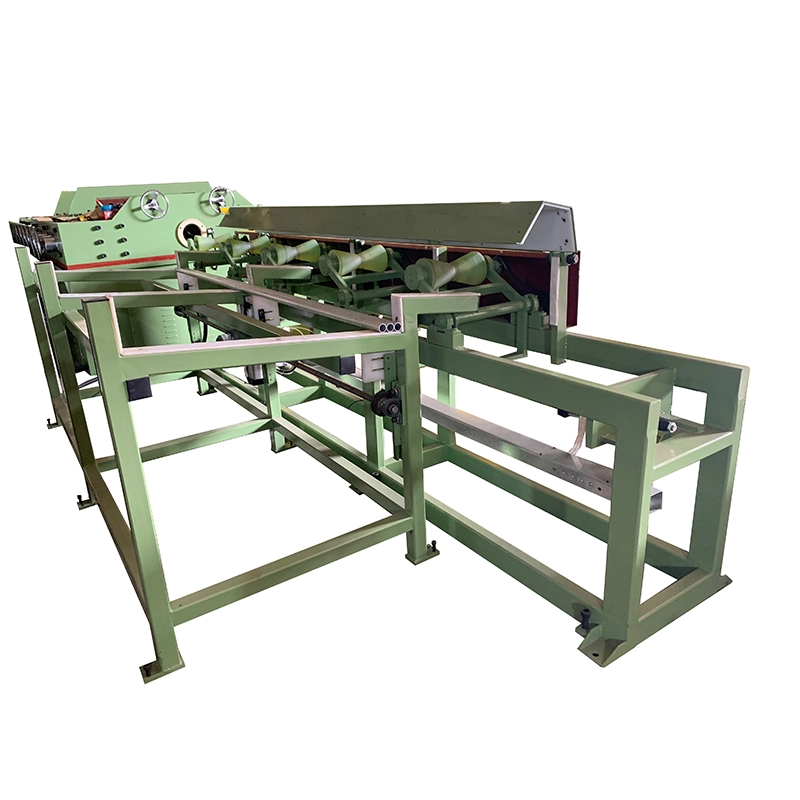
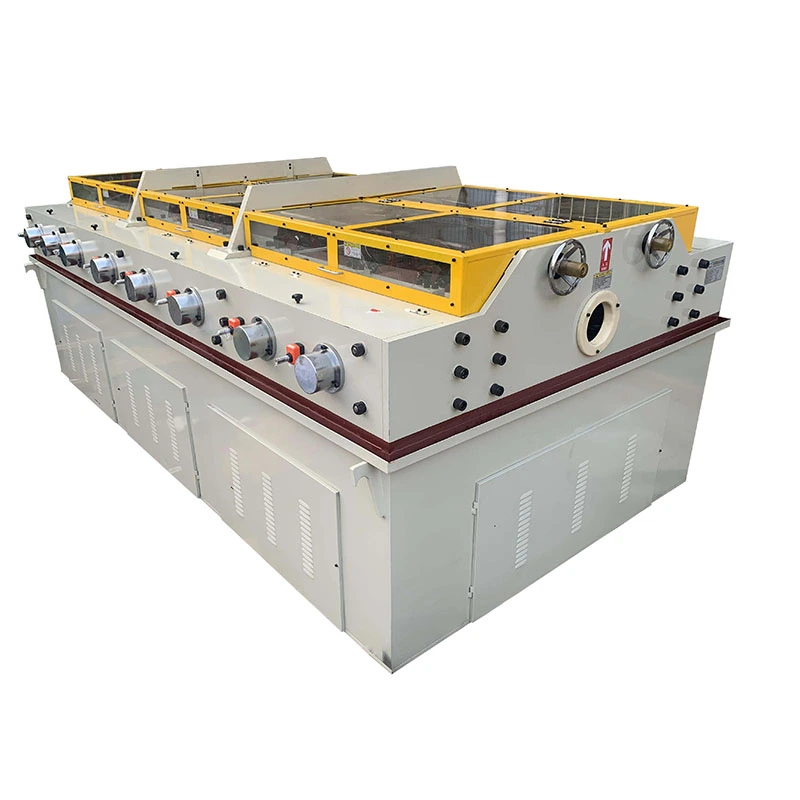
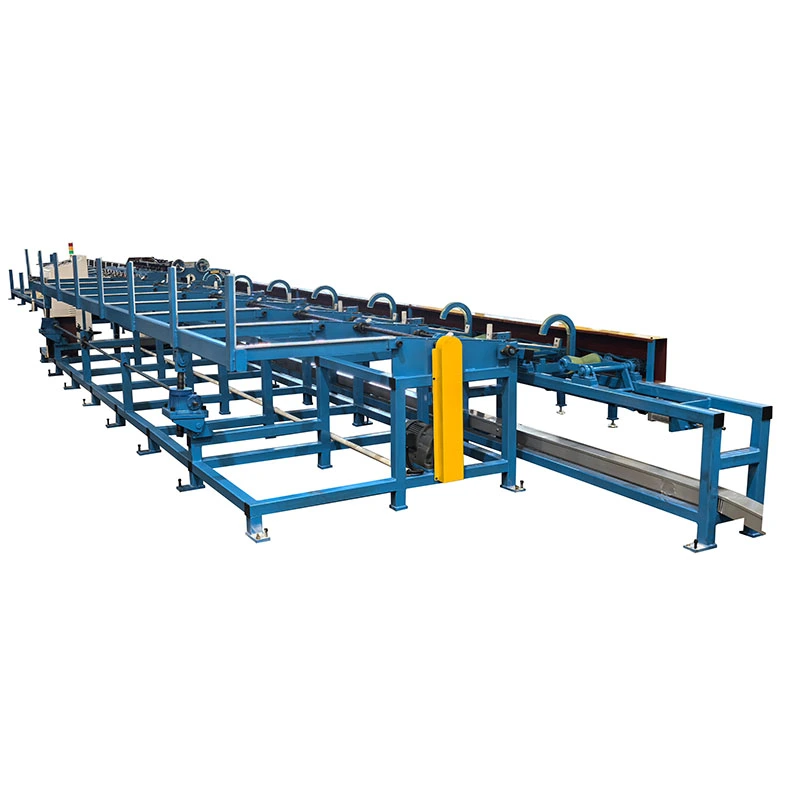
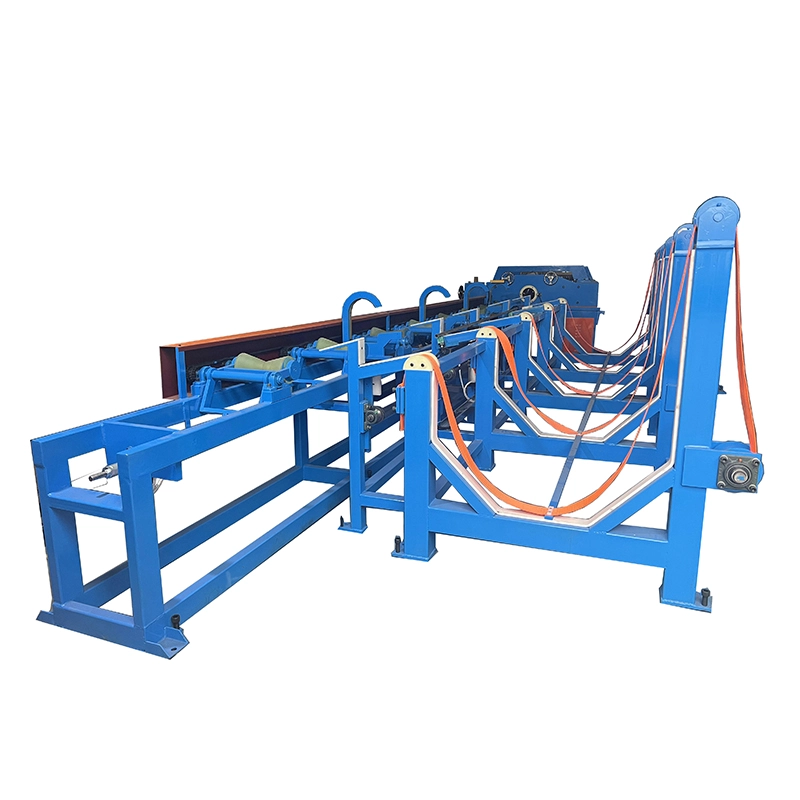
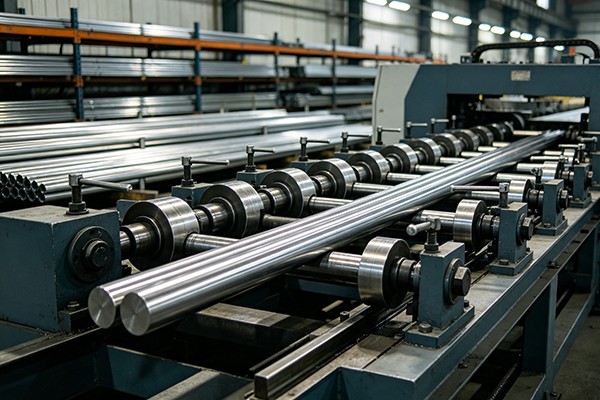
TheSüsinikterasest horisontaalne sirgendusmasinon mitme rulliga sirgestamissüsteem süsinikterasest torudele, torudele, ümarvarrastele ja sarnastele pikkadele metallist toorikutele. See kasutab rida ristuvaid rulle, et rakendada kontrollitud vastupidist painutamist mitmest punktist, korrigeerida materjali painutamist ja parandada sirgust enne lõikamist, töötlemist, keevitamist või kokkupanekut.
FangRong FR seeria masinad on saadaval erinevates rullide konfiguratsioonides ja töövahemikes, mis hõlmavad torude läbimõõtu alatesφ4 mm kuni φ180 mmja tugevad latid alatesφ10 mm kuni φ90 mm. Olenevalt mudelist võib viimistletud sirgus ulatuda≤0,1 mm/mkindlaksmääratud töötlemistingimustel.
Masin suudab töödelda nii süsinikterast kui ka legeerterast, roostevaba terast, vaske, alumiiniumi ja valitud erisulameid. Lõpliku mudeli valik sõltub materjali kvaliteedist, toru läbimõõdust, seina paksusest, varda läbimõõdust, sissetuleva sirgusest, nõutavast viimistletud sirgusest ja tootmiskiirusest.
FR-seeria kasutab mitmepunktilist tagurpidi painutamist, mitte ühepunktilist korrigeerimist. Toorik pöörleb ja liigub edasi läbi kaldus ristuvate rullide, samal ajal kui iga rull teostab kontrollitud deformatsiooni. Kuna töödeldavat detaili korrigeeritakse selle pikkuses mitmes asendis, vähendatakse kohalikku painutamist järk-järgult, mitte ei korrigeerita ainult ühes punktis.
Töötulemus sõltub rulli asendi, rulli nurga, materjali kõvaduse, sektsiooni suuruse, seina paksuse ja sissetuleva deformatsiooni vahelisest seosest. Seetõttu reguleerivad operaatorid rulli seadistusi vastavalt tegelikule materjalile, selle asemel, et tugineda iga spetsifikatsiooni jaoks ühele fikseeritud seadistusele.
Tüüpiline sirgendamise tsükkel sisaldab:
1. Materjali söötmine:Toru või latt asetatakse ja juhitakse sirgestamissektsiooni.
2. Esialgne painutamine:Esimesed rullirühmad toovad sisse kontrollitud deformatsiooni olemasoleva painde vastas.
3. Progressiivne korrektsioon:Järgmised rullid rakendavad vahelduvat painutamist, et korrigeerida järelejäänud kõrvalekallet piki toorikut.
4. Pöörlemine ja edasiliikumine:Ristitud rullid pöörlevad pidevalt töödeldavat detaili, liigutades seda läbi masina, võimaldades korrigeerimist kogu ümbermõõdu ulatuses.
5. Peenreguleerimine:Rulli survet, nurka ja vahet reguleeritakse vastavalt materjalile ja nõutavale sirgusele.
6. Lõppenud kontroll:Sirgust ja muid kindlaksmääratud mõõtmeid kontrollitakse enne, kui materjal läheb järgmisele tootmisoperatsioonile.
Süsinikterasest torud ja vardad võivad valtsimisel, tõmbamisel, kuumtöötlemisel, jahutamisel, ladustamisel ja transportimisel painduda. Isegi suhteliselt väikesed kõrvalekalded võivad tekitada probleeme automaatse söötmise, lõikamise, töötlemise, keevitamise ja montaaži käigus.
FR-seeria on loodud nende tootmisprobleemide lahendamiseks:
Ebaühtlane sirgus:Mitmepunktiline tagurpidi painutamine korrigeerib pikisuunalist deformatsiooni ja tagab ühtlasema sirguse kogu tööpikkuses.
Ebajärjekindel allavoolu töötlemine:Sirgemat materjali on lihtsam ette anda, kinnitada, lõigata ja töödelda, mis vähendab joondusprobleeme järgmistel toimingutel.
Erinevad materjali suurused:FR-seeria hõlmab laias valikus torude ja vardade läbimõõtu ning erinevate sirgusnõuete jaoks on saadaval erinevad rullide arvud.
Kõrged tootmisnõuded:Valitud mudelid toetavad pidevat tööd ja reguleeritavat töökiirust, mistõttu sobivad need nii tootmisliinidele kui ka partiitöötlusele.
Väikepartii tootmine:Erinevad rullide konfiguratsioonid võimaldavad tootjatel tasakaalustada masina suurust, sirgendamise täpsust ja investeeringuid vastavalt nende tegelikule tootevalikule.
Toorik läbib mitu ristuvat rulli, selle asemel et seda ühes kontaktpunktis korrigeerida. See jaotab korrektsiooni mitme positsiooni vahel ja aitab järjepidevamalt kontrollida jääkpainutust.
FangRong pakub FR-seerias erinevaid rullide paigutusi. Suurem rullide arv valitakse tavaliselt siis, kui on vaja tihedamat sirgust või kui materjal vajab kontrollitumat järkjärgulist korrigeerimist. Ainult rullide arv ei määra lõpptulemust; Materjali seisukord, läbimõõt, seina paksus, rulli seadistused ja sissetulev deformatsioon mõjutavad ka sirgust.
Sama masina platvormi saab konfigureerida nii õõnes- kui ka tahkete ümmarguste toorikute jaoks sobivas mudelivalikus. Toru töötlemine nõuab erilist tähelepanu seina paksusele ja vastupidavusele deformatsioonile, samas kui tahked vardad vajavad tavaliselt suuremat parandusjõudu, kui läbimõõt ja materjali tugevus suurenevad.
Kaasasoleva konfiguratsiooniga FR-76 ja suuremad mudelid kasutavad sagedusmuunduri kiiruse reguleerimist töövahemikuga0–60 m/min. FR-50 ja väiksemad mudelid kasutavad valitavaid kiirusi9, 18, 27 või 45 m/min. Tegelik tootmiskiirus tuleks määrata materjali kvaliteedi, tooriku mõõtmete, nõutava sirguse ja pinnanõuete alusel.
Masina raam, rullikud ja ülekandesüsteem on mõeldud pidevaks metallitöötlemiseks. Konstruktsioon peab töökoormuse korral säilitama rullide joonduse, sest isegi väikesed muutused rulli asendis võivad mõjutada tooriku lõplikku sirgust.
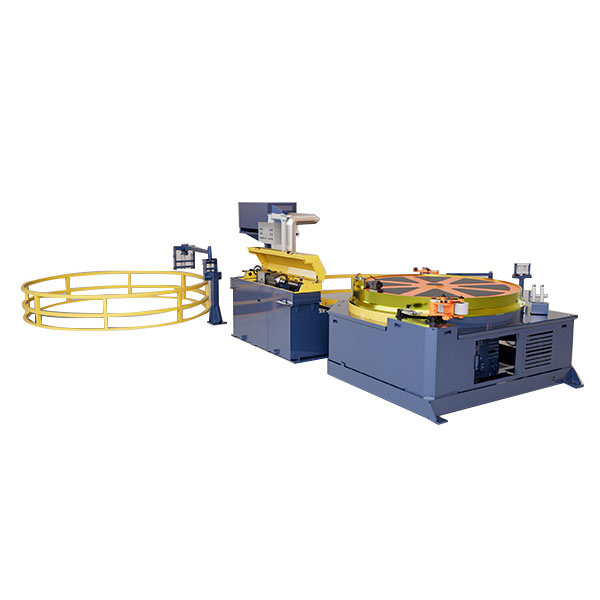
Olenevalt tootmisliinist võib masin olla varustatud PLC-juhtimise, puutetundliku ekraaniga töötamise, automaatse söötmise ja mahalaadimise ning muude automatiseerimisfunktsioonidega. Automatiseerimise taset saab valida vastavalt tootmismahule ja integratsiooninõuetele.
FR-seeria kõige olulisem valikuerinevus ei ole lihtsalt masina suurus. Ostjad peaksid võrdlematooriku läbimõõt, materjali seisukord, nõutav sirgus ja rulli konfiguratsioonenne mudeli valimist.
| Seadistamine | Tüüpiline valik | Tugevus | Kaalutlus |
|---|---|---|---|
| 14 rulli | Standardne sirgendamine | Madalam masina maksumus ja lihtsam konfiguratsioon | Sobib siis, kui standardsest sirgusest piisab |
| 15 rulli | Väikese läbimõõduga toorikud | Kompaktne konfiguratsioon väiksemate torude ja varraste jaoks | Kontrollida tuleb mudelispetsiifilist tööpiirkonda |
| 16 rulli | Kõrgem sirguse nõue | Rohkem paranduspunkte kui standardkonfiguratsioonides | Kasulik valitud väiksema läbimõõduga täppisrakenduste jaoks |
| 17 rulli | Täppis tootmine | Progressiivsem korrektsioon ja tihedam sirgusvõime | Masina kõrgem hind ja suurem jalajälg |
| 20 rulli | Kõrge täpsusega sirgendamine | Rohkem paranduspunkte nõudlike sirgusnõuete jaoks | Suurem investeering; valige ainult siis, kui rakendus sellest kasu saab |
Rakenduste jaoks, mis nõuavad ligikaudu≤0,3 mm/m, võib olenevalt materjalist ja sissetulevatest tingimustest piisata standardsest 14 rulliga konfiguratsioonist. Kui klient nõuab tihedamat sirgust, võivad 17- või 20-rulli konfiguratsioonid pakkuda täiendavaid parandusetappe.
Näiteks näitavad kaasasolevad FR spetsifikatsioonidFR-50 20 rulliga ≤0,1 mm/m, samas kui 17 või 20 rulliga FR-76 on täpsustatud aadressil≤0,2 mm/m. Seetõttu ei tohiks 20 rulliga konfiguratsiooni automaatselt kirjeldada kui sama sirguse saavutamist igal mudelil.
| Üksus | Toru / toru | Tugev ümmargune riba |
|---|---|---|
| Peamised parameetrid | Välisläbimõõt ja seina paksus | Varda läbimõõt |
| Deformation concern | Sirgus ja võimalik sektsiooni deformatsioon | Sirgus ja korrigeeriv jõud |
| Materiaalne kaalutlus | Seina paksus mõjutab jäikust | Läbimõõt ja tugevus mõjutavad tugevalt nõutavat korrektsiooni |
| Tüüpilised allavoolu operatsioonid | Lõikamine, keevitamine, joonistamine, mehaaniline töötlemine, montaaž | Treimine, lihvimine, sepistamine, mehaaniline töötlemine, montaaž |
| Nõue | Standardne konfiguratsioon | Täpne konfiguratsioon |
|---|---|---|
| Tüüpiline sirguse eesmärk | ≤0,3 mm/m | Määratud mudelitel kuni ≤0,1 mm/m |
| Rulli konfiguratsioon | Tavaliselt 14-15 rulli | Valitud 16–20 rulli konfiguratsiooni |
| Sobib kõige paremini | Üldine tööstuslik töötlemine | Täppistöötlus ja nõudlikud montaažirakendused |
| Masinainvesteering | Madalam | Kõrgem |
Ärge valige sirgendusmasinat ainult läbimõõdu järgi. Täpse soovituse saamiseks esitage järgmine teave:
1. Töödeldava detaili tüüp:toru, toru, tahke ümarlatt või muu ümmargune osa.
2. Materjal:süsinikterase klass, legeeritud terase klass või muu materjal.
3. Toru mõõtmed:välisläbimõõt ja seina paksus.
4. Varda mõõtmed:tahke varda läbimõõt.
5. Sissetulev sirgus:maksimaalne painutamine või mõõdetud kõrvalekalle enne sirgendamist.
6. Nõutav viimistletud sirgus:näiteks ≤0,3 mm/m, ≤0,2 mm/m või rangem projektipõhine nõue.
7. Tootmisnõue:vajalik väljund, tööpikkus ja sihtliini kiirus.
8. Pinnanõue:kas valmismaterjalil on poleeritud, kaetud või muul viisil tundlik pind.
See teave võimaldab sobitada rulli konfiguratsiooni, masina suurust ja tööparameetreid tegeliku tootmisvajadusega, selle asemel et valida ülegabariidilist masinat.
FangRong FR seeria sisaldab 13 standardset konfiguratsiooni alates FR-20 kuni FR-180. Standardsari hõlmab torusid alatesφ4 mm kuni φ180 mmja tugevad latid alatesφ10 mm kuni φ90 mm. Allolev tabel on mudelivaliku viitamiseks; lõplikud spetsifikatsioonid tuleb kinnitada kliendi tegelike materjali- ja protsessitingimustega.
| Mudel | Max Toru Ø | Min. Toru Ø | Max Baari Ø | Sirgus | Rullide komplektid | Kiirus (m/min) | Võimsus (kW) | Kaal (kg) | Mõõdud (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25 000 | 4200 × 1800 × 1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12 000 | 4100 × 2280 × 1700 |
| FR-120 (14) | φ120 × T3,0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9000 | 3250 × 1450 × 1250 |
| FR-100 (14) | φ89 × T3,0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5000 | 2350 × 1560 × 1160 |
| FR-100 (17) | φ89 × T3,0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5000 | 2700 × 1560 × 1160 |
| FR-76 (14) | φ60 × T3,0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2500 | 2250 × 1560 × 1160 |
| FR-76 (17) | φ76 × T3,0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3500 | 2560 × 1560 × 1160 |
| FR-76 (20) | φ76 × T3,0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5400 | 3250 × 1500 × 1250 |
| FR-50 (14) | φ30/φ45 × T2,0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 18.09.27.45 | 7.5 | 1500 | 1750 × 1120 × 1040 |
| FR-50 (20) | φ30/φ45 × T2,0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 18.09.27.45 | 7.5 | 2000 | 2200 × 1120 × 1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 18.09.27.45 | 4 | 1000 | 1300 × 900 × 950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 18.09.27.45 | 4 | 1100 | 1800 × 1100 × 950 |
| FR-20 (15) | φ16 × T2,0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 18.09.27.45 | 3 | 700 | 1100 × 1050 × 950 |
Märkused:T näitab toru seina paksust. Mõõtmed, võimsus ja tööpiirkond võivad olenevalt masina lõplikust konfiguratsioonist erineda. FR-76 ja suuremate mudelite puhul, mis on loetletud kiirusega 0–60 m/min, juhitakse kiirust sagedusmuunduriga. FR-50 ja väiksemad mudelid kasutavad valitavat mehaanilist kiirust 9/18/27/45 m/min.
Masinat kasutatakse pärast valtsimist, tõmbamist, kuumtöötlust või muid protsesse, kus torud võivad pikisuunas painduda. Sirgendatud torusid saab seejärel lõigata, töödelda, keevitada või kokku panna.
Ümarvarraste puhul parandab sirgendamine lativarude seisukorda enne treimist, lihvimist, sepistamist, töötlemist või automaatset etteandmist. Mudeli valik sõltub peamiselt varda läbimõõdust, materjali tugevusest ja nõutavast sirgusest.
Sobib ümmargustele torudele ja vardadele, mida kasutatakse võllides, konstruktsioonikomponentides, rooliga seotud osades, amortisaatorite komponentides ja muudes autotööstuses, kus sirge materjal parandab allavoolu töötlemist ja kokkupanekut.
Kasutatakse süsinikterasest varraste, torude ja konstruktsioonikomponentide jaoks, mis nõuavad paremat sirgust enne valmistamist, lõikamist või paigaldamist.
Tööstuslikes torustikes ja energiaseadmetes kasutatavad süsinikterasest ja legeerterasest torud võivad enne edasist töötlemist või kokkupanekut vajada sirgendamist. Nõutav sirgus tuleks määrata vastavalt kehtivale tootestandardile ja rakendusele.
FR-seeria saab integreerida metallitöötlemisliinidesse, mis tarnivad sirgeid torusid ja vardaid töötlemiseks, keevitamiseks, kokkupanekuks ja muudeks tootmisprotsessideks.
Kogemus sirgendamise ja metallitöötlusseadmete alal
FangRong asutati 1998. aastal ja on arendanud oma äri sirgestamismasinate, külmtõmbeseadmete ja nendega seotud metallurgiaseadmete ümber. Ettevõttel on tootmisrajatised Dongguanis ja Yangjiangis Guangdongis, teenindades torude, baaride ja metalli töötlemise kliente rahvusvahelistel turgudel.
Inseneritöö põhineb tegelikul toorikul
Me ei vali sirgendusmasinat ainult läbimõõdu järgi. Materjali klass, toru seina paksus, varda läbimõõt, sissetulev painutus, viimistletud sirgus ja nõutav läbilaskevõime mõjutavad kõik masina konfiguratsiooni. Vajadusel saavad kliendid esitada testimiseks tegelikke proove enne masina lõpetamist.
Tehase testimine enne saatmist
Kontrollitakse masinate mehaanilist tööd, rullide joondamist, vibratsiooni, mootori voolu, määrimist, elektriohutust ja sirgendamise jõudlust. Kui kliendi näidised on saadaval, saab kavandatud konfiguratsiooni kontrollimiseks läbi viia täiskoormuse katsed, kasutades tegelikke torusid või vardaid.
Kaks tootmisrajatist
Dongguan Fangrong Metallurgical Equipment Co., Ltd.asub Dalang Townis, Dongguani linnas, Guangdongi provintsis ja on üks ettevõtte peamisi tootmis- ja inseneribaase.
Yangjiang Fangrong Machinery Co., Ltd.asub Yangdongi ringkonnas, Yangjiang Citys, Guangdongi provintsis ja toetab seadmete tootmist ja tootmisvõimsust.
Kombineeritud tootmisvõimsus ületab 650 masinat aastas, hõlmates sirgendamise, külmtõmbamise ja nendega seotud metallitöötlusseadmeid.
Iga masin läbib enne saatmist inseneriülevaatuse, materjalikontrolli, mehaanilise töötlemise, alakoostu, lõpliku kokkupaneku, elektrilise ja PLC seadistamise, testimise ja lõppkontrolli.
Peamised tootmisetapid hõlmavad järgmist:
1. Tehnikaülevaade— Kinnitage tooriku mõõtmed, materjali omadused, sirgusnõuded ja masina konfiguratsioon.
2. Tooraine kontroll— Enne töötlemist kontrollige ostetud terast ja põhikomponente.
3. Täppistöötlus— Masinaraamid, rullide sõlmed ja muud komponendid vastavalt tehnilistele joonistele.
4. Alakoost ja lõplik kokkupanek— Pane kokku jõuülekande-, rulli-, määrimis-, elektri- ja juhtimissüsteemid.
5. PLC programmeerimine ja kasutuselevõtt— Konfigureerige juhtimissüsteem vastavalt masina spetsifikatsioonidele.
6. Koormustestimine— Kontrollige masina töötamist tühikäigul ja töötingimustes.
7. Lõppkontroll— Kontrollige sirgust, rullide joondamist, vibratsiooni, elektriohutust, määrimist ja muid täpsustatud parameetreid.
Enne saatmist saab süsinikterasest horisontaalse sirgendusmasina läbida tühikäigukatse ja koormustesti. Standardne tehase kontrolliprotsess hõlmab mehaanilist tööd, rullide joondamist, vibratsiooni, mootori voolu, määrimist ja elektriohutuse kontrolli. Kui kliendi näidised tarnitakse, saab töödelda tegelikke torusid või vardaid, et kontrollida sirgendamise jõudlust kokkulepitud nõuetega.
FangRong säilitab anISO 9001:2015kvaliteedijuhtimissüsteemi ja pakub CE-sertifikaadiga masina standardkonfiguratsioone asjakohastele turgudele. Ettevõte omab ka seadmetega seotud patente ning omab kogemusi kohandatud sirgestamis- ja metallitöötlemisseadmete projekteerimisel.
Sertifitseerimis- ja ülevaatusdokumente saab esitada vastavalt masina mudelile ja sihtkoha turule. Kui projekt nõuab täiendavat vastavusdokumentatsiooni, tuleks nõuded kinnitada enne tellimuse esitamist.
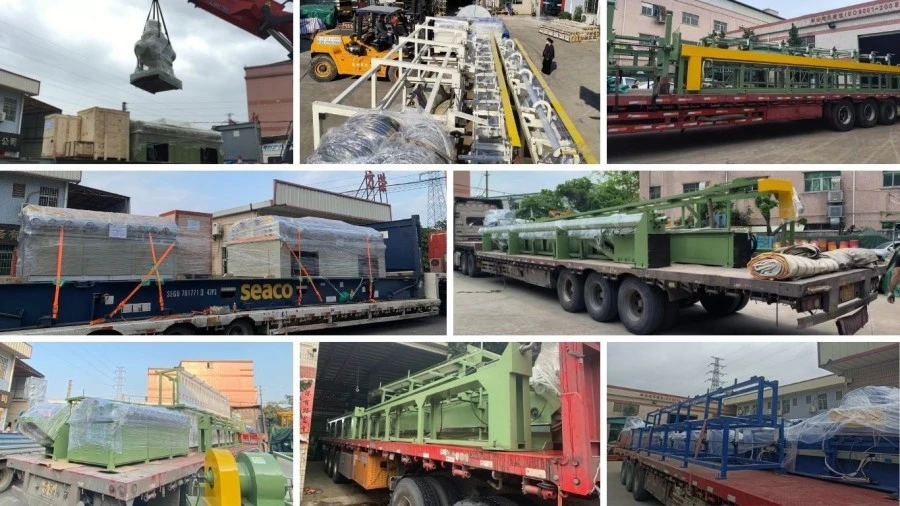
Enne saatmist masin puhastatakse, kontrollitakse ja valmistatakse ette vastavalt transpordimeetodile. Elektrilised komponendid ja paljastatud täppisosad on transportimise ajal kaitstud niiskuse, tolmu ja löökide eest.
Tavaliselt tarnitakse masin pärast tehase ülevaatust ja kliendi vastuvõtunõuete täitmist. Enne tarnimist saab esitada vundamendi joonised, ankrupoltide paigutused ja paigaldusteabe, et aidata klientidel töökoda ette valmistada.
Tavalised FR-20 kuni FR-100 mudelid nõuavad üldiselt ligikaudu30-60 päevatootmiseks, samas kui suuremate FR-120 ja kõrgemate mudelite jaoks on üldjuhul vaja ligikaudu60-90 päeva. Lõplik tarneaeg sõltub masina konfiguratsioonist ja tellimuse nõuetest.
Tavaline garantiiaeg on12 kuud alates kasutuselevõtust. FangRong pakub kaugtõrkeotsingu tuge ning võib vajadusel korraldada kohapealse paigaldamise ja kasutuselevõtu. Operaatorkoolitus on tavaliselt korraldatud ligikaudu3-5 päevakasutuselevõtu ajal.
Standardne FR-seeria hõlmab torude läbimõõtu alatesφ4 mm kuni φ180 mmja tugevad ümmargused latid alatesφ10 mm kuni φ90 mm. Kasutatav vahemik on mudelispetsiifiline, seega tuleks pakkumise küsimisel esitada toru läbimõõt, seina paksus või varda läbimõõt.
Standardkonfiguratsioonid on täpsustatud umbes≤0,3 mm/m, samas kui valitud konfiguratsioonid tagavad rangemad tulemused. Näiteks FR-50 20 rulliga on määratud aadressil≤0,1 mm/m, samas kui valitud FR-25, FR-76 ja FR-100 konfiguratsioonid on määratud väärtusele ≤0,2 mm/m. Tegelik jõudlus sõltub materjalist, mõõtmetest, sissetulevast deformatsioonist ja masina seadistustest.
Alustage nõutavast viimistletud sirgusest, selle asemel, et valida lihtsalt kõrgeim rullide arv. Standardnõuete jaoks võib piisata 14 rulliga masinast, samas kui 17 või 20 rulliga konfiguratsioonid on valitud täppisrakenduste jaoks sobivamad. Lõplik valik sõltub ka tooriku mõõtmetest ja materjali seisukorrast.
Jah, valitud FR-mudeleid saab konfigureerida nii torude kui ka massiivsete ümarvarraste jaoks nende määratud läbimõõduvahemikus. Kuid toru seina paksus ja tahke varda läbimõõt mõjutavad vajalikku rulli konfiguratsiooni ja tööparameetreid, seega tuleks mudelivaliku taotlemisel kaasata mõlemad tootetüübid.
Esitage materjali klass, toru välisläbimõõt ja seina paksus või varda läbimõõt, tooriku pikkus, sissetulev sirgus, nõutav viimistletud sirgus, nõutav tootmiskiirus ja ligikaudne aasta- või kuutoodang. Näidismaterjal või joonised on kasulikud siis, kui rakendusel on ranged sirguse või pinna nõuded.
Standardkonfiguratsioonis loetletud FR-50 ja väiksemad mudelid kasutavad valitavaid kiirusi9/18/27/45 m/min. FR-76 ja suuremad loetletud mudelid kasutavad sagedusmuundurit muutuva kiiruse juhtimiseks alates0–60 m/min. Sobiv kiirus tuleks valida vastavalt materjali ja valmistoote nõuetele.
Jah. Kui rakendus vajab kontrollimist, saavad kliendid pakkuda masina testimiseks tüüpilisi toorikuid. Testimist saab kasutada rulli konfiguratsiooni, sirgendamise seadistuste ja viimistletud sirguse hindamiseks enne saatmist.
FangRong võib enne tarnimist pakkuda vundamendijooniseid ja ankrupoltide paigutusi. Paigaldamise ja kasutuselevõtu saab korraldada kohapeal, tavapärase operaatori koolitusega 3–5 päeva. Standardgarantiiperiood on 12 kuud alates kasutuselevõtust, tõrkeotsinguks on saadaval tehniline kaugtugi.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel