Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
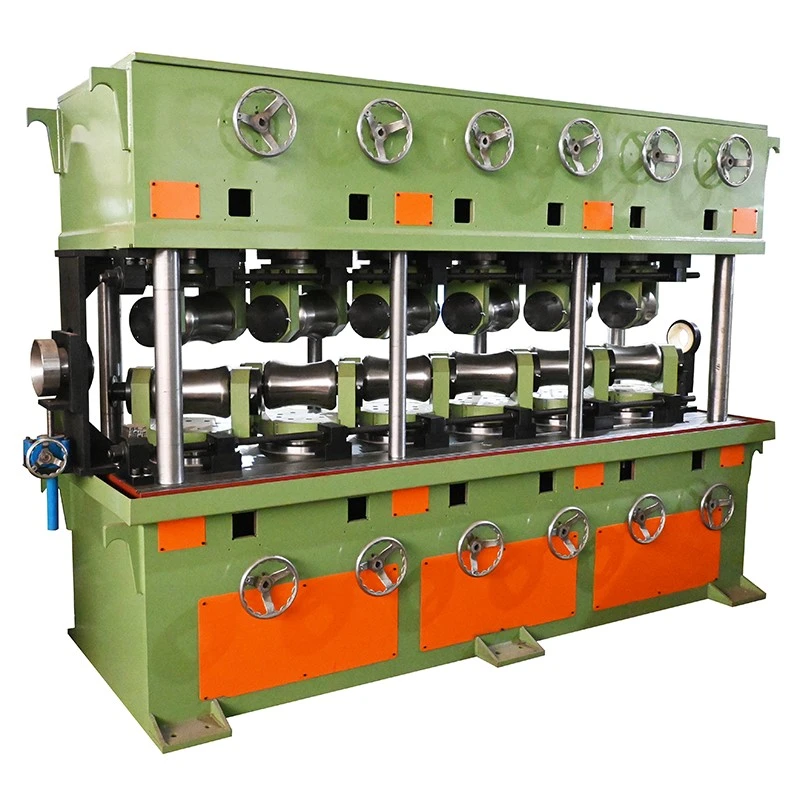
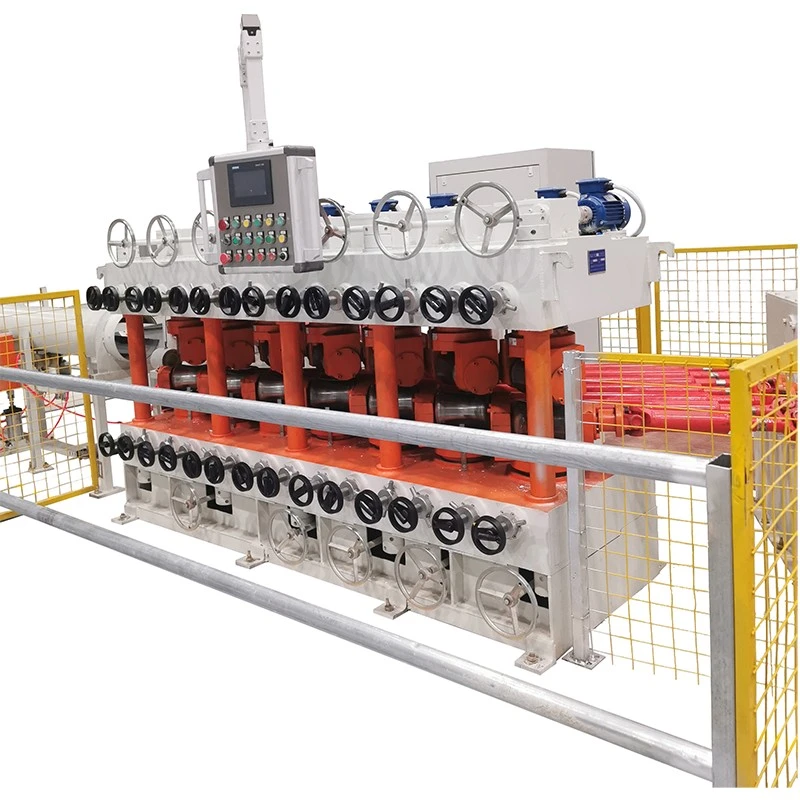
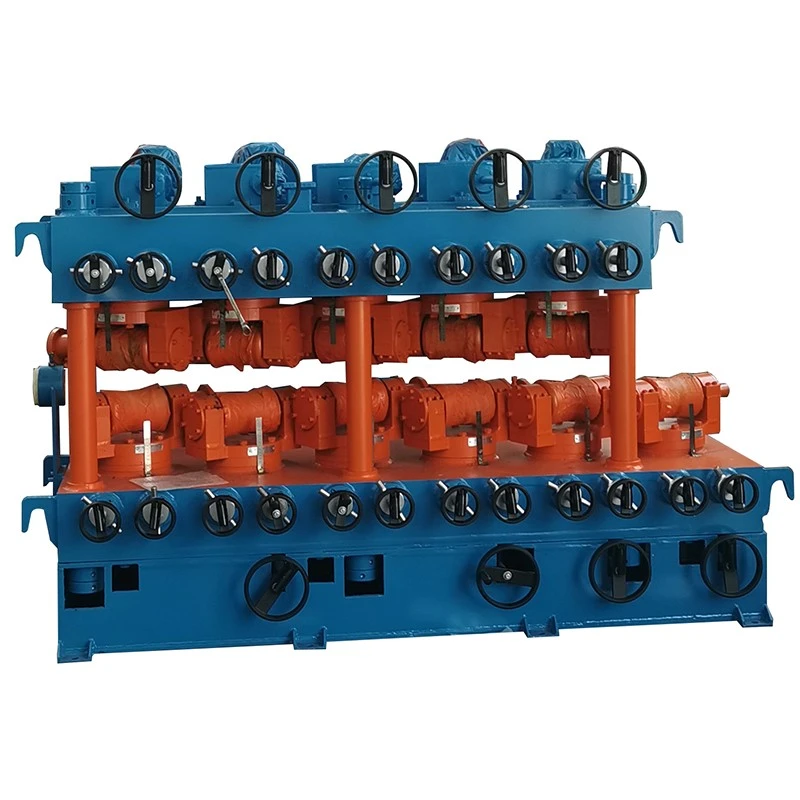
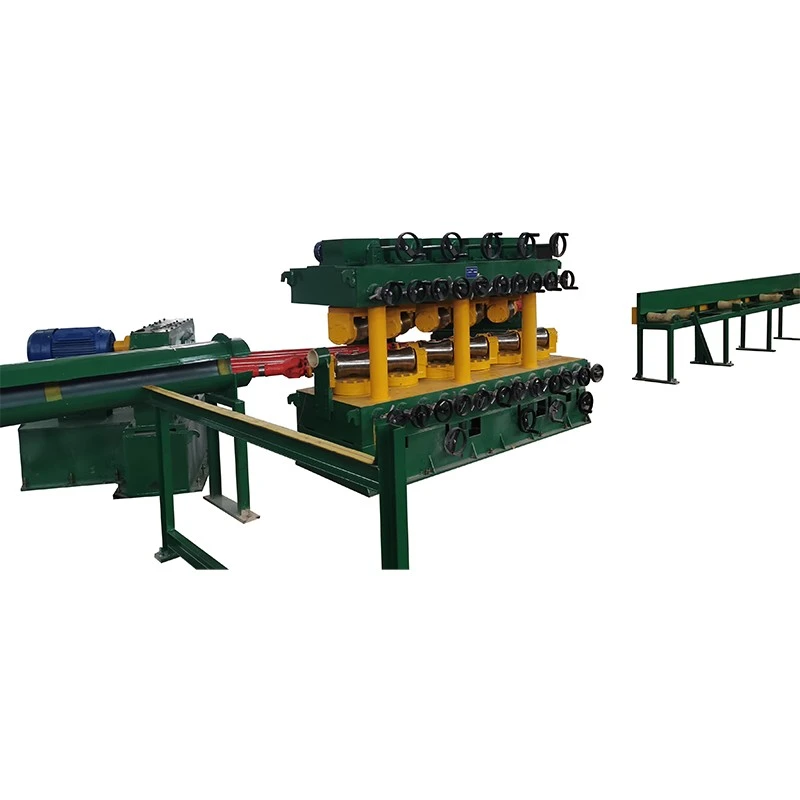
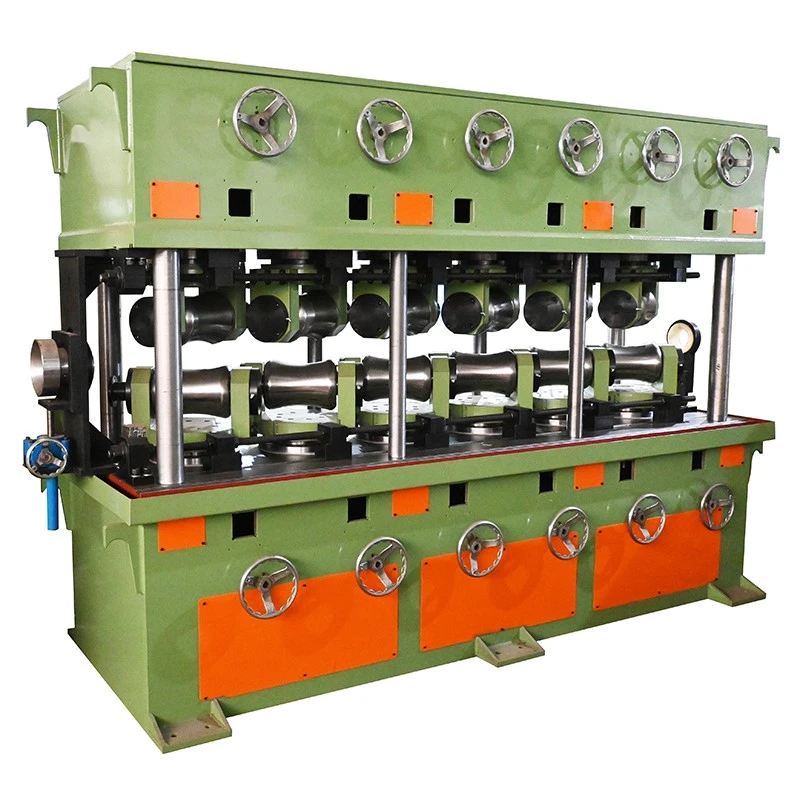
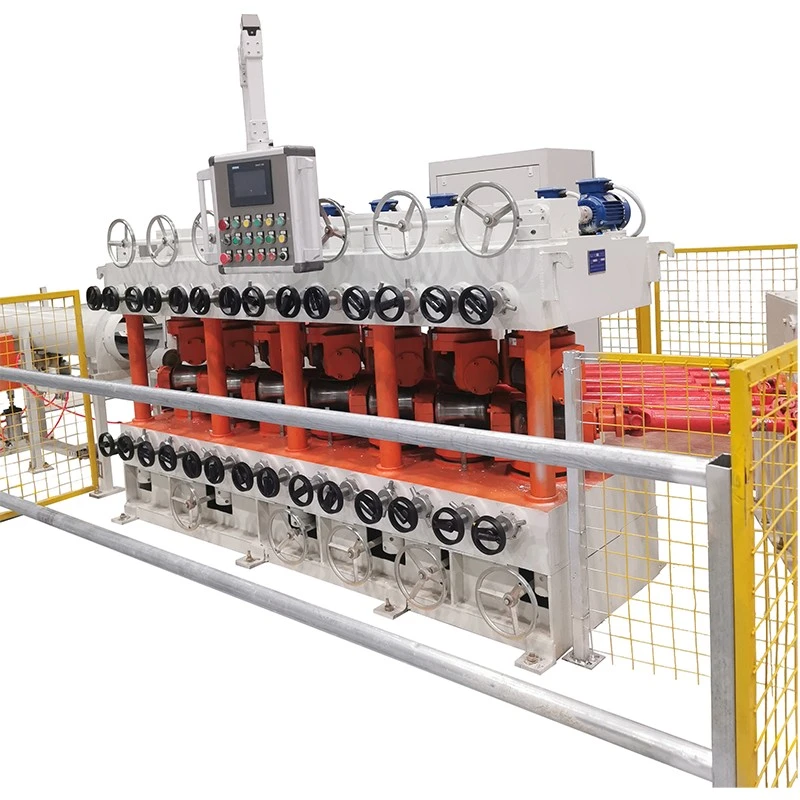
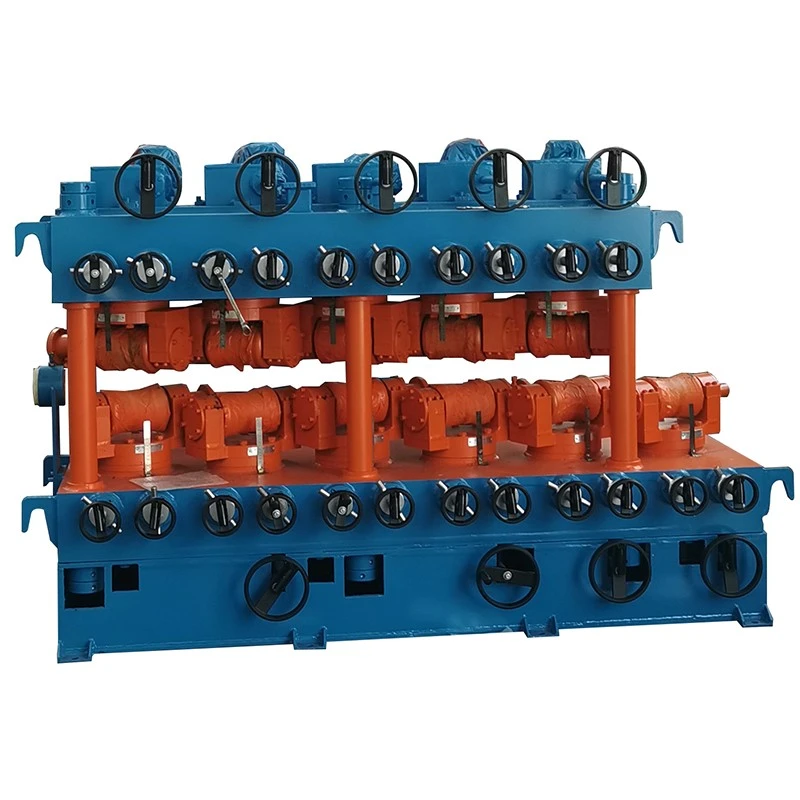
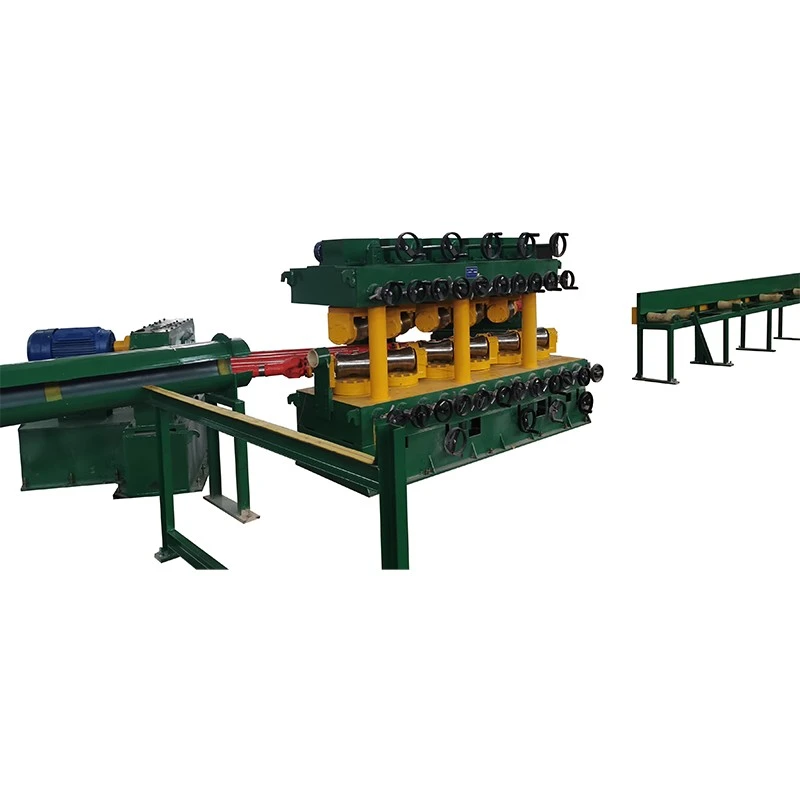
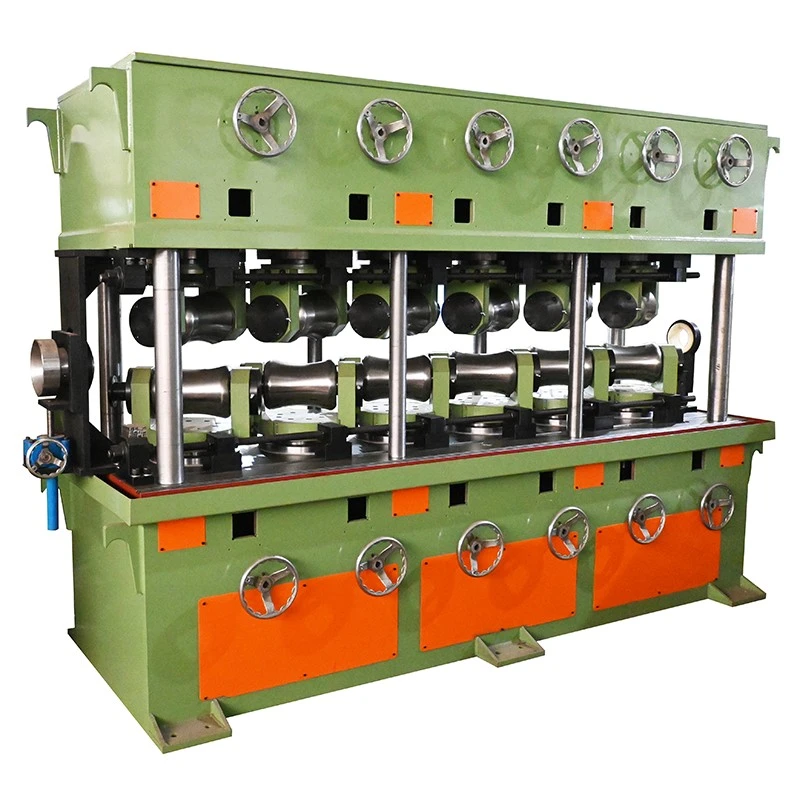
See messingist torude, varraste ja muude värvilistest metallidest valmistatud toodete jaoks mõeldud messingist vertikaalne mitme rulliga sirgestamismasin korrigeerib painutust ja deformatsiooni läbi kontrollitud rullkontaktide seeria. Mitmepunktiline korrigeerimisprotsess sobib messingile, kuna materjal on suhteliselt plastiline ja võib liigse rullisurve korral määrduda või lokaalselt deformeeruda.
Masinat kasutatakse pärast ekstrusiooni, tõmbamist, lõõmutamist või muid vormimisprotsesse sirge messingmaterjali ettevalmistamiseks lõikamiseks, keermestamiseks, painutamiseks, töötlemiseks ja kokkupanekuks. Torurakenduste puhul tuleb rulli rõhk sobitada välisläbimõõdu ja seina paksusega, et vältida tarbetut ovaalsust või pinnajälgi.
Messingmaterjal siseneb rulli sektsiooni ja läbib mitu reguleeritavat rulli. Iga kontaktpunkt rakendab teatud suunas kontrollitud painutust. Kogunenud korrektsioon vähendab järk-järgult esialgset kumerust, kui toru või varras liigub läbi masina.
Rullide paigutus pakub mitut paranduspunkti, mitte koondab deformatsiooni ühte kohta. See aitab kontrollida sirgust, vähendades samal ajal messingpinna ja ristlõike tarbetut koormust. Rulli nurka, avanemiskaugust ja töökiirust reguleeritakse vastavalt tooriku suurusele, seina paksusele ja materjali seisukorrale.
Messingtooteid kasutatakse tavaliselt seal, kus on olulised mõõtmete järjepidevus, töödeldavus ja pinna seisukord. Sirgendusprotsess, mis korrigeerib paindet, kuid muudab toru ümarust või jätab rulli jäljed, võib tekitada probleeme järgmistel toimingutel.
FR-seeria Brass Vertical Multi-Rollers sirgestamismasin on saadaval erinevate rullide koguste, rullide suuruste, avanemiskauguste, ajamivõimsuste ja töökiirustega. Olenevalt mudelist kasutab masin 7+7, 10+1 või 6+6 rullide paigutust. Loetletud torude vahemik ulatub φ5 mm-st φ180 mm-ni, samas kui täistorude vahemikud on mudeliti erinevad.
Valmis sirgus sõltub materjali kvaliteedist, toru läbimõõdust, seina paksusest, esialgsest deformatsioonist, tõmbetugevusest ja protsessi reguleerimisest. Järgmised spetsifikatsioonid on võrdlusväärtused; lõplik konfiguratsioon tuleb kinnitada tegeliku toorikuga.
| Mudel | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rullid Kogus. | 7+7 rullid | 7+7 rullid | 10+1 rullid | 6+6 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid |
| Toorainenõuded / toru vahemik (mm) | φ5–φ10 / Seina paksus 1–7 | φ10–φ30 / Seina paksus 1–7 | φ10–φ40 / Seina paksus 1–5 | φ18–φ50 / Seina paksus 1–4 | φ18–φ60 / Seina paksus 3–12 | φ30–φ80 / Seina paksus 2–7 | φ40–φ100 / Seina paksus 2,5–10 | φ50–φ130 / Seina paksus 2,5–10 | φ40–φ100 / Seina paksus 2,5–10 | φ80–φ180 / Seina paksus 3–20 |
| Toorainenõuded / tahke varda ulatus (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Tooraine pikkus (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥ 2500 | ≥ 2500 | ≥2000 |
| Tooraine tõmbetugevus (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Tooraine sirgus (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Valmis sirgus (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rulli suurus (mm) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Rulli läbimõõt (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Ülemise ja alumise rulli avanemiskaugus (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Reguleeritav kaldevahemik | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° | 27° kuni -33° |
| Põhimootori võimsus (kW) | 2,2 × 2 | 5,5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| Muutuva sagedusega ajam (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Tõstemootori võimsus (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Töökiirus (m/min) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Keskmise kõrgus (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Kaal (t, viide) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Messingtorude puhul ei ole kõige olulisemad valikutegurid lihtsalt välisläbimõõt. Seina paksus, materjali temper, tõmbetugevus ja sissetulev deformatsioon mõjutavad seda, kui palju parandusjõudu saab rakendada ilma toru geomeetriat muutmata.
Tahke messingist varraste puhul on peamised parameetrid läbimõõt, pikkus, materjali seisukord ja nõutav sirgus. Kui üks masin peab töötlema mitut suurust, tuleks enne tellimist kontrollida kogu töövahemikku ja rulli reguleerimise nõudeid.
Kui valmistootel on kitsas sirguse tolerants, on konfiguratsiooni kinnitamiseks ja protsessi testimiseks soovitatav esitada näidis, joonis või üksikasjalik materjali spetsifikatsioon.
Messingist torude ja varraste tootmine:Messingist valmistatud toodete sirgendamine pärast ekstrusiooni, külmtõmbamist, lõõmutamist ja muid vormimisprotsesse.
Sanitaartehnilised ja sanitaartehnilised komponendid:Messingist torude ja vardade ettevalmistamine segistite, ventiilide, liitmike ja nendega seotud komponentide jaoks.
HVAC ja külmutus:Külmutussüsteemides, soojusvahetites ja muudes soojusseadmetes kasutatavate messingtorude töötlemine.
Elektrilised komponendid:Sirgete messingist varraste ja torude tootmine klemmide, pistikute, juhtivate komponentide ja riistvara jaoks.
Autode komponendid:Messingist materjalide ettevalmistamine töödeldud liitmike, pistikute, andurite ja muude täppisosade jaoks.
Tööstuslik riistvara:Messingist vardad ja torud, mida kasutatakse liitmike, kinnitusdetailide, tööriistade ja mehaaniliste komponentide jaoks.
Täppistöötlus:Sirgema lähteaine pakkumine CNC-töötlemiseks, lõikamiseks, keermestamiseks, puurimiseks ja painutamiseks.
FangRong asutati 1998. aastal ja toodab sirgendusmasinaid, külmtõmbeseadmeid ja nendega seotud metallurgiamasinaid. Ettevõttel on tootmisüksused Hiinas Dongguanis ja Yangjiangis.
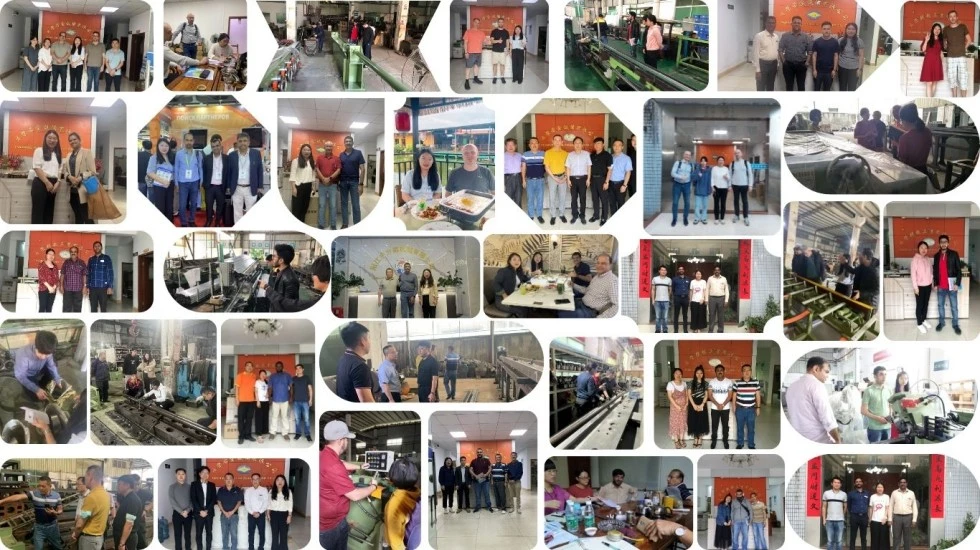
Meie seadmeid on tarnitud enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas. Tootevalik hõlmab torude, vardade ja muude metallitöötlusrakenduste seadmeid.
Dongguani tehas:See Dongguani linnas Dalangi linnas asuv rajatis keskendub külmtõmbemasinate, sirgendusmasinate ja nendega seotud metallitöötlemisseadmete tootmisele.
Yangjiangi tehas:Asub Yangdongi linnaosas Yangjiang linnas ja pakub see FangRongi masinavalikule täiendavat tootmisvõimsust.
Masina raamid ja konstruktsioonikomponendid valmistatakse ja töödeldakse vastavalt kinnitatud projektile. Rullid töödeldakse ja viimistletakse vastavalt nõutavatele töömõõtmetele ja pinnaseisundile, ajam, reguleerimis- ja juhtimiskomponendid aga komplekteeritakse masina lõplikul integreerimisel.
Enne saatmist kontrollitakse masinat rulli reguleerimise, ajami töö, kiiruse reguleerimise, elektriliste funktsioonide ja üldise tööseisundi suhtes. Kui on kokku lepitud, võib proovitorusid või -vardaid kasutada, et kontrollida sirgendamise protsessi vastavust kindlaksmääratud nõuetele.
ISO 9001:2015:Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE-märk:CE-märgisega seadmed on saadaval vastavalt kehtivale masina konfiguratsioonile ja nõuetele.
SGS ülevaatus:Kolmanda osapoole kontrolliteenuseid saab korraldada, kui projekt või klient seda nõuab.
Patendid:FangRong on välja töötanud metallitöötlemisseadmete patenteeritud tehnoloogiad, sealhulgas leiutiste ja kasulike mudelite patendid. Näited hõlmavad 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
Sirgestusmasinad valmistatakse vastavalt nende mõõtmetele, kaalule ja saatmisviisile. Masina peamised sõlmed ja lahtised komponendid on enne laadimist kinnitatud ja kaitstud ning ekspordipakend ja dokumentatsioon on korraldatud vastavalt sihtkohale ja transpordinõuetele.
Jah. FR-seeria sisaldab konfiguratsioone nii torude kui ka täisvarraste jaoks. Kohaldatav vahemik sõltub mudelist, materjali seisukorrast ja tooriku mõõtmetest. Torurakendused nõuavad erilist tähelepanu välisläbimõõdule ja seina paksusele.
Seina paksus mõjutab toru vastupidavust paindumisele ja selle reaktsiooni rulli survele. Õhukeseseinalised torud vajavad üldiselt rohkem kontrollitud kontakti, et vältida ovaalsust või kohalikku deformatsiooni. Seetõttu tuleks masina valimisel kasutada nii toru läbimõõtu kui ka seina paksust, mitte ainult OD.
Pinna märgistus sõltub rulli seisukorrast, kontaktrõhust, rulli profiilist, materjali pinnast ja protsessi reguleerimisest. Kuna messing on suhteliselt pehme, tuleks vältida liigset survet. Rulli geomeetriat ja töötingimusi saab konfigureerida vastavalt nõutavale pinnaseisundile.
Sõltuvalt FR mudelist on loetletud viimistletud sirgus vahemikus ≤0,3 kuni ≤0,8 mm/m. Saavutatav tulemus sõltub ka messingi kvaliteedist, toru või varda mõõtmetest, sissetulevast deformatsioonist ja masina reguleerimisest. Kitsaste tolerantside korral on soovitatav katsetada prooviga.
Jah, eeldusel, et suurused jäävad valitud mudeli töövahemikku. Kui on vaja sagedast suurust muuta, tuleks masina valimisel arvestada rulli reguleerimisvahemiku ja ümberlülitusnõuetega.
Esitage messingi klass, toru OD ja seina paksus või tahke varda läbimõõt, toote pikkus, tõmbetugevus või kõvadus, sissetulev sirgus, nõutav viimistletud sirgus, pinnanõuded ja tootmiskiirus. Tootejoonis või näidis on abiks mittestandardsete rakenduste puhul.
Jah. FangRong saab masinat konfigureerida vastavalt tooriku valikule ja tootmisprotsessile. Valikud võivad hõlmata rullide paigutust, ajamisüsteemi, kiiruse reguleerimist, söötmis- ja mahalaadimisseadmeid ning elektrilist konfiguratsiooni.
Jah. Sirgendusmasinat saab paigutada pärast selliseid protsesse nagu ekstrusioon, tõmbamine või lõõmutamine ning enne lõikamist, keermestamist, painutamist või töötlemist. Sisse- ja väljalaskeava paigutust saab käsitleda vastavalt olemasolevale tootmisliinile.
Täpse hinnapakkumise saamiseks saatke messingist materjali klass, toru või varda mõõtmed, torude seina paksus, toote pikkus, sissetulev deformatsioon, nõutav sirgus, nõutav tootmiskiirus ja kogus. Fotod, joonised või materjalinäidised on soovitatavad, kui toorikule esitatakse erinõuded.
FangRong pakub masina kasutuselevõttu ja tehnilist tuge vastavalt kokkulepitud projekti ulatusele. Tarnitud seadmete jaoks on võimalik korraldada paigaldusjuhendeid, operaatori koolitust ja tõrkeotsingu tuge.
```Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel