Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
Roostevaba terast ei ole raske sirgendada lihtsalt seetõttu, et see on tugev. Olulisem on see, kuidas materjal reageerib korduvale deformatsioonile. Olenevalt kvaliteedist, kõvadusest, seina paksusest ja eelnevast töötlemisest võib roostevaba teras pärast tõmbamist, valtsimist, lõikamist või kuumtöötlemist näidata tagasitõmbumist, kõvastumist ja ebaühtlast deformatsiooni.
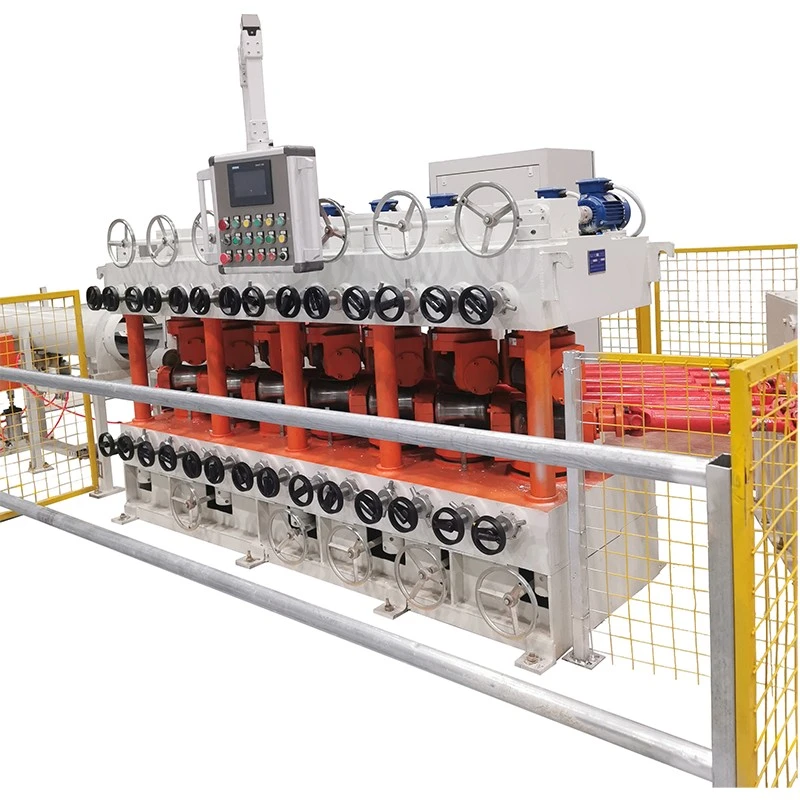
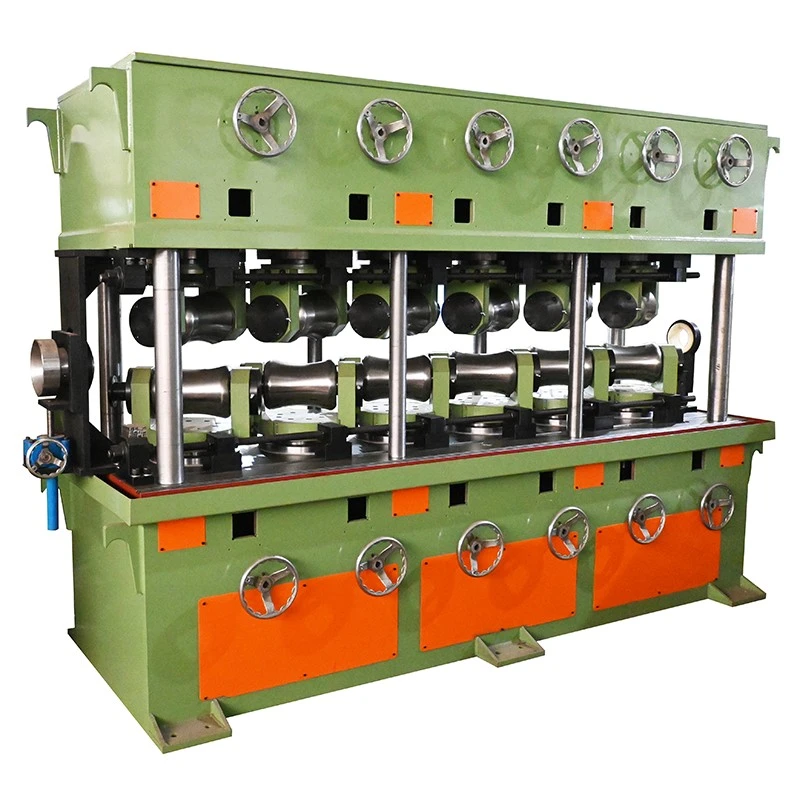
FangRongi roostevabast terasest vertikaalsed mitmerullilised sirgendusmasinad kasutavad roostevabast terasest torude, torude, vardade ja vardade kõrvalekallete korrigeerimiseks järjestikuseid rullkontakte. Rulli asendit, avanemist ja töökiirust saab konfigureerida vastavalt materjali suurusele ja nõutavale sirgusele, muutes masina sobivaks pidevateks viimistlustöödeks, mitte ühekordseks käsitsi korrigeerimiseks.
Roostevaba teras suudab pärast rullidelt lahkumist osa tekitatud deformatsioonist taastada. Kui rulli läbitungimine on valitud ainult nähtava painde järgi, ei pruugi töödeldav detail saavutada nõutavat lõplikku sirgust. Seetõttu tuleb sirgendamise seadistusel arvesse võtta materjali omadusi, esialgset kumerust ja järjestikuste rullkontaktide kaudu rakendatud korrektsiooni suurust.
Mõned roostevaba terase klassid muutuvad plastilise deformatsiooni tõttu kõvemaks. See on eriti oluline, kui materjal on juba läbinud külmtõmbamise, valtsimise või muu vormimise. Liigne lokaalne deformatsioon võib muuta hilisema korrigeerimise vähem etteaimatavaks, seega peavad rulli paigutus ja kontakttingimused vastama tegelikule sissetulevale materjalile.
Roostevabast terasest torud ja latid tarnitakse sageli viimistletud või pooltöödeldud pindadega. Sügavad rullijäljed võivad tekitada täiendavat lihvimist või poleerimist ning mõjutada dekoratiivsete või täppiskomponentide välimust. Rullprofiili, pinnaviimistlust, joondamist ja rakendatavat survet tuleks seetõttu arvesse võtta koos sirgusega.
Roostevabast terasest torude puhul ei piisa sirgendamise seadistuse määramiseks ainult välisläbimõõdust. Seina paksus mõjutab vastupidavust deformatsioonile ja lokaalse lamenemise või ovaalsuse ohtu. Õhukeseseinalised torud nõuavad erineva läbimõõduga tahkete varraste või raskeseinaliste torude rullikute kokkupuutetingimusi.
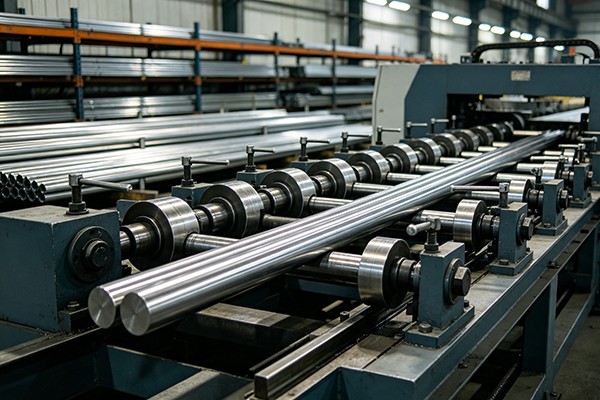
Toorik läbib pidevalt ülemise ja alumise rulli seeriat. Selle asemel, et korrigeerida kogu kurvi ühes kohas, rakendab masin kontrollitud painutamist mitmes kontaktpunktis. Töödeldavat detaili painutatakse korduvalt läbi ja vabastatakse, kui see liigub läbi rullikute rühma, vähendades järk-järgult esialgset kumerust.
See järkjärguline korrektsioon on eriti kasulik pikkade roostevabast terasest toodete puhul, mille painutamine ei pruugi olla kogu pikkuses ühtlane. Rulli avanemine ja kaldenurk on reguleeritud vastavalt materjalile ja soovitud tulemusele, samas kui muutuva sagedusega ajam võimaldab sobitada töökiirust tootmisprotsessiga.
Kui kehtivad tiheda sirguse või pinna nõuded, tuleks rulli tegelik seadistus kindlaks määrata materjalikatsetega. Roostevaba terase klass, tõmbetugevus, toru seina paksus, esialgne sirgus ja järeltöötlusnõuded võivad kõik mõjutada lõplikku seadistust.
Külmtõmbamine, valtsimine ja muud vormimisprotsessid võivad varrastesse ja torudesse jätta jääkkõveruse. Mitme rulliga korrektsioon tagab pideva viimistlusetapi enne lõikamist, töötlemist, kokkupanekut või pakkimist.
Lõikamine, keevitamine ja muud valmistamistoimingud võivad põhjustada lokaalset deformatsiooni. Kui toote mõõtmed ja materjali seisukord võimaldavad mehaanilist sirgendamist, saab masinat kasutada tooriku tagasi viimiseks nõutavasse sirgusvahemikku.
Roostevabast terasest varras võib ühest osast olla suhteliselt sirge ja teises osas märgatavalt kaardus. Mitmed rullikontaktid jaotavad korrektsiooni mööda materjali, selle asemel, et toetuda ühele survepunktile.
Käsitsi korrigeerimist on raske standardida, kui tootmismaht on suur või sirguse nõuded on ranged. Kontrollitud rullprotsess tagab korratava reguleerimise ja selle saab lisada pidevale viimistlusjoonele.
Roostevabast terasest vertikaalne mitme rulliga sirgestamismasin kasutab deformatsiooni jaotamiseks töödeldaval detailil mitut rullkontakti. Olenevalt mudelist on komplektis 7+7 või 10+1 rullid. Sobiv paigutus sõltub pigem tootevalikust ja sirgendamise nõuetest, mitte ainult rullide arvust.
Roostevaba terase töötlemisel on rulliku geomeetria oluline, kuna liigne punktkontakt võib jätta jälgi või lokaalselt deformeerida sektsiooni. Rullprofiil peab vastama toote geomeetriale, eriti torude, õhukeseseinaliste toodete ja viimistletud pinnaga profiilide puhul.
Ülemine ja alumine rulli ava ja rulli kalle tagavad mehaanilise reguleerimise, mis on vajalik erinevate tootesuuruste ja korrigeerimistingimuste jaoks. Lõplikud seadistused tuleks määrata materjali tegeliku käitumise põhjal, mitte kasutada ühte seadistust kõigi roostevaba terase klasside jaoks.
Töökiirust saab reguleerida muutliku sagedusega ajamiga. Aeglasema või kiirema söötmise saab valida vastavalt toote suurusele, materjali seisukorrale ja vajalikule tootmiskiirusele, sõltuvalt valitud mudeli piirangutest.
FR-seeria hõlmab erineva läbimõõduga roostevabast terasest torusid ja täisvardaid. Mudeli valik sõltub toru läbimõõdust, seina paksusest, tahke varda läbimõõdust, tõmbetugevusest, esialgsest sirgusest ja nõutavast viimistletud sirgusest. Alltoodud väärtused on viitetehnilised andmed; masina lõplik konfiguratsioon tuleks kinnitada tegelike materjali- ja tootmisnõuetega.
| Mudel | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rullid Kogus. | 7+7 rullid | 7+7 rullid | 10+1 rullid | 6+6 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid |
| Raw Material Requirements / Tube Range / mm | φ5-φ10 Seina paksus 1-7 |
φ10-φ30 Seina paksus 1-7 |
φ10-φ40 Seina paksus 1-5 |
φ18-φ50 Seina paksus 1-4 |
φ18-φ60 Seina paksus 3-12 |
φ30-φ80 Seina paksus 2-7 |
φ40-φ100 Seina paksus 2,5-10 |
φ50-φ130 Seina paksus 2,5-10 |
φ40-φ100 Seina paksus 2,5-10 |
φ80-φ180 Seina paksus 3-20 |
| Toorainenõuded / Tahke varda ulatus / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Tooraine pikkus / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥ 2500 | ≥ 2500 | ≥2000 |
| Tõmbetugevus / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Tooraine Sirgus / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Valmismaterjali sirgus / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rulli suurus / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rulli suurus / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Ülemise ja alumise rulli avanemiskaugus / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Reguleeritav kaldevahemik | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Põhimootori võimsus / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Muutuva sagedusega ajam / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Tõstemootori võimsus / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Töökiirus / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Keskmise kõrgus / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Kaal / T (viide) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Alustage välisläbimõõdust ja seina paksusest. Õhukeseseinaline toru ja sama välisläbimõõduga massiivne varras ei oma painde- ega lokaalse deformatsiooni vastupidavust samaväärselt. Mudeli valimisel tuleks arvesse võtta toru mõõtmeid, materjali klass, tõmbetugevus ja nõutav sirgus.
Tahkete toodete puhul on esmased lähtepunktid läbimõõt ja tõmbetugevus. Esialgne kõverus on samuti oluline, kuna tugevalt painutatud materjal võib vajada materjalist erinevat rulli seadistust, millel on vaid väike kõrvalekalle.
Kui üks masin töötleb mitut läbimõõtu või seinapaksust, tuleks kogu tootmissari üle vaadata, mitte valida ainult suurima läbimõõduga mudel. Rulli tööpiirkonda, reguleerimismeetodit ja tööriistanõudeid tuleks võrrelda väikseimate ja suurimate toodetega.
Kui sihtmärk on alla standardse viimistletud sirguse vahemiku, on soovitatav katsetada proovimaterjali. Esitage roostevaba terase klass, mõõtmed, esialgne sirgus, pinna seisukord ja sihttolerants, et enne masina viimistlemist saaks hinnata rulli konfiguratsiooni.
Roostevabast terasest torude ja vardade töötlemine:Sirgendamist kasutatakse viimistlusoperatsioonina pärast tõmbamist, valtsimist või muid vormimisprotsesse enne lõikamist, töötlemist või saatmist.
Meditsiinilised ja täppiskomponendid:Täppiskomponentide jaoks kasutatavad roostevabast terasest vardad ja torud võivad enne edasist töötlemist või kokkupanemist vajada kontrollitud sirgust. Kohaldatavad tootestandardid ja mõõtmete nõuded tuleks kinnitada iga rakenduse jaoks.
Autode komponendid:Väljalaske-, vedelikukäitlus- ja konstruktsioonirakendustes kasutatavad roostevabast terasest torud võivad pärast vormimist või valmistamist vajada sirguse korrigeerimist.
Arhitektuurne roostevaba teras:Käsipuud, dekoratiivtorud, raamid ja muud nähtavad komponendid võivad vajada nii sirguse kontrolli kui ka hoolikat pinnakaitset.
Kinnitusvahendite ja riistvara tootmine:Sirgendatud roostevabast terasest varda ja varda saab kasutada sissetuleva materjalina järgnevates peatamis-, keermestamis-, mehaanilistes ja vormimisprotsessides.
Elektrilised ja tööstuslikud komponendid:Roostevabast terasest vardaid, torusid ja täppisprofiile saab enne töötlemist või kokkupanekut sirgendada, kui on vaja mõõtmete ühtsust.
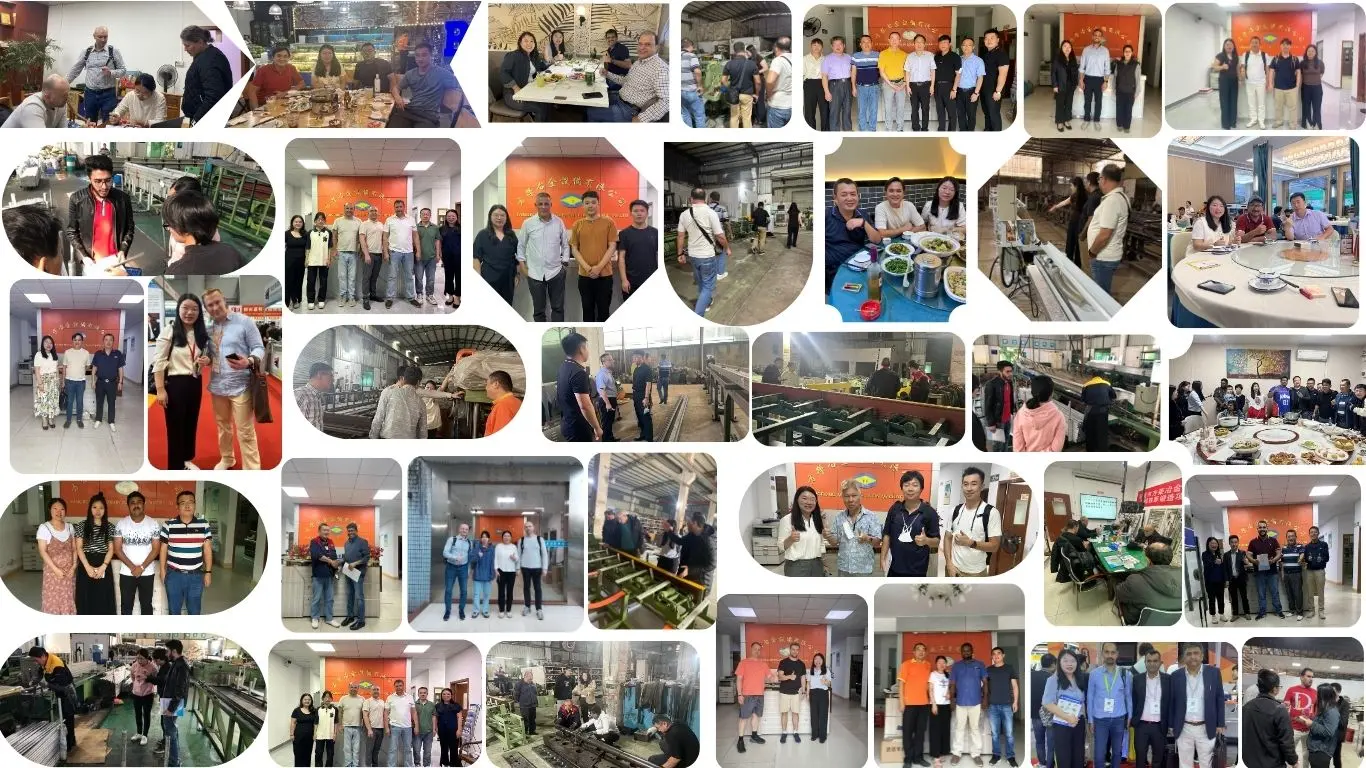
FangRong on tootnud sirgendusmasinaid, külmtõmbeseadmeid ja nendega seotud metallurgiamasinaid alates 1998. aastast. Ettevõte opereerib Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd., teenindades torude ja lattide töötlemise kliente Hiinas ja välisturgudel.
Meie seadmeid on tarnitud enam kui 10 000 kliendile enam kui 60 riigis ja piirkonnas. Masina projekteerimine ja konfiguratsioon põhinevad pigem toote mõõtmetel, materjali seisukorral, nõutud sirgusel ja tootmisnõuetel, mitte ei kasutata iga rakenduse jaoks üht standardset seadistust.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.asub Dalang Townis, Dongguani linnas ja keskendub külmtõmbemasinatele, sirgendusmasinatele ja nendega seotud metallitöötlemisseadmetele.
Yangjiang Fangrong Machinery Co., Ltd.asub Yangdongi linnaosas Yangjiang linnas ja pakub täiendavat tootmisvõimsust metallurgiamasinate tootmiseks.
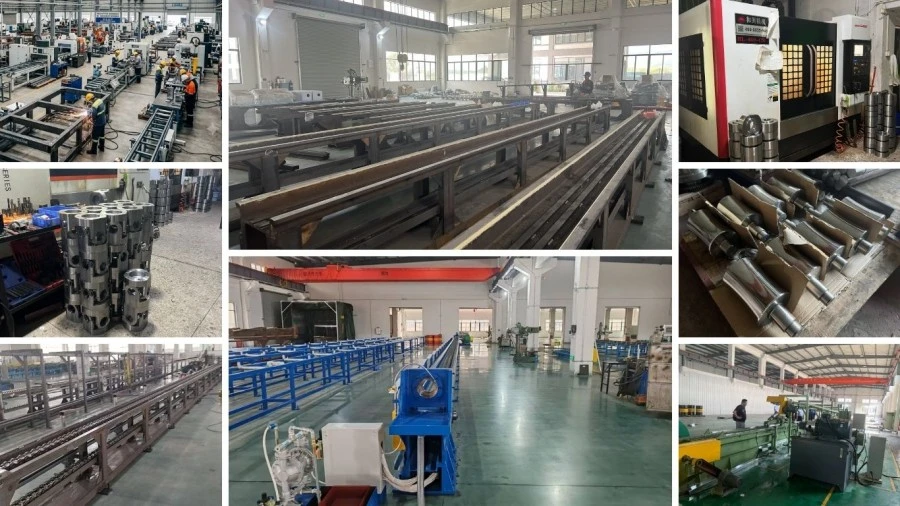
Tootmine hõlmab konstruktsioonide valmistamist, rullide töötlemist, ajamisüsteemi kokkupanekut, elektrilist integreerimist ja masinate testimist. Kohandatud masina jaoks määratakse rullide paigutus ja reguleerimisvahemik enne tootmist vastavalt kliendi materjali- ja mõõtmete nõuetele.
Rullid töödeldakse ja viimistletakse vastavalt etteantud geomeetriale. Masina raamid, ajamikomponendid, laagrid, reguleerimismehhanismid ja juhtimissüsteemid monteeritakse ja kontrollitakse enne saatmist.
Masina testimine hõlmab ajami tööd, rulli reguleerimist, kiiruse reguleerimist, elektrilisi funktsioone ja üldist mehaanilist tööd. Vajadusel saab kasutada roostevabast terasest torude või vardade näidistest, et kontrollida, kas sirgendamine vastab kokkulepitud tootmisnõuetele.
ISO 9001:2015:Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE-märk:CE-märgisega seadmed on saadaval vastavalt kehtivale masina konfiguratsioonile ja tarne ulatusele.
SGS ülevaatus:Kolmanda osapoole kontrolli saab korraldada vastavalt projekti nõuetele.
Patendid:FangRong omab leiutiste ja kasulike mudelite patente, mis hõlmavad seadmeid ja mehaanilisi komponente. Näited hõlmavad 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
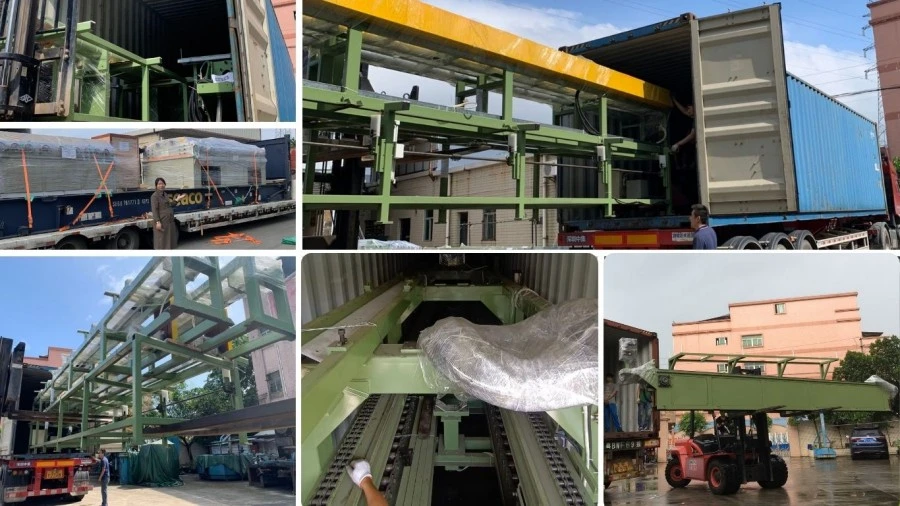
Roostevabast terasest vertikaalne mitme rulliga sirgestamismasin on vastavalt selle struktuurile, mõõtmetele ja saatmisviisile ette valmistatud rahvusvaheliseks transpordiks. Suuremad sõlmed kinnitatakse enne laadimist, ekspordipakend ja dokumentatsioon on korraldatud vastavalt sihtkohale ja projekti nõuetele.
Esitage roostevaba terase klass, toru või varda mõõtmed, torude seina paksus, võimaluse korral tõmbetugevus või kõvadus, materjali pikkus, esialgne sirgus, nõutav viimistletud sirgus ja eeldatav tootmisvõimsus. Näidised või joonised on kasulikud, kui tolerants on väike.
Jah. FR-seeria sisaldab spetsifikatsioone nii torude kui ka täisvarraste jaoks. Kuid toru seina paksus ja tahke varda läbimõõt nõuavad erinevaid kaalutlusi, seega tuleks roostevabast terasest vertikaalse mitme rulliga sirgestamismasina konfiguratsiooni võrrelda tegeliku tootevalikuga.
Pärast rullide läbimist saab materjal deformatsiooni osaliselt taastada. Tagasilöögi suurus sõltub materjali omadustest ja töötlemistingimustest. Seetõttu tuleb rullide läbitungimine ja paigutus määrata vastavalt tegelikule töödeldavale roostevabale terasele.
Jah, eeldusel, et toru mõõtmed jäävad valitud mudeli töövahemikku. Seina paksus on oluline valikuparameeter, kuna liigne lokaalne koormus võib mõjutada toru ümarust või põhjustada lamenemist. Õhukeseseinaliste või pinnakriitiliste toodete puhul on soovitatav testida proove.
Pinna märgistust mõjutavad rulli pinna seisund, rulli profiil, joondus, kontaktrõhk ja etteandetingimused. Poleeritud, heledate või dekoratiivsete pindadega toodete puhul tuleks need nõuded täpsustada enne rullide ja masina konfiguratsiooni lõplikku kinnitamist.
Jah, valitud mudeli tööpiirkonnas. Pakkumise ajal tuleks esitada täielik tootevalik, et saaks hinnata rullide reguleerimist, avanemiskaugust ja tööriistade nõudeid nii väikeste kui ka suurte suuruste puhul.
Viimistletud sirguse võrdlusväärtused tabelis on olenevalt mudelist vahemikus ≤0,3-0,5 mm/m kuni ≤0,8 mm/m. Tegelikud tulemused sõltuvad materjali omadustest, esialgsest deformatsioonist, mõõtmetest ja masina reguleerimisest.
Jah. Sirgendusmasinat saab korraldada osana viimistlusprotsessist, olenevalt tootmisliini paigutusest ja käsitsemisnõuetest. Kui projekti konfiguratsioon seda nõuab, võib kaaluda automaatsete peale- või mahalaadimisseadmete kasutamist.
Tavalised masinad nõuavad tavaliselt 30–60 päeva pärast tellimuse kinnitamist. Kohandatud seadmed võivad sõltuvalt masina suurusest, rulli konfiguratsioonist, elektrinõuetest ja muudest projekti spetsifikatsioonidest nõuda lisaaega.
Jah. FangRong pakub tehnilisi juhiseid paigaldamiseks ja kasutuselevõtuks. Saadaval on kaugtugi, samas saab vastavalt projektilepingule korraldada kohapealse paigalduse ja operaatorikoolituse.
Standardgarantiiperiood on 12 kuud alates vastuvõtmisest või vastavalt lepingutingimustele, kattes kokkulepitud garantii ulatuses tootmisdefektid.
Esitage roostevaba terase klass, toru või varda suurus, seina paksus, materjali pikkus, tõmbetugevus või kõvadus, esialgne sirgus, nõutav viimistletud sirgus, tootmisvõimsus ja olemasolevad tehase tingimused. Võimalusel saata tootejoonised ja näidismaterjali info. Need üksikasjad võimaldavad masina mudelit ja rulli konfiguratsiooni täpsemalt hinnata.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel