Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
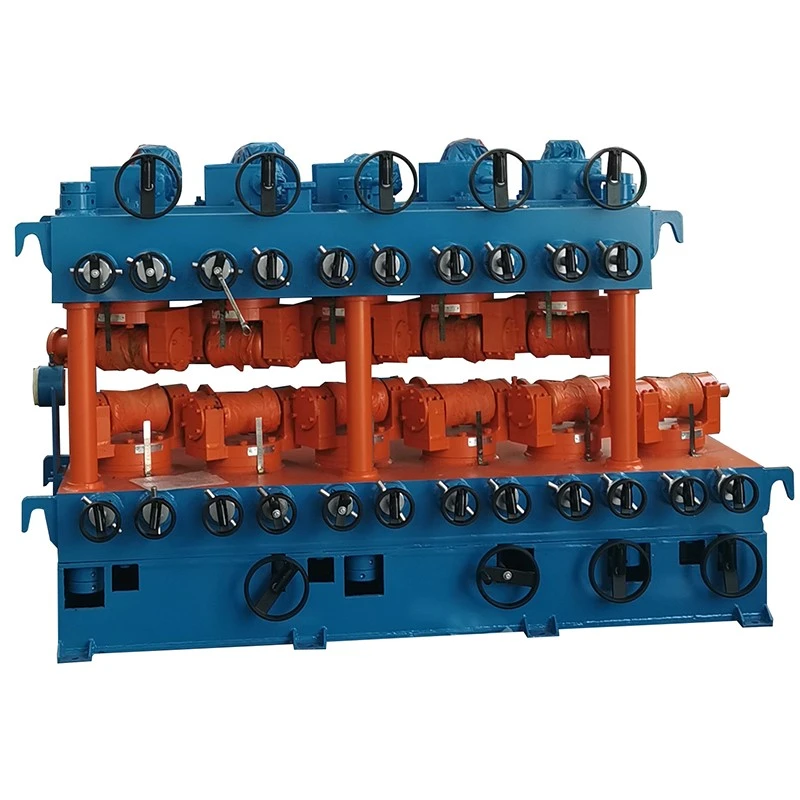
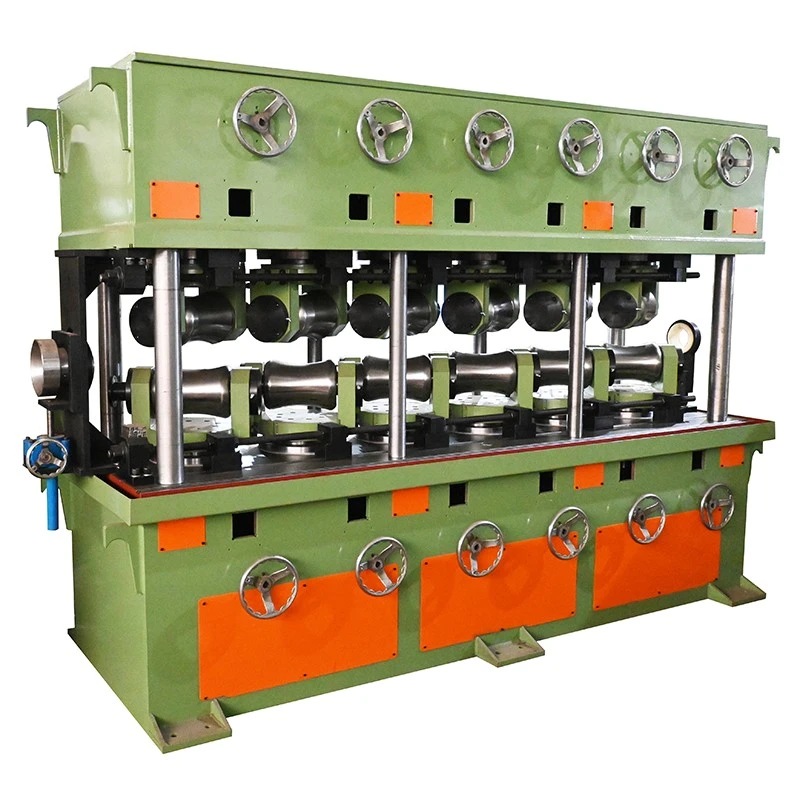
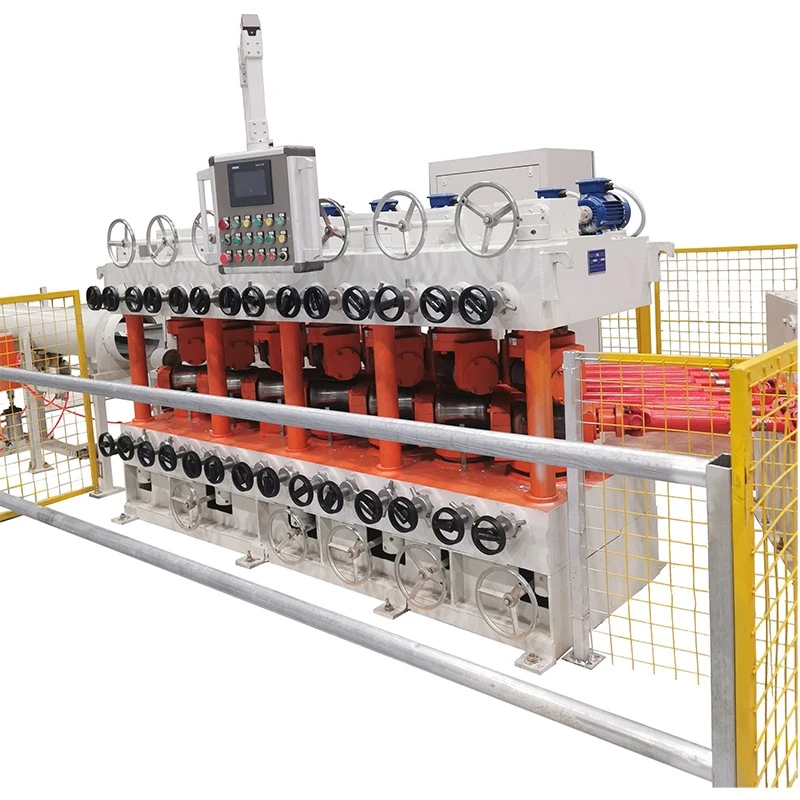
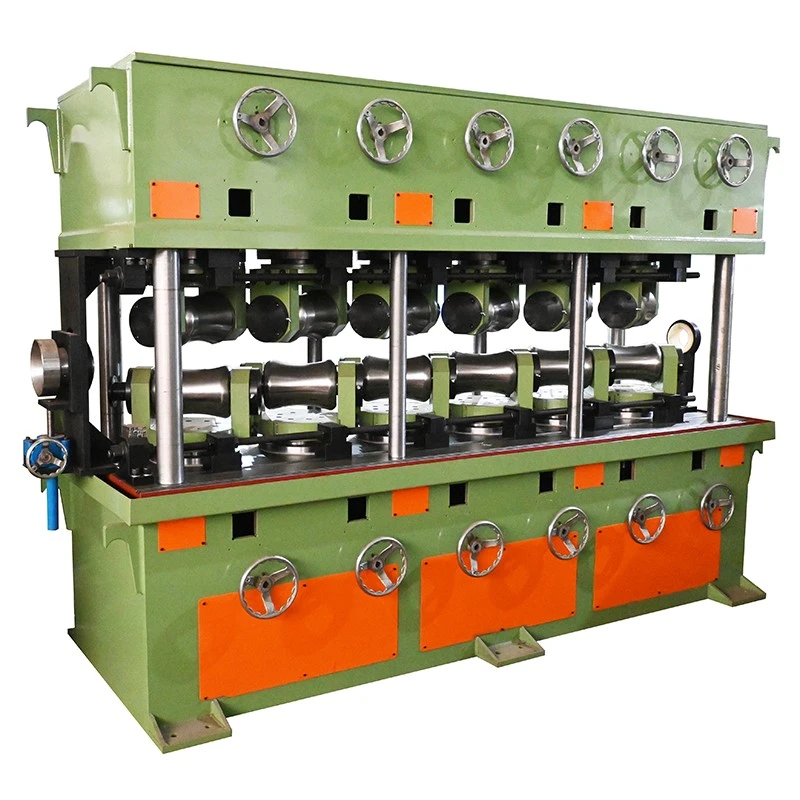
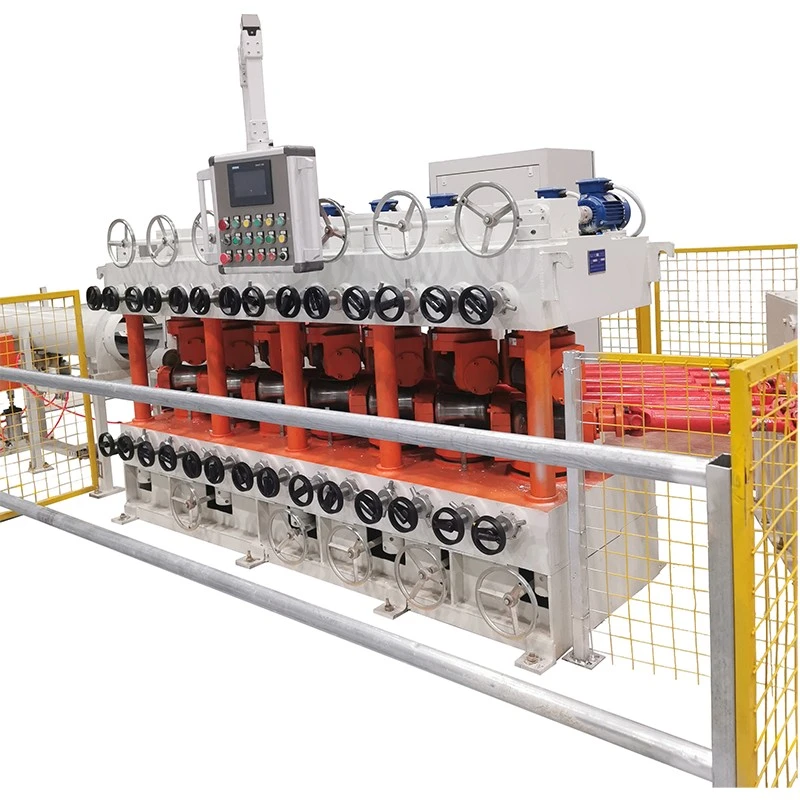
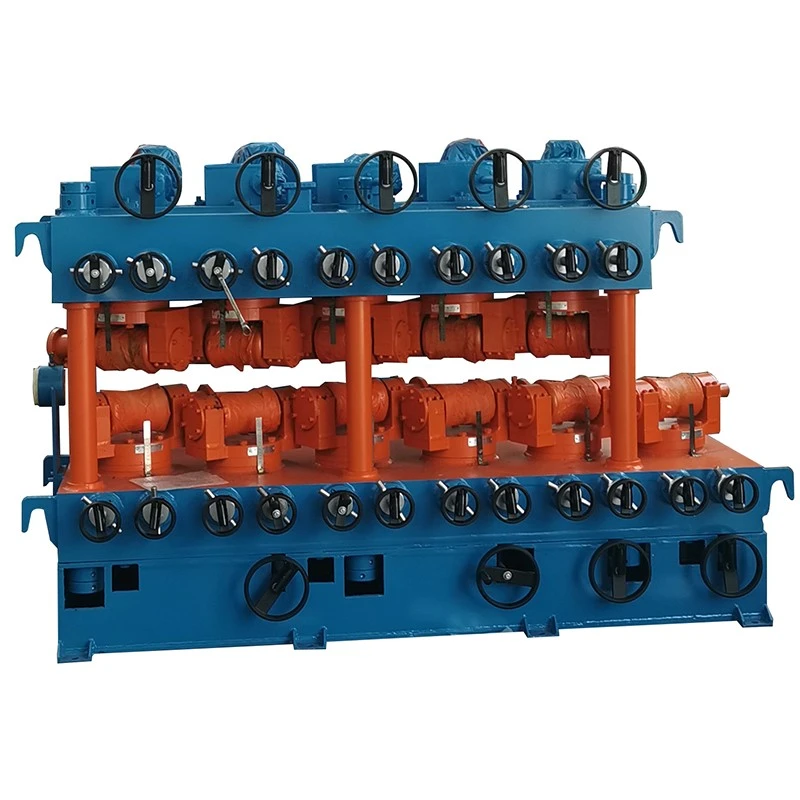
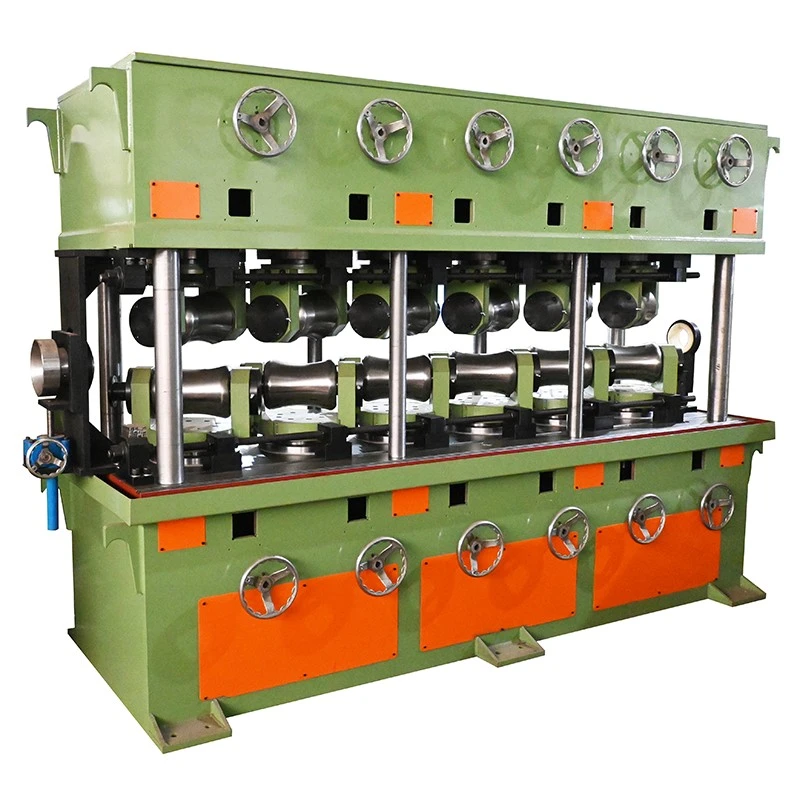
Vasest vertikaalne mitme rulliga sirgestamismasin on ette nähtud vasktorude, varraste, vardade ja valitud vasesulamist toodete painde, kumeruse ja muude deformatsioonide korrigeerimiseks. See kasutab mitut sirgendusrulli, et rakendada kontrollitud painutamist järjestikustes kontaktpunktides, võimaldades deformatsiooni järk-järgult korrigeerida, mitte tugineda mõnes punktis tugevale survele.
Vask vajab süsinikterasest erinevat sirgendamise juhtimist, kuna selle madalam kõvadus ja kõrge elastsus muudavad töötlemise käigus pinnajälgede, lokaalsete deformatsioonide ja mõõtmete muutuste sisseviimise lihtsamaks. Seetõttu tuleb masina valimisel arvestada rulli geomeetriat, kontaktrõhku, materjali läbimõõtu, toru seina paksust ja esialgset deformatsiooni.


Vasktoru või latt läbib pidevalt ülemist ja alumist rulligruppi. Iga rull teeb eelmise kontaktpunkti suhtes kontrollitud paindemäära. Korduv paindesuuna muutmine vähendab järk-järgult esialgset deformatsiooni ja viib materjali nõutavale sirgusele lähemale.
Vasetoodete puhul ei ole eesmärk lihtsalt rohkem jõudu rakendada. Liigne kohalik rõhk võib jätta rulli jäljed või mõjutada toru ristlõiget. Rulli asend, avanemiskaugus, kaldenurk ja etteandekiirus peavad vastama materjali suurusele ja seisukorrale, et parandus jaotuks mitme kontaktpunkti vahel.
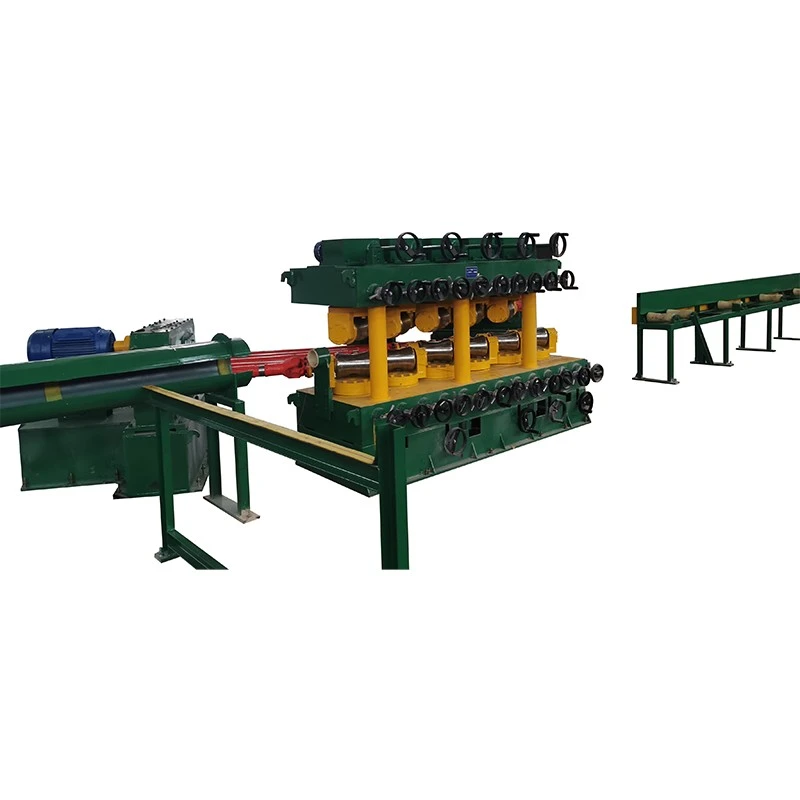
Vertikaalne rullide paigutus tagab kompaktse töötlemise paigutuse ja aitab säilitada ühtlast materjali liikumisteed läbi rullisektsiooni. See on kasulik pikkade vasktorude ja vardade töötlemisel, kus toestuseta materjal võib horisontaalse käsitsemise ajal alla vajuda. Tegelik käsitsemis- ja tugikorraldus tuleks siiski valida vastavalt materjali pikkusele, kaalule ja tootmisliini paigutusele.
Vasktorud ja -vardad võivad tõmbe-, ekstrusiooni-, valamise- või valtsimisprotsesside pikisuunalise painutamise, kumeruse või ebaühtlase deformatsiooniga jätta. Kui seda tingimust ei parandata, võib see mõjutada söötmist, lõikamist, vormimist, kokkupanekut ja mõõtmete kontrollimist hilisemates toimingutes. Mitme rulliga korrigeerimine annab nende vigade vähendamiseks mitu järjestikust deformatsioonipunkti.
Vask on nähtavate rullijälgede suhtes tundlikum kui paljud terastooted. Seetõttu vajab sirgendusmasin kontrollitud rullisurvet ja sobivaid rullpindasid, mitte lihtsalt korrigeerimisjõu suurendamist. Rangete välimuse või juhtivuse nõuetega toodete puhul tuleks masina konfigureerimisel arvesse võtta rulli materjali, pinnaviimistlust ja kokkupuutetingimusi.
Vasktorude puhul ei piisa ainult välisläbimõõdust masina valimiseks. Seina paksus mõjutab toru jäikust ja deformatsiooni suurust, mida saab rakendada ilma soovimatu ovaalsuse või lokaalse lamenemiseta. Vasest vertikaalse mitme rulliga sirgendusmasina valikul tuleks seetõttu arvestada toru läbimõõduga, seina paksuse, materjali temperamendi ja esialgse sirgusega.
Varasematest vormimis- ja tõmbamistoimingutest tekkinud jääkpinge võib põhjustada toru või lati kuju muutmise pärast lõikamist või edasist töötlemist. Kontrollitud mitmepunktiline painutamine võib selle pinge mõju vähendada, kuid saavutatav tulemus sõltub materjali seisukorrast ja esialgse deformatsiooni suurusest. Sirgusnõudeid tuleks kontrollida representatiivsete proovidega, kui tegemist on väikeste tolerantidega.
Olemasolevad rullide konfiguratsioonid pakuvad materjali teekonnal rohkem kontaktpunkte kui lihtsad kahe- või kolmepunktilised sirgestamisseaded. See võimaldab jaotada paranduskoormust töödeldavale detailile, mis on eriti kasulik vasktoodete töötlemisel, kus liigne kohalik surve võib pinda kahjustada või sektsiooni geomeetriat muuta.
Rulli avanemiskaugus ja kaldenurk mõjutavad igas kontaktpunktis painutamist. Neid sätteid tuleb kohandada vastavalt vase läbimõõdule, toru seina paksusele, materjali tugevusele ja nõutavale sirgusele, mitte kasutada ühte seadistust kõigi spetsifikatsioonide jaoks.
Elektriliste vaskvarraste, -varraste ja muude toodete puhul, mille pinna seisukord on oluline, tuleks rullide kokkupuudet kontrollida, et vältida tarbetut süvendit või kriimustamist. Rulli tehnilisi andmeid ja pinnatöötlust saab valida vastavalt vase klassi ja valmistoote nõuetele.
Muutuva sagedusega ajam võimaldab reguleerida töökiirust iga mudeli määratud vahemikus. Madalamaid või suuremaid etteandekiirusi saab valida vastavalt materjali mõõtmetele, deformatsioonitasemele ja nõutavale tootmiskiirusele. Optimaalne seadistus tuleks luua tegelike materjalikatsetuste kaudu, mitte ainult kiiruse järgi.
FR-seeria hõlmab erinevaid vasktorude ja täisvarraste suurusi, alates väikese läbimõõduga toodetest kuni suuremate sektsioonideni. Allolev tabel loetleb standardse võrdluskonfiguratsiooni. Lõplik masina valik peaks põhinema vase kvaliteedil, läbimõõdul, toru seina paksusel, pikkusel, tõmbetugevusel, algsel sirgusel ja nõutud viimistletud sirgusel.
| Mudel | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rullid Kogus. | 7+7 rullid | 7+7 rullid | 10+1 rullid | 6+6 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid | 10+1 rullid |
| Toru ulatus / mm | φ5-φ10 Seina paksus 1-7 |
φ10-φ30 Seina paksus 1-7 |
φ10-φ40 Seina paksus 1-5 |
φ18-φ50 Seina paksus 1-4 |
φ18-φ60 Seina paksus 3-12 |
φ30-φ80 Seina paksus 2-7 |
φ40-φ100 Seina paksus 2,5-10 |
φ50-φ130 Seina paksus 2,5-10 |
φ40-φ100 Seina paksus 2,5-10 |
φ80-φ180 Seina paksus 3-20 |
| Tahke riba ulatus / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Tooraine pikkus / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥ 2500 | ≥ 2500 | ≥2000 |
| Tõmbetugevus / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Tooraine Sirgus / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Valmismaterjali sirgus / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rulli suurus / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rulli suurus / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Ülemise ja alumise rulli avanemiskaugus / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Reguleeritav kaldevahemik | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Põhimootori võimsus / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Muutuva sagedusega ajam / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Tõstemootori võimsus / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Töökiirus / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Keskmise kõrgus / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Kaal / T (viide) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Esitage välisläbimõõt, seina paksus, materjali klass või temper, toru pikkus, esialgne sirgus ja nõutav viimistletud sirgus. Seina paksus on eriti oluline, kuna õhukese seinaga ja raskeseinalised torud reageerivad rulli survele erinevalt.
Peamised valikutegurid on läbimõõt, tõmbetugevus, materjali seisund, esialgne deformatsioon ja valmis sirgus. Suuremate massiivsete vardade puhul suureneb nõutav sirgendusjõud koos sektsiooni suuruse ja materjali tugevusega, seega ei tohiks mudeli valimisel lähtuda ainult läbimõõdust.
Kui ühes masinas töödeldakse mitut vasestpetsifikatsiooni, esitage kogu suurusevahemik, mitte ainult suurim läbimõõt. Seejärel saab rulli töövahemikku, reguleerimismeetodit ja tootmisjärjestust tegeliku tootevalikuga võrrelda.
Vase vertikaalset mitme rulliga sirgendusmasinat saab kasutada vase ja vasesulamist toodete sirgendamiseks, mida kasutatakse:
Elektrilised ja toitekomponendid:Vaskvardad, -vardad ja juhtivad komponendid, mille sirgus ja pinna seisund mõjutavad allavoolu vormimist või kokkupanekut.
Külmutus ja kliimaseade:Soojusülekande- ja jahutusagensisüsteemides kasutatavad vasktorud, sõltuvalt toru nõutavast läbimõõdust, seina paksusest ja materjali seisukorrast.
Elektroonika ja elektri tootmine:Vaskvardad, -vardad ja ühendusmaterjalid, mis nõuavad enne lõikamist, vormimist või töötlemist kontrollitud geomeetriat.
Uued energiaseadmed:Vasest siinid ja muud vasest komponendid, mida kasutatakse akudes, mootorites ja elektriühendustes.
Sanitaartehnilised ja ehitustooted:Vasktorud, -vardad ja -profiilid, mille hilisemaks valmistamiseks ja paigaldamiseks on vaja sirget materjali.
Metalli töötlemine:Vasest ja vasesulamist tooted, mis on toodetud ekstrusiooni, tõmbamise, valtsimise või muude vormimisprotsesside teel.
FangRong on tootnud sirgendusmasinaid, külmtõmbeseadmeid ja nendega seotud metallurgiamasinaid alates 1998. aastast. Ettevõte opereerib tootmisrajatisi Dongguanis ja Yangjiangis ning tarnib seadmeid klientidele enam kui 60 riigis ja piirkonnas.
Meie seadmete valik hõlmab metalltorude ja vardade töötlemise rakendusi. Masina konfiguratsiooni saab välja töötada vastavalt kliendi materjalimõõtmetele, tootmisnõuetele ja viimistletud sirguse eesmärgile, selle asemel, et kasutada iga vasktoote jaoks sama rulli seadistust.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Asub Dalang Townis, Dongguani linnas, mille tootmine hõlmab sirgendusmasinaid, külmtõmbemasinaid ja nendega seotud metallitöötlemisseadmeid.
Yangjiang Fangrong Machinery Co., Ltd.-- Asub Yangdongi linnaosas, Yangjiang linnas, toetades seadmete tootmist ja tootmisvõimsust.
Masinaraamid ja konstruktsioonikomponendid valmistatakse ja töödeldakse vastavalt valitud konfiguratsioonile. Sirgendusrullikud, ajamikomponendid ja reguleerimismehhanismid monteeritakse pärast töötlemist ja kontrolli.
Enne saatmist kontrollitakse vasest vertikaalset mitme rulliga sirgendusmasinat rulli reguleerimise, ajami töö, kiiruse reguleerimise, määrimise, elektriliste funktsioonide ja üldise tööseisundi suhtes. Vajadusel võib sirgendamise efekti kontrollimiseks ja tööparameetrite kindlaksmääramiseks kasutada proovi vasest torusid või vardaid.
Vase sirgendusseadmete puhul pööratakse erilist tähelepanu rullide joondamisele, avanemise reguleerimisele, ajami sünkroniseerimisele ja rulli tööpindade seisukorrale. Need tegurid mõjutavad otseselt materjali jälgimist, korrektsiooni järjepidevust ja pinna märgistamise ohtu.
ISO 9001:2015:Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE:CE-märgisega seadmeid saab tarnida vastavalt kehtivale masina konfiguratsioonile ja nõuetele.
SGS:Kolmanda osapoole kontrolli saab korraldada, kui klient või projekt seda nõuab.
Patendid:FangRong omab oma masinate disainiga seotud leiutiste ja kasulike mudelite patente, sealhulgas patente, mis hõlmavad seadmete komponente ja töötlemismehhanisme.
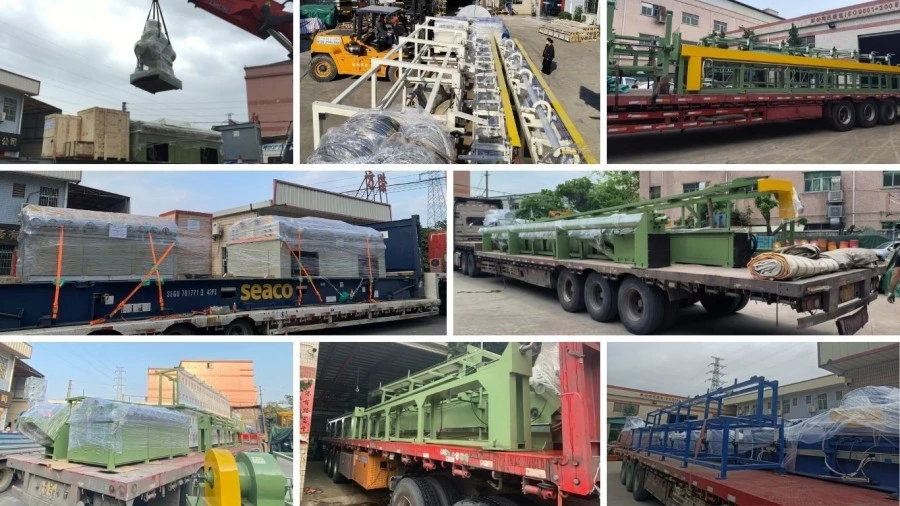
Masin on vastavalt selle struktuurile ja saatmisviisile ette valmistatud rahvusvahelisteks vedudeks. Suured seadmed jaotatakse vajadusel sobivatesse transpordiosadesse, koos kaitsepakendi ja konteinerveoks koostatud ekspordidokumentatsiooniga.
Jah. FR-seeria sisaldab konfiguratsioone nii torude kui ka täisvarraste jaoks. Kohaldatav vahemik on aga iga mudeli puhul erinev ja masina valimisel tuleb arvestada toru seina paksusega.
Seina paksus mõjutab toru jäikust ja selle reaktsiooni rulli survele. Õhukese seinaga vasktoru võib olla vastuvõtlikum ovaalsusele või lokaalsele deformatsioonile, samas kui paksem toru nõuab suuremat korrektsioonijõudu. Seetõttu tuleks masina taotlemisel esitada läbimõõt ja seina paksus koos.
Kasutage õiget rulli tööpinda, vältige liigset kohalikku survet ja reguleerige rulli ava vastavalt materjali suurusele ja seisukorrale. Rangete pinnanõuetega vasktoodete puhul tuleks masina konfigureerimisel arutada rullmaterjali ja pinnatöötlust.
Viidete spetsifikatsioonides on olenevalt mudelist loetletud valmis sirguse väärtused ≤0,3 mm/m kuni ≤0,8 mm/m. Tegelik tulemus sõltub vase kvaliteedist, mõõtmetest, esialgsest deformatsioonist, rulli reguleerimisest ja tootmistingimustest.
Jah, kui suurused jäävad valitud mudeli töövahemikku. Kui tootmisvalik on lai, esitage kõik toru läbimõõdud ja seinapaksused, et saaks hinnata rulli konfiguratsiooni ja reguleerimisvahemikku.
Esitage vase klass või temper, toru läbimõõt ja seina paksus või tahke varda läbimõõt, materjali pikkus, tõmbetugevus, kui see on saadaval, esialgne sirgus, nõutav viimistletud sirgus ja eeldatav tootmiskiirus. Näidised või joonised on kasulikud, kui toote mõõtmete või pinna nõuded on ranged.
Jah. Rulli konfiguratsiooni, reguleerimisseadet, ajamisüsteemi ja muid masina detaile saab välja töötada vastavalt materjali- ja tootmisnõuetele. Kohandamine peaks põhinema toote tegelikel mõõtmetel ja sirgendamise eesmärkidel, mitte ainult materjali nimetusel.
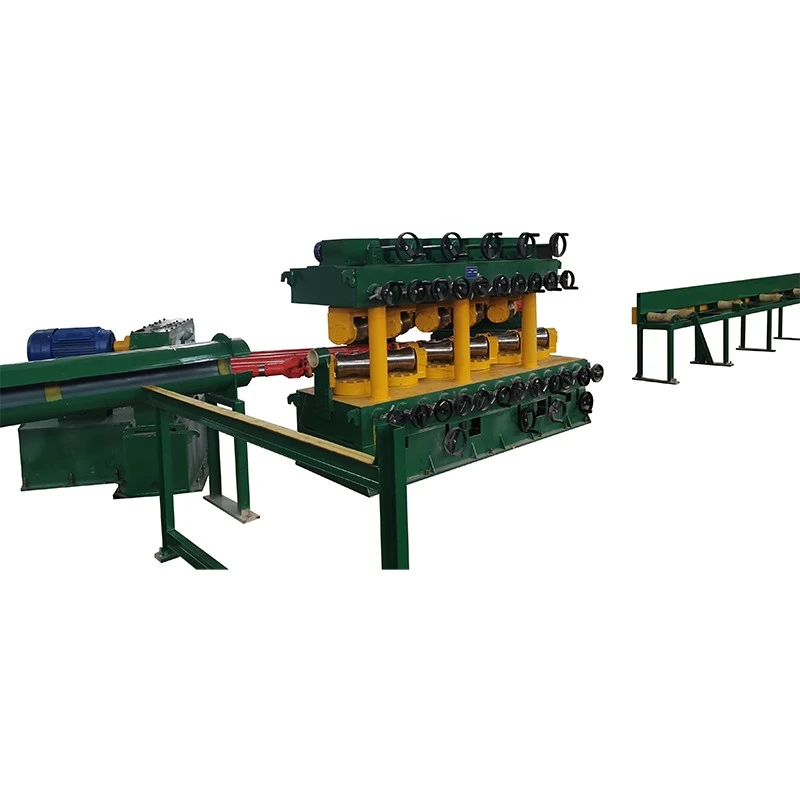
Jah. Masinat saab korraldada pidevaks materjali söötmiseks ja seda saab vastavalt tootmisprotsessile sobitada üles- või allavoolu seadmetega. Liidese ja automatiseerimise nõuded tuleks projekti kavandamise käigus kinnitada.
Hind sõltub peamiselt masina mudelist, materjali tööpiirkonnast, rulli konfiguratsioonist, ajami võimsusest, reguleerimissüsteemist, automatiseerimisnõuetest ja muudest kohandatud funktsioonidest. Projektipõhise hinnapakkumise saamiseks saatke vasktoote spetsifikatsioonid ja tootmiseesmärk.
Tavaline garantiiaeg on 12 kuud. Tehniline tugi ja varuosade teenused on saadaval pärast tarnimist vastavalt kokkulepitud teenindustingimustele.
Soovitatavad on tüüpilised vasktorud või -vardad, materjali klass, mõõtmed, esialgne sirgus ja nõutav viimistletud sirgus. Keeruliste toodete puhul võimaldavad tegelikud näidised rulli paigutust ja tööparameetreid täpsemalt hinnata.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel