Tooted
Tooted

Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.

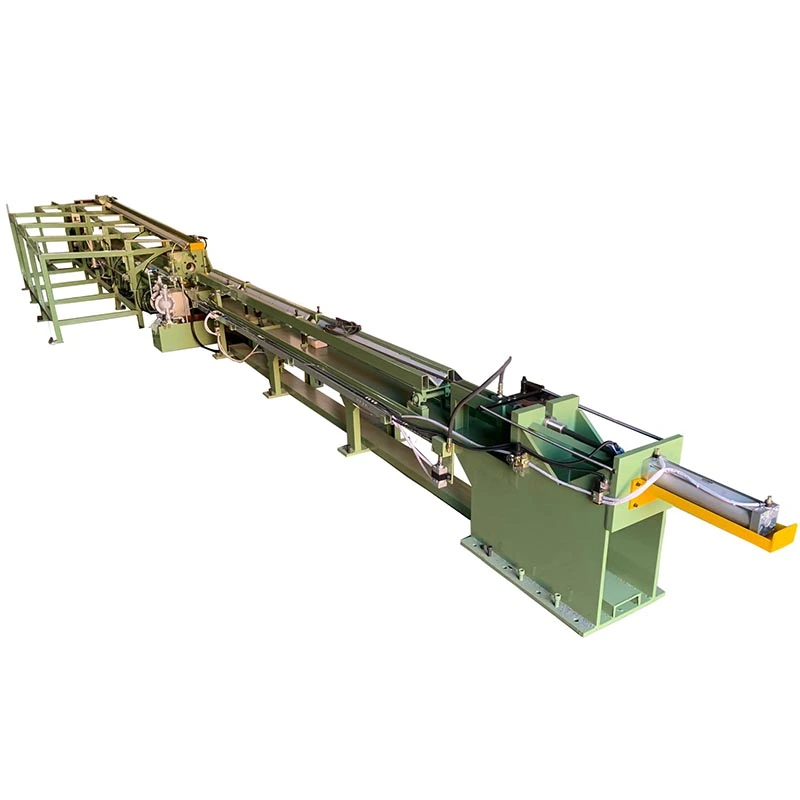
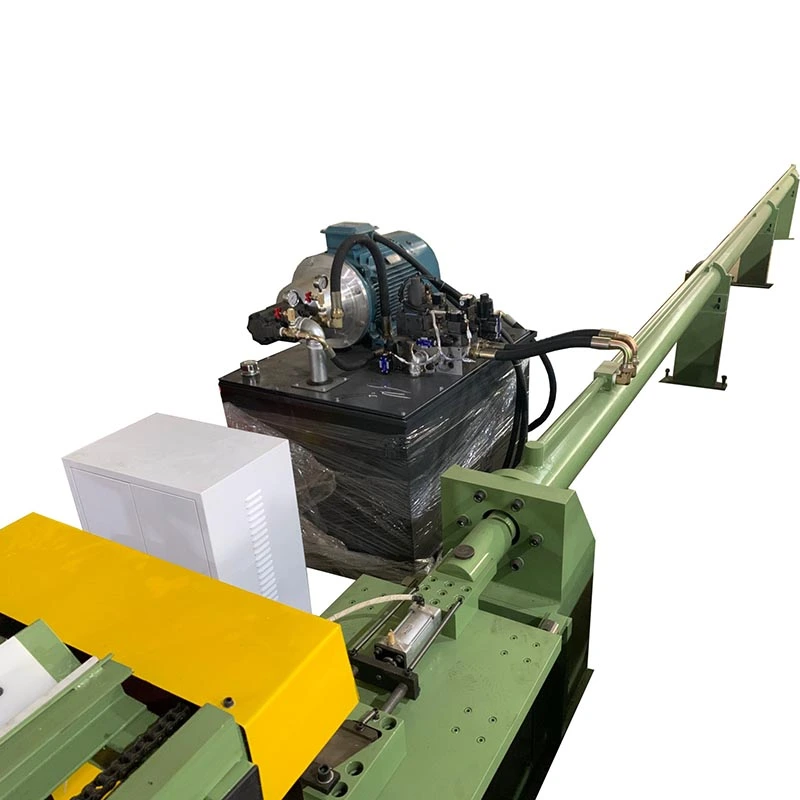
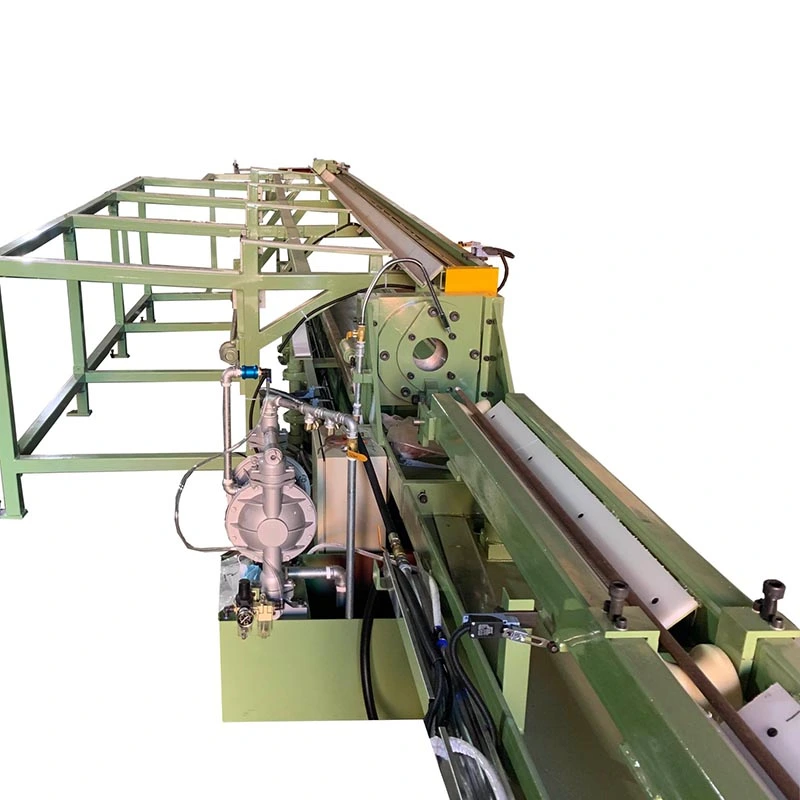
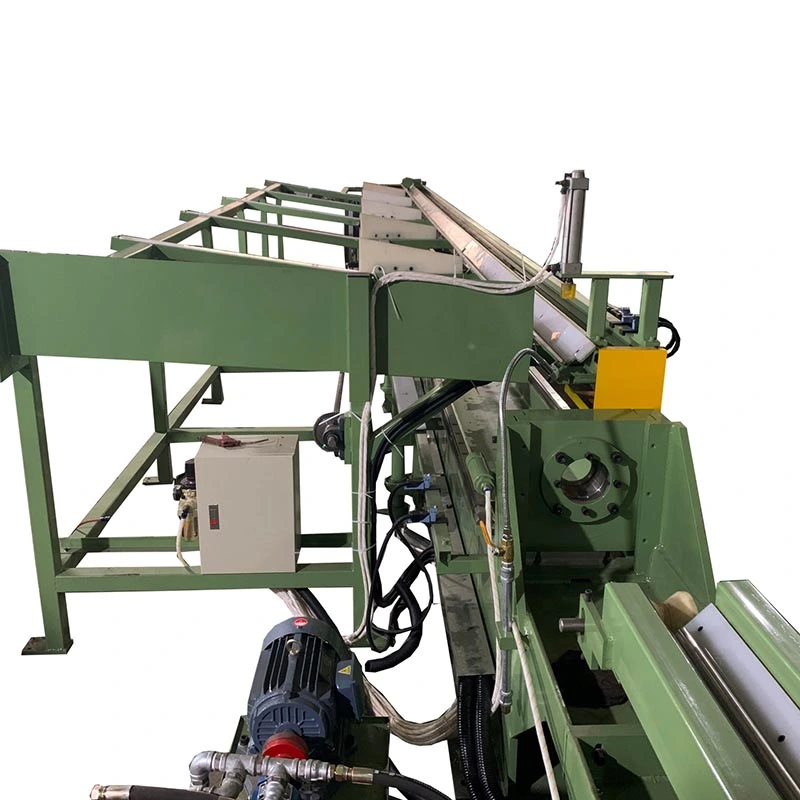
Ebaregulaarne hüdrauliline külmtõmbemasin
  • Ebaregulaarne hüdrauliline külmtõmbemasinEbaregulaarne hüdrauliline külmtõmbemasin
  • Ebaregulaarne hüdrauliline külmtõmbemasinEbaregulaarne hüdrauliline külmtõmbemasin
  • Ebaregulaarne hüdrauliline külmtõmbemasinEbaregulaarne hüdrauliline külmtõmbemasin
  • Ebaregulaarne hüdrauliline külmtõmbemasinEbaregulaarne hüdrauliline külmtõmbemasin

Ebaregulaarne hüdrauliline külmtõmbemasin

TheEbaregulaarne hüdrauliline külmtõmbemasinon ette nähtud vormimisekskeerulised mitteümmargused profiilidmis nõuavad suurt tõmbejõudu ja kontrollitud deformatsiooni, sealhulgas ruut, ristkülikukujuline, kuusnurkne, kaheksanurkne, ovaalne, kanal, nurk, T-kujulised sektsioonid ja kohandatud asümmeetrilised kujundid. Hüdrauliline ajam tagab50–20 000 kN tõmbejõudlöökidega kuni25 m, mis võimaldab ühe külmtõmbekäiguga moodustada suuri või ülitugevaid torusid ja massiivseid vardaid. Täppisstantsid kontrollivad profiili geomeetriat, nurkade määratlust ja mõõtmete täpsust, muutes protsessi sobivaks terase, roostevaba terase, vase, alumiiniumi ja erisulamist sektsioonide jaoks, kus tavapärase valtsimisega ei saavutata vajalikku profiili.

Hinnang: 5.0
(Reitingute arv: 1)

Ebaregulaarne hüdrauliline külmtõmbemasin on hüdrauliliselt töötav veopink, mis on loodud spetsiaalselt mitteringikujuliste metallprofiilide, sealhulgas ruudu-, ristküliku-, kuusnurk-, kaheksanurk-, ovaalsete, kanalite, nurk-, T-kujuliste ja kohandatud asümmeetriliste profiilide tootmiseks ümmargustest torudest või massiivsetest vardadest ühe külmtõmbekäigu kaudu. Erinevalt üldotstarbelistest joonestusmasinatest, mis toodavad ümmargusi sektsioone, sisaldavad need seadmed spetsiaalseid stantsisüsteeme ja täppisjuhitavaid kelkusid, mis säilitavad kogu joonistusprotsessi vältel keeruka ristlõike geomeetria.

Masin töötab, tõmmates terava otsaga tooriku läbi mitteümmarguse avaga täppistöödeldud matriitsi. Kui materjal läbib matriitsi, deformeerub see plastiliselt, et see vastaks matriitsi õõnsuse geomeetriale, vähendades ristlõike pindala ja kujundades samal ajal sektsiooni ümber. Toru tõmbamisel kontrollib sisemine südamik või pistik seina paksuse jaotust ebakorrapärases osas. Hüdrauliline jõud tagab sujuva, vibratsioonivaba jõu rakendamise --- kriitiline teravate nurkade ja ühtlase seinapaksuse säilitamiseks keerulistes osades.

Inseneriväljakutse lahendab

Kuumvaltsitud või ekstrudeeritud mitteümmargustel sektsioonidel on põhilised piirangud: lahtised mõõtmete tolerantsid (tavaliselt ±0,5 mm või halvemad), katlakiviga kaetud pinnad, mis nõuavad põhjalikku puhastamist, pinnaomadusi nõrgendavad dekarbureerimiskihid ja ebaühtlased mehaanilised omadused kogu sektsiooni ulatuses. Alternatiivsetel meetoditel on omad kompromissid: kuumvaltsimisega ei saavutata nurgaraadiuste ja tasasuse kitsaid tolerantse; külmvaltsvormimine piirdub ühtlaste sektsioonidega ja jätab jääkpinged; ekstrusioon pakub keerukaid kujundeid, kuid oluliselt kõrgemate kuludega ja madalamate tootmiskiirustega.

Külmtõmbamine lahendab need piirangud põhimõtteliselt erineva deformatsioonimehhanismi kaudu. Matriitsi geomeetria ja kontrollitud redutseerimise kombinatsioon sunnib materjali surve- ja tõmbepingete all matriitsi õõnsusse voolama. See toodab:

- Tihe mõõtmete kontroll: Tolerantsid kuni ±0,05 mm kriitiliste mõõtmete korral

- Suurepärane pinnaviimistlus: Siledad, katlakivivabad pinnad, mis on valmis otseseks kasutamiseks

- Täiustatud mehaanilised omadused: Külmtöötlemine suurendab voolavustugevust ja kõvadust, säilitades samal ajal elastsuse

- Teravad, määratletud nurgad: erinevalt kuumvormitud sektsioonidest, millel on ümarad nurgad, säilitavad külmtõmmatud profiilid täpse nurgageomeetria, mis on oluline konstruktsiooni terviklikkuse ja montaaži sobivuse jaoks

- Ühtlane seina paksus: Materjali ühtlane jaotus tagab prognoositava jõudluse koormuse all

Tööstuse kogemus

Alates 1998. aastast 26-aastase külmtõmbeseadmete tootmisega on FangRong loonud lahendusi tuhandete ebakorrapäraste sektsioonide jaoks. Meie ebaregulaarsed hüdraulilised külmtõmbemasinad toodavad süsinikterasest, legeerterasest, roostevabast terasest, alumiiniumist, vasest, titaanist ja erisulamitest sektsioone alates väikestest alla 10 mm täppisprofiilidest kuni suurte, üle 300 mm konstruktsiooniosadeni. Iga masin sisaldab inseneriteadmisi, mis on kogutud 10 000+ kliendilt 70+ riigist, sealhulgas üle 5000 terasetehase, 2100+ roostevaba terase töötleja, 1800+ vasetootja, 700+ alumiiniumitootja ning 500+ titaani ja erisulamite klienti.

Peamised omadused ja eelised

1. Täpne mitteümmarguse geomeetria juhtimine
Eelpingestatud raam ja jäik juhitav kelk tagavad täiusliku stantsi joondamise kogu käigu jooksul – see on kriitilise tähtsusega keeruka ristlõike geomeetria säilitamiseks. Erinevalt kett-tüüpi või mehaanilistest tõmbepinkidest, mis võivad kogeda joondustriivi, säilitab hüdrosüsteem jõuvektori ühtlase joonduse. Säilitatakse teravad ja määratletud nurgad --- kuumvormitud lõigud ei suuda seda täpsust täita.

2. Hüdrauliline jõud vibratsioonivaba jõuülekandega
Hüdraulilised silindrid tagavad sujuva, astmeteta jõu rakendamise --- kõrvaldades mehaaniliste või kettajamiga süsteemide puhul esinevad loksumisjäljed ja pinnadefektid. See on eriti oluline ebakorrapäraste lõikude puhul, kus jõu ebaühtlane jaotumine võib põhjustada moonutusi, seina paksuse muutumist või nurkade ümardamist.

3. Laia sektsiooni profiili võimalus
Toetab ruudukujulisi, ristkülikukujulisi, kuusnurkseid, kaheksanurkseid, ovaalseid, elliptilisi, kanaleid, nurk-, T-profiile ja kohandatud asümmeetrilisi profiile. Stantsivahetussüsteemid võimaldavad kiiret profiilivahetust, muutes masina sobivaks nii suuremahuliseks tootmiseks kui ka töökoja paindlikuks kasutamiseks.

4. Mitmekäigulise joonistamise võimalus
Keerulisi lõike, mis nõuavad olulist vähendamist, saab vahepealse kuumtöötlusega joonistada mitme käiguga. Iga läbimine täiustab järk-järgult mõõtmeid ja mehaanilisi omadusi. Hüdraulikasüsteem säilitab ühtlase jõu sõltumata läbimise järjestusest.

5. Torude seina paksuse kontroll
Torude tõmbamiseks juhivad sisemised südamikud või ujuvkorgisüsteemid seina paksuse jaotust ebakorrapäraste osade vahel. Kriitiline rakenduste puhul, kus ühtlane seinapaksus määrab survetaseme või konstruktsiooni jõudluse.

6. Integreeritud tootmisliini valikud
Valikulised reasisesed süsteemid hõlmavad suunamist (pea vähendamist), sirgendamist ja pikkuseks lõigatud lõikamist --- tervikliku tootmisliini loomine toormaterjalist valmissektsioonideni ühe käiguga.

7. Materjali mitmekülgsus
Töötleb süsinikterast (madala/keskmise/kõrge süsinikusisaldusega, sulam, HSLA), roostevaba terast, alumiiniumi, vaske, messingit, titaani, niklisulamid ja erimetalle. Tõmbejõud ja kiirus on reguleeritavad, et need vastaksid materjali spetsiifilistele deformatsiooniomadustele.

8. PLC juhtimine protsessiandmete logimisega
Programmeeritav HMI-ga loogikakontroller võimaldab täpset parameetrite programmeerimist ja reaalajas jälgimist. Andmete logimine toetab kvaliteedi jälgitavust ja protsesside optimeerimist --- see on oluline ISO9001 sertifikaadiga toimingute jaoks.

Tehnilised andmed

Õige mudeli valimine nõuab masina võimsuse sobitamist teie konkreetsete tootmisnõuetega. Peamised valikuparameetrid on järgmised: tõmbejõud (määratakse ristlõike pindala vähendamise ja materjali voolavuspiiri järgi), sektsiooni maksimaalne suurus (selle määrab stantsiõõnsuse mõõtmed ja kelgu ava), käigu pikkus (määratakse valmistoote pikkuse järgi) ja tõmbekiirus (mõjutab tootmiskiirust ja pinnaviimistluse kvaliteeti). Ebakorrapäraste sektsioonide puhul on efektiivse tõmbejõu nõue tavaliselt suurem kui samaväärse pindalaga ümarate sektsioonide puhul, kuna nurkade ümberkujundamiseks ja geomeetria säilitamiseks on vaja täiendavat deformatsioonitööd.

Meie ebaregulaarsed hüdraulilised külmtõmbemasinad ulatuvad 50 kN kuni 20 000 KN, käigupikkus kuni 25 m ja kiirus kuni 30 m/min. Kõik spetsifikatsioonid on kohandatavad. Sektsiooni mõõtmete jaoks vaadake maksimaalset piiritletud ringi läbimõõtu --- väikseimat ringi, mis ümbritseb ebakorrapärast osa.

Mudeli/tehnoloogia parameeter FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
Max Tõmbejõud (KN) 20 50 100 150 200 300 500 700
Joonistamise kiirus (m/min) 0-10 3-10 3-10 3-10 3-10 3-10 2-10 10-16
Valmis toru tegelik pikkus (m) 6 5 5 9 5 5 7 9
Valmis toru välisläbimõõdu tõmmatud vahemik (mm) φ5max φ25 max φ50max φ60 max φ70 max φ30 ~ φ80 φ30 ~ φ100 φ30 ~ φ100
Max Valmis toru tõmmatud paksus (mm) 1,5 mm 2 mm 3 mm 4 mm 5 mm 6 mm 8 mm 10 mm
Peamine õlisilinder (mm) φ63*φ35 φ80*φ45 φ125 * φ70 mm * 3200 mm φ125*φ70 φ150 φ180 * φ90 * 3000 φ200*φ100 φ280*φ150*9000
Süsteemse jaama arv 1 1 1 1 1 1 1 2
Süsteemi töörõhk (Mpa) 21 21 21 21 21 26 26 26
Max Süsteemi rõhk (Mpa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
Peamine õlipump (käsitsi reguleeritav kolvipump) 40 40 40 50 50 50 50 50
Põhimootor (KW) 3.7 7.5 22 30 45 75 75 132*2
Kontuuri mõõtmed (L × K × P) (m) 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,1*1,2*20 1,2*1,3*25 1,3*1,4*25
Kaal (t) 2 3 5 8 10 15 20 30

Kohandatud spetsifikatsioonid on saadaval nõudmisel. Sektsiooni suurus viitab maksimaalsele piiritletud ringi läbimõõdule.

Rakendused

Auto- ja elektrisõiduk

- Šassii komponendid, turvapuurid, vedrustuse osad: Tiheda nurgaraadiusega ruudu- ja ristkülikukujulised sektsioonid konstruktsiooni terviklikkuse tagamiseks

- Roolisambad, veovõllid: Kuusnurksed ja spline-profiilid, mis nõuavad täpset mõõtmete kontrolli

- Aku jahutustorud: Ovaalsed ja ristkülikukujulised õhukese seinaga sektsioonid ühtlase seinapaksusega soojusjuhtimiseks

Juhtum: 1. taseme autotööstuse tarnija asendas kuumvaltsitud ristkülikukujulised torud vedrustuse komponendi külmtõmmatud osadega. Mõõtmete tolerants paranes, välistades sekundaarse freesimise. Tootmiskulusid vähendatud.

Tööstuslikud masinad

- Juhtsiinid, konveieri komponendid: Täpsed ruudu- ja ristkülikukujulised vardad lineaarsete liikumissüsteemide jaoks

- Masinaraamid, hüdraulilised lineaarid: Raske seinaga ristkülikukujulised ja kohandatud sektsioonid kandvate rakenduste jaoks

- Teleskoopkomponendid: pesastatud ruudu- ja ristkülikukujulised sektsioonid kontrollitud vahega

Juhtum: Hüdrauliliste silindrite tootja tõmbab 80 × 80 mm ruudukujulisi torusid läbimõõduga 89 mm läbimõõduga silindrite korpuste jaoks. Pinnaviimistlus välistab lihvimise, säästes 15 minutit töötlemist silindri kohta.

Transport ja lennundus

- Haagiste raamid, riiulisüsteemid: ülitugevad ristkülikukujulised ja kanalisatsioonid

- Lennuki konstruktsioonielemendid: Titaanist ja legeerterasest ebakorrapärased sektsioonid, millel on ranged mõõtmete ja mehaaniliste omaduste nõuded

- Kaubakonteinerite komponendid: Standardiseeritud ruudu- ja ristkülikukujulised sektsioonid

Mööbel ja tarbekaubad

- Tööstuslikus stiilis mööbel: Täpsed geomeetrilised lõiked, mis nõuavad esteetilist pinnakvaliteeti

- Kontori- ja jaemüügiväljapanekud: kohandatud ristlõikega dekoratiivprofiilid

Energia

- Soojusvaheti torud: Ovaalsed ja lamestatud torud suurendavad soojusülekande pinda

- Tuuleturbiini komponendid: Kõrge tugevuse ja kaalu suhtega konstruktsiooniprofiilid

Miks valida meid

Pipe Hydraulic Cold Drawing Machine

Tehnikapärand

FangRong asutati aastal 1998 ja on spetsialiseerunud külmtõmbeseadmetele 26 aastat. Ettevõte sai alguse ühisettevõtte partnerlusest Taiwani tootjaga, kellel on rohkem kui 30-aastane külmtõmbemasinate kaubamärk ja mis läks 2013. aastal täielikult üle oma kasutusse. See inseneritöö tähendab, et meie masinad kehastavad aastakümnete pikkuseid teadmisi külmtõmbamisprotsessidest – mitte ainult mehaaniline projekteerimine, vaid metallurgiline arusaam sellest, kuidas erinevad materjalid deformeerumisel käituvad.

Tootmisvõimsus

Kaks tehast: Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd. Aastane tootmisvõimsus: 650+ masinat. Keskmine aastakäive: 45 miljonit RMB. Kahe seadmega toimingud võimaldavad paralleelset tootmist ja kiiremat tarnimist.

Ülemaailmne rada

Eksporditud enam kui 70 riiki. 10 000+ klienti: 5000+ terasetehast, 2100+ roostevaba terase töötlejat, 1800+ vasetootjat, 700+ alumiiniumitootjat, 500+ titaani ja erisulamite klienti. See skaala annab inseneri tagasisidet, mida ükski väiketootja ei suuda võrrelda.

Testimine ja valideerimine

Iga ebaregulaarne hüdrauliline külmtõmbemasin läbib enne saatmist täiskoormuse testimise: tühikäigul töötamine 30 minutit, seejärel järkjärguline laadimine nimivõimsuseni. Mõõtmete kontroll kuni ±0,02 mm. Õli temperatuuri jälgimine --- ei tohi täiskoormusel ületada 60 ℃. Hüdraulikasüsteemi lekkevabaks tööks on survetestitud.

Müügijärgne tugi

Paigaldus-, kasutuselevõtu-, operaatorikoolitus-, hooldus- ja remonditeenused. Ülemaailmne teeninduspartnerite võrgustik kohaliku toe ja varuosade jaoks.

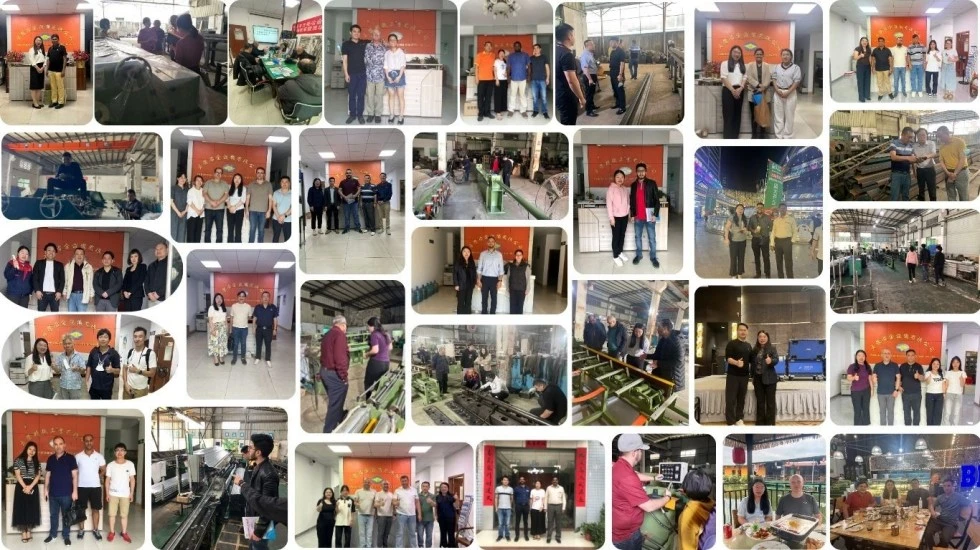
Töötuba ja kvaliteedikontroll

Pipe Hydraulic Cold Drawing Machine

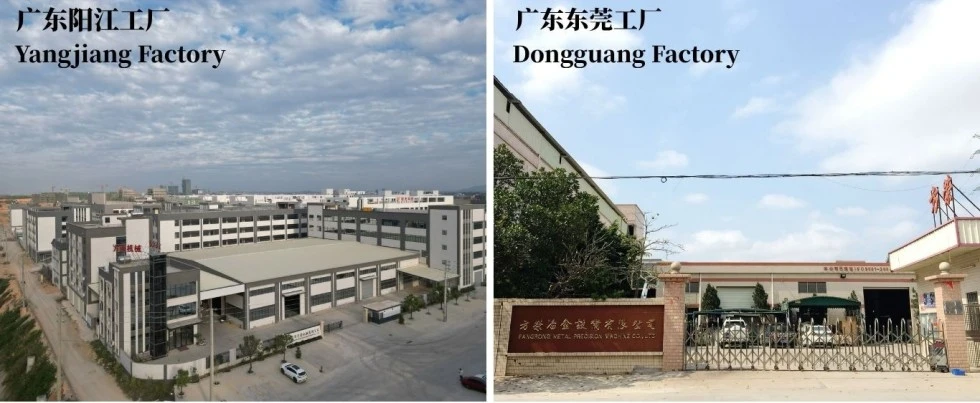
Kaks tootmisrajatist

Dongguan Fangrong Metallurgical Equipment Co., Ltd.- Peakorter ja esmane tootmisbaas Dalang Townis, Dongguani linnas. Spetsialiseerunud külmtõmbemasinatele, sirgendusmasinatele ja keermerullimisseadmetele.

Yangjiang Fangrong Machinery Co., Ltd.-- Teisene rajatis Yangdongi rajoonis, Yangjiang City, mis suurendab tootmisvõimsust ja võimaldab kiiremat tarnimist.

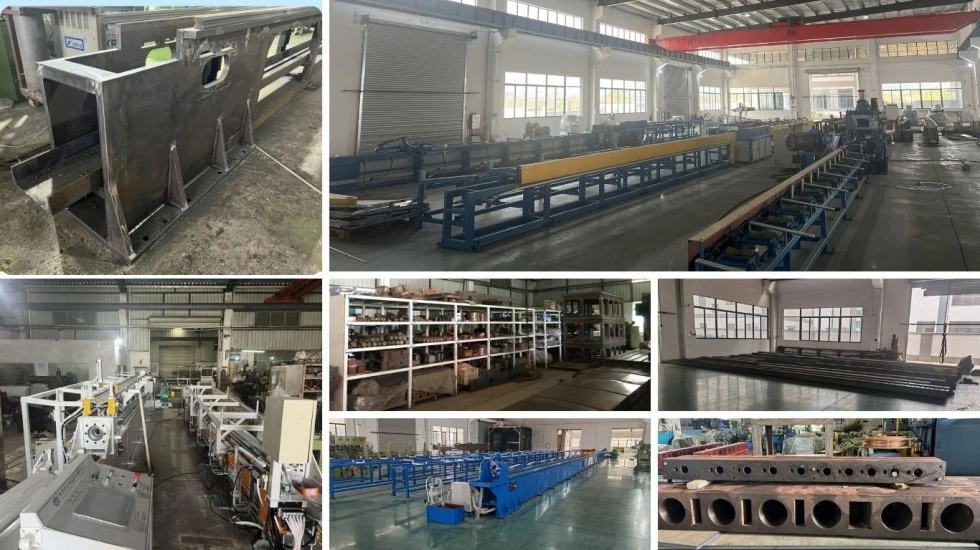
Tootmisprotsess

Pipe Hydraulic Cold Drawing Machine

1. Tellimine ja tehnika-- Iga masin on konstrueeritud vastavalt kliendi spetsiifilistele sektsiooninõuetele, materjalidele ja tootmiseesmärkidele.

2. Materjali hankimine ja ülevaatus-- Kõik toorained kvalifitseeritud tarnijatelt koos sissetuleva kontrolliga.

3. Täppistöötlus-- Kriitilised komponendid: põhisilinder, veokelk, stantsihoidja, eelpingestatud raam, juhtsiinid. Juhtrööpa sirgus ≤0,5 mm kogu pikkuses.

4. Hüdraulikasüsteemi kokkupanek-- Toiteplokid, padrunventiili integreeritud plokid, juhtimissüsteemid kokku pandud ja testitud.

5. Alamassamblee-- Söötmismehhanism, kinnitussüsteem, valikulised sirgendus- ja lõikeseadmed.

6. Lõplik kokkupanek-- Integreeritud mehaanilised, hüdro- ja elektrisüsteemid.

7. PLC ja juhtimise integreerimine-- Programmeerimine ja HMI liidese paigaldamine.

8. Täiskoormuse testimine-- Iga masin: tühikäigul töötamine 30 min, järkjärguline laadimine nimivõimsuseni, mõõtmete kontrollimine, õli temperatuuri jälgimine (≤60 ℃).

9. Kvaliteedikontroll-- ISO9001:2015 vastavuse kontrollimine.

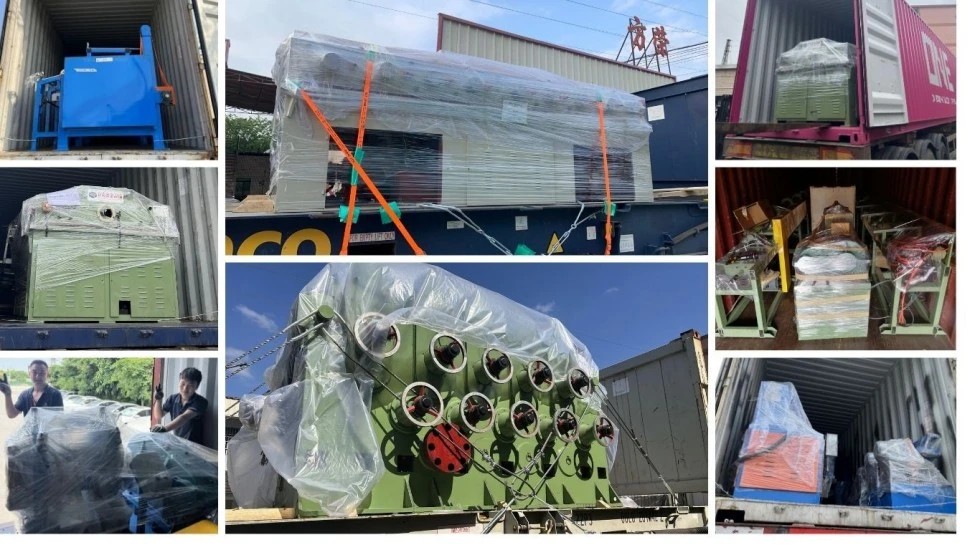
10. Pakkimine ja saatmine-- Turvaline pakend rahvusvaheliste vedude jaoks koos ekspordidokumentidega.

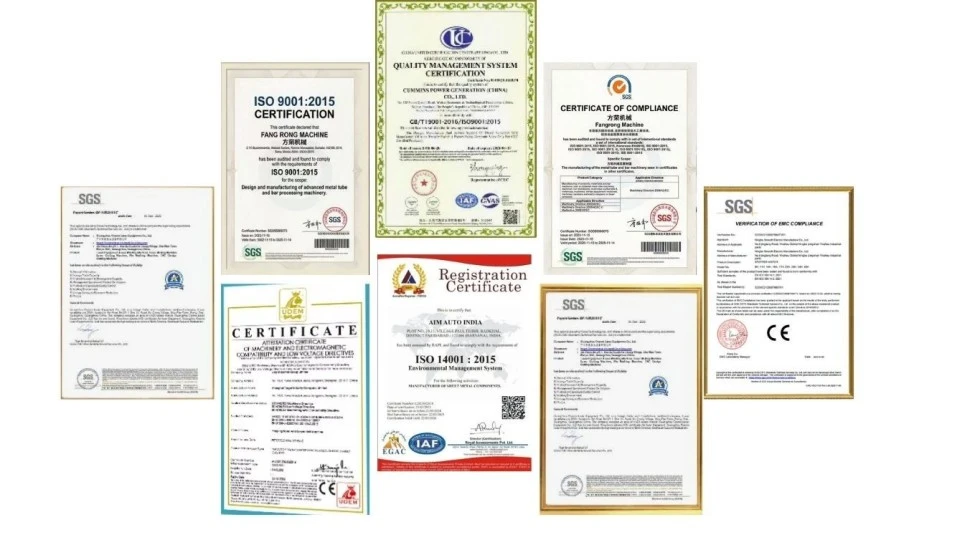
Sertifikaadid

Pipe Hydraulic Cold Drawing Machine

ISO9001:2015 kvaliteedijuhtimissüsteem-- Sertifikaadi nr: UQ231211R1. Hõlmab projekteerimist, hankeid, tootmist ja müügijärgset teenindust.

CE sertifikaat-- Vastab Euroopa masinadirektiivi 2006/42/EÜ nõuetele. Sisaldab kahe käega juhtnuppe, turvavalgustuskardinaid, blokeeritud kaitsmeid.

SGS sertifikaat-- Toote kvaliteedi ja tootmisprotsesside sõltumatu kontrollimine.

riiklikud patendid-- 32 leiutise patenti + 100+ kasuliku mudeli patenti, mis kaitsevad patenteeritud tehnoloogiaid hüdrosüsteemides, stantside disainis, automatiseerimise juhtimises ja masina struktuuris. Esindaja: 2013207829011, 2008300532117, ZL2015 2 0842922,7.

Paketid ja kohaletoimetamine

Pipe Hydraulic Cold Drawing Machine

Korduma kippuvad küsimused

Jaotis A: tehnilised küsimused

Q1: Milliseid sektsiooni kujusid saab see masin toota?

Ruudukujulised, ristkülikukujulised, kuusnurksed, kaheksanurksed, ovaalsed, elliptilised, kanali-, nurga-, T-profiilid ja kohandatud asümmeetrilised profiilid. Matriitsi vahetus võimaldab kiiret profiilide vahel vahetamist. Toruosade puhul juhivad seina paksuse jaotust sisemised südamikud.

Q2: Milliseid mõõtmete tolerantse võin oodata?

Külmtõmbamisega saavutatakse kriitiliste mõõtmete tolerantsid kuni ±0,05 mm. Säilitatakse teravad nurgad --- kuumvormitud lõigud ei suuda seda täpsust täita.

Q3: Milliseid materjale saab töödelda?

Süsinikteras (madala/keskmise/kõrge süsinikusisaldusega, sulam, HSLA), roostevaba teras, alumiinium, vask, messing, titaan, niklisulamid ja erimetallid.

K4: Kuidas on külm tõmbamine võrreldes ebakorrapäraste lõikude kuumvaltsimisega?

Aspekt Külmjoonistus Kuum rullimine
Mõõtmete tolerants ±0,05 mm ±0,5 mm
Pinnaviimistlus Katlakivivaba Katlakivi olemas, vajab puhastamist
Nurga geomeetria Terav, määratletud Ümardatud
Mehaanilised omadused Täiustatud töökarastusega Valtsitud, väiksema tugevusega
Karburiseerimine Eemaldatud pinnanihkega Olemas, tuleb ära töödelda

Jaotis B: Inseneri- ja valikuküsimused

K5: Kuidas määrata sektsiooni jaoks vajalikku tõmbejõudu?

Vajalik jõud = ristlõikepinna vähendamine × materjali voolavuspiir × deformatsioonitegur (ebakorrapäraste lõikude korral 1,2-1,5). Pakume tasuta jõuarvutusi teie materjali spetsifikatsioonide ja sihtmõõtmetega. Ebakorrapäraste lõikude puhul on deformatsioonitegur suurem kui ümarate nurkade vormimistööde tõttu.

K6: Milline on maksimaalne vähendamine ühe läbimise kohta ebakorrapäraste lõikude puhul?

Tavaliselt väheneb pindala 15–30% ühe läbisõidu kohta ebakorrapäraste lõikude puhul. Suuremate reduktsioonide jaoks võib vaja minna mitu läbimist vahepealse lõõmutusega. Soovitame protsessi katsetada teie konkreetse materjali ja lõike geomeetriaga.

K7: Kas mul on vaja osutusmasinat?

Jah. Matriitsi läbimiseks tuleb tooriku otsa läbimõõtu vähendada. FangRong pakub tootmisliini osana integreeritud osutusmasinaid (pea vähendamise).

Q8: Mis on tüüpiline tarneaeg tellimusest tarnimiseni?

Standardsed ebaregulaarsed hüdraulilised külmtõmbemasinad: 30–60 päeva. Eritellimusel valmistatud masinad: 90--120 päeva sõltuvalt spetsifikatsioonidest. Kahe tehase toimingud võimaldavad paralleelset tootmist mitme tellimuse jaoks.

Q9: Millised on rajatise nõuded?

380V, 50--60Hz võimsus. Vajalik on betoonvundament --- eelpingestatud raami konstruktsioon tähendab, et vundament toetab ainult masina raskust, mitte tõmbejõude (jõud sisalduvad suletud raami konstruktsioonis). Minimaalne põrandapind: sõltub käigu pikkusest. Koos hinnapakkumisega esitame vundamendi joonised.

Q10: Kas pakute protsessi arendamise tuge?

Jah. Meie insenerimeeskond pakub kasutuselevõtu ajal stantside projekteerimise soovitusi, läbimise järjestuse planeerimist, määrdeaine valikut ja proovikäivitust. 10 000+ kliendiga üle 70 riigis oleme kokku puutunud ja lahendanud peaaegu kõik ebaregulaarsed sektsioonide joonistamise väljakutsed.

Jaotis C: kaubanduslikud küsimused

Q11: Mis sisaldub ostuhinnas?

Masin, hüdrauliline jõuallikas, HMI-ga PLC juhtimissüsteem, standardne stantsihoidja, üks komplekt käivitustööriistu, paigaldusjärelevalve, kasutuselevõtt ja operaatori koolitus. Teie konkreetsete profiilide stantsid on geomeetria ja materjali põhjal eraldi välja toodud.

Q12: Milliseid maksetingimusi te pakute?

Standard: 30% tagatisraha, 70% enne saatmist.

Q13: millise garantii te pakute?

12 kuud alates kasutuselevõtust.

Q14: Kas teil on minu tööstuses võrdluskliente?

10 000+ klienti 70+ riigis. Soovi korral saame pakkuda tööstusharuspetsiifilisi viiteid.

K15: Kuidas saada hinnapakkumist?

Esitage: materjali tüüp ja klass, sektsiooni algmõõtmed, valmis sektsioonide sihtjoonis, sihttoodangu maht (tk/päevas või tonni/päevas) ja maksimaalne valmispikkus. Vastame jõu arvutamise, mudeli soovituse, hinna ja tarnegraafikuga.

Saada päring
Kontaktinfo
Rääkige meile oma materjalist, toote spetsifikatsioonidest, tootmisprotsessist ja seadmenõuetest. FangRong võib arutada teie rakenduse jaoks sobivaid külmtõmbemasinaid, tõmbestantse, sirgendusmasinaid ja kohandatud lahendusi.
Hinnang:
5.0
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu