Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
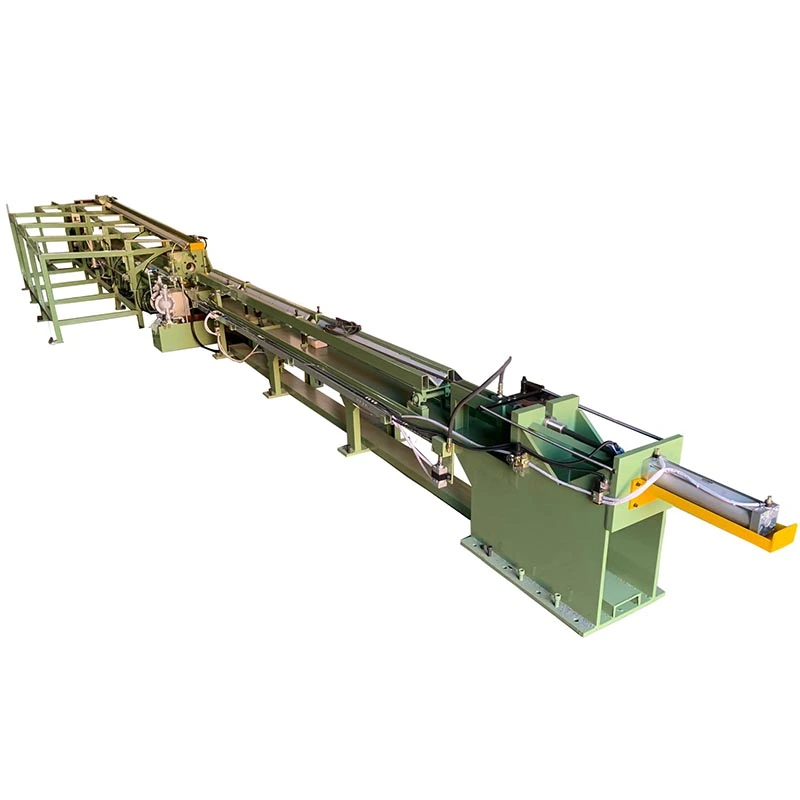
TheTorude hüdrauliline külmtõmbemasinvähendab metalltorude välisläbimõõtu, kontrollides samal ajal seina paksust ja sisemõõtmeid kontrollitud külmtõmbeprotsessi kaudu. Hüdrauliline silinder tõmbab toru läbi tõmbestantsi, samal ajal kui valitud pistik või südamik juhib sisemist geomeetriat.
Masin sobib tootmiseks, kus kuumvaltsitud, ekstrudeeritud või muud sissetulevad torud vajavad enne töötlemist, lihvimist, painutamist või lõplikku kokkupanekut rangemat mõõtmete kontrolli. Tegelik joonise konfiguratsioon valitakse nõutava viimistletud läbimõõdu, seina paksuse, sisemise täpsuse, materjali, läbikäigu vähendamise ja tootmispikkuse hulgast.
Toru asetatakse tõmbamisjaama ja selle ettevalmistatud ots lastakse läbi matriitsi. Olenevalt protsessist asetatakse toru sisse pistik või südamik. Seejärel tõmbab hüdrosilinder toru kontrollitud kiirusega läbi tööriistade.
Hüdraulilise ajami peamine eelis on see, et tõmbekiirust ja hüdraulilist rõhku saab reguleerida vastavalt erinevatele torude suurustele ja materjalidele. See on kasulik, kui tootmisliin käsitleb rohkem kui ühte toru spetsifikatsiooni või kui joonistusgraafik nõuab käikude vahel erinevaid töötingimusi.
Eelpingestatud suletud raam toetab stantsi, kelku, silindrit ja sellega seotud komponente. Toru telje, stantsi telje ja südamiku telje vahelise suhte säilitamine on oluline, kuna vale joondamine võib mõjutada seina paksust, ovaalsust ja pinna kvaliteeti.
Toru tõmmatakse läbi matriitsi ilma sisemise korgita. Sellel meetodil on lihtsam tööriistade paigutus ja see sobib siis, kui põhinõue on välisläbimõõdu vähendamine, mitte siseläbimõõdu ja seina paksuse range kontroll.
Statsionaarne pistik juhib joonistamise ajal siseläbimõõtu. Tavaliselt valitakse see siis, kui nii välisläbimõõtu kui ka seina paksust on vaja täpsemalt kontrollida kui vajumisega.
Kork asetseb toru sees ja liigub koos tõmbamisprotsessiga. Meetod võib pakkuda erinevat tasakaalu vähendamise, sisemõõtmete juhtimise ja tõmbejõu vahel, nii et tööriistade valik peaks põhinema toru tegelikul spetsifikatsioonil.
Pikk südamik läbib toru tõmbamise ajal ja tagab suurema kontrolli siseläbimõõdu ja seina paksuse üle. Seda peetakse üldiselt silmas, kui sisemõõtmete nõuded on nõudlikumad.
Neli meetodit ei ole iga toru puhul omavahel asendatavad. Enne tööriistade paigutuse valimist tuleks üle vaadata materjali tugevus, algmõõtmed, valmismõõtmed, vähendamine läbisõidu kohta, määrimine ja nõutavad tolerantsid.
Tõmbejõudu ei vali ainult toru läbimõõt.Kaks sama välisläbimõõduga toru võivad vajada väga erinevat masina võimsust materjali tugevuse, seina paksuse, redutseerimise, tööriistade ja määrimise erinevuste tõttu.
Süsinikterasel, roostevabal terasel, legeerterasel, vasel, alumiiniumil, messingil, titaanil ja muudel metallidel on erinevad deformatsiooniomadused. Suurema tugevusega materjalid või raskemad reduktsioonid nõuavad üldiselt suuremat tõmbejõudu ja sobivat tööriistade paigutust.
Sissetulev välisläbimõõt, seina paksus, viimistletud välisläbimõõt, viimistletud seina paksus ja toru pikkus määravad igal läbimisel vajaliku vähendamise. Neid väärtusi on vaja enne masina mudeli ja tööriistade lõplikku koostamist.
Efektiivne viimistletud toru pikkus sõltub masina mudelist. Kui tootmisliin käsitleb pikki torusid, tuleks olemasolevat tõmbekäiku ja masina paigutust kontrollida koos, mitte valida tõmbepinki ainult jõuvõimsuse põhjal.
Joonistamise kiirus mõjutab tsükli aega, kuid maksimaalne kiirus ei pruugi olla iga toru jaoks parim tootmissäte. Materjali käitumine, määrimine, tööriistad, redutseerimine ja pinnanõuded võivad määrata praktilise töökiiruse.
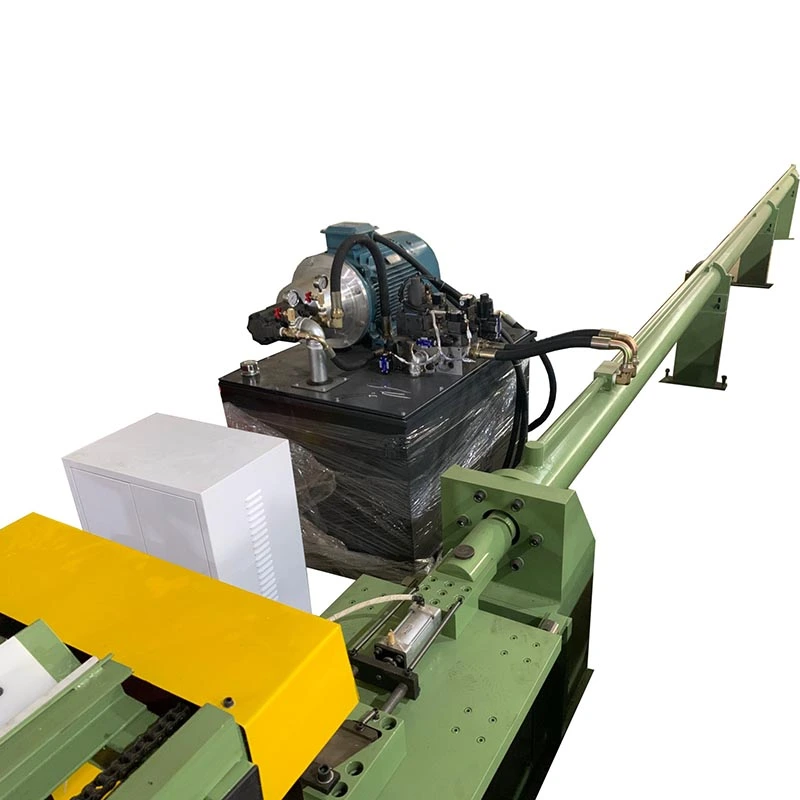
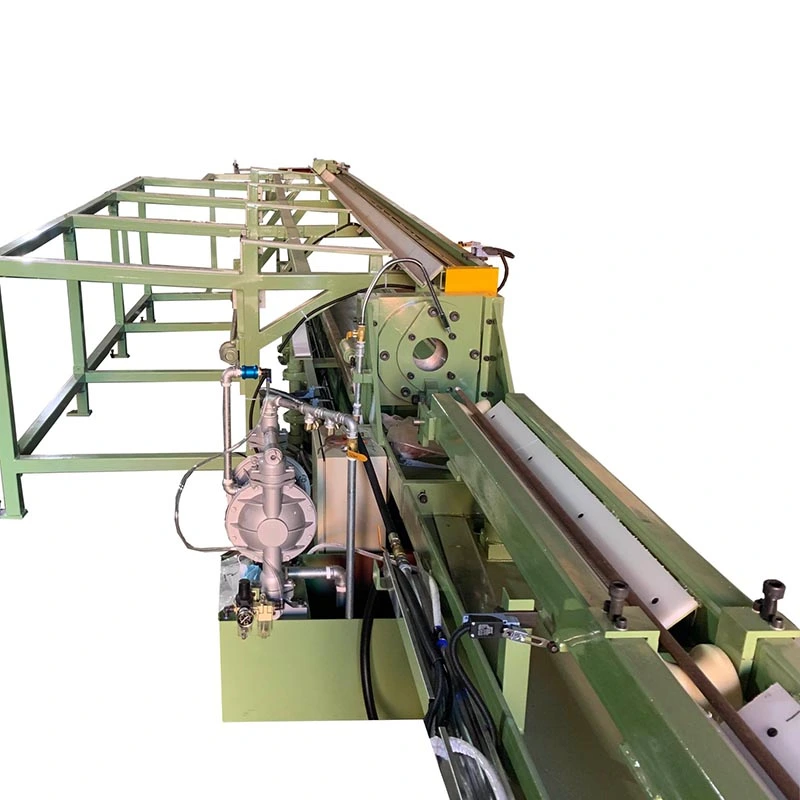
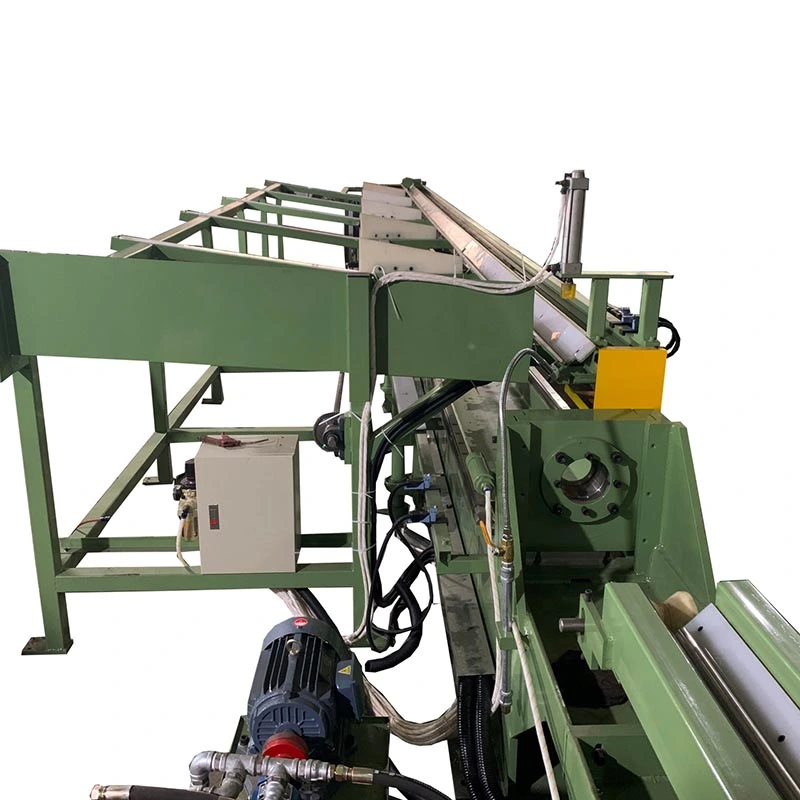
Torude hüdraulilist külmtõmbemasinat saab konfigureerida vastavalt nõutavale töömeetodile ja tootmismahule. PLC ja HMI juhtelemendid haldavad joonistamise järjekorda, kelgu liikumist, tagasikäiku, tööparameetreid ja masina olekut. Kui laadimine, mahalaadimine või korduvad tootmistsüklid tekitavad kitsaskoha, võib kaaluda torude käitlemise lisavarustust.
FangRong tarnib hüdraulilisi tõmbepinke erinevates jõuklassides. Allolev tabel näitab kaasasolevaid FR-seeria andmeid. Tegelik konfiguratsioon tuleb kinnitada vastavalt kliendi toru materjalile, mõõtmetele, joonistusmeetodile ja tootmisnõuetele.
| Mudel | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max Tõmbejõud (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Joonistamise kiirus (m/min) | 0-10 | 3-10 | 3-10 | 3-10 | 3-10 | 3-10 | 2-10 | 10-16 |
| Valmis toru tegelik pikkus (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Valmis toru OD vahemik (mm) | φ5 max | φ25 max | φ50 max | φ60 max | φ70 max | φ30 ~ φ80 | φ30 ~ φ100 | φ30 ~ φ100 |
| Max Valmis toru seina paksus (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Peamine õlisilinder (mm) | φ63*φ35 | φ80*φ45 | φ125 * φ70 * 3200 | φ125*φ70 | φ150 | φ180 * φ90 * 3000 | φ200*φ100 | φ280*φ150*9000 |
| Hüdraulikajaamade arv | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Töörõhk (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max Süsteemi rõhk (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Peamine õlipump (käsitsi muudetava kolvipump) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Põhimootor (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Kontuuri mõõtmed L × K × P (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Kaal (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Märkus spetsifikatsiooni kohta:Ülaltoodud väärtused pärinevad kaasasolevast FR mudeli tabelist ja on toodud viitamiseks. Masina lõplikud mõõtmed, jõuvõimsus, tööriistad, hüdrauliline konfiguratsioon ja tööparameetrid kinnitatakse vastavalt tegelikule toruprotsessile.
Külmtõmbamist saab kasutada silindritorude ja nendega seotud komponentide jaoks kasutatavate torude välisläbimõõdu, seina paksuse ja sisemõõtmete kontrollimiseks. Nõutav joonistusmeetod sõltub mõõtmete nõuetest enne lihvimist või töötlemist.
Torude hüdrauliline külmtõmbemasin suudab töödelda terastorusid mehaaniliste komponentide, tööstusseadmete, konstruktsiooniosade, soojusvahetite ja muude rakenduste jaoks, mis nõuavad torude kontrollitud mõõtmeid.
Vasest ja messingist torusid saab tõmmata mõõtmete reguleerimiseks HVAC-i, jahutusseadmete, soojusvahetite, torustiku komponentide ja elektriseadmete jaoks. Sobivad tööriistad ja tõmbekiirus sõltuvad materjali ja toru spetsifikatsioonist.
Alumiiniumtoru joonistamist kasutatakse seal, kus on vaja kontrollitud mõõtmeid ja kergeid torukujulisi sektsioone, sealhulgas valitud autotööstuses, soojusvahetites ja tööstuslikes rakendustes.
Titaan, niklisulamid ja muud erimetallid nõuavad protsessi parameetreid, mis sobivad nende tugevuse ja deformatsioonikäitumisega. Masina võimsus, tõmbemeetod, tööriistad ja vähendamise ajakava tuleks seetõttu kinnitada tegeliku materjaliklassi ja toru mõõtmete põhjal.
Enne valmistamist vaatab FangRong läbi toru materjali, sissetulevad mõõtmed, valmis mõõtmed, tõmbamismeetodi, vähendamise nõuded, toru pikkuse, tõmbejõu ja tootmise eesmärgi. Need parameetrid määravad hüdraulikasüsteemi, silindri töömahu, tööriistade paigutuse, masina käigu ja juhtimiskonfiguratsiooni.
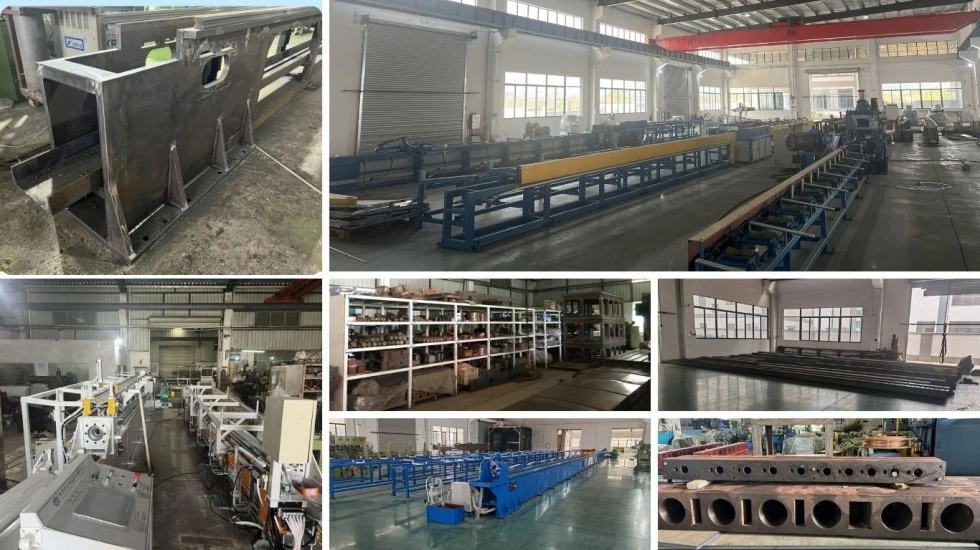
Masina raam, juhtrööpad, tõmbekelk, silindri kinnituskonstruktsioon ja stantsihoidja töödeldakse ja monteeritakse vastavalt seadme konstruktsioonile. Juhtrööpa joondamist kontrollitakse, kuna kelgu liikumine mõjutab otseselt toru ja tõmbetööriistade vahelist suhet.
Hüdrojõuseadet, peasilindrit, ventiile, torustikke ja nendega seotud komponente kontrollitakse monteerimisel ja kasutuselevõtul. Masina testis sisaldub hüdrauliline rõhk, silindri liikumine, klapi reaktsioon ja tööstabiilsus.
Juhtimissüsteem on konfigureeritud kokkulepitud masinafunktsioonide jaoks. PLC loogika ja HMI sätted hõlmavad joonistamist, kelgu liikumist, tagasikäiku, töörežiime ja asjakohast masina olekuteavet.
Valminud masin läbib tühikäigu, millele järgneb koormustestimine vastavalt kokkulepitud tehnilistele nõuetele. Enne saatmist kontrollitakse mehaanilist liikumist, hüdraulilist jõudlust, elektrilisi juhtseadiseid, joonistamisfunktsioone ja ohutusega seotud funktsioone.
FangRong on külmtõmbamisseadmete tootmisega tegelenud alates 1998. aastast. Selle varustusvalikusse kuuluvad hüdraulilised külmtõmbemasinad koos nendega seotud torude ja vardade töötlemise seadmetega.
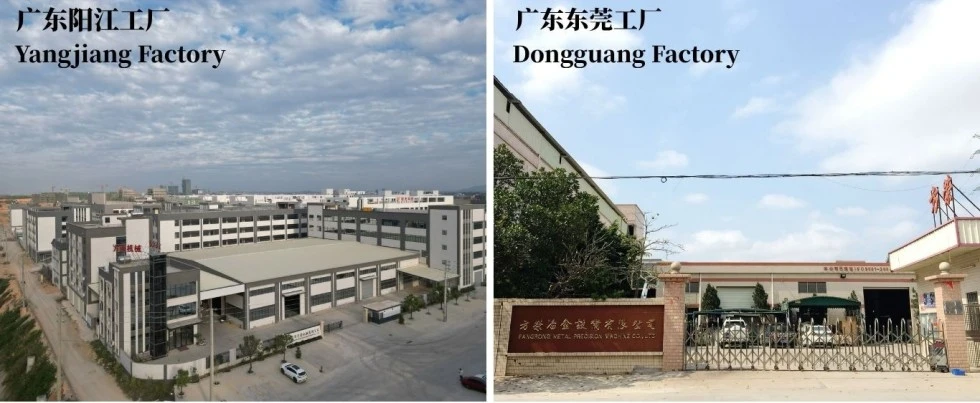
Ettevõttel on tootmisrajatised Dongguanis ja Yangjiangis Guangdongis, mille tootmine hõlmab mehaanilist valmistamist, töötlemist, hüdraulilist montaaži, elektrilist integreerimist, masinate kokkupanekut ja katsetamist. Aastane tootmisvõimsus ületab 650 masinat.
Projektide puhul, mis nõuavad enamat kui tõmbepingi, saab tootmisliini kavandada selliste protsesside ümber nagu sihitamine, joonistamine, sirgendamine, lõikamine ja faasimine vastavalt valmis toru nõuetele.
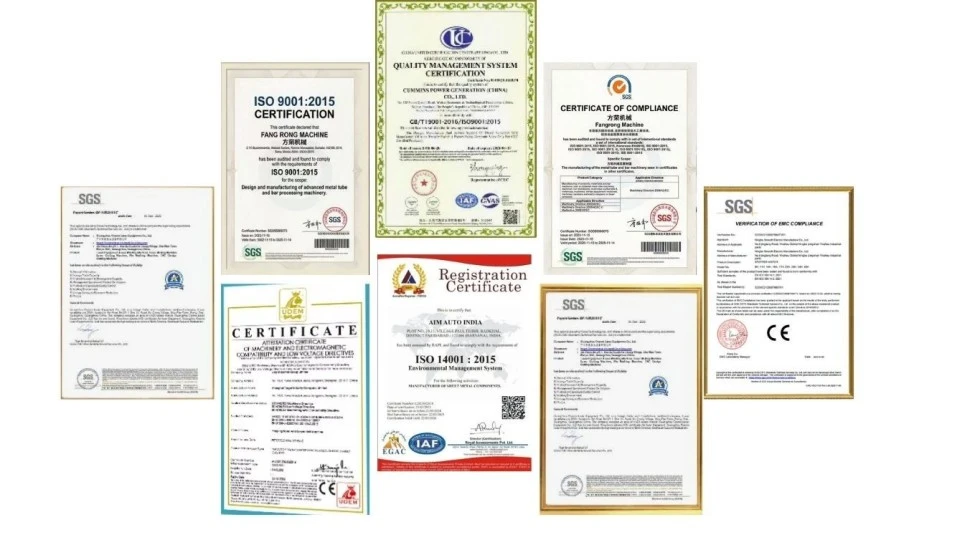
FangRongi kvaliteedijuhtimissüsteem on sertifitseeritudISO 9001:2015, tunnistuse nr.UQ231211R1.
Torude hüdrauliline külmtõmbemasin on varustatud CE-märgisega, mis põhineb masinadirektiivi 2006/42/EÜ kohaldatavatel nõuetel. Lõplik ohutuskonfiguratsioon kinnitatakse vastavalt masina disainile ja sihtturule.
SGS-i kontroll võib pakkuda täiendavat sõltumatut kontrolli võimalust klientidele, kes vajavad enne saatmist kolmanda osapoole kinnitust.
FangRong teatab enam kui 130 patendist, sealhulgas 32 leiupatendist ja enam kui 100 kasuliku mudeli patendist. Tüüpilised patendinumbrid on 2013207829011, 2008300532117 ja ZL2015 2 0842922.7.
Hinnapakkumiseks ja masinate valimiseks peaksid kliendid esitama toru materjali ja klassi, sissetuleva OD ja seina paksuse, viimistletud OD ja seina paksuse, toru pikkuse, nõutava joonistusmeetodi, kui see on teada, eeldatava tootmismahu ja saadaolevad töökoja tingimused.
MOQ: 1 komplekt.
Kogusepõhise ostmise korral saab pakkumise üles ehitada järgmiselt:
1 komplekt:Projekti standardpakkumine valitud mudeli ja konfiguratsiooni alusel.
2-4 komplekti:Kogusepõhine hind on saadaval pärast mudeli ja konfiguratsiooni kinnitamist.
5+ komplekti:Projekti või mahu pakkumine, mis põhineb seadmete koguvajadusel.
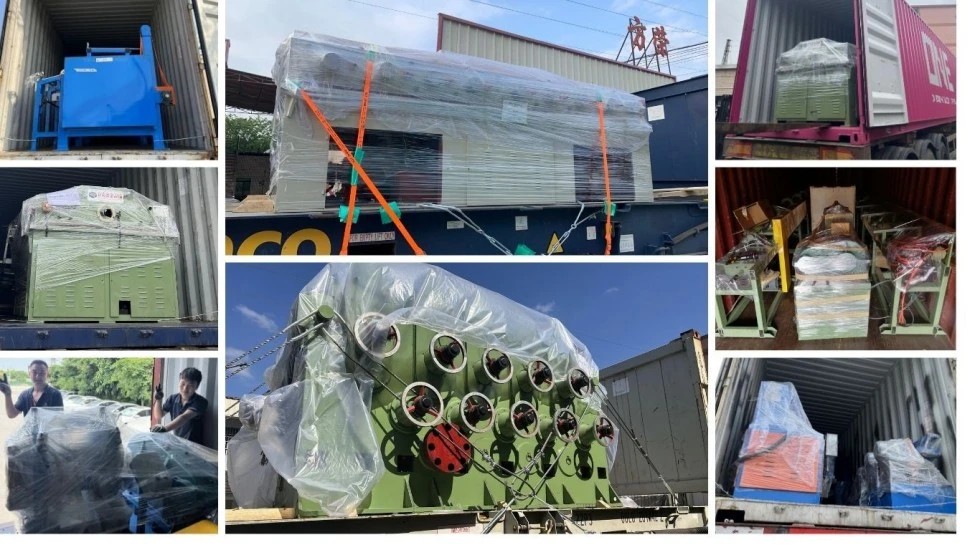
FOB Hiina laadimissadam.Konkreetne väljumissadam, pakkimiskorraldus ja saatmismõõtmed kinnitatakse kommertspakkumises vastavalt masina lõplikule konfiguratsioonile.
Tavaline tellimus:umbes 30–60 päeva FR-16 kuni FR-100 klassi seadmete puhul, olenevalt lõplikust konfiguratsioonist.
Suur või kohandatud tellimus:umbes 90–120 päeva suuremate mudelite või spetsiaalset automatiseerimist hõlmavate projektide puhul.
Kiirtellimus:olenevalt tootmisvõimsusest ja komponentide saadavusest võib olla võimalik lühem tarne. Kinnitatud tarnekuupäev tuleb märkida tellimuse dokumentidesse.
Makse:30% tagatisraha ja 70% saldo enne saatmist pärast tehase vastuvõtutesti (FAT).
Garantii:12 kuud alates kasutuselevõtust vastavalt kokkulepitud garantiitingimustele.
Alustage toru materjalist, sissetulevast OD-st ja seina paksusest, lõplikust OD-st ja seina paksusest, toru pikkusest, vajalikust vähendamisest ja tootmise eesmärgist. Neid parameetreid kasutatakse vajaliku tõmbejõu, masina käigu, tööriistameetodi ja hüdraulilise konfiguratsiooni määramiseks.
Vajumisel ei kasutata sisemist pistikut ja see reguleerib peamiselt välisläbimõõtu. Pistikujoonis tutvustab sisemisi tööriistu ava ja seina paksuse reguleerimiseks. Fikseeritud pistiku, ujuvpistiku ja liikuva südamiku meetodid pakuvad sisemiste mõõtmete kontrolli erineval tasemel.
Tõmbejõud sõltub materjali tugevusest, toru mõõtmetest, redutseerimisalast, stantsi geomeetriast, hõõrdumisest, määrimisest, tõmbekiirusest ja valitud tööriistadest. Seetõttu ei piisa ainult toru OD-st masina võimsuse määramiseks.
Jah, eeldusel, et toruhüdraulilise külmtõmbemasina võimsus ja tööriistad on sobivad. Süsinikteras, roostevaba teras, vask, alumiinium, messing, titaan ja muud sulamid võivad nõuda erinevaid tõmbeparameetreid, tööriistu ja redutseerimisgraafikuid.
Läbimiste arv sõltub koguvähendusest, materjali omadustest, lubatud vähendamisest ühe läbimise kohta, joonistusmeetodist ja lõplikest mõõtmetest. Suuremad koguvähendused jagatakse tavaliselt mitmeks käiguks, et hoida protsessi sobivates vormimistingimustes.
Jah. Olenevalt valmistootest saab tõmbemasinat kombineerida selliste protsessidega nagu suunamine, sirgendamine, lõikamine ja faasimine. Liini konfiguratsioon tuleks kindlaks määrata nõutava tootmisvoolu ja torude käsitsemismeetodi põhjal.
Neid saab töödelda, kui keevisõmbluse kvaliteet, toru seisund, materjal, mõõtmed ja nõutav vähendamine on külmtõmbamiseks sobivad. Enne joonistusprotsessi kinnitamist tuleks sissetuleva toru seisukord üle vaadata.
Esitage toru materjal ja klass, sissetulev OD ja seina paksus, valmis OD ja seina paksus, toru pikkus, joonistusmeetod, kui see on teada, nõutav väljund, läbimiste arv, kui see on kehtestatud, ja automatiseerimisnõuded. Töökoja mõõtmed ja teave toiteallika kohta on kasulikud ka masina lõplikuks planeerimiseks.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel