Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
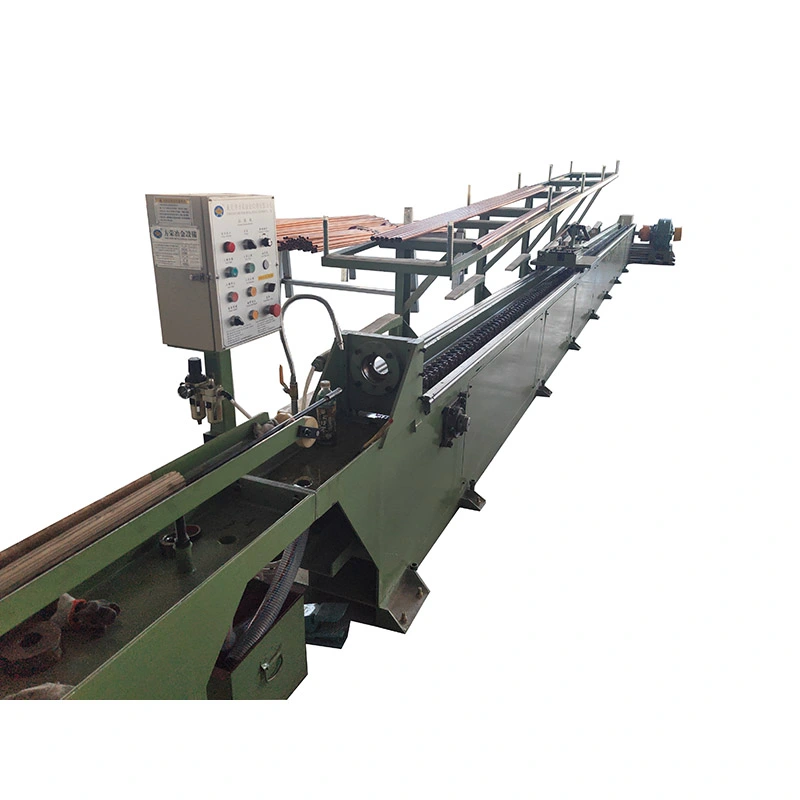
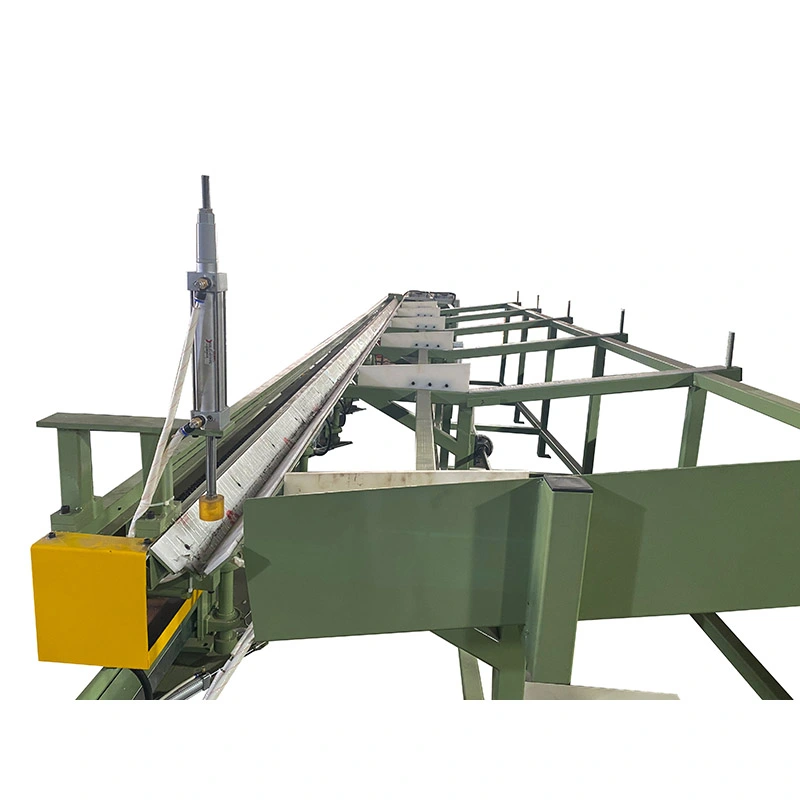
TheAutomaatne kett-külmtõmbemasinon mõeldud tootmisliinidele, kus torude ja lattide tõmbamine peab toimuma vähema käsitsi teisaldamisega tsüklite vahel. Selle kettajamiga kelk pakub7–1000 kN tõmbejõud, kiirendab kuni28 m/min, ja lööki kuni10 mtoodete puhul tavaliselt kuniØ250 mm. Toru tõmbamise ajal kontrollib südamik siseläbimõõtu ja seina paksust1–5 ahela konfiguratsioonidsuurendada väljundit, kui mitu tükki jagavad sama spetsifikatsiooni. Süsinikterasest, roostevabast terasest, vasest, alumiiniumist ja legeeritud torudest ja vardadest saab integreerida automaatse söötmise, väljalülitamise ja vastuvõtmise.
TheAutomaatne kett-külmtõmbemasinon mehaaniline külmtõmbepink, mis on ette nähtud metalltorude või täisvarraste läbimõõdu vähendamiseks, tõmmates tooriku toatemperatuuril läbi täppisvormi. Mootor, reduktorkäigukast ja vastupidav kett edastavad tõmbejõu kelgule, muutes masina eriti sobivaks tootmiseks, kuskorratavad joonistustsüklid, suhteliselt suur kiirus ja mitmeosaline tööon olulisemad kui hüdrosüsteemi paindlikkus.
FangRongi FR-seeria kaaned10 standardmudelit FR-16 kuni FR-250, mille nimitõmbejõud alates7 kN kuni 1000 kNja kiiruste joonistamine alates10 kuni 28 m/min. Sõltuvalt mudelist ja tööriistade paigutusest saab masin töödelda1 kuni 5 tükki ühes joonistustsüklis. Kui on vaja sisediameetrit ja seina paksust reguleerida, saab torutõmbekonfiguratsioone varustada südamikusüsteemiga.


Toorik valmistatakse esmalt ette nii, et selle esiots saaks siseneda stantsi ja haarata tõmbekelguga. Pärast kinnitamist liigub kelk mööda juhtrööpaid, samal ajal kui kettajam tõmbab materjali läbi matriitsi. Läbisõidu ajal ristlõikepindala väheneb, samal ajal kui stants kontrollib valmis välismõõtmeid. Torurakenduste puhul saab sisemise geomeetria juhtimiseks kasutada sobivat torni.
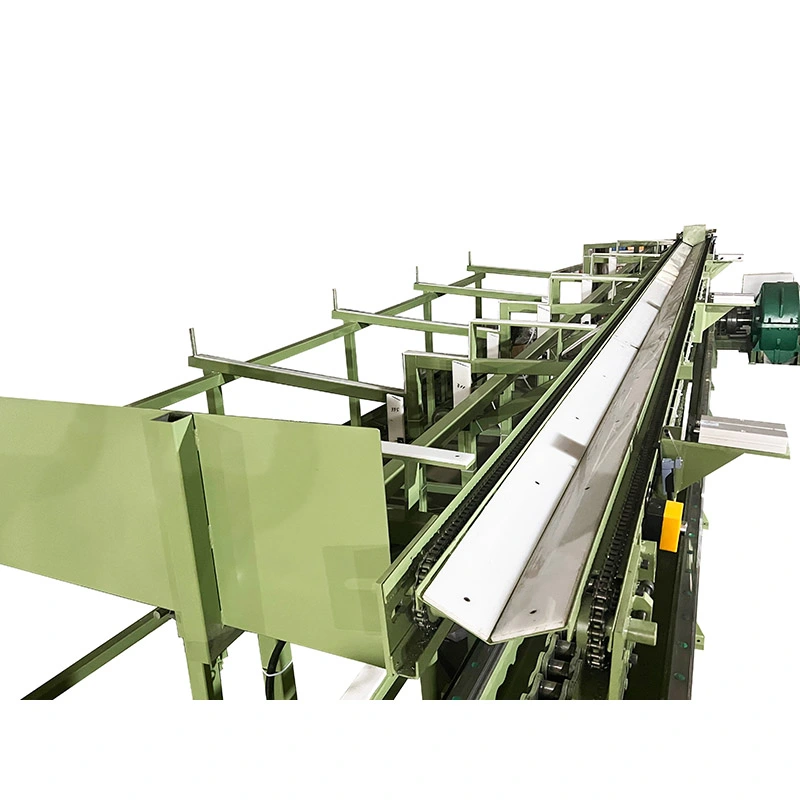
Pärast joonistuskäigu lõpetamist naaseb kelk algasendisse ja laaditakse järgmine toorik. Eraldi tagasivooluajam on kasulik korduval tootmisel, kuna kelk ei pea oma tagasiliikumisel tuginema peamisele tõmbemootorile.
Automatiseerimine on kõige kasulikum, kui sama materjali ja suuruse kombinatsiooni toodetakse korduvalt. Automaatsöötur võib vähendada käsitsi laadimist tsüklite vahel, samas kui automaatne lõikamis- ja vastuvõtuseadmed võivad pärast joonistamist käsitsemist lihtsustada. Väikeste partiide puhul, mille suurust muudetakse sageli, võib käsitsi laadimine olla ökonoomsem kui täieliku automaatse liini paigaldamine.
Seetõttu saab masinat konfigureerida vastavalt tootmismustrile, mitte sundida iga klienti samasse automatiseerimispaketti. Saadaolevad valikud hõlmavadautomaatne söötmine, automaatne lõike- ja vastuvõturiiulid, mille joonistusribade arv ja käigu pikkus on määratud vastavalt tegelikule tootmisvajadusele.
Külmtõmbamine valitakse tavaliselt siis, kui kuumvaltsitud või ekstrudeeritud materjal ei taga valmiskomponendi nõutavat mõõtmete ühtlust. Matriit määrab lõpliku välismõõtme, samas kui läbimise ajakava, tööriistade seisukord, määrimine ja sissetuleva materjali kvaliteet määravad tegeliku tulemuse.
See on oluline toodete puhul, mida hiljem lihvitakse, töödeldakse, monteeritakse või vormitakse. Stabiilne tõmmatud läbimõõt võib vähendada materjali hulka, mis tuleb järgmises protsessis eemaldada, kuid külmtõmbamist ei tohiks käsitleda iga viimistlustoimingu asendajana.
Kuna materjal on moodustatud ilma seda kuumtöötlemistemperatuurini kuumutamata, võib joonistusprotsess anda puhtama ja ühtlasema pinna kui saabuv kuumtöödeldud materjal. Samal ajal põhjustab plastiline deformatsioontöö karastamine, mis võib suurendada tugevust ja kõvadust. Selle muutuse suurus sõltub materjali kvaliteedist, vähendamisest ja läbimiste arvust.
Sel põhjusel peaksid kliendid joonistusgraafiku koostamisel määratlema nii nõutava mõõtmete tulemuse kui ka nõutavad mehaanilised omadused. Roostevaba teras, süsinikteras, vasesulamid ja muud materjalid ei vaja tingimata samu redutseerimis- või määrimistingimusi.
Keti ja käigukasti paigutus tagab otsese mehaanilise jõuülekande ajamisüsteemi ja veokelgu vahel. Sobivate väikeste ja keskmise suurusega toodete puhul võib suhteliselt suur tõmbekiirus aidata suurendada toodangut ilma hüdraulilist jõuallikat kasutamata. See konfiguratsioon on eriti kasulik, kui sama joonistustoimingut korratakse kogu vahetuse jooksul.
Olenevalt masina mudelist ja matriitsi paigutusest,1 kuni 5 toru või baarisaab töödelda samaaegselt. Mitmeosaline joonistamine on kõige väärtuslikum siis, kui on vaja pidevalt mitut identset toodet. See on vähem kasulik sagedaseks väikesepartiiliseks tootmiseks, kuna tööriistade muudatused ja laadimiskorraldus võivad kompenseerida teoreetilise võimsuse suurenemise.
Spetsiaalne tagasivoolumootor toob kelgu pärast joonistuskäiku tagasi. Suure tsükliga tootmisel võib iga tsükli mittetõmbava osa vähendamine parandada masina kasutamist ja muuta tegelik väljund teoreetilisele joonistusvõimsusele lähemale.
FR-seeria pakub erinevaid tõmbejõude, kettide paigutust, mootori võimsust ja käigupikkust, nii et masinat saab sobitada vajaliku materjali ja toote suurusega. Kui klient vajab pikemaid tõmmatud pikkusi, saab määrata pikemaid tõmbeid, samas kui esmaseks eesmärgiks on läbilaskevõime, võib kaaluda mitme ahelaga tööriistade kasutamist.
Vajalikku masinamudelit ei tohiks valida ainult valmis läbimõõdu järgi. Tõmbejõud sõltub alustatud ja valmis ristlõike pindalast, materjali tugevusest, vähenemisest läbisõidu kohta, stantsi geomeetriast, määrimisest ja muudest protsessi tingimustest. Suurem läbimõõt pehmes materjalis võib vajada vähem jõudu kui väiksem läbimõõt kõrgtugevas sulamis.
Hinnapakkumise ja tehnilise kinnituse saamiseks esitagematerjali klass, algläbimõõt ja seina paksus, valmis läbimõõt ja seina paksus, vajalik pikkus, tükkide arv tsükli kohta ja sihttoodang. Seejärel saab FangRong kindlaks teha, kas vajalik tõmbejõud ja masina konfiguratsioon on sobivad.
| Mudeli/tehnoloogia parameeter | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Max Tõmbejõud (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Max Joonistusreis (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Joonistamise kiirus (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Mootori tagastusvõimsus (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Reduktor mudel | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Chain Pitch | 1,5" | 2" | 2,5" | 3" | 4" | 3" kahekordne | 4" kahekordne | 5" kahekordne | 4" kolmik | 5" kolmekordne |
| Põhimootori võimsus (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Mõõtmed (P*L*K) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Konfiguratsioonivalikud:torusüdamiksüsteem, automaatne söötja, automaatne lõikur, vastuvõturest, 1-5 ahelaga joonistusseade ja kohandatud käigupikkus. Lõplik konfiguratsioon kinnitatakse vastavalt kliendi materjalile, mõõtmetele ja tootmisnõuetele.
Kett-tõmbepinke saab kasutada torude ja varraste toodete jaoks, mis nõuavad kontrollitud läbimõõtu ja korratavaid mõõtmeid, sealhulgas valitud autotorud, võllid ja muud töödeldud osad. Peamine eelis on järjepidevus enne järgmist töötlemis- või vormimisoperatsiooni.
Värvilisi materjale saab külmtõmmata, kui on vaja kitsamaid mõõtmeid ja kontrollitud pinda. Vase ja alumiiniumi puhul tuleb aga tõmbegraafik ja määrimine sobitada materjaliga, sest liigne deformatsioon ühe käiguga võib mõjutada pinna kvaliteeti ja mõõtmete stabiilsust.
Roostevaba ja erisulamid nõuavad üldiselt hoolikamat läbilaskevõimet nende suurema deformatsioonikindluse ja töökõvenemise tõttu. Nendes rakendustes tuleks masina jõud valida tegeliku joonise arvutuse põhjal, mitte lihtsalt sobitada valmis läbimõõt masina mudeliga.
Tahke varda joonistus sobib rakendusteks, kus valmis latt töödeldakse tihvtideks, võllideks, kinnitusdetailideks või muudeks täppiskomponentideks. Kui allavoolu protsess hõlmab juba olulist treimist või lihvimist, tuleks külmtõmbamise väärtust võrrelda materjali kogusega, mis muidu eemaldataks.
Iga projekt on konfigureeritud vastavalt kliendi joonistusmaterjalile ja tootmiseesmärgile. Stantsihoidiku mõõtmed, südamiku paigutus, kelgu konfiguratsioon, ketisüsteem, mootori võimsus ja valikuline automaatika kinnitatakse enne tootmist. See takistab masina valimist ainult nimiläbimõõdu järgi, jättes tähelepanuta tegeliku tõmbejõu.
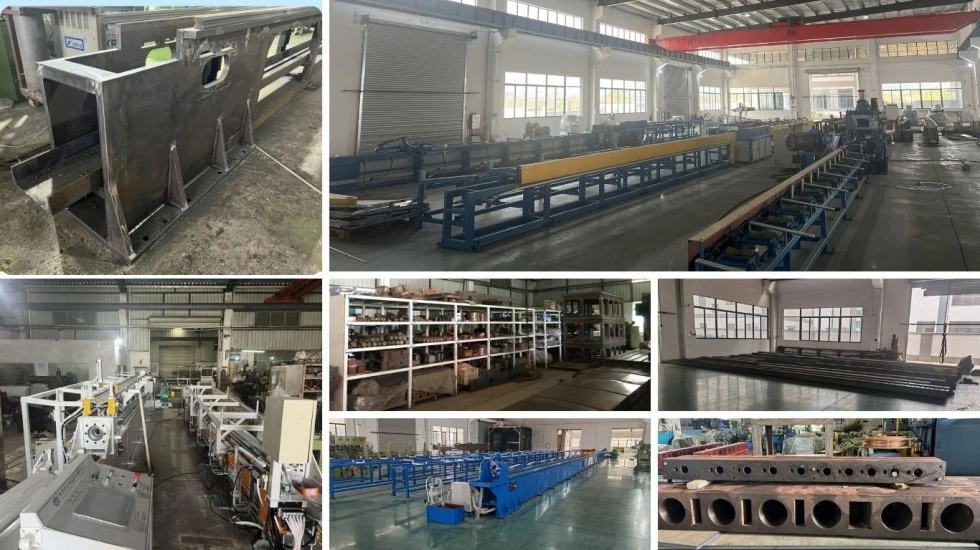
Tootmisprotsess hõlmab tooraine kontrolli, töötlemist, käigukasti ja keti kokkupanekut, kelgu paigaldamist, elektrilist integreerimist ja lõplikku joondamist. Juhtsiinid töödeldakse vastavalt märgitud sirgusnõudele≤0,3 mm/m.
Tehase testimine hõlmab tühikäigukatset, millele järgneb nimijõu koormuskatse. Kui kliendi näidised on saadaval, saab enne saatmist kasutada tegelikke joonistamiskatseid, et kontrollida masina jõudu, liikumist ja protsessi sobivust. See on eriti kasulik kohandatud masinate ja mitmeahelaliste konfiguratsioonide puhul.
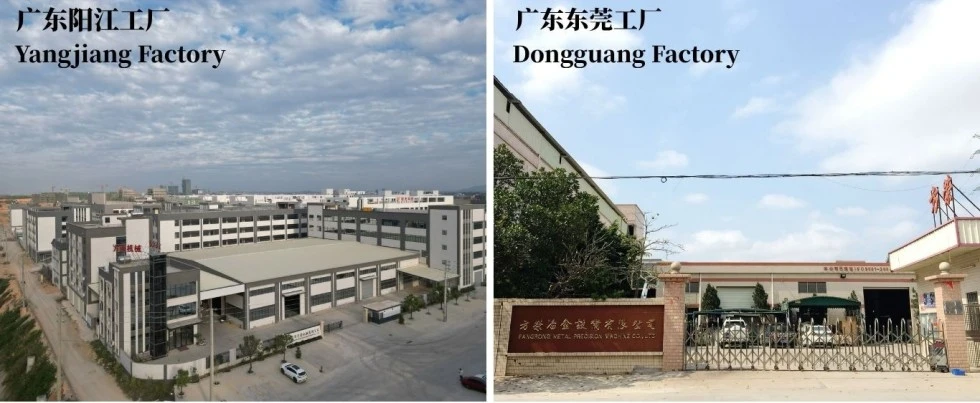
Alates sellest ajast on FangRong tegelenud kett-tüüpi tõmbepingi projekteerimisega1998ja toodab FR-seeriat oma tootmisrajatiste kaudu Hiinas Dongguanis ja Yangjiangis. Ettevõte ekspordib rohkem kui 70 riiki ja aastane tootmisvõimsus on üle 650 masina.
Insenerimeeskond toetab masinate valimist, tõmbejõu arvutamist, stantsi konfigureerimist, läbimise ajakava väljatöötamist ja automatiseerimise planeerimist. Pärast paigaldamist saab korraldada ka kasutuselevõtu ja operaatori koolituse vastavalt projekti mahule.
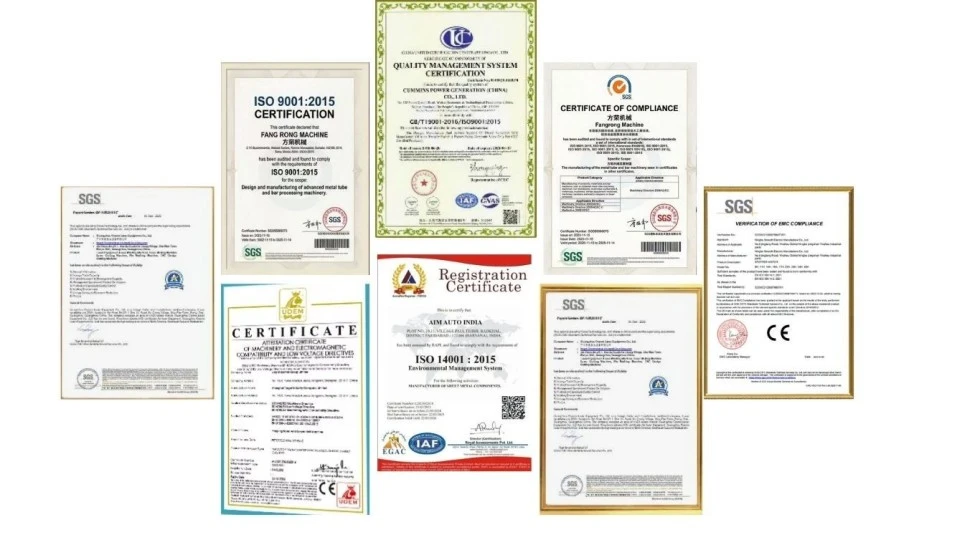
ISO 9001:2015kvaliteedijuhtimise dokumentatsiooni rakendatakse ettevõtte tootmis- ja teenindusprotsessidele. Sertifikaadi nr.UQ231211R1.
CE-märgison ette nähtud masina standardkonfiguratsiooni jaoks, mis põhineb masinadirektiivil2006/42/EÜnõuded.
SGS ülevaatussaab korraldada, kui kliendi ostu- või tehase vastuvõtuprotsessi osana on vaja sõltumatut kontrolli.
FangRong teatab ka riiklike leiutiste ja kasulike mudelite patentide portfellist, mis hõlmab oma joonistusmasina tehnoloogia elemente.
Masina standardkonfiguratsioon tarnitakse vastavalt kinnitatud hinnapakkumisele ja see sisaldab tavaliselt peaajami, reduktori käigukasti, ketimehhanismi, tõmbekelku, stantsihoidjat, juhtimissüsteemi ja vajalikke masinakooste. Torutõmbeprojektid võivad sisaldada vastavat südamiku paigutust.
Matriitsid, spetsiaalsed tööriistad, automaatne söötmis-, lõikamis- ja vastuvõtuseadmed tuleks kinnitada eraldisest need komponendid sõltuvad kliendi toote mõõtmetest ja tootmise paigutusest.
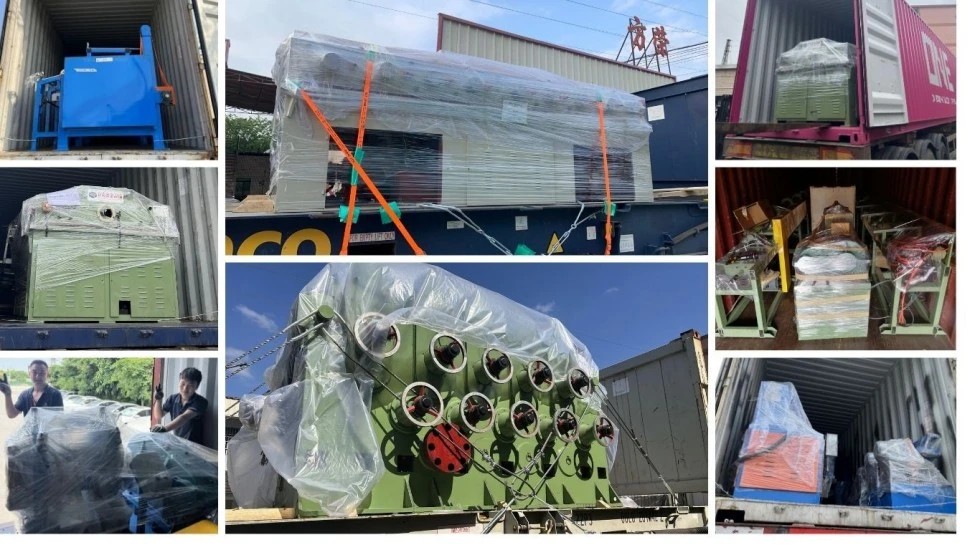
Automaatne kett-külmtõmbemasin on ette nähtud ekspordiks koos pikamaavedudeks sobiva pakendiga. Enne tarnimist peab klient kinnitama töökoja ruumi, elektrivarustuse, materjalivoo ja vundamendi või ankurdamise nõuded, mis on näidatud kaasasolevas paigaldusdokumentatsioonis.
MOQ: 1 komplekt.Ühe masina puhul põhineb pakkumine valitud FR mudelil ja kinnitatud konfiguratsioonil. Sest2-4 komplekti, kogusepõhist hinnakujundust saab tsiteerida pärast mudeli ja tarnenõuete kinnitamist. Sest5 komplekti või rohkem, projekti või mahu hinnad on saadaval masina lõpliku konfiguratsiooni põhjal.
Tavalised tellimused:umbes 30–60 päeva standardsete FR-16 kuni FR-100 konfiguratsioonide puhul.
Suured või kohandatud tellimused:ligikaudu 90-120 päeva FR-150 ja suuremate masinate või spetsiaalset automatiseerimist hõlmavate projektide puhul.
Kiirtellimused:võib kaaluda kiirendatud ajakava, kui tootmisvõimsus ja komponentide saadavus seda võimaldavad. Kinnitatud kiirtarnekuupäev tuleks märkida müügilepingusse, mitte eeldada standardset tarneaega.
Tavaline maksekorraldus on30% tagatisraha tellimuse kinnitamisel ja 70% enne saatmist pärast tehase vastuvõtmise testimist. Tavaline garantiiaeg on12 kuud alates kasutuselevõtust, vastavalt lõplikule müügilepingule.
FR-seeriat saab konfigureerida erinevate metallmaterjalide jaoks, sealhulgas süsinikteras, roostevaba teras, vask, alumiinium ja valitud sulamitooted. Sobiv masinamudel sõltub materjali tugevusest, algsuurusest, valmis suurusest ja vähendamisest, mitte ainult materjali nimest.
Jah, automaatse kett-külmtõmbemasina platvormi saab konfigureerida torude või täisvarrastega joonistamiseks. Torurakendused võivad vajada südamikusüsteemi, samas kui täisvarraste joonistamisel kasutatakse vastavat stantsi ja tööriistade paigutust. Vajalikud tööriistad tuleb enne tellimist kinnitada toote mõõtmetega.
FR-seeriat saab konfigureerida1 kuni 5 tükki joonistustsükli kohta, olenevalt mudelist, toote mõõtmetest ja stantsi paigutusest. Mitmeosaline joonistus sobib kõige paremini sama suurusega korduvaks tootmiseks kui sagedasteks väikeste partiide tellimusteks.
Võrrelge vajalikku tõmbejõudu iga mudeli nimijõuga. Saada tootjale tõmbejõu arvutamiseks materjali klass, alg- ja valmismõõtmed, vähendamine läbisõidu kohta ja nõutav väljund. Ainult valmis läbimõõdu järgi valimine võib põhjustada tarbetult suure masina või ebapiisava tõmbevõimsuse.
Tavalise tõmbamise jaoks tuleb esiots tavaliselt ette valmistada nii, et see pääseks matriitsi sisse ja oleks kelguga haaratud. See, kas on vaja eraldi osutusmasinat, sõltub sissetulevast materjalist ning valitud söötmis- ja ettevalmistusmeetodist. Osutusseadmetest saab rääkida, kui on vaja integreeritud tootmisliini.
Mitte tingimata. Automaatsed söötmis-, lõikamis- ja vastuvõtusüsteemid on valikulised konfiguratsioonid ja need tuleks pakkumises eraldi välja tuua. Need on kõige väärtuslikumad stabiilsete ja suuremahuliste tellimuste puhul, kus käsitsi teisaldamise vähendamisel on mõõdetav mõju tootmise efektiivsusele.
Pakkudamaterjali klass, OD ja seina paksus või varda läbimõõt, viimistletud mõõtmed, nõutav joonise pikkus, sihttoodangu maht, tükkide arv tsükli kohta ja saadaolev toiteallikas. Tootejoonised või näidismaterjal on kasulikud ka tööriistade ja protsesside nõuete kinnitamiseks.
Tavalised FR-16 kuni FR-100 masinad nõuavad üldiselt30-60 päeva. Tavaliselt nõuavad suuremad FR-150 ja uuemad mudelid või kohandatud automatiseerimisega masinad90-120 päeva. Kiiret tarnimist hinnatakse praeguse tootmisvõimsuse ja komponentide saadavuse järgi.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel