Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
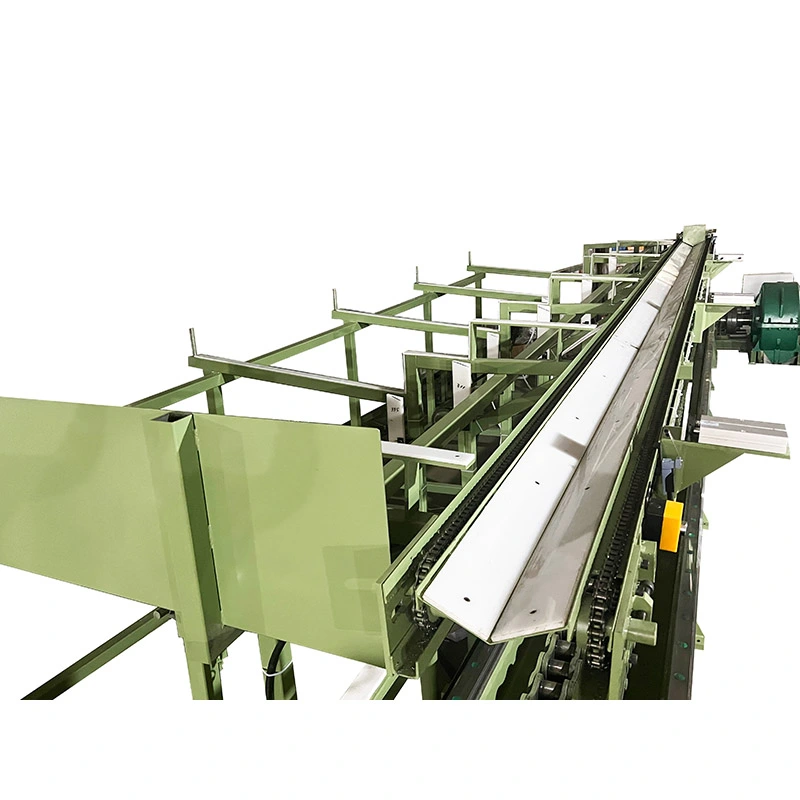
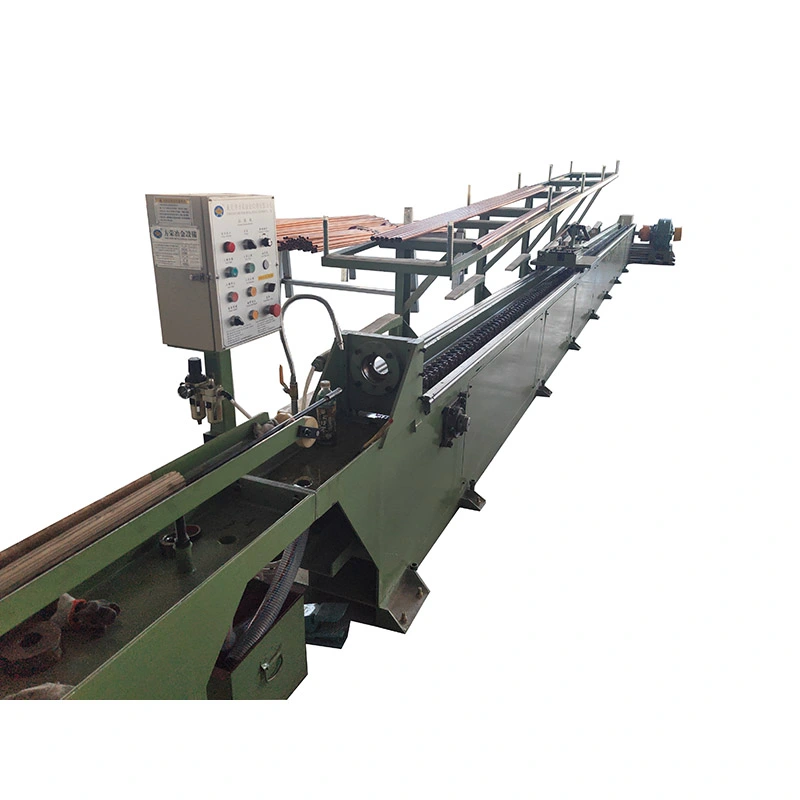
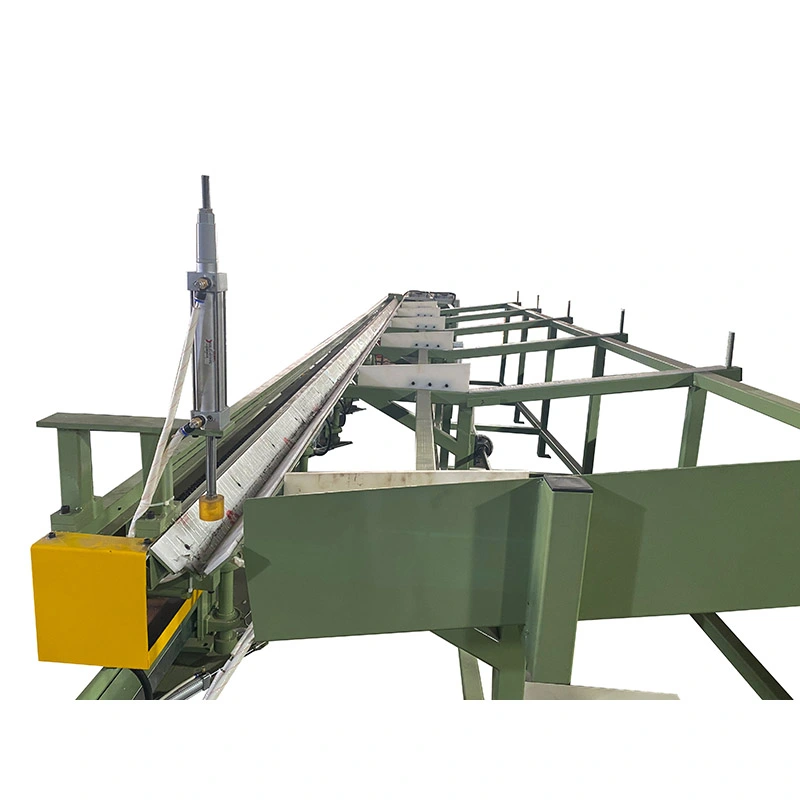
TheKaheahelaline külmtõmbemasinon ehitatud suure jõuga tõmbamiseks, kus üks tõmbekett võib tekitada kelku ebaühtlase koormuse. Sellesünkroniseeritud kaheahelaline ajamjaotab tõmbejõu ühtlasemalt, aidates säilitada stantsi joondamist ja stabiilset tööd suure läbimõõduga, paksuseinaliste või ülitugevate torude ja lattide töötlemisel. Mudelid FR-16 kuni FR-600 pakuvad1–300 tonni tõmbejõudu, kiirendab kuni30 m/minja kohandatavad löögid10 m või rohkem. Valikuline 1–5 ahelaga tõmbamine ning automaatne etteandmine, lõikamine ja vastuvõtmine toetavad süsinikterase, legeerterase, roostevaba terase, vase, alumiiniumi, titaani ja erisulamite suuremahulist tootmist.
TheKaheahelaline külmtõmbemasinon mehaaniline tõmbepink, mis on ette nähtud metalltorude ja tahkete vardade külmtõmbamiseks läbi matriitsi ümbritseva õhu temperatuuril. See kasutab tõmbekelgu tõmbamiseks kahte paralleelset rasket ketti, jaotades koormuse masina mõlemale küljele, selle asemel, et koondada tõmbejõud ühele ketile.
See konfiguratsioon on eriti kasulik suure läbimõõduga torude, paksuseinaliste toodete, ülitugevate sulamite või suhteliselt suurt tõmbejõudu nõudvate toodete tõmbamisel. FR-seeria hõlmab 16 standardmudelit FR-16-st kuni FR-600-ni, tõmbejõududega 1-300 tonni ja tõmbekiirustega 7-30 m/min. Olenevalt tootest ja tööriistade paigutusest saab masinat konfigureerida ühe või mitme ahela jaoks, sealhulgas kuni viie toru või varda samaaegseks tõmbamiseks.
Torude tootmiseks saab masinat varustada südamikusüsteemiga. Automaatseid söötmis-, lõikamis- ja vastuvõtuseadmeid saab integreerida ka siis, kui klient vajab käsitsi laaditava tõmbepingi asemel pidevamat tootmisliini.
Tavalises üheahelalises veopingis on tõmbejõud koondunud piki kelgu ühte külge. Kuna masina suurus ja tõmbejõud suurenevad, võib see paigutus tekitada kelku, juhtsüsteemi ja stantsikoostu ekstsentrilise koormuse. Tulemuseks võib olla kiirenenud mehaaniline kulumine, joondusprobleemid ja ebastabiilne toote geomeetria.
TheKaheahelaline külmtõmbemasinlahendab selle probleemi, kasutades kahte sünkroniseeritud ketti, mis paiknevad kelgu vastaskülgedel. The balanced pulling arrangement helps keep the carriage travelling more evenly through the drawing stroke and reduces the tendency for the carriage to twist under load.
See on kõige olulisem siis, kui tõmbejõud on suur või kui pikkade toodete puhul on oluline mõõtmete ühtlus. Väikeste, väikese jõuga torude või vardarakenduste puhul võib kaheahelaline süsteem anda siiski vähem praktilist kasu kui raskeveokite tootmisliinidel. Seetõttu peaks masina valik põhinema tegelikel tõmbejõu- ja läbimisnõuetel, mitte lihtsalt valima suurima saadaoleva mudeli.
Toorik valmistatakse ette vastavalt valitud joonistusprotsessile ja asetatakse läbi matriitsi. Torude tõmbamiseks paigaldatakse torude mõõtmete, materjali ja vähendusgraafiku järgi vajalik torni paigutus. Tõmbekelk haarab ettevalmistatud toru või lati ja tõmmatakse sünkroniseeritud ketisüsteemi abil läbi matriitsi.
Tõmbekäigu ajal vähendab või kontrollib stants tooriku välismõõtmeid, samal ajal kui südamik kontrollib sisemist geomeetriat, kui on vaja sisemist suurust. Pärast joonistuskäiku naaseb kelk algasendisse ja laaditakse järgmine toorik.
Tegelik mõõtmete tulemus sõltub materjali kvaliteedist, algmõõtmetest, stantsi geomeetriast, torni konstruktsioonist, määrimisest, vähendamisest ühe läbimise kohta ja masina joondamisest. Sel põhjusel ei tohiks joonistusmasinat määrata ainult valmis läbimõõdu järgi.
| Mudel | Tõmbejõud | Joonistamise kiirus | Peamine mootor | Käigukast | Kett / plaat | Tagastusmootor | Tagastussuhe |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 tonn | 25 m/min | 5,5 kW | ZQ350 | 1,5" | 0,75 kW | 1:10 |
| FR-25 | 1-3 tonni | 30 m/min | 7,5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 tonni | 30 m/min | 22 kW | ZQ500 | 2,5" | 1,5 kW | 1:10 |
| FR-76 | 10 tonni | 25 m/min | 30 kW | ZQ650 | 3" | 1,5 kW | 1:10 |
| FR-80 | 12 tonni | 25 m/min | 37 kW | ZQ750 | 3,5" | 1,5 kW | 1:10 |
| FR-100 | 15 tonni | 25 m/min | 45 kW | ZQ850 | 4" | 2,2 kW | 1:15 |
| FR-120 | 20 tonni | 20 m/min | 55 kW | ZQ1000 | 3,5" topelt | 2,2 kW | 1:15 |
| FR-150 | 30 tonni | 15 m/min | 75 kW | ZQ1000 | 4" kahekordne | 3 kW | 1:15 |
| FR-180 | 40 tonni | 15 m/min | 90 kW | ZL115 | Tahvel Z4824152.4 | 3,7 kW | 1:15 |
| FR-200 | 60 tonni | 10 m/min | 110 kW | ZL130 | Tahvel Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 tonni | 8 m/min | 132 kW | 500 ZFY | Plaat 200 | 5,5 kW | 1:20 |
| FR-300 | 100 tonni | 8 m/min | 166 / 200 kW | ZFY560 | Plaat 220 | 5,5 kW | 1:20 |
| FR-350 | 120 tonni | 8 m/min | 225 kW | ZFY630 | Plaat 250 | 7,5 kW | 1:20 |
| FR-400 | 150 tonni | 8 m/min | 250 kW | ZFY710 | Plaat 300 | 7,5 kW | 1:20 |
| FR-500 | 200 tonni | 8 m/min | 315 kW | ZFY800 | 2 × 2 plaati 300 | 7,5 kW | 1:20 |
| FR-600 | 300 tonni | 7 m/min | 400 kW | ZFY800 | 2 × 2 plaat 350 | 7,5 kW | 1:20 |
Loetletud spetsifikatsioonid on standardkonfiguratsioonid. Mootori võimsust, tõmbekäiku, tööriistu, etteande paigutust ja automatiseerimist saab reguleerida vastavalt kliendi materjalile, mõõtmetele ja tootmisnõuetele.
Keti valik muutub vajaliku tõmbejõu kasvades olulisemaks. Väiksemad FR-mudelid kasutavad raskeveokite rull-kettide konfiguratsioone, samas kui suurema võimsusega mudelid alates FR-180-st ja ülespoole kasutavad plaatahela süsteeme.
| Seadistamine | Tüüpiline kasutus | Miks see on oluline |
|---|---|---|
| Tugev rullkett | Madal kuni keskmine tõmbejõud | Sobib standardsete torude ja lattide tõmbamiseks, kus vajalik tõmbejõud jääb rull-keti võimsuse piiresse. |
| Plaadi kett | Keskmine kuni väga suur tõmbejõud | Kasutatakse suurematel FR mudelitel, kus on nõutav suurem kandevõime ja vastupidavus rasketele tsüklilistele koormustele. |
For a customer drawing small stainless steel tubes, chain type may have little influence on product selection compared with die design and drawing force. For heavy-wall tubes or large-section bars, however, chain capacity, carriage rigidity and guide alignment become critical mechanical considerations.
FR-seeria Double Chain Cold Drawing Machine saab konfigureerida 1 kuni 5 joonistusriba jaoks, olenevalt masina mudelist ja tootenõuetest. Mitme ahelaga tõmbamine võimaldab sama tõmbamistsükli jooksul töödelda mitut toru või varda, suurendades väljundit ilma masina lineaarset kiirust lihtsalt suurendamata.
See konfiguratsioon on kasulik tootjatele, kes toodavad suures koguses sarnase suurusega torusid. Kui tooted erinevad märkimisväärselt läbimõõdu, materjali või vähendamise ajakava poolest, võib üheahelalist paigutust olla lihtsam kasutada ja ümber vahetada.
Kõiki FR-mudeleid saab varustada torutõmbetoruga. Torni konfiguratsioon tuleks valida vastavalt sellele, kas protsess nõuab sisediameetri, seina paksuse või sisepinna geomeetria kontrolli.
Näiteks võib hüdrosilindrite torusid tootev tootja vajada rangemat kontrolli nii välis- kui ka sisemõõtmete üle, mis muudab torni valiku ja läbipääsu disaini eriti oluliseks. Lihtne välisläbimõõdu vähendamise rakendus võib vajada teistsugust tööriistade paigutust.
Kliendid peaksid enne masina valimist esitama järgmise teabe:
Standardse masina saab konfigureerida valikulise automaatse seadmega, et vähendada käsitsi käsitsemist joonistustsüklite vahel. Saadaolevate valikute hulka kuuluvad:
Automatiseerimine on kõige kasulikum siis, kui masin töötab pidevalt korduvate tootespetsifikatsioonidega. Väikeste partiide tootmisel koos sagedase tööriistavahetusega võib lihtsam konfiguratsioon pakkuda paremat tasakaalu investeeringute ja toimimise paindlikkuse vahel.
Mudeli valimine peaks algama vajalikust tõmbejõust, mitte mootori võimsusest või masina suurusest. Vajalikku jõudu mõjutavad materjali tugevus, ristlõike vähenemine, hõõrdumine, stantsinurk, määrimine ja sissetuleva toru või lati seisukord.
As a practical rule, a customer producing light-gauge copper or aluminium tubes may require a relatively small FR model even at higher production speeds. In contrast, stainless steel, alloy steel or thick-wall products can require substantially higher pulling force even when the finished diameter is relatively small.
Mudelid FR-16 kuni FR-150 sobivad üldiselt väiksema ja keskmise tõmbejõuga rakendustele, samas kui FR-180 ja suuremad mudelid on mõeldud järjest raskemateks tõmbetöödeks. Lõplik valik tuleks kinnitada jõu arvutamise ja vajaduse korral näidistestide abil.
Silindritorude tootjad vajavad sageli suhteliselt pikkade toodete läbimõõdu, seina paksuse ja sirguse stabiilset kontrolli. Tasakaalustatud tõmbekorraldus on kasulik, kui tõmbejõud on suured ja kelgu joondus peab jääma stabiilseks kogu käigu jooksul.
Külmtõmmatud torusid ja latte kasutatakse konstruktsiooni- ja täppisautode komponentides, kus korduvad mõõtmed vähendavad järgnevat töötlemist. Ühtsete spetsifikatsioonidega suuremahuliste toodete puhul võivad mitmeahelaline tõmbamine ja automaatne söötmine parandada tootmise efektiivsust.
Soojusvahetites ja energiaseadmetes kasutatavad roostevabast terasest ja legeeritud torud võivad vajada kontrollitud deformatsiooni ja ühtseid tööriistatingimusi. Nendes rakendustes tuleks enne masina tonnaaži määramist hinnata materjali klassi ja vähendamise ajakava.
Titaan ja muud ülitugevad sulamid võivad tekitada suurema tõmbekindluse kui tavalised süsinikterased. Tõmbekiirus, määrimine, stantsi seisukord ja läbipääsu vähendamine muutuvad nendes rakendustes olulisemaks kui lihtsalt masina võimsuse suurendamine.
FR-seeriat saab konfigureerida erinevate värviliste ja roostevabast terasest torude rakendusteks. Sobiv mudel sõltub materjali tugevusest ja sektsiooni vähendamisest, seega ei tohiks valikukriteeriumina kasutada ainult toru läbimõõtu.
Kaheahelaline külmtõmbemasin on konstrueeritud vastavalt kinnitatud toote mõõtmetele, tõmbejõule, käigule ja automatiseerimisnõuetele. Enne saatmist seadmed monteeritakse ja testitakse, et kontrollida mehaanilist toimimist ja peamisi juhtimisfunktsioone.
Standardne tehase testimine hõlmab tühikäigu ja nimikoormuse testimist. Testimise ajal jälgitakse selliseid võtmeelemente nagu keti pinge, vibratsioon, töömüra, käigukast ja õlitemperatuur. Kui kliendi näidised on saadaval, saab valitud tööriistade ja protsessiparameetrite sobivuse kontrollimiseks kasutada ka proovijoonist.
Seejärel valmistatakse masin ette eksportveoks koos põhiseadmete ja lahtiste komponentide niiskus- ja korrosioonikaitsega.
FangRong toodab külmtõmbeseadmeid kontrollitud inseneri- ja montaažiprotsessi kaudu, mis hõlmab:
Peamised juhtkomponendid on töödeldud ja nende mõõtmete täpsust ja joondust kontrollitakse. Suurte tõmbepinkide puhul on juhiku sirgus ja kelgu joondus eriti oluline, kuna väikesed mehaanilised vead võivad pika tõmbekäigu ajal muutuda olulisemaks.
Külmtõmbemasina ostmine ilma tõmbeprotsessi kinnitamata võib põhjustada liiga suure masina, ebapiisava tõmbevõime või sobimatud tööriistad. FangRongi insenerimeeskond saab hinnata tootmisnõudeid enne lõpliku mudeli kinnitamist.
Tehniline tugi võib hõlmata järgmist:
Uue projekti puhul on kõige kasulikum teave sissetulevad ja valmis mõõtmed, materjali klass, toote pikkus, sihttoodang ja olemasolev joonistusprotsess. These details allow the machine configuration to be based on the actual production requirement rather than a diameter-only estimate.
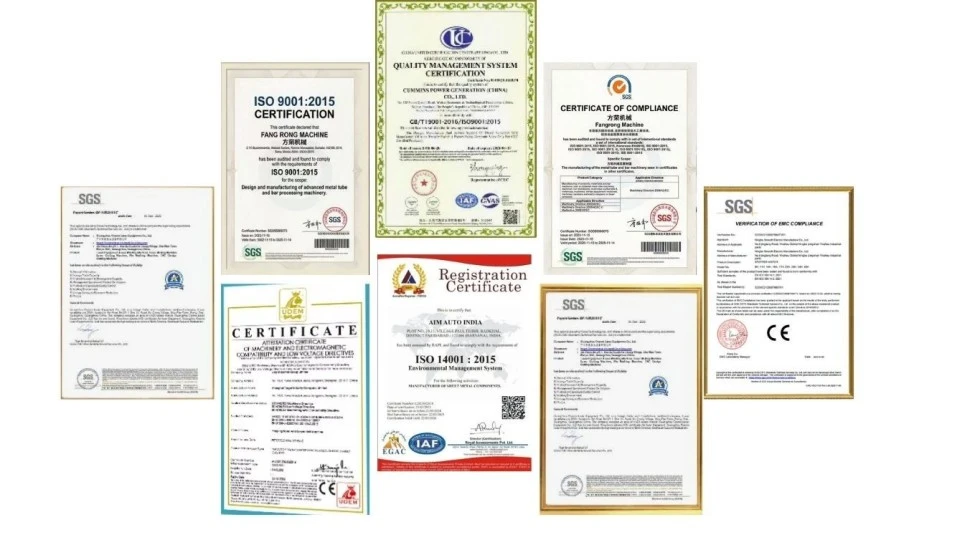
FangRongi kvaliteedijuhtimissüsteem on sertifitseeritudISO 9001:2015, tunnistus nr.UQ231211R1. Seadmed on võimalik tarnidaCE märgistusmis põhinevad kohaldatavatel masinate ohutusnõuetel, sealhulgasMasinate direktiiv 2006/42/EÜasjakohaste Euroopa turu konfiguratsioonide jaoks.
Ülevaatus- ja dokumenteerimisnõudeid saab arutada pakkumise ajal. Kui kliendi projekt nõuab täiendavat kolmanda osapoole kontrolli, tehase vastuvõtutesti või spetsiifilist dokumentatsiooni, tuleks need nõuded kinnitada enne tellimuse esitamist.
| MOQ | 1 komplekt standardsete masinatellimuste jaoks. Kogusepõhise hinnakujunduse saab pakkuda 2–4 komplektile ja 5+ komplektile. Lõplikud kogusetasemed ja ühikuhinnad on noteeringus kinnitatud. |
|---|---|
| Makse | 30% tagatisraha; 70% saldo enne saatmist pärast tehase vastuvõtukatsetust, kui ei ole kokku lepitud teisiti. |
| Standardne teostusaeg | Ligikaudu 30–60 päeva standardsete FR-16 kuni FR-100 konfiguratsioonide puhul; ligikaudu 90–120 päeva FR-150 ja suuremate masinate või spetsiaalset automatiseerimist vajavate projektide puhul. |
| Kiirtellimus | Sõltuvalt praegusest tootmisvõimsusest, masina mudelist ja komponentide saadavusest võib olla saadaval kiirendatud tootmine. Kinnitatud kiirtarnekuupäev on pigem märgitud pakkumises kui garanteeritud kindla standardperioodina. |
| Garantii | 12 kuud alates kasutuselevõtust kokkulepitud garantiitingimustel. |
| Paigaldamine | Paigaldusjärelevalvet, kasutuselevõttu ja operaatorikoolitust saab korraldada vastavalt projekti mahule. |
| Varuosad | Soovitatavaid kuluvaid osi ja varuosi saab tarnida vastavalt masina mudelile ja tootmistingimustele. |
Üheahelaline masin tõmbab vankrit ühelt küljelt, kaheahelaline masin aga kasutab mõlemalt poolt sünkroniseeritud kette. Kaheahelaline paigutus on peamiselt kasulik suurema jõuga rakenduste jaoks, kuna see aitab jaotada tõmbekoormust ja vähendada kelgu ekstsentrilisust. Madala jõuga rakenduste puhul võib kasu olla vähem oluline.
Ärge valige mudelit ainult toru läbimõõdu järgi. Nõutav tõmbejõud sõltub materjali tugevusest, alg- ja lõppmõõtmetest, vähendamisest ühe läbimise kohta, stantsi geomeetriast, määrimisest ja torni konfiguratsioonist. Nende parameetrite esitamine võimaldab FangRongil arvutada sobiva masina võimsuse.
Jah. Kaheahelalist külmtõmbemasinat saab konfigureerida nii torude kui ka täisvarraste jaoks. Toru tõmbamine nõuab sobivat stantsi ja torni paigutust, samas kui varda tõmbamisel kasutatakse erinevat tooriku haaramise ja tööriistade konfiguratsiooni.
Jah. Olenevalt mudelist ja toote spetsifikatsioonidest saab masinat konfigureerida 1 kuni 5 ahela jaoks. Mitmeahelaline joonistamine on kõige kasulikum, kui mitmel tootel on sarnased mõõtmed ja protsessinõuded.
Iga materjali jaoks pole ühtset vähendusprotsenti. Praktiline vähendamine ühe läbimise kohta sõltub materjali kvaliteedist, algseisundist, viimistletud mõõtmetest, stantsi konstruktsioonist, määrimisest ning nõutavast pinna- ja mõõtmete kvaliteedist. Läbimise ajakava tuleks koostada tegelike materjali- ja tootenõuete põhjal.
Tavalised tõmbamisprotsessid nõuavad tavaliselt toru või varda otsa ettevalmistamist, et see läbiks matriitsi ja saaks haarata tõmbekelguga. See, kas on vaja eraldi osutusmasinat, sõltub valitud söötmis- ja lõpp-ettevalmistusmeetodist. Kõrgema automaatika taseme saavutamiseks võib kaaluda automaatset otsa ettevalmistamist või punktivabasid süsteeme.
Jah. Automaatsed etteande-, fikseeritud pikkusega lõike- ja vastuvõtusüsteemid on saadaval valikuliste konfiguratsioonidena. Automatiseerimine on eriti kasulik suuremahulise tootmise puhul stabiilsete tootespetsifikatsioonidega, samas kui käsitsi laadimine võib olla säästlikum väikesemahuliste või sageli muutuvate tellimuste puhul.
Esitage materjali klass, toru või varda tüüp, alg- ja valmismõõtmed, toote pikkus, nõutav vähendamine, sihttootmisvõimsus, kiudude arv ja eelistatud automatiseerimise tase. Võimalusel saatke joonised või näidismõõdud. Nendest üksikasjadest piisab masina ja tööriistade hindamise alustamiseks.
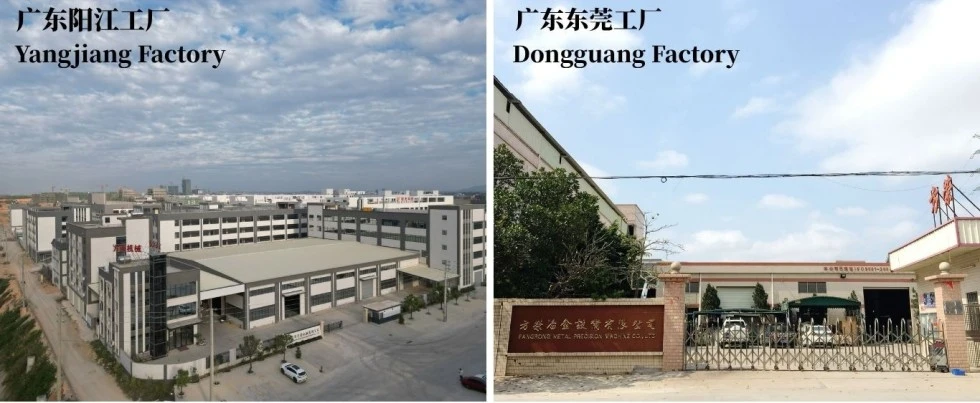
FangRong on külmtõmbamisseadmete tootmisega tegelenud alates 1998. aastast ning keskendub mehaanilistele ja hüdraulilistele metallivormimisseadmetele torude ja vardade töötlemiseks. Selle tehniline ulatus hõlmab tõmbepingi konfiguratsiooni, tõmbejõu arvutamist, tööriistade valikut, automatiseerimise integreerimist ja tootmise kasutuselevõttu.
Klientidele, kes ostavad raskeveokite veopinki, on masin ise vaid üks osa projektist. Olulisem on see, kas valitud tõmbevõimsus, ketisüsteem, matriitsi paigutus, torni konfiguratsioon ja tootmiskiirus vastavad tegelikule materjalile ja läbimise ajakavale. FangRong saab töötada kliendi tooteandmete põhjal, et määrata masina konfiguratsioon enne hinnapakkumist ning toetada paigaldamist, kasutuselevõttu ja operaatori koolitust pärast tarnimist.
Projekti pakkumise jaoks esitage oma materjal, algsuurus, valmis suurus, toote pikkus ja nõutav väljund. Seejärel saab FangRong soovitada sobivat FR-mudelit, tõmbejõudu, tööriistade konfiguratsiooni ja valikulist automatiseerimist.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel