Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
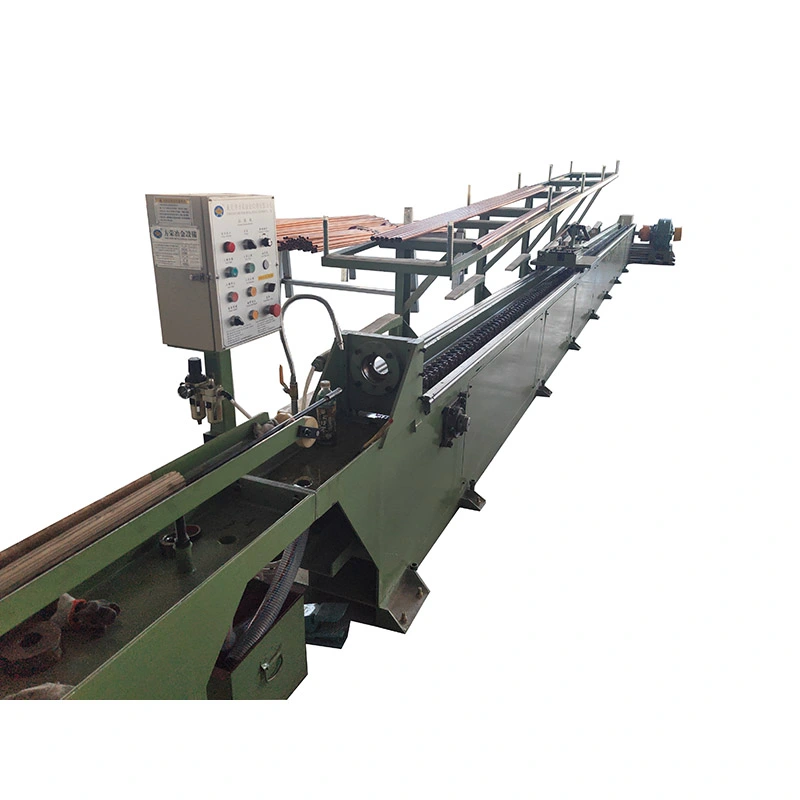
TheEbakorrapärase ahelaga külmtõmbemasinmuudab ümmargused torud või täisvardadruudukujulised, ristkülikukujulised, kuusnurksed, kaheksanurksed, ovaalsed, kanalid, nurgad, T-kujulised ja kohandatud asümmeetrilised profiilidkontrollitud külmtõmbe abil. Kettajamiga veopink pakub7–1000 kN tõmbejõud, kiirendab kuni28 m/min, ja lööki kuni10 m. Mitmeahelalised konfiguratsioonid võivad korraga joonistada 1–5 tükki, samas kui täppisstantsid kontrollivad profiili mõõtmeid, nurga määratlust ja pinnaviimistlust. Sobib süsinikterasele, roostevabale terasele, legeerterasele, vasele, alumiiniumile, titaanile ja muudele erisulamitele.
TheEbakorrapärase ahelaga külmtõmbemasinon mehaaniline tõmbepink mitteümmarguste torude ja tahkete profiilide külmtõmbamiseks läbi täppisstantsi. See on mõeldud ruudukujuliste, ristkülikukujuliste, kuusnurksete, kaheksanurksete, ovaalsete, kanalite, nurkade, T-profiilide ja muude kohandatud asümmeetriliste profiilide jaoks, mis nõuavad rangemaid mõõtmeid, kontrollitud nurgageomeetriat ja ühtlasemat pinda, kui kuumvormitud materjal tavaliselt suudab pakkuda.
Peamine probleem, mida see masin lahendab, ei ole lihtsalt metallosa kuju muutmine. See võimaldab tootjatel alustada sobiva ümmarguse toru või latiga ja kasutada kontrollitud külmdeformatsiooni, et saada viimistletud ebakorrapärane profiil, millel on prognoositavamad mõõtmed ja pinna seisund. See on eriti kasulik hüdrosilindrite torude, konstruktsiooniprofiilide, täppismehaaniliste osade, vasest ja alumiiniumist osade, autoosade ja erisulamist toodete puhul, kus muidu oleks vaja järgnevat töötlemist.
FangRongi FR-seeria hõlmab 10 standardmudelit FR-16 kuni FR-250, mille maksimaalne tõmbejõud on 7 kuni 1000 kN ja tõmbekiirus kuni 28 m/min. Olenevalt mudelist, tööriistadest ja toote mõõtmetest saab üheaegselt tõmmata 1 kuni 5 toru või latti. Masinat saab konfigureerida ka automaatse söötmis-, lõikamis- ja vastuvõtuseadmetega korduvaks tootmiseks.
Kuumvaltsimine ja ekstrusioon on põhiprofiilide tootmiseks tõhusad, kuid need ei pruugi tagada täppisrakenduste jaoks nõutavat mõõtmete täpsust, pinna seisundit või nurga määratlust. Kui valmis sektsioon töödeldakse hiljem, peab tootja arvestama ka täiendava materjali eemaldamise, töötlemisaja ja praagiga.
Külmtõmbamine muudab sektsiooni läbi matriitsi kontrollitud tõmbejõuga. Matriit määrab välisprofiili, samas kui joonise vähendamine tagab mõõtmete suuruse ja kõvastumise. Õõnesprofiilide puhul saab sisemõõtmete ja seinajaotuse reguleerimiseks kasutada ka torni või pistikut.
See protsess on kõige väärtuslikum, kui klient vajab korratavat viimistletud profiili, mitte lihtsalt töötlemata konstruktsioonikuju. Näiteks võib neljakandiliste hüdrosilindrite torusid tootev tootja kasutada külmtõmbamist, et viia välismõõtmed ja sisegeomeetria enne lihvimist või muid viimistlustoiminguid lõplikule nõudele lähemale. Kui toode on lihtne madala täpsusega konstruktsioonilõik, võib siiski säästlikumaks protsessiks jääda kuumvormimine.
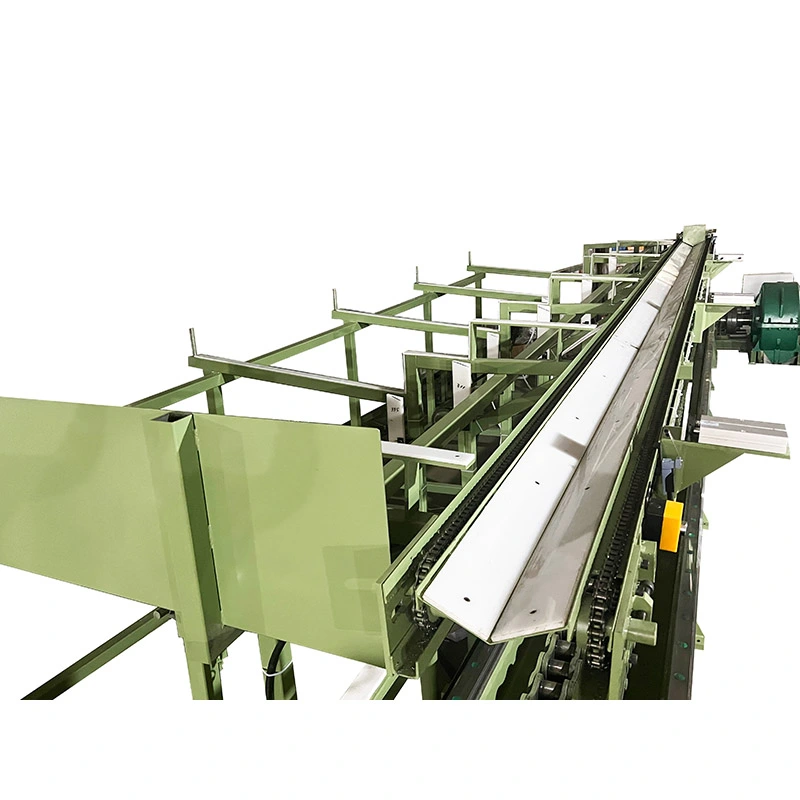
Protsess algab tavaliselt ettevalmistatud ümmarguse toru või tahke vardaga. Esiots on vähendatud või terav, nii et see võib siseneda tõmbevormi ja olla kelguga haaratud. Seejärel läbib toorik läbi mitteümmarguse stantsi, samal ajal kui kettajamiga kelk tõmbab seda mööda täppisjuhitavaid rööpaid.
Kui materjal liigub läbi matriitsi, väheneb selle ristlõige ja muudetakse samaaegselt selle kuju. Materjal voolab stantsiõõnde, moodustades vajaliku ruudu, ristküliku, kuusnurkse või kohandatud geomeetria. Õõnesprofiilide puhul juhib sisemine südamik või pistik ava ja aitab hallata seina paksuse jaotust.
Kettajam, reduktorkäigukast ja kelk peavad töötama ühe süsteemina. Kui tõmbejõud on ebastabiilne või kelk on halvasti joondatud, võivad nurga mõõtmed, sirgus ja pinna kvaliteet muutuda ebaühtlaseks. Seetõttu tuleks masina võimsus valida tegeliku materjali ja vähendamise ajakava järgi, mitte ainult valmis profiili mõõtmete järgi.
Tüüpiline tootmisstsenaarium:Täpseid ristkülikukujulisi torusid tootev klient saab kasutada mitmeahelalist konfiguratsiooni, kui mitu toru jagavad sama materjali ja joonistusgraafikut. See suurendab väljundit joonistuskäigu kohta. Kui klient muudab sageli profiili mõõtmeid, võib üheahelaline seadistus olla praktilisem, kuna stantside vahetamine ja seadistuse reguleerimine on lihtsam.
| Tootmisprobleem | Kuidas külm joonistamine aitab | Kui see on kõige olulisem |
|---|---|---|
| Lahtised mõõtmed pärast kuumvormimist | Tõmbestants määrab sektsiooni suuruse külma deformatsiooni ajal. | Oluline komponentide puhul, mis nõuavad kontrollitud montaažiruumi või töötlemisvaru. |
| Ebakorrapärane nurga geomeetria | Matriit kontrollib välist profiili ja nurga kuju. | Oluline ruudukujuliste, ristkülikukujuliste ja kohandatud profiilide puhul, mida kasutatakse paaritus- või konstruktsioonikomponentidena. |
| Täiendav töötlemine pärast vormimist | Viimistletud profiil võib vähendada järgnevat töötlemist. | Kõige väärtuslikum on mehaaniline töötlemine olulise osa olemasolevatest tootmiskuludest. |
| Ebaühtlane seinajaotus õõnesprofiilides | Torni- või pistikutööriistad pakuvad joonistamise ajal sisemist tuge. | Oluline survetorude, silindritorude ja täppis-õõnesprofiilide jaoks. |
| Väike väljund üheosalise töötlemisega | Mitme ahelaga tööriistadega saab ühe tõmbega joonistada mitu tükki. | Kasulik stabiilsete mõõtmetega ja korratavate tööriistadega suuremahuliste toodete puhul. |
1. Mitteümmarguste profiilide täppisjuhtimine
Matriit ja juhitav tõmbekelk juhivad profiili, kui materjal läbib tõmbamistsooni. See on eriti kasulik ristkülikukujuliste ja ruudukujuliste sektsioonide puhul, kus laius, kõrgus ja nurga mõõtmed mõjutavad kokkupanekut. Tüüpilise konstruktsiooni või mehaanilise komponendi rakenduses võib rangem profiilikontroll vähendada pärast joonistamist korrigeeriva töötluse mahtu.
2. Joonistuskiirus kuni 28 m/min
Kettajamiga tõmbepingid võimaldavad sobivatel materjalidel ja väiksematel profiilidel suurt tõmbekiirust. Suurem kiirus on kasulik, kui sama toodet toodetakse pidevalt suurtes kogustes. See on vähem oluline ülitugevate sulamite või raskesti tõmbavate materjalide puhul, kus määrimine, stantside kulumine ja deformatsioonistabiilsus võivad praktilist tõmbamiskiirust piirata.
3. 1 kuni 5-ahelaline joonis
Kui toote mõõtmed ja matriitsi paigutus seda võimaldavad, saab ühe vankrikäigu jooksul joonistada mitu profiili. Vasest, alumiiniumist või terasest profiilide tootjal, kes töötab tuhandeid sarnaseid tükke, võib mitme ahelaga tõmbamine suurendada väljundit ilma lineaarset tõmbamiskiirust suurendamata. Väikeste tellimuste puhul, mille suurust muudetakse sageli, võib üheahelaline joonistamine hõlbustada üleminekut.
4. Kontrollitud pinna seisukord
Külmtõmbamine võib parandada sobivalt ettevalmistatud tooriku pinna seisukorda, kuna materjal läbib täppisvormi, mitte ei jää kuumvormitud seisundisse. Siiski ei tohiks seda kirjeldada kui iga pragu, süvendi või defekti automaatset eemaldamist. Pinna kvaliteet pärast joonistamist sõltub ikkagi sissetuleva materjali seisukorrast, peitsimisest või pinna ettevalmistamisest, määrimisest, stantsi seisukorrast ja valitud vähendamisest.
5. Ebaregulaarsete torude sisekontroll
Õõnesprofiilide puhul kontrollib sisemist geomeetriat torni või pistiku tööriistad, välise kuju aga väline stants. See on oluline hüdrauliliste ja pneumaatiliste silindritorude puhul, kus sisemine kliirens ja seinajaotus mõjutavad otseselt järgnevat töötlemist ja töövõimet.
6. Raskeveokite kett ja käigukasti ajam
FR-seeria kasutab erinevaid keti astmeid ja käigukasti konfiguratsioone vastavalt tõmbejõu nõuetele. Suuremad ketisüsteemid on mõeldud suuremate koormate jaoks. Kõrgtugeva terasprofiili puhul, mis nõuab märkimisväärset tõmbejõudu, muutuvad keti kandevõime ja käigukasti valik olulisemaks kui maksimaalne tõmbekiirus.
7. Eraldi vankri tagasisõit
Tagastusmootor viib kelgu pärast tõmbekäiku tagasi algasendisse. See ei suurenda masina deformatsioonivõimet, kuid vähendab tõmbamisaega ja seetõttu on see korduvate tootmistsüklite puhul olulisem kui väikeses partii tootmisel.
8. Valikuline tootmise automatiseerimine
Automaatseid söötmis-, lõikamis- ja vastuvõtusüsteeme saab integreerida vastavalt tootmisplaanile. Automatiseerimine on kõige kasulikum siis, kui toote mõõtmed jäävad pikkade tootmisperioodide jaoks stabiilseks. Prototüüptööde või sagedaste profiilimuutuste puhul võib käsitsi laadimine olla säästlikum.
Mudeli valimisel on olulisemad parameetrid nõutud tõmbejõud, toote mõõtmed, materjali tugevus, vähenemine läbisõidu kohta, tõmbekiirus, käigu pikkus ja keermete arv. Tõmbejõud tuleks arvutada tegeliku protsessi põhjal, mitte kasutada ainult lihtsat ristlõikepindala valemit, sest stantsi hõõrdumine, materjali seisund, deformatsioonigeomeetria ja määrimine mõjutavad kõik vajalikku jõudu.
| Mudel | Max Tõmbejõud (kN) | Max Joonistusreis (m) | Joonistamise kiirus (m/min) | Tagastusmootor (kW) | Reduktor | Keti samm | Põhimootor (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" kahekordne | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" kahekordne | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" kahekordne | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" kolmekordne | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" kolmekordne | 132 |
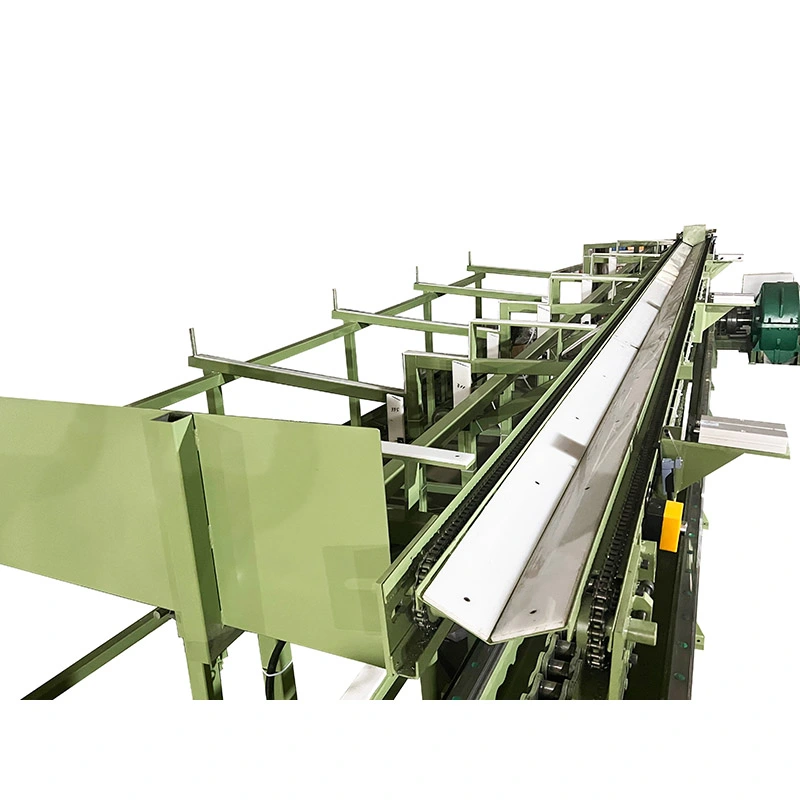
Standardne konfiguratsioon:torude tõmbamise, peaajami, reduktorkäigukasti, tõmbekelgu, stantsihoidja ja juhtimissüsteemi tornisüsteem. Automaatne söötja, lõikur ja vastuvõturest on valikulised. Kiudude arv: 1–5. Joonistuskäiku ja tööriistu saab kohandada vastavalt tootmisnõuetele.
Masina mudel tuleks valida vastavalt maksimaalsele arvutatud tõmbejõule koos sobiva töövaruga. Lihtne arvutus, mis põhineb ainult pindala vähendamisel ja voolavuspiiril, ei ole ebakorrapäraste profiilide puhul piisav, sest materjali vormitakse ümber ka stantsi sees.
Näiteks madala süsinikusisaldusega terasest ristkülikukujuline mõõduka reduktsiooniga toru võib mugavalt töötada väiksemal FR mudelil, samas kui samade viimistletud mõõtmetega roostevabast terasest või niklisulamist profiil võib nõuda tunduvalt rohkem tõmbejõudu. Seetõttu tuleks praktilise valiku tegemisel arvesse võtta materjali tugevust, alg- ja lõpposa, stantsi geomeetriat, hõõrdumist, määrimist, vähendamise ajakava ja tootmiskiirust.
Tavaline kliendi stsenaarium:kui tootja vahetab ümmarguse ristkülikukujulise joonise asemel keerukama asümmeetrilise sektsiooni, võib masin nõuda suuremat jõudu isegi siis, kui valmis ristlõikepindala on sarnane. Seda seetõttu, et materjal peab voolama kaugemale nurkadesse ja muutuva sektsiooni geomeetria ümber.
Ruudukujulised, ristkülikukujulised ja muud mitteümmargused silindritorud nõuavad kontrollitud sise- ja välismõõtmeid, kuna lõplik kliirens ja seina paksus mõjutavad lihvimist, tihendamist ja töövõimet. Neid torusid tootev klient saab enne viimistlemist vajaminevate parandustööde vähendamiseks kasutada torni abil joonistamist.
Ristkülikukujulisi, ovaalseid ja kohandatud sektsioone kasutatakse konstruktsioonikomponentides, rooliga seotud osades, aku jahutussüsteemides ja muudes sõidukirakendustes. Kui on vaja tuhandeid identseid profiile, võivad mitme ahelaga joonistamine ja automaatne söötmine väljundit parandada. Väikesemahulise prototüübi tootmise puhul ei pruugi need automatiseerimisvõimalused õigustada lisainvesteeringuid.
Vasest ja alumiiniumist ristkülikukujulisi sektsioone kasutatakse siinide, pistikute ja soojusjuhtimiskomponentide jaoks. Mõõtmete ühtsus on oluline, kui profiil peab sobima eelnevalt määratletud elektrilise või mehaanilise sõlmega. Joonistuskiirus on tavaliselt vähem oluline kui pinna seisund, mõõtmete korratavus ja materjali deformatsiooni kontroll.
Ruudu- ja ristkülikukujulisi vardaid saab kasutada juhtkomponentide, masinakonstruktsioonide, teleskoopdetailide ja muude mehaaniliste sõlmede jaoks. Külmtõmbamine on kasulik siis, kui profiil peab säilitama kontrollitud välismõõtmed üle pika pikkuse, mitte lihtsalt vastama ligikaudsele konstruktsioonikirjeldusele.
Titaan, niklisulamid ja ülitugevad terased võivad vajada hoolikalt kontrollitud vähendamist, kuna ühe käiguga liigne deformatsioon võib suurendada töö kõvenemist ja mõjutada tööriista eluiga. Nendes rakendustes tuleks masin valida koos stantsi konstruktsiooni ja läbimise ajakavaga, mitte ainult valmis profiili suuruse järgi.
Roostevabast terasest ja titaanist kuusnurkseid või kohandatud profiile saab külmtõmmata, kui järgnevaks töötlemiseks või vormimiseks on vaja korratavaid mõõtmeid ja pinna kvaliteeti. Meditsiiniliste rakenduste puhul tuleks aga nõutav materjali sertifikaat ja pinna spetsifikatsioon ostja kvaliteediosakonnaga eraldi kinnitada.
Kohandatud ruudukujulisi, ovaalseid ja asümmeetrilisi profiile saab kasutada mööbliraamide, vitriinide ja arhitektuursete komponentide jaoks. Siin võivad välimus ja mõõtmete korratavus olla olulisemad kui maksimaalne tõmbejõud, mistõttu eelistatakse väiksemat kiiret FR-mudelit, kui materjali on lihtne joonistada.
Suuremahuliste ruudukujuliste torude jaoks:kasutage mitme ahelaga tööriistu, kui mitmel torul on samad mõõtmed ja joonistusgraafik. Peamine tootlikkuse kasv tuleneb pigem mitme tüki töötlemisest käigu kohta, mitte lihtsalt masina kiiruse suurendamisest.
Paksuseinaliste roostevabast terasest profiilide jaoks:seadke esikohale tõmbejõud, kelgu jäikus, stantsi materjal ja määrimine enne maksimaalset kiirust. Liiga agressiivne jooksmine võib suurendada stantside kulumist ja pinnadefekte.
Hüdrauliliste silindrite torude jaoks:pöörake erilist tähelepanu torni valikule, seinapaksuse jaotusele ja pärast tõmbamist järelejäänud viimistlusvaru suurusele. Masin tuleks sobitada toru täieliku viimistlemisprotsessiga, mitte käsitleda eraldiseisva toiminguna.
Alumiinium- ja vaskprofiilide jaoks:Suurem tõmbekiirus võib olla tootmise tõhususe seisukohalt kasulik, kuid stantsi seisukord ja määrimine on endiselt olulised, kuna pinnajäljed võivad valmis elektri- või dekoratiivtoodetel nähtavaks muutuda.
Masinat saab varustada:
Täisautomaatne liin on tavaliselt õigustatud, kui sama profiili toodetakse pidevalt ja käsitsi laadimine muutub oluliseks osaks tööjõukuludest. Kui klient toodab palju erinevaid profiile väikeste partiidena, võib poolautomaatne konfiguratsioon vähendada ülemineku keerukust ja esialgset investeeringut.
Standardne irregular Chain Cold Drawing Machine pakett on konfigureeritud vastavalt kinnitatud FR mudelile ja projekti spetsifikatsioonile. Põhimasin sisaldab tõmbeajamit, reduktorkäigukasti, ketisüsteemi, kelku, stantsihoidjat ja juhtimissüsteemi. Torutõmbe konfiguratsioonid sisaldavad vajalikku torni paigutust.
Profiilispetsiifilised stantsid, spetsiaalsed tornid, automaatsed etteande-, lõikamis- ja vastuvõtuseadmed on tavaliselt konfigureeritud vastavalt kliendi tootmisnõuetele. Enne saatmist on masin kokku pandud ja selle toimivus testitud. Kui kliendi näidised on saadaval, saab korraldada proovijoonise, et kontrollida valitud protsessi konfiguratsiooni enne saatmist.
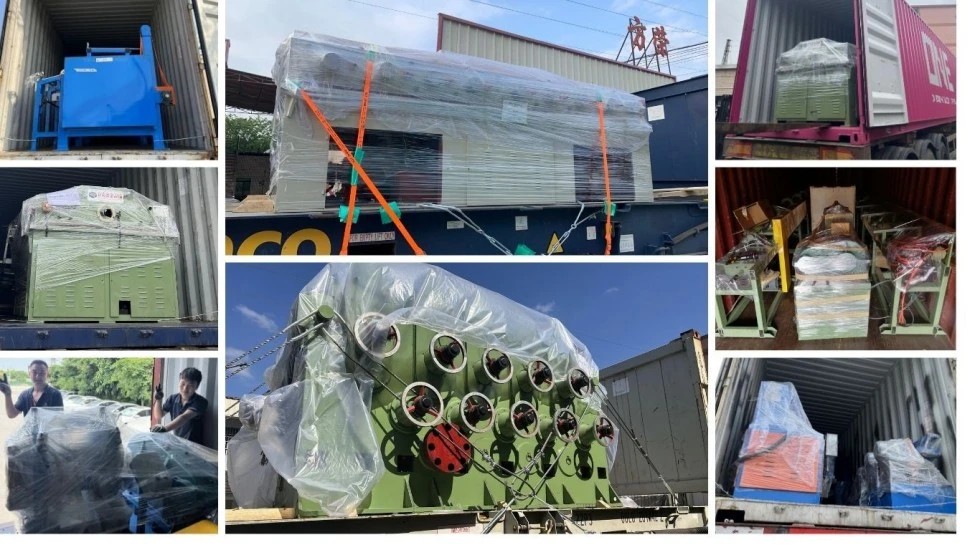
Eksportsaadetiste puhul on peamised komponendid kaitstud niiskuse ja korrosiooni eest ning pakitud vastavalt kokkulepitud transpordimeetodile. Vundamendi joonised, paigaldusteave ja kasutuselevõtu nõuded esitatakse projekti dokumentatsiooni osana.
FangRongi tootmisprotsess hõlmab rakenduste inseneritööd, tooraine kontrollimist, töötlemist, mehaanilist kokkupanekut, elektrilist integreerimist, PLC programmeerimist, testimist ja lõppkontrolli. Pika käiguga tõmbepingi puhul on juhiku joondamine ja kelgu käik eriti oluline, sest väikesed joondusvead võivad mõjutada profiili kogu joonise pikkuse ulatuses.
Tehase testimine võib hõlmata tühikäigul töötamist, nimikoormuse testimist, keti ja kelgu kontrollimist, vibratsiooni ja müra jälgimist, õli temperatuuri kontrollimist, elektriohutuse kontrolli ja proovitoodete mõõtmete kontrolli, kui proovid esitatakse.
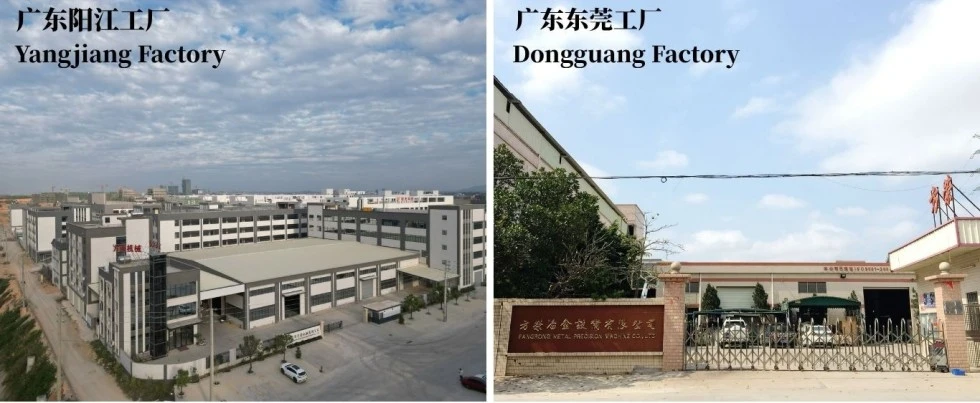
Dongguan Fangrong Metallurgical Equipment Co., Ltd.asub Dalang Townis Dongguani linnas ja on külmtõmbamise ja sellega seotud metallivormimisseadmete peamine tootmisbaas.
Yangjiang Fangrong Machinery Co., Ltd.asub Yangdongi ringkonnas, Yangjiang City ja pakub täiendavat tootmisvõimsust suuremate ja kohandatud seadmete projektide jaoks.
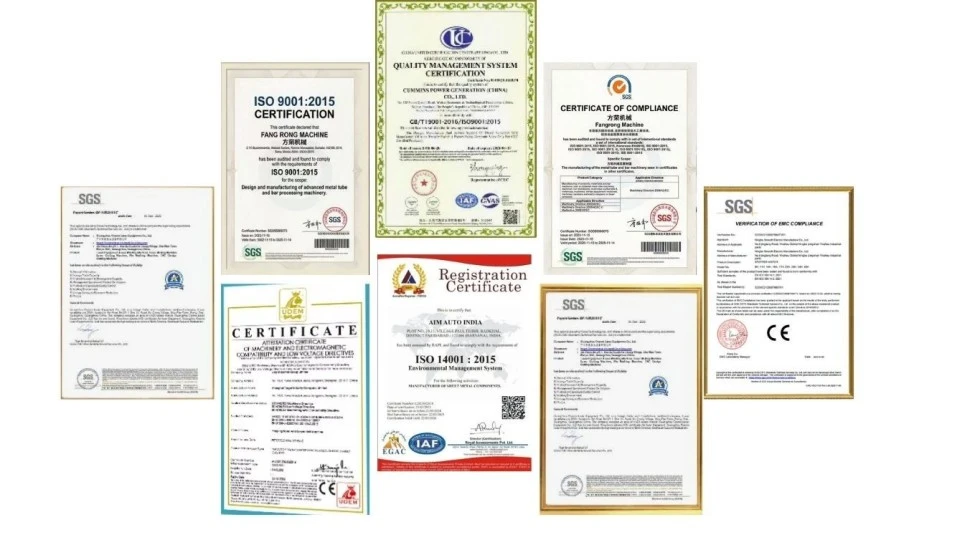
ISO 9001:2015— Kvaliteedijuhtimissüsteem. Sertifikaadi nr UQ231211R1.
CE märgistus— Euroopa turul kehtivate konfiguratsioonide jaoks on võimalik tarnida seadmeid, mis vastavad direktiivi asjakohastele nõueteleMasinate direktiiv 2006/42/EÜ, koos kohaldatavate masinate ohutusmeetmetega vastavalt masina konfiguratsioonile.
SGS ülevaatus— Kui ostuleping või projekt seda nõuab, võib korraldada kolmanda osapoole kontrolli.
Patendid— FangRong on teatanud leiutiste ja kasulike mudelite patentidest, mis hõlmavad selliseid valdkondi nagu keti pingutamine, mitmeahelalised matriitsihoidikud ja tornisüsteemid. Vajadusel saab kontrollimiseks esitada patendidokumentatsiooni.
UL:UL-sertifikaat ei kuulu selle masina standardnõude hulka. Kui sihtturul on vaja UL-loendisse kantud elektrilisi komponente või konkreetset UL-vastavuspaketti, tuleks nõue enne hinnapakkumist kinnitada, et elektrikonfiguratsiooni saaks vastavalt kujundada.
| MOQ | 1 komplekt |
|---|---|
| 1. astme hind | 1 komplekt – standardne noteeritud ühikuhind |
| 2. astme hind | 2–4 komplekti – kogusepõhine soodushind saadaval pakkumise alusel |
| 3. astme hind | 5+ komplekti — projekti/köite pakkumine saadaval |
| Maksetingimused | 30% tagatisraha; 70% saldo enne saatmist pärast tehase vastuvõtutestimist, kui müügilepingus ei ole kokku lepitud teisiti. |
| FOB | Täpne väljumissadam tuleb enne avaldamist kinnitada kommertspakkumises ja müügilepingus. |
| Tavaline tellimuse täitmise aeg | Ligikaudu 30–60 päeva standardsete FR-16 kuni FR-100 konfiguratsioonide puhul; suuremate või kohandatud masinate jaoks võib kuluda ligikaudu 90–120 päeva. |
| Kiirendatud tellimuse täitmise aeg | Kiirendatud tootmine on saadaval praeguse tehase võimsuse, masina mudeli ja komponentide saadavuse korral. Kinnitatud kiirtarnekuupäev on märgitud pakkumises pärast tellimuse ülevaatamist. |
| Garantii | 12 kuud alates kasutuselevõtust kokkulepitud garantiitingimustel. |
| Paigaldamine | Paigaldusjärelevalvet, kasutuselevõttu ja operaatorikoolitust saab korraldada vastavalt projekti mahule. |
Ebaregulaarse ahelaga külmtõmbemasinat saab konfigureerida ruudukujuliste, ristkülikukujuliste, kuusnurksete, kaheksanurksete, ovaalsete, kanalite, nurkade, T-sektsiooni ja kohandatud asümmeetriliste profiilide jaoks. Tegelik profiilivahemik sõltub olemasolevast tõmbejõust, stantsi mõõtmetest, materjalist ja tööriistade konstruktsioonist.
Jah. Täisvarrastes kasutatakse tahke profiiliga stantse ja sobivaid haardeseadmeid, torudes aga matriitsi koos vajaliku torni või pistiku konfiguratsiooniga. Tööriistad tuleks valida vastavalt alg- ja lõppmõõtmetele.
Esitage materjali klass, algmõõtmed, valmis profiilijoonis, vähendamine ühe läbimise kohta, toote pikkus ja sihtväljund. FangRong oskab arvutada vajaliku tõmbejõu ja soovitada sobivat mudelit. Ainult valmis profiili suurusest ei piisa masina täpseks valimiseks.
Konfigureerida saab kuni viis kiudu, kus masina mudel, kelgu laius, stantsi paigutus ja toote mõõtmed seda võimaldavad. Mitmeahelaline joonistamine on kõige ökonoomsem sama materjali ja sama protsessi ajakavaga suuremahuliste toodete puhul.
Universaalset vähendamise protsenti ei ole. Materjali tugevus, sektsiooni geomeetria, stantsi konstruktsioon, määrimine ja töökõvenemine mõjutavad lubatavat vähendamist. Kõrge tugevusega roostevaba terase, titaani või niklisulamite puhul võib olla vajalik konservatiivne mitmekäiguline ajakava.
Tavaline ketitõmbamine nõuab tavaliselt esiotsa piisavalt vähendamist, et matriitsi siseneda ja kelgu haarata. Seetõttu võib vaja minna eraldi osutusmasinat, välja arvatud juhul, kui tootmisliin kasutab mõnda muud heakskiidetud lõpp-ettevalmistusmeetodit. Osutusseadmeid saab vajadusel integreerida automaatliini.
Standardvarustus sisaldab tavaliselt peamist tõmbemasinat, ajamisüsteemi, käigukasti, ketti, kelku, matriitsihoidjat, juhtimissüsteemi ja torutorude paigutust, kui see on asjakohane. Profiilispetsiifilised stantsid, spetsiaalsed tornid ja automaatsed etteande-, lõike- või vastuvõtuseadmed konfigureeritakse eraldi vastavalt projektile.
Tavalised FR-16 kuni FR-100 masinad nõuavad tavaliselt umbes 30–60 päeva. FR-150 ja suuremad masinad, kohandatud konfiguratsioonid ja spetsiaalne automatiseerimine võivad nõuda ligikaudu 90–120 päeva. Kiiret kohaletoimetamist hinnatakse individuaalselt vastavalt tootmisvõimsusele ja komponentide saadavusele.
Palun esitage materjali klass, algusosa, valmis profiili joonis või mõõtmed, torude seina paksus, toote pikkus, nõutav väljund, kiudude arv ja eelistatud automatiseerimise tase. Näidis- või CAD-joonis on kasulik, kui profiil on asümmeetriline või selle nurga nõuded on kitsad.
Jah. Masina konfiguratsiooni ja elektrisüsteemi saab kohandada vastavalt sihtturule. Masinadirektiivi 2006/42/EÜ CE nõudeid saab käsitleda kohaldatavate Euroopa konfiguratsioonide puhul. Kui kehtivad UL-iga seotud elektrinõuded, tuleks need enne tootmist täpsustada, et saaks vastavalt valida juhtkomponente ja elektrilist konstruktsiooni.
Kui projekti tingimused seda võimaldavad, võib korraldada valimipõhise protsessi hindamise. Tegelike materjalide ja viimistletud profiili nõuete esitamine võimaldab tõmbejõudu, tööriistu ja läbimisgraafikut hinnata täpsemalt kui ainult teoreetilistele arvutustele tuginemine.
Ostja peab kinnitama vundamendi tugevuse, masina jalajälje, tõmbe- ja käiguvahe, elektrivõimsuse, materjali etteanderuumi, toote vastuvõtuala ja kraana või tõstepääsu. FangRong võib pakkuda vundamenti ja paigaldusteavet vastavalt masina lõplikule konfiguratsioonile.
Täpse hinnapakkumise saamiseks saatkematerjali klass, algprofiil, viimistletud profiil, toru seina paksus, kui see on olemas, toote pikkus, nõutav väljund ja keermete arv. Seejärel saab FangRong hinnata vajalikku tõmbejõudu, FR-mudelit, stantsi ja torni konfiguratsiooni, käiku ja automatiseerimise taset, selle asemel, et valida masinat ainult profiili suuruse järgi.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel