Whatsapp
Pakume laia valikut metalli täppistöötlemisseadmeid, sealhulgas sirgendamise, külmtõmbamise, teravustamise, faasimise, lõikamise, keermerullimise masinad ja tõmbestantsid, mis on kohandatud torude, vardade ja traadi materjalide jaoks erinevates tööstusharudes.
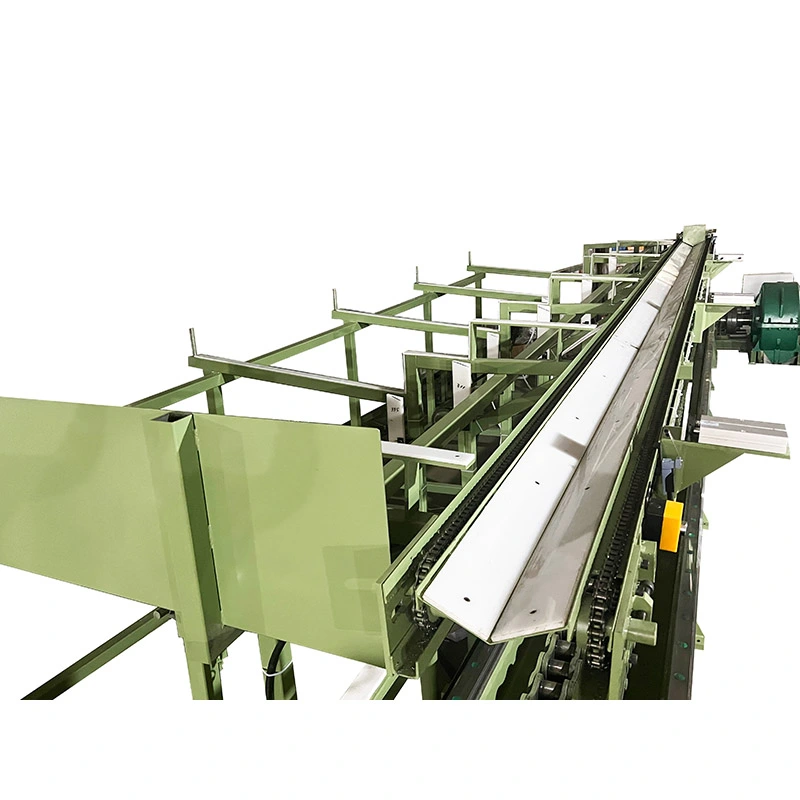
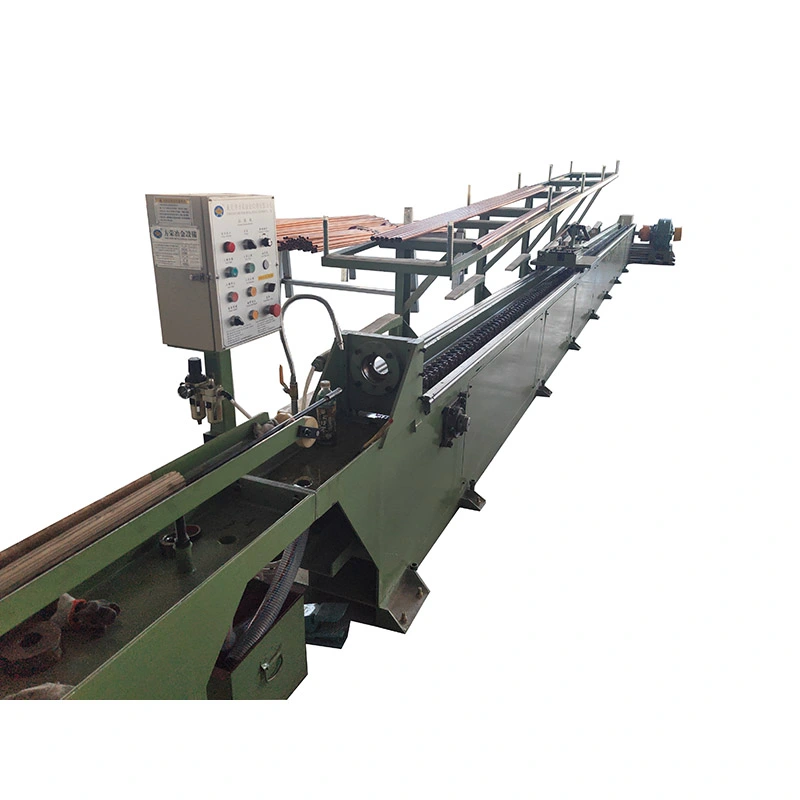
TheVarrasketiga külmtõmbemasinon mehaaniline tõmbepink, mis on ette nähtud tahkete ümarvarraste tõmbamiseks toatemperatuuril läbi täppisvormi. FR-seeria kasutab ketti, käigukasti ja veokanku, et tagada kontrollitud tõmbejõud ilma hüdrauliliste veopinkide jaoks vajaliku hüdraulilise jõuseadmeta.
Standardvalikusse kuuluvadFR-16 kuni FR-250, mis hõlmab tõmbejõude alates7 kuni 1000 kN. Sõltuvalt materjalist, varda suurusest, vähendamise ajakavast ja tööriistade paigutusest saab üks masin joonistada1 kuni 5 varda paralleelselt. Maksimaalne loetletud joonistuskiirus jõuab28 m/min, muutes keti konfiguratsiooni eriti sobivaks korduvate vardade tootmiseks, kus tsükli kestus mõjutab otseselt väljundit.
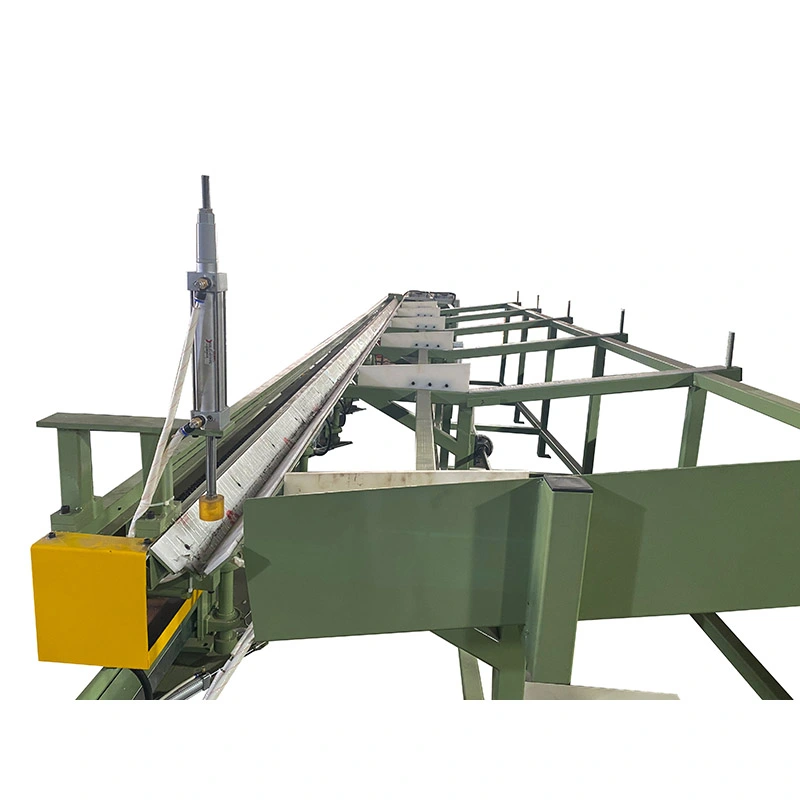
Enne tõmbamist on varda ots terav või muul viisil vähendatud, et see saaks läbi stantsi. Ettevalmistatud latt asetatakse etteandepoolele, terav ots läbib matriitsi ja tõmbekelk haarab varda. Peamootor juhib käigukasti ja ketti, liigutades vankrit mööda juhtsiine ja tõmmates varda läbi matriitsi.
Löögi lõpus naaseb kelk eraldi tagasikäiguajami abil algasendisse. Seejärel saab tõmmatud lati käsitsi eemaldada või valikulise vastuvõtusüsteemi abil järgmisele toimingule üle kanda.
Keti samm, käigukast ja mootor valitakse vastavalt nõutavale tõmbejõule. See on oluline suuremate või tugevamate vardade töötlemisel: alamõõduline ajam võib piirata kasutatavat jõudu, samas kui masina liigne võimsus lisab tarbetuid seadmekulusid.
Külmtõmbamine valitakse tavaliselt siis, kui kuumvaltsitud, sepistatud või ekstrudeeritud vardamaterjal ei taga valmistootele nõutavat mõõtmete konsistentsi ega pinnaseisundit. Matriit vähendab ristlõiget, suurendades samal ajal mõõtmete konsistentsi ja põhjustades töökõvenemist.
Selliste rakenduste puhul nagu võllid, tihvtid ja täppiskinnitusvahendid on läbimõõt ja ümarus sageli olulisemad kui maksimaalne tõmbamiskiirus. Suuremahulise kaubakangi tootmisel muutuvad olulisemaks valikuteguriks tsükliaeg ja löögi kohta tõmmatud varraste arv.
Pinna parandamine sõltub ka sissetulevast materjalist. Külmtõmbamine võib parandada lõplikku pinda, vähendades varda läbi matriitsi, kuid seda ei tohiks käsitleda kui garanteeritud meetodit sügavate pragude, lohkude või pinnaaluste defektide eemaldamiseks. Sissetuleva lati kvaliteet ja stantsi seisukord jäävad oluliseks.
FR-seeria varrasketiga külmtõmbemasinad ulatuvad kuni28 m/minväiksematel mudelitel. See on kasulik, kui vardatootja teeb palju korduvaid tõmbamistsükleid ja masina kasutamine on olulisem kui maksimaalne individuaalne tõmbejõud. Raskete legeeritud vardade puhul on tavaliselt piiravateks teguriteks saadaolev tõmbejõud ja lubatud vähendamine, seega on maksimaalne kiirus vähem oluline.
Masinat saab konfigureerida1 kuni 5 varrast korraga, sõltuvalt varda suurusest, materjalist ja stantsihoidja paigutusest. Mitmevarraste joonistamine on eriti kasulik väiksema läbimõõduga stabiilse sissetuleva materjaliga toodete puhul, kuna ühe vankriliigutuse ajal saab töödelda mitut tükki. Suure läbimõõduga või suure tugevusega varraste puhul võib ühe vardaga tõmbamine olla otstarbekam, kuna suureneb vajalik tõmbejõud ja tööriistade ruum.
Tõmbejõud edastatakse mehaaniliselt läbi keti ja reduktori käigukasti. FR-sarjas kasutatakse masina võimsuse suurenedes erinevaid keti- ja käigukasti konfiguratsioone, alates üheahelalistest paigutustest väiksematel masinatel kuni kahe- ja kolmeahelaliste konfiguratsioonideni suurema jõuga mudelitel.
See konfiguratsioon on kasulik tehastele, mis eelistavad lihtsat mehaanilist ülekandesüsteemi ja soovivad vältida suure hüdrojõuseadme paigaldamist. Keti pinge, määrimine, ketiratta seisukord ja käigukasti hooldus tuleb veel lisada tehase ennetava hoolduse kavasse.
Eraldi tagastusmootor toob tõmbekelgu tagasi pärast igat liigutust. See ei suurenda tõmbejõudu, kuid võib vähendada tsüklite vahelist ebaproduktiivset aega. Kasu on kõige märgatavam korduvate tootmistellimuste puhul, kus masin teeb vahetuses sadu sarnaseid lööke.
Valikulineautomaatsed söötmis-, lõikamis- ja vastuvõtuseadmedsaab integreerida, kui pidevalt toodetakse sama varraspetsifikatsiooni. Automatiseerimine on vähem kriitiline väikeste partiide tootmisel, kus suurust sageli muudetakse, kus käsitsi laadimine võib pakkuda suuremat paindlikkust ja väiksemaid alginvesteeringuid.
Ärge valige masinat ainult alg- ja lõppläbimõõdust. Nõutav tõmbejõud sõltub materjali kvaliteedist, tegelikust ristlõike vähendamisest, töökõvastumisest, hõõrdumisest, stantsi geomeetriast, määrimisest ja samaaegselt tõmmatavate varraste arvust.
Praktilise lähtepunktina esitagematerjali klass, algläbimõõt, sihtläbimõõt, nõutav varda pikkus, eeldatav väljund ja varraste arv käigu kohta. Need parameetrid võimaldavad enne tellimist kontrollida masina võimsust ja tööriistade paigutust.
| Mudel | Max Tõmbejõud (kN) | Max Reisimine (m) | Joonistamise kiirus (m/min) | Tagastusmootor (kW) | Reduktor | Kett | Põhimootor (kW) | Mõõdud P × L × K (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500 × 1350 × 1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" kahekordne | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" kahekordne | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" kahekordne | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" kolmik | 55 × 2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" kolmekordne | 132 | 23000×2500×2000 |
Saadaolevad konfiguratsioonid:1–5 varda käigu kohta, kohandatud tõmbekäik, automaatne söötja, automaatne lõikur ja vastuvõturest. Kui torurakenduste jaoks on vaja sama tõmbepingi konfiguratsiooni, võib tarnida ka torutõmbetööriistu, nagu näiteks tornid.
Külmtõmmatud ümarlatti kasutatakse tavaliselt poltide, naastude, tihvtide, neetide ja muude treitud või peaga komponentide lähteainena. Ühtlane läbimõõt on eriti kasulik, kui allavoolu masin on sissetuleva varda suuruse suhtes tundlik. Kinnitusdetailide tehase jaoks, mis toodab suuri sama läbimõõduga partiisid, võib mitme vardaga joonistamine anda praktilise tootlikkuse eelise.
Rakenduste hulka kuuluvad täppisvõllid, kolvivardad, klapivarred ja muud ümarad komponendid, mis nõuavad kontrollitud läbimõõtu ja ühtlast pinda. Siin on masina olulisteks parameetriteks tavaliselt tõmbejõud, mõõtmete stabiilsus ja korratavus, mitte lihtsalt suurim võimalik tõmbekiirus.
Laagrirullid, juhtvõllid, tüüblitihvtid ja asukohatihvtid saavad kasu kontrollitud varda mõõtmetest enne järgnevat lihvimist, treimist või viimistlemist. Kui lihvimine jääb tootmisviisi osaks, võivad eriti peened tõmbetolerantsid olla vähem olulised kui stabiilsed ja korratavad laomõõtmed.
Tööriistateras, vedruteras ja legeerteras nõuavad suuremat tähelepanu materjali tugevusele, läbisõidu vähendamisele ja määrimisele. Raskeveokite FR mudelid on saadaval suuremate tõmbejõudude jaoks, samas kui tegelik läbimise ajakava tuleks koostada materjali klassi ja nõutavate lõplike mõõtmete põhjal, selle asemel, et rakendada igale teraseklassile üht vähendamisprotsenti.
Roostevaba terase, alumiiniumi, vase, messingi, titaani ja nikli sulameid saab töödelda, kui materjal ja stantsisüsteem on sobivad. Need materjalid ei käitu joonistamise ajal ühtemoodi: töökõvenemine, hõõrdumine ja määrimine võivad oluliselt erineda, seega tuleks masin valida tegeliku materjali ja joonistusgraafiku järgi.
FangRongi inseneriprotsess algab kliendi materjalist, mõõtmetest ja tootmisnõuetest. Stantsihoidiku konfiguratsioon, kelgu paigutus, käik, tõmbejõud ja valikuline automatiseerimine määratakse enne valmistamist. See on oluline, kuna sama varda nimiläbimõõt võib nõuda erinevat masina võimsust, kui materjali tugevus ja vähenemine on erinevad.
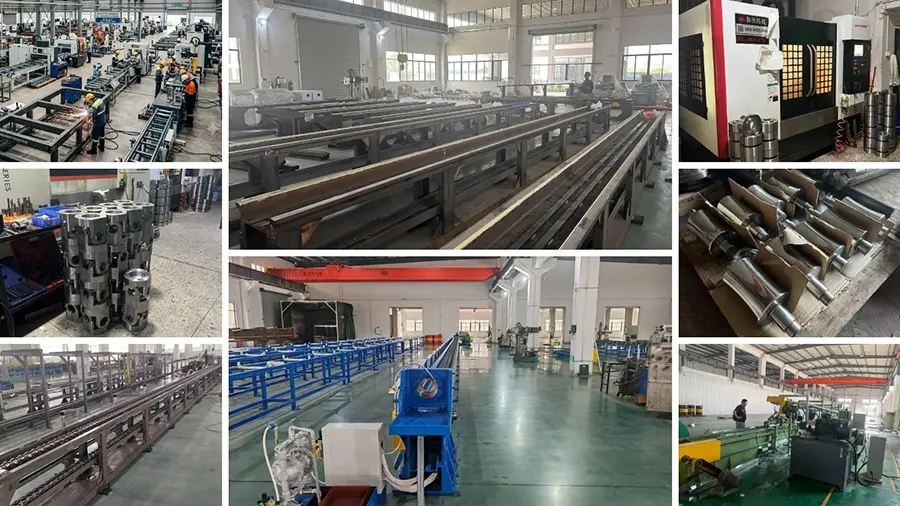
Tootmisprotsess hõlmab terase ja komponentide kontrolli, töötlemist, käigukasti ja keti kokkupanekut, kelgu kokkupanekut, lõplikku mehaanilist ja elektrilist integreerimist, PLC programmeerimist ja masinate testimist. Juhtsiinid töödeldakse vastavalt märgitud tootmisspetsifikatsioonidele, loetletud sirguseesmärgiga ≤0,3 mm/m.
Masinaid testitakse enne saatmist, sealhulgas tühikäigul töötamist ja koormustesti. Kui kliendi näidised on saadaval, saab joonistustsükli ja masina töö kontrollimiseks kasutada tegelikku materjali. See on kasulikum aktsepteerimisviide kui ainult mehaanilise süsteemi testimine, eriti kui lõpptulemus sõltub kliendi materjalist ja stantsi spetsifikatsioonist.
FangRong on ketitüüpi külmtõmbeseadmetega tegelenud alates 1998. aastast. Selle FR-seeria on välja töötatud erinevate tõmbejõudude, keti paigutuse, käigukasti võimsuste ja tootmisnõuete alusel, selle asemel, et kasutada iga varda suuruse jaoks ühte masinakonfiguratsiooni.
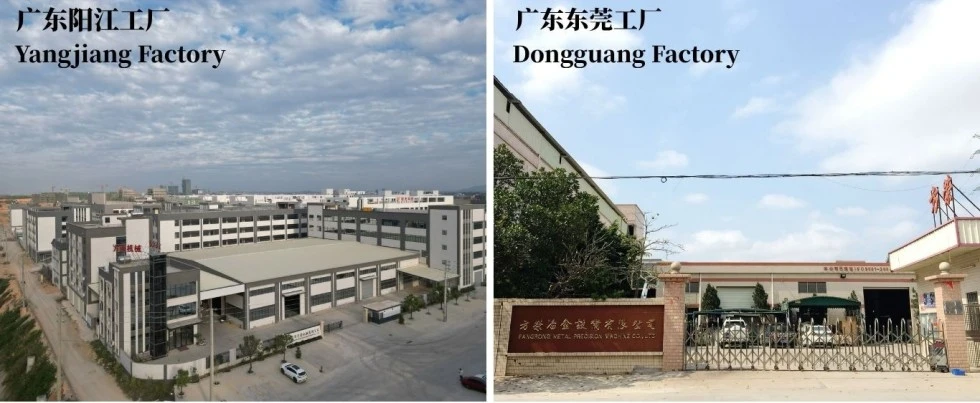
Tootmine toimub Dongguan Fangrong Metallurgical Equipment Co., Ltd. ja Yangjiang Fangrong Machinery Co., Ltd. kaudu. Kahekohaline tootmiskorraldus toetab nii standardsete tõmbepinkide kui ka suuremate masinate ja kohandatud konfiguratsioonide tootmist.
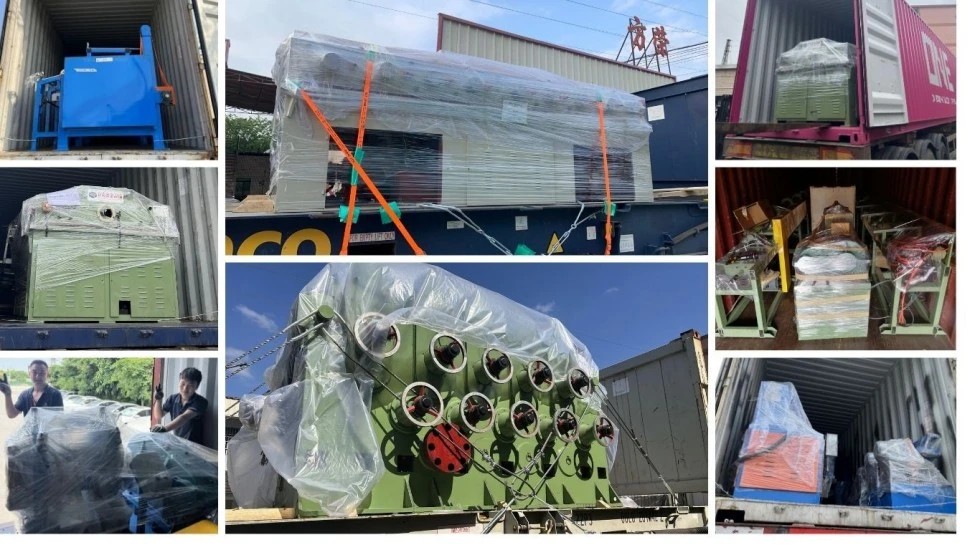
Kvaliteedikontroll hõlmab sissetulevaid materjale, töötlemist, montaaži, elektrilist integreerimist, masinate testimist ja lõppkontrolli. Ülevaatusdokumente ja mittevastavuse käsitlemist kasutatakse tootmisprobleemide jälgimiseks enne seadmete ekspordiks pakkimist.
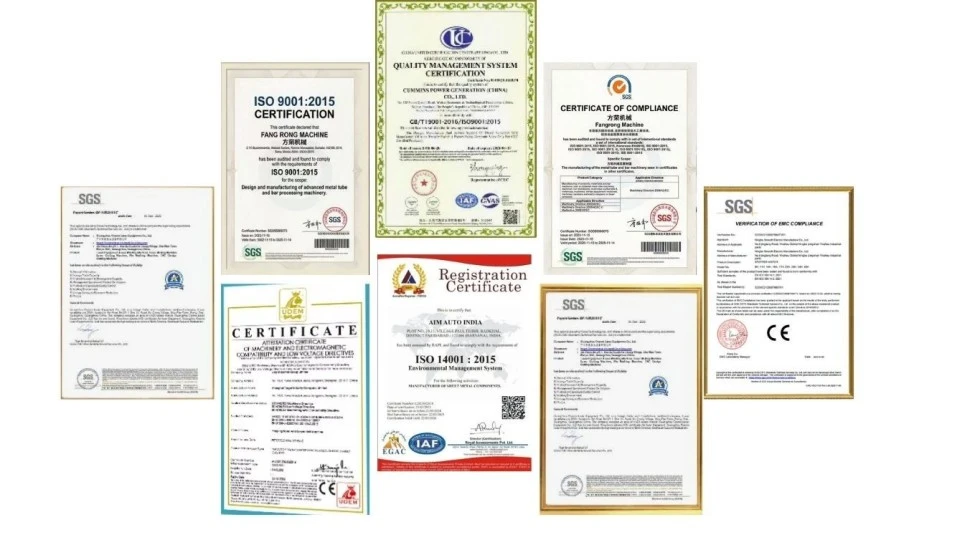
ISO 9001:2015— Kvaliteedijuhtimissüsteemi sertifikaat, sertifikaadi nr UQ231211R1.
CE— Euroopa masinate ohutusnõuete, sealhulgas asjakohaste kaitse- ja hädaseiskamisfunktsioonide täitmiseks saab pakkuda kohaldatavaid masinakonfiguratsioone.
SGS ülevaatus— Sõltumatu kontrolli saab korraldada, kui seda nõuab ostuleping või kliendi kvaliteedimenetlus.
Patendid— Ettevõte teatab 32 leiutise patendist ja enam kui 100 kasuliku mudeli patendist, mis hõlmavad seadmeid ja nendega seotud mehhanisme.
Varrasketiga külmtõmbemasin pakett sisaldab peamist veopingi konstruktsiooni, peamootorit, reduktorit, keti ajamit, tõmbekelku, stantsihoidjat ja HMI-ga PLC juhtimissüsteemi. Standardtööriistad on kaasas vastavalt kinnitatud konfiguratsioonile; Kliendi konkreetse materjali jaoks mõeldud stantsid ja valmis suurus on esitatud vastavalt tegelikule joonise nõudele.
Enne saatmist peaks klient kinnitama paigaldusruumi, elektrivarustuse, materjali käitlemise korralduse, vundamendi või ankru nõuded, sissetuleva varda ettevalmistamise ja allavoolu seadmed. Paigaldamise planeerimiseks saab esitada vundamendi joonised ja ankrupoltide andmed.
MOQ: 1 komplekt.Hind on esitatud vastavalt masina mudelile ja konfiguratsioonile. Mitme masinaga ostude puhul on kogusepõhine hinnakujundus saadaval järgmiselt.
1 komplekt:standardprojekti pakkumine valitud FR mudeli ja konfiguratsiooni alusel.
2-4 komplekti:kogusepõhine sooduspakkumine saadaval vastavalt kinnitatud mudelitele ja võimalustele.
5+ komplekti:projekti või mahu pakkumine on saadaval pärast täieliku seadmete loendi ja tarnegraafiku kinnitamist.
Tavalised tellimused:FR-16 kuni FR-100 puhul umbes 30–60 päeva pärast kokkulepitud sissemakse ja tehnilise kinnituse saamist.
Suured või kohandatud tellimused:umbes 90–120 päeva FR-150 ja kõrgemate masinate või spetsiaalset automatiseerimist või kohandatud projekteerimist vajavate masinate puhul.
Kiirtellimused:prioriteetset tootmist saab hinnata vastavalt tehase võimsusele, komponentide saadavusele ja nõutavale konfiguratsioonile. Iga lühendatud tarnekuupäev tuleb enne tellimuse esitamist kirjalikult kinnitada.
Standardsed maksetingimused on30% tagatisraha ja 70% enne saatmist pärast tehase vastuvõtmise testimist. Tavaline garantiiaeg on12 kuud alates kasutuselevõtust, vastavalt lõplikule müügilepingule.
Loetletud kasutusala on ligikauduØ5 kuni Ø250 mmtahkete ümarvarraste jaoks. Praktiline ulatus sõltub materjali tugevusest, algsuurusest, valmis suurusest ja nõutavast vähendamisest, seega ei tohiks masina valimisel kasutada ainult läbimõõtu.
Varrasahela külmtõmbemasinaid saab konfigureerida süsinikterase, legeerterase, roostevaba terase, tööriistaterase, vedruterase, alumiiniumi, vase, messingi, titaani, niklisulamite ja muude sobivate metallide jaoks. Matriitsi materjal, määrdeaine ja joonistusgraafik tuleks sobitada materjaliga.
Kuni5 varda käigu kohtasaab konfigureerida, kui varda suurus, tõmbejõud ja stantsihoidiku paigutus seda võimaldavad. Mitme vardaga töötamine on kõige kasulikum stabiilse ja korduva tootmise jaoks, mitte väikeste partiide sageli vahetamiseks.
Tavapärase varda tõmbamise korral tuleb varda otsa tavaliselt vähendada, et see saaks siseneda matriitsi ja haarata tõmbekelguga. Seetõttu võib sõltuvalt kliendi sissetuleva varda seisukorrast ja tootmisliinist vaja minna eraldi osutusmasinat või integreeritud osutusseadmeid.
Alustage materjali klassist, algläbimõõdust, valmis läbimõõdust, vähendamisest ühe läbimise kohta ja vajalikust väljundist. Seejärel tuleks masinat kontrollida arvutatud tõmbejõu, käigu ja varraste arvu suhtes tsükli kohta. Suurem masin ei ole automaatselt parem, kui tootmisvajadus ei vaja selle lisajõuvõimsust.
Jah. Käsitsi laadimist saab kasutada paindlikuks tootmiseks koos sagedaste tootevahetustega. Automaatne söötmine ja vastuvõtmine muutuvad väärtuslikumaks, kui pidevalt toodetakse sama läbimõõtu ja materjali ning tööjõu või tsükliaja vähendamine on suur probleem.
Standardmasin sisaldab tööriistu vastavalt kinnitatud tarnekonfiguratsioonile. Konkreetsete klientide mõõtmete jaoks mõeldud matriitsid tuleks täpsustada eraldi, kuna matriitsi geomeetria ja materjal sõltuvad varda klassist, vähendamisest ja valmis suurusest.
Jah, kliendi tarnitud näidiseid saab eelnevalt kokku leppimisel kasutada tehase testimiseks. Kui mõõtmete jõudlus ja joonistusgraafik on projekti jaoks kriitilise tähtsusega, on soovitatav esitada tegelik varda materjal ja sihtmõõtmed.
Aadress
NR.163, Shatongi tee, Shabu 2. tööstuspiirkond, Dalangi linn, Dongguani linn, Guangdong, Hiina
Tel